
 EN
Sprøjtestøbte versus håndlavede solbriller: Forskelle i fremstilling
Sammenlign hastighed, omkostninger, tilpasningsevne og bæredygtighed for OEM-solbrillefremstilling. Vælg den rigtige fabrikspartner.
Valget mellem injektionsformede og håndlavede solbriller repræsenterer en grundlæggende beslutning inden for fremstilling af briller. At forstå forskellene i fremstillingsprocessen hjælper købere, detailhandlere og virksomheder med at træffe velovervejede valg om, hvilken fremgangsmåde der bedst svarer til deres brandværdier, budgetbegrænsninger og kvalitetsforventninger. En kompetent producent af solbriller anvender begge teknologier og erkender, at hver metode giver særlige fordele afhængigt af designkompleksitet, produktionsmængde og markedspositionering. Denne guide undersøger de tekniske, økonomiske og kvalitative forskelle mellem disse to fremstillingsmetoder.
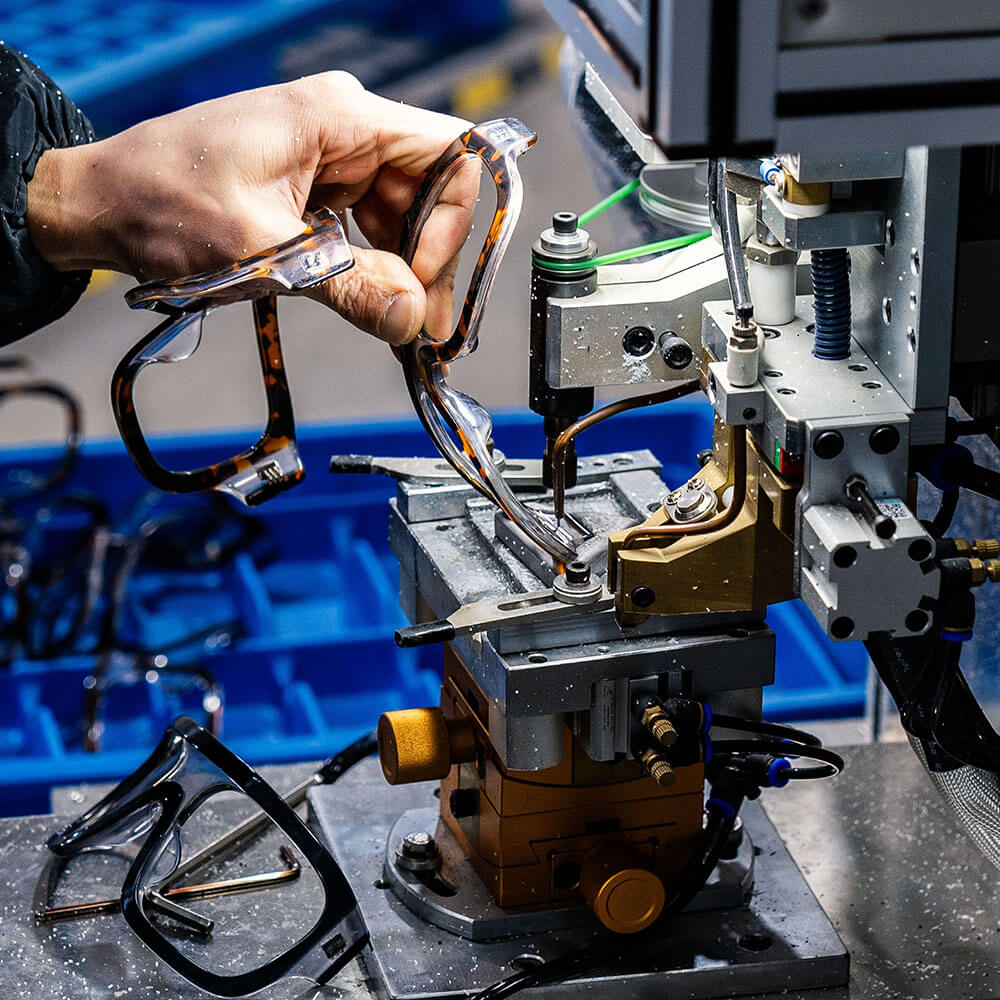
Sprøjtestøbning og håndlavet fremstilling følger helt forskellige produktionsprocesser, tidsrammer og omkostningsstrukturer. Solbrillerfabrikken, der er udstyret med sprøjtestøbningsteknologi, kan opnå konsekvent produktion, præcise mål og hurtig skalerbarhed. Håndlavet produktion lægger derimod vægt på håndværksmæssig færdighed, mulighed for tilpasning og premiumpositionering. Ingen af de to metoder er universelt bedre; den optimale valgmulighed afhænger af dine specifikke forretningsmål, målgruppens segment og brandhistorie. Denne artikel afklarer de centrale forskelle, så du kan samarbejde med den rigtige solbriller-OEM-fabrik eller produktionsmetode til dine behov.
Sprøjtestøbning: Hastighed, konsekvens og skala
Sådan fungerer sprøjtestøbning i solbrillerproduktionen
Sprøjtestøbning indebærer opvarmning af rå plastmateriale, indsprøjtning i tilpassede metalforme under højt tryk og afkøling af rammerne til præcise former. En moderne solbrillerfabrik, der anvender denne metode, kan producere tusindvis af identiske rammer dagligt. Processen starter med formdesign og fremstilling, hvilket kræver en betydelig forudgående investering, men bliver kun omkostningseffektiv ved storvolumenproduktion. Når formen først er klar, tager hver sprøjtestøbningscyklus kun sekunder til minutter, hvilket betyder, at cykeltiderne er langt lavere end ved håndlavet fremstilling. Denne metode er velegnet til massemarkedsbrands, sæsonkollektioner og standardiserede designs, hvor konsistens og hastighed er mere afgørende end unikke, enkeltstående produkter.
Kvalitet og konsistens i sprøjtestøbte rammer
Sprøjtestøbning sikrer ekseptionel konsistens i alle producerede enheder. Hver ramme matcher de andre i vægt, dimensioner, hængselspænding og materialetykkelse, hvilket forenkler kvalitetskontrol og logistik. En solbrillerproducent, der anvender præcisions-sprøjtestøbning, kan opretholde tolerancer inden for brøkdele af en millimeter. Denne ensartethed er særligt værdifuld for detailhandlere, der lagrer varebeholdning, da kunder forventer identiske produkter inden for samme stilkode. Sprøjtestøbning kan dog nogle gange føles mindre sofistikeret i æstetiske detaljer sammenlignet med håndlavet fremstilling, især ved brobuer, templeafsmalning eller overfladetekstur i materialet. Kompromiset er forudsigelighed og pålidelighed mod potentielt mindre individuel karakter.
Håndlavede solbriller: Kunstnerisk håndværk og premiumpositionering
Processen til håndlavet fremstilling
Håndlavede solbriller samles og færdiggøres af kyndige håndværkere ved hjælp af håndværktøjer, traditionelle forbindelsesteknikker og omhyggelig opmærksomhed på detaljer. Hvert frame involverer manuel udskæring, formning, polering, hængselmontering og kvalitetskontrol udført af menneskelige eksperter. En solbrille-OEM-fabrik, der specialiserer sig i håndlavet produktion, fremstiller typisk færre enheder pr. håndværker pr. dag, men hvert frame afspejler individuel omsorg og finafstemning. Processen giver større fleksibilitet til at imødekomme skræddersyede specifikationer, materialevariationer og indviklede designelementer, som ville være svære eller umulige at opnå via sprøjtestøbning. Håndlavet produktion skaber også narrativ tiltrækning; købere sætter ofte pris på historien om menneskelig håndværk, arveteknikker og eksklusivitet.
Fordele ved håndværksmæssig produktion
Håndlavede solbriller tilbyder flere konkurrencemæssige fordele inden for premium- og luksussegmentet. Kunstnere kan imødekomme skræddersyede ordrer, små serier og unikke overfladebehandlinger uden store omstillingomkostninger eller investeringer i nye støberedskaber. Den taktilt oplevede kvalitet af håndlavede rammer føles ofte bedre, med glattere kanter, mere præcise hængsler og en mere afbalanceret vægtfordeling, som krævende brugere bemærker. En solbrillenfabrikant, der benytter håndlavet produktion, kan markedsføre rammerne som begrænsede udgaver eller skræddersyede produkter, hvilket begrundiger højere detailpriser og bygger mærkeloyalitet blandt kunder, der sætter pris på eksklusivitet. Desuden reducerer håndlavet produktion den miljøpåvirkning, der er forbundet med storstilet injektionsstøbning og energiforbrug, hvilket tiltrækker bæredygtighedsbevidste mærker.
Omkostninger, leveringstid og produktionsmængde
Kapitalinvestering og støbeformomkostninger
Sprøjtestøbning kræver betydelige forudgående investeringer i værktøjer, typisk mellem femtusind og halvtreds tusind dollars pr. formdesign, afhængigt af kompleksiteten. Denne omkostning er kun berettiget, når produktionsvolumenerne gør det muligt at afskrive omkostningerne over flere tusinde eller titusinde enheder. En solbrillerfabrik, der vælger sprøjtestøbning, skal nøjagtigt forudsige efterspørgslen og forpligte sig til lange produktionsomløb. Håndproduceret fremstilling kræver derimod minimal kapitalinvestering ud over kvalificeret arbejdskraft og grundlæggende håndværktøjer. En OEM-fabrik for solbriller kan starte med håndproduceret fremstilling med lavere finansiel risiko og gradvist øge arbejdskraften i takt med stigende ordrer. Dette gør håndproduceret fremstilling ideel for nye mærker, eksperimentelle designs eller specialmarkeder, hvor der er stor usikkerhed omkring salgsvolume.
Stykomkostning og skalafordele
Når værktøjerne er afskrevet, opnår sprøjtestøbte rammer betydeligt lavere stykomkostninger ved store produktionsmængder. En solbrillerproducent, der fremstiller halvtreds tusind enheder, kan reducere rammeomkostningerne til fem til ti dollars pr. styk, inklusiv materiale, arbejdskraft og overhead. Håndlavet produktion koster typisk femten til fyrre dollars pr. ramme i ren arbejdskraft, hvilket gør den kun økonomisk levedygtig, når detailpriserne retfærdiggør den præmiepositionering. Ledetiderne adskiller sig også markant: en solbrillerfabrik med eksisterende sprøjtestøbemaler kan levere produktionen inden for fire til otte uger, mens håndlavet produktion kan kræve tre til seks måneder afhængigt af håndværkerens tilgængelighed og kompleksiteten. Detailforhandlere, der har brug for hurtige sæsonbaserede omsætningscykluser, foretrækker sprøjtestøbning, mens direkte-til-forbruger-luxemærker accepterer længere ledetider som en del af den præmieoplevelse.
Design Fleksibilitet og Tilpasningsmuligheder
Konstruktionsbegrænsninger ved sprøjtestøbning
Sprøjtestøbning pålægger designbegrænsninger, som en solbrillerproducent skal forstå, inden der træffes en beslutning om produktion. Udskæringer, skarpe indvendige vinkler og ekstremt tynde vægge er svære eller umulige at opnå uden at kompromittere formens holdbarhed eller delenes kvalitet. Farvevalg er begrænset til de materialer og pigmenter, der er tilgængelige i bulk, selvom flere farver kan produceres i separate serier, hvis mængden retfærdiggør separate produktionsbatch. En OEM-fabrik for solbriller, der bruger sprøjtestøbning, skal fastslå designene tidligt, da designændringer kræver dyre modifikationer af formen. Når produktionen er startet, er fleksibiliteten minimal, hvilket gør denne fremgangsmåde bedst egnet til modne, afprøvede designe med forudsigelig efterspørgsel frem for eksperimentelle eller trendbaserede stilarter, der måske ændrer sig i løbet af sæsonen.
Tilpasning og fleksibilitet ved små serier
Håndlavet produktion udmærker sig ved tilpasning og små serier. Kunstnere kan justere brobredde, templelængde, materialefarve og dekorative overfladebehandlinger til individuelle ordrer uden at skulle ændre værktøjerne. En solbrillerproducent, der tilbyder skræddersyede tjenester, opbygger mærkeværdi og kundeloyalitet ved at imødekomme specifikke ønsker. Hver håndlavet ramme kan indeholde unikke materialer, brugerdefineret gravering eller personlige farvekombinationer, som ville være for kostbare ved injektionsformning. Denne fleksibilitet gør håndlavet produktion attraktiv for luksusmærker, modehuse, der søger eksklusive kollektioner, og virksomheder, der opbygger direkte relationer med kunder, der sætter pris på personlig tilpasning. Ulempen er, at denne tilpasning ikke kan skala ud over kunstnerens kapacitet uden en tilsvarende stigning i arbejdskraftomkostninger.
Ofte stillede spørgsmål
Hvad er den typiske produktionsperiode for solbriller fremstillet ved injektionsformning sammenlignet med håndlavet fremstillede solbriller?
Injektionsformning kræver typisk fire til otte uger fra godkendt værktøj frem til færdig produktion, og cyklusserne accelererer efter afslutningen af værktøjsfremstillingen. Håndlavet produktion tager generelt otte til seksten uger, afhængigt af kompleksiteten, tilgængeligheden af håndværkere og specielle ønsker. Den væsentligste forskel er, at tidsplanerne for injektionsformning er kraftigt koncentreret i starten på grund af forsinkelser i værktøjsfremstillingen, mens tidsplanerne for håndlavet produktion skalerer proportionalt med ordrevolumen. En solbrillerproducent kan fremskynde håndlavet arbejde ved at ansætte flere håndværkere, mens produktionshastigheden for injektionsformning er begrænset af maskinens cykeltid og formens kvalitet.
Hvilken produktionsmetode er mere miljøvenlig?
Håndlavede solbriller har generelt en lavere miljøpåvirkning på grund af minimal energiforbrug og reduceret materialeaffald under håndafslutningen. Sprøjtestøbning kræver betydelig elektricitet til opvarmning, sprøjtepres og kølesystemer samt energi til drift af store maskiner. Når man derimod overvejer den miljømæssige omkostning pr. enhed ved storseriefremstilling, bliver sprøjtestøbning mere effektiv, fordi den samlede energi divideret med tusindvis af enheder er lavere end energien pr. håndlavet ramme. En solbrillefabrik kan mindske miljøpåvirkningen ved begge metoder gennem genbrug af materialer, reduktion af emballage og opgradering til energieffektive maskiner.
Kan en solbrilleproducent kombinere både sprøjtestøbning og håndlavede teknikker?
Ja, mange producenter bruger hybride fremgangsmåder, hvor rammerne fremstilles ved sprøjtestøbning og derefter forbedres med håndlavede afslutninger såsom templeformning, hængseljustering eller dekorativ håndapplikation. Denne strategi giver en solbriller-OEM-fabrik mulighed for at opnå både produktionseffektivitet og et kunstnerisk kvalitetspræg. For eksempel kan grundlæggende rammegeometri fremstilles hurtigt ved sprøjtestøbning, mens premiumversioner modtager håndlavede finjusteringer inden salg. Denne hybride model maksimerer fleksibilitet, reducerer stykpriser i forhold til fuldt håndlavet produktion og opretholder en premiumbrandpositionering i målrettede markedssegmenter.



