
 EN
Atsetaatprillide paksusvalikud ja nende mõju kaalule: OEM/ODM-projektide jaoks tootmisnõuded
Avastage atsetaatses prillide paksuse standardid. Õppige, kuidas materjali paksus mõjutab kaalu, mugavust, vastupidavust ja tootmist kohandatud atsetaatses optiliste raamide OEM- ja ODM-projektide puhul.
Paksus mõjutab atsetaatses prillid esindab üht olulisemaid materjalivalikuid prillide tootmisel, millel on otsene mõju nii lõpptoote kaalale kui ka kasutaja kandmise mugavusele. OEM- ja ODM-projektide puhul on oluline mõista, kuidas paksusnõuded mõjutavad tootmistulemusi, et täita klientide ootusi ja säilitada tootmise tõhusus. Atsetaatsed prillid on saanud eelistatud valikuks kõrgklassiliste prillide puhul nende ülitäpsete esteetiliste omaduste, vastupidavuse ja võimaluse tõttu kohandada neid peaaegu igasuguse raami disainiga.
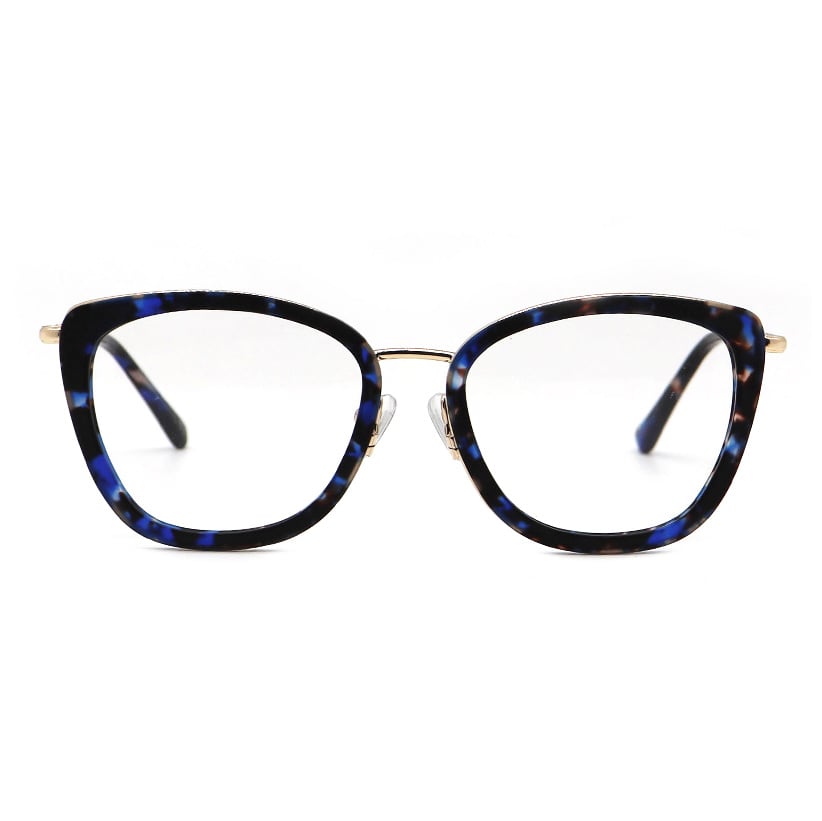
Kui tootjad hindavad atsetaatsi prilliraamide valikuid privaatmärgi tootmiseks, muutub materjali paksus ja lõplik kaal vaheline suhe esmatähtsaks inseneriprobleemiks. Paksem atsetaatsi materjal tagab suurema struktuurilise jäikuse ja võimaldab kujundada julgemaid raamideid, samas kui õhemad atsetaatsi materjalid vähendavad kogukaalu, kuid nõuavad optilise täpsuse ja raami stabiilsuse säilitamiseks täpsemat tootmisprotsessi. Paksuse valik mõjutab lõppkokkuvõttes kulustruktuuri, tootmisaja pikkust, tööriistade nõudmisi ning lõpliku prillitoote konkurentsipositsiooni turul.
Atsetaatsi paksuse standardite mõistmine prillitootmises
Optiliste raamide standardpaksuse vahemikud
Atsetaatlehed on saadaval erinevates paksustes, et vastata erinevatele silmalaugade disainidele. Tavalised tehnilised andmed võivad erineda tarnija, toote stiili ja tootmistähtaegade järgi. Õhemad lehed sobivad kergselt konstrueeritud disainidele, samas kui paksemad materjalid võivad olla valitud raamidel, millel on suurem struktuurlik dimensioon. Sobiv paksus tuleb määrata raami geomeetria, läätse paigaldusnõuete ja soovitud toote jõudluse järgi. Iga paksusvahemik teenib erinevaid turusegmente ja disainifiloosoofiaid. Õhukesed käsitööga valmistatud atsetaatpruunid on eriti sobivad kaasaegsetele, stiilile orienteeritud disainidele, kus minimaalne visuaalne mass täiendab esteetilist muljet, samas kui standardpaksusega atsetaatraamid pakuvad optimaalset tasakaalu vastupidavuse ja kaalu vahel ning sobivad enamikule üldistele tarbijarakendustele.
Valmistajatele, kes arendavad kohandatud atsetaatsed optilisi raame, sobiva paksuse valik algab sihtkasutajaskonna ja ette nähtud raami geomeetria mõistmisest. Vanaaegsed ja retropäraselt inspireeritud stiilid kasutavad sageli paksemat atsetaati, et rõhutada kvaliteetset käsitööd, samas kui kaasaegsed minimaalsed disainid kasutavad sageli õhemaid materjale, et saavutada täiustatud ja kergemeelne välimus. Paksus peab vastama raami konstruktsiooninõuetele, silla laiusele, temple pikkusele ja läätsete paigaldussüsteemile, et tagada nii optiline tulemus kui ka kasutaja rahulolu.
Kuidas paksus mõjutab materjalielemente
Atsetüülterklike materjalide omane omadused muutuvad mõõtmissaavalt, kui nende paksus suureneb, mis mõjutab valmis käsitöödeldud atsetüülprillide tegelikku toimimist reaalsetes tingimustes. Paksem atsetüülterklik materjal vastub tugevamalt paindumisele ja kõverdumisele, mis on eriti oluline raamidel, millel on pikemad käed või laiemad sildid ning mis kogevad regulaarselt koormust kasutamise ja kandmise ajal. Paksemad atsetüülterklikud osad pakuvad üldiselt suuremat struktuurilist jäikust, kuigi paindlikkus ja kuju taastumine sõltuvad ka materjali koostisest ja töötlemistingimustest. Seega on raami geomeetria ja tootmiskvaliteet endiselt olulised tegurid, mis määravad pikaajalise stabiilsuse ja seadistusvajaduse.
Vastupidi, õhemate atsetaadi materjalide puhul tuleb lehtede töötlemisel tähelepanu pöörata mõõtmete täpsusele ja konstruktsiooni stabiilsusele. Tootmisprotsessid, nagu CNC-freeseerimine, lõikamine, põhjutamine ja poliirumine, tuleb korralikult reguleerida, et tagada ühtlased raami mõõdud ja siledad pinnad. Õhemad materjalid võivad vähendada toorainete tarbimist ja luua peenema välimuse, kuid tootjad peavad samuti arvesse võtma raami geomeetriat, servade tugevust ning valmiste atsetaadi optiliste raamude vastupidavusnõudeid.
Kaalumõju analüüs ja tarbijate mugavuse tagajärjed
Kaalu vähenemise arvutamine paksuse optimeerimisega
Kandmiselugu ja kasutaja tajumine kergest raamist
Tootmisega seotud väljakutsed ja tehnilised kaalutlused paksuse otsustamisel
Tööriistade ja tootmisprotsessi mõju
Atsetaadi prillid, mis on valmistatud lehtmaterjalidest, nõuavad sobivate töötlemisnõuete rakendamist valitud paksuse ja raami kujunduse arvesse võtmiseks. Tootmisprotsess hõlmab tavaliselt lehtede lõikamist, CNC-freeseerimist, kujundamist, puhastamist ja poliirumist soovitud raami mõõtmete ja välimuse saavutamiseks. Kui muudetakse paksusnõudeid, peavad tootjad uuesti hindama raami esiosa struktuuri, templede mõõtmeid, läätsete soonu sügavust ja pöörlevate osade kinnitusalasid. Kõiki töötlemisprogrammide, fikseerimisseadmete või töötlemisprotseduuride muudatusi tuleb hinnata konkreetsete kujundusnõuete ja tootmistingimuste alusel.
Atsetüülilõike raamade tootmise efektiivsus sõltub mitmest tegurist, sealhulgas lehtmaterjali kasutamisest, lõikepaigutusest, CNC-töötlemise ajast ja põhjustatud lihvimise ja poliirumise kogusest. Materjali paksuse vähendamine ei pruugi vähendada üldist tootmisprotsessi kestust ega suurendada tootmisvõimsust, kuna töötlemise aeg sõltub ka raami keerukusest ja lõpptoote nõuetest. Tootjad peaksid määrama käsitsi valmistatavate atsetüülprillide jaoks sobivaimad paksusnõuded, hindades ühiselt materjali kasutamist, töötlemise efektiivsust, mõõtmete täpsust ja lõpptoote kvaliteeti.
Kvaliteedikontroll ja mõõtmete stabiilsuse kaalutlused
Mõõtmete täpsus ja materjali ühtlus on olulised kvaliteedikontrolli aspektid atsetaadi optiliste raamide puhul, eriti õhemate lehtmaterjalide kasutamisel. Tootjad peaksid kontrollima saabuvaid atsetaadi lehti nende paksuse ühtluse, tasasuse, värvi ühtluse ja pinnakirjelduse suhtes enne töötlemist. Tootmisprotsessis tuleb erilist tähelepanu pöörata raami servade paksusele, silla mõõtmetele, käepidemete profiilile ja läätsepaigalduskanalite spetsifikatsioonidele. Täpne CNC-töötlemine ja hoolikas lõpetus aitavad tagada raamide mõõtmete ühtluse, sobiva läätse paigaldamise ning usaldusväärse struktuurilise toimimise erinevates tootmispartiides.
Pärast töötlemist ja lõpetamist tuleb atsetüülsete optiliste raamidega teha mõõtmete ja paigalduse kontrollimine, et kinnitada nende üldist kvaliteeti ja ühtlust. Peamised kontrollipunktid hõlmavad raami sümmeetriat, läätse sobivust, käepidemete joondumist, pöörleva ühenduse toimimist ja pinnakatte kvaliteeti. Raamide puhul, mille kujundamisel ja kohandamisel kasutatakse soojendamist või painutamist, tuleb pärast jahtumist teha täiendavaid kontrollimisi, et kinnitada, et raam säilitab oma ettenähtud kuju. Tootjad peaksid kindlaks määrama sobivad kontrolliprotseduurid lähtuvalt materjalide omadustest ja tegelikest töötlemisnõuetest, et tagada ühtlane tootekvaliteet enne lõplikku kokkupanekut ja saatmist.
Strateegilised soovitused OEM/ODM paksuse valiku kohta
Tasakaalustamine: toimetus, hind ja turupositioneerimine
Optimaalne paksuse valik käsitsi valmistatud atsetaadi prillide projektile tuleneb täpselt läbi viidud analüüsist, mis hõlmab sihtturunduse ootusi, konkurentsipositsiooni ja tootmiskulustruktuuri. Erinevate turusegmentide jaoks mõeldud paksuse valik peaks arvestama siht hinna, raami disaini, materjali tarbimist ja vastupidavusnõudeid. Paksema või õhemate atsetaadi spetsifikatsioonide kasutamine võib olla sobiv erinevate toote stiilide jaoks, kuid lõplik otsus peaks põhinema struktuurnatel nõuetel, tootmise teostatavusel ja prototüübi hindamisel, mitte ainult turupositsioneerimisel.
Premium pruunide disainid võivad kasutada õhemaid atsetaadi sektsioone, et saavutada täiustatud välimust ja vähendada materjali kaalu. Siiski nõuavad õhemad spetsifikatsioonid tähelepanelikku hindamist raami geomeetria, töötlemise täpsuse ja konstruktsiooni vastupidavuse osas. Materjalikulud ja tootmiskulud tuleb hinnata vastavalt tegelikele tarnijate pakkumustele, töötlemisnõuetele ja lõpptoote spetsifikatsioonidele. OEM-tootjad peaksid kehtestama turu-uuringute protokollid, mis hindavad otse tarbijate восприятие kaalu ja paksuse esteetikat nende konkreetsetes siirturgudes enne paksuse spetsifikatsioonide lõplikku kinnitamist.
Tulevased kaalutlused ja disainiuuendused
KKK
Mis paksusvahemikku peetakse standardseks atsetaadi optiliste raamude puhul?
Standardsete atsetaadi optiliste raamude paksus on tavaliselt 2,8–3,5 millimeetrit, mis on kõige levinum spetsifikatsioon üldkasutatavatele prillidele. See vahemik tagab erinat tasakaalu tugevuse, kaalu ja tootmise efektiivsuse vahel. Atsetaadi prillid selles paksusvahemikus näitavad optimaalset struktuurset jõudlust enamiku raamide disainide, sildade laiuste ja läätsete paigaldussüsteemide puhul, mida leitakse ülemaailmselt müügiprillide turult.
Kui palju kaalu saab vähendada õhemate atsetaadi materjalide valikuga?
Atsetaatsklaaside paksuse vähendamine võib aidata vähendada materjalikulu ja potentsiaalselt ka lõpliku raami kaalu. Siiski ei saa tegelikku kaalavähendust määrata üksnes paksuse muutuste järgi. Näiteks ei vii materjali paksuse vähendamine 3,2 millimeetrilt 2,1 millimeetrile automaatselt kaasa 30–40 protsendilist vähendust valmis raami kaalus. Lõplik tulemus sõltub raami üldisest geomeetriast, raami servade mõõtudest, silluse struktuurist, kõrvakate kujundusest ning osade osakaalast, millele paksuse muudatus mõjub. OEM-tootjad peaksid hindama konkreetse raami kujunduse materjalimahtu ja kaalu, eelistatavalt CAD-mudelite ja prototüüpide testide abil, enne reaalsete kaalavähendussihtide määramist.



