
 EN
Egyszínű és kétszínű befúvásos TR90 szemüvegek gyártási módszerei: A vásárlók számára fontos különbségek
Hasonlítsa össze az egyszínű és a kétszínű befúvásos formázás költségét, minőségét, szállítási idejét és tervezési rugalmasságát. Hozzon most helyes beszerzési döntést.
A TR90 szemüvegek egyszínű és kétszínű gyártási módszereinek kiválasztása során fontos megérteni a gyártási összetettség, a költségstruktúra és a végső termékjellemzők alapvető különbségeit. A TR90 szemüvegek jelentős részt képviselnek a globális szemüvegpiacban, mivel kiváló tartósságuk, könnyűségük és esztétikai sokoldalúságuk miatt nagy népszerűségnek örvendenek. A vásárlók azonban gyakran bizonytalanok, amikor eldöntik, melyik befecskendezéses gyártási módszer felel meg leginkább üzleti igényeiknek, célpiacuk elvárásainak és gyártási költségvetésüknek. Ebben a cikkben részletesen bemutatjuk e két gyártási módszer kulcsfontosságú különbségeit, hogy segítsünk Önnek meghozni egy tájékozott vásárlási döntést.
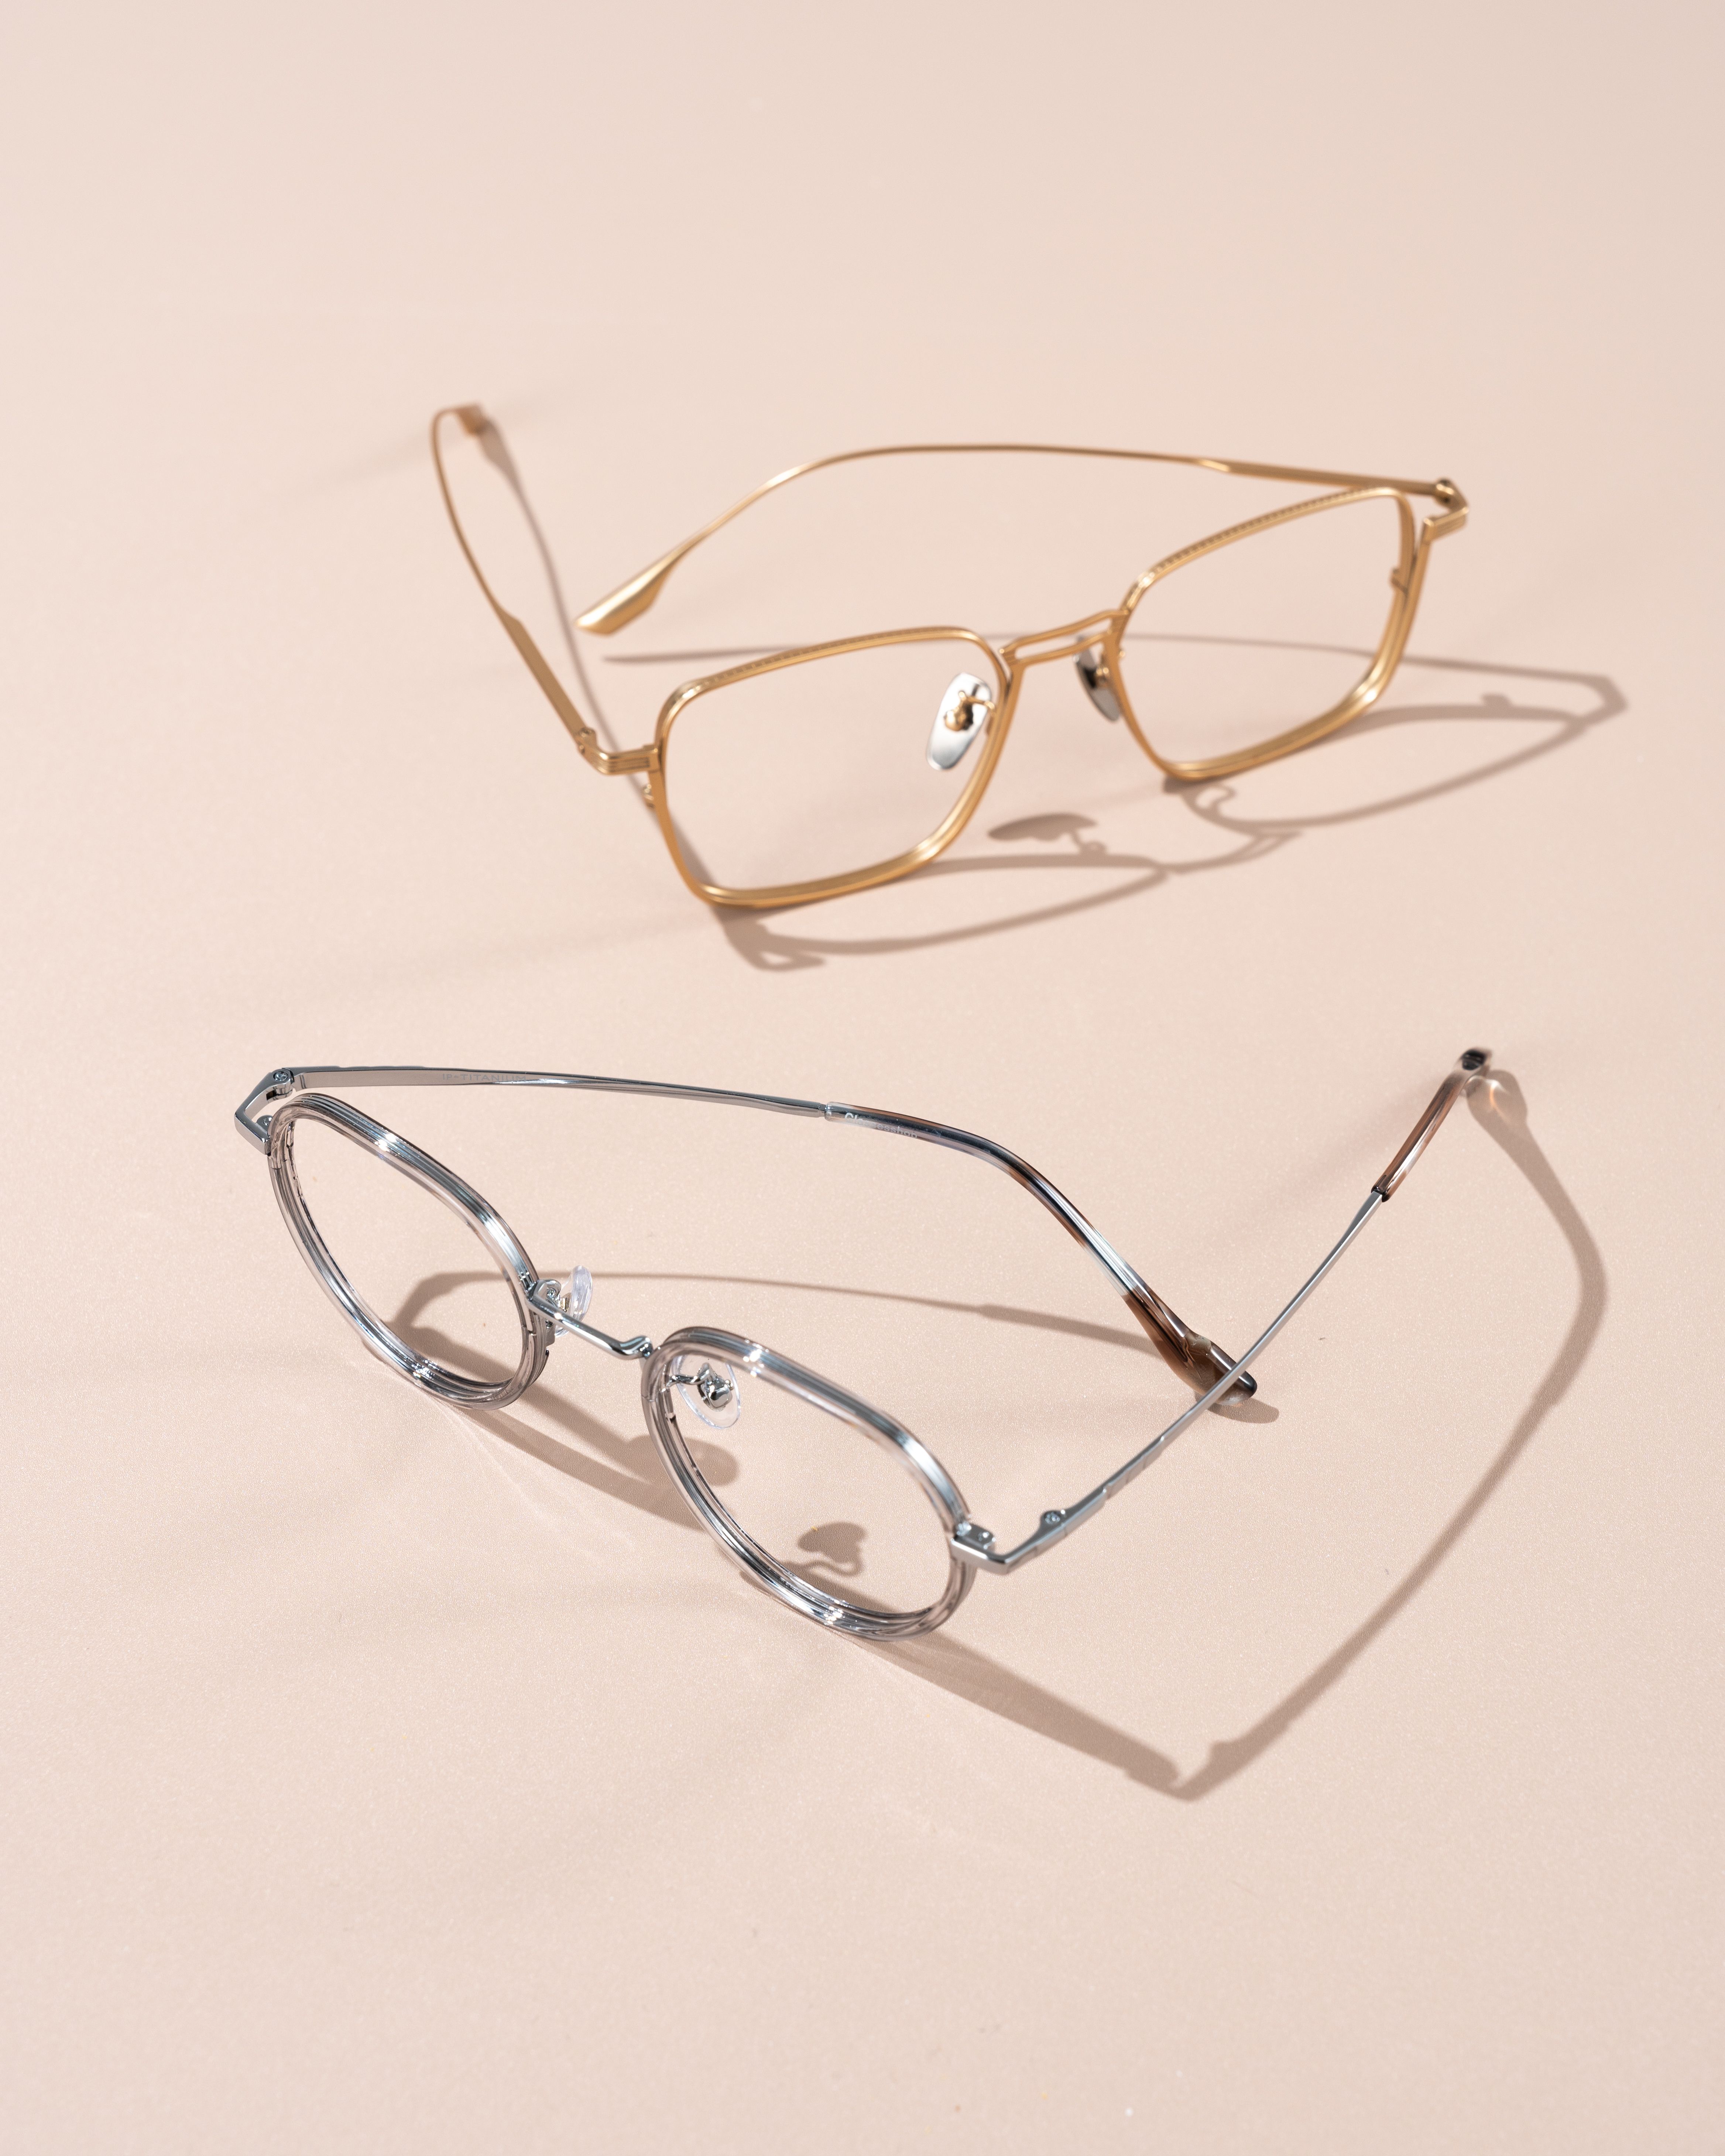
Az egy- és kétszínű gyártási módszerek közötti különbség mindenre hatással van: a gyártási időkerettől kezdve az anyagpazarlás arányán át a tervezési rugalmasságig. Amikor TR90 szemüvegként vagy tr90 optikai keretként vásárol, a gyártási technikák megértése értékes tárgyalási pozíciót biztosít, lehetővé teszi a valósághű minőségi elvárásokat, és segít helyesen pozicionálni termékét a piacon. Akár új szemüvegvonal indítására készül, akár meglévő készletét bővíti, akár beszállítói képességeket értékel, ez a részletes útmutató a szükséges műszaki és kereskedelmi betekintést nyújtja a gyártási módszerek hatékony értékeléséhez.
Egy színű befúvásos öntés TR90 szemüvegekhez
Folyamatáttekintés és műszaki alapelvek
Az egyszínű befúvásos formázás során egy egységes TR90 anyagot vezetnek be folyamatosan a formaüregbe, így olyan kereteket állítanak elő, amelyek minden szerkezeti elemén azonos színűek. A folyamat során a pelettelt TR90 gyanta kerül betáplálásra az injekciós formázó gépbe, ahol a hő és a nyomás hatására az anyag homogén folyékony állapotba olvad. Miután a megolvasztott anyag folyékony állapotba került, nagy sebességgel juttatják be a zárt formaüregbe, és egyetlen művelettel kitöltik az egész keretszerkezetet. Az anyag a forma belsejében lehűl és megszilárdul, majd a kész keretet kizárják anélkül, hogy szükség lenne további műveletekre a szín felvitele vagy rétegzés érdekében.
Gyártási hatékonyság és költségvetési hatások
Az egy színű TR90 szemüvegek gyártása jelentős hatékonysági előnyöket kínál, amelyek közvetlenül befolyásolják az egységköltséget és a gyártási időkereteket. Mivel az egész keret egyetlen öntési ciklusban készül, a gyártási idő rövidebb, mint a többfokozatú folyamatok esetében. A szerszám bonyolultsága is alacsonyabb, mert a üregtervezés csak egy anyagáramlás-út vonalát fogadja el, csökkentve ezzel a szerszámköltségeket és lehetővé téve a gyorsabb szerszámgyártást. Az anyagpazarlás minimális, mert a TR90 műgyanta közvetlenül a keret üregébe áramlik, így nincs szükség vágásra vagy javítási lépésekre. Ezek a tényezők együttesen teszik az egy színű TR90 optikai kereteket a leggazdaságosabb megoldássá nagy tételű gyártási sorozatokhoz, különösen akkor, ha árérzékeny piaci szegmenseket céloznak meg.
Két színű öntés TR90 szemüvegekhez
Egyidejű öntés és többfokozatú gyártástechnikák
A kétszínű befúvásos formázás fejlett egyidejű vagy sorozatos befúvásos technikákat alkalmaz, amelyekkel különböző színű zónákat vagy átmenetes hatásokat tartalmazó kereteket hoznak létre. Az egyidejű befúvásos formázásnál két különböző, ellentétes színű TR90 anyagot vezetnek be egyszerre a forma üregébe külön csatornákon keresztül: az egyik szín a külső felületi réteget, a másik az belső szerkezeti magot alkotja. Ez a rétegzési eljárás pontosan szinkronizált befúvási időzítést és áramlási sebesség-szabályozást igényel, hogy tiszta színátmeneteket érjenek el anélkül, hogy a határvonalakon keveredés vagy átfolyás jönnének létre. Alternatív megoldásként a sorozatos befúvásos módszerek először bevezetik az első színt a formába, engedik részlegesen lehűlni, majd a második színt a meghatározott formaüreg-zónákba juttatják be a végleges megkeményedés előtt, így éles színhatárokat és összetett többszínű mintákat lehet létrehozni.
Tervezési rugalmasság és piaci differenciálás
A kéttonusú TR90 szemüvegkeretek jelentős tervezési rugalmasságot kínálnak, amely lehetővé teszi a márkák számára, hogy vizuálisan különleges termékeket hozzanak létre, amelyek képesek prémium pozíciót elfoglalni a piacon. A különböző színű anyagok kombinálása a szárakon, a hídon vagy a keret elülső részén elegáns esztétikai megoldásokat tesz lehetővé, amelyek vonzzák a divatérzékeny fogyasztókat és a szakmai szegmenseket. A kéttonusú technika segítségével lehetségessé válnak a szürkülő hatások, a kiemelő csíkok és a színblokkos dizájnok, így figyelemfelkeltő változatok jönnek létre, amelyek megkülönböztetik termékét az egytonusú versenytársaktól. Ez a fokozott vizuális vonzerő gyakran indokolja a magasabb kiskereskedelmi árakat, és támogatja a javult nyereségmarzsokat, még akkor is, ha a gyártási folyamat bonyolultabbá válik.
Fő működési és kereskedelmi különbségek
Gyártási bonyolultság, időkeret és anyagspecifikációk
Az egy színben készülő termelés egyszerűsíti az egész ellátási láncot, mivel minden keretmodellhez csak egy TR90 anyagjellemző szükséges, így a készletkezelés is leegyszerűsödik, és csökkennek a beszállítókkal való koordinációs igények. Az egy színben végzett befúvásra használt formák egyszerűbb táplálórendszert tartalmaznak, kevesebb hűtőcsatornával, ami gyorsabb formaépítést és könnyebb karbantartást tesz lehetővé. A gyártási ciklusidők általában harminc–hatvan másodperc között mozognak, a keret méretétől és az anyag vastagságától függően, így egyetlen forma segítségével a gyárak napi ezrekre képesek termelni. A kétszínű eljárások bonyolultabb forma-terveket igényelnek, több befúvási ponttal, kettős táplálórendszerrel és pontos üreg-időzítési vezérléssel, amelyek meghosszabbítják a ciklusidőt ötven–nyolcvan másodpercre vagy még hosszabbra. A forma-gyártás bonyolultabbá és költségesebbé válik, gyakran speciális mérnöki szakértelmet és hosszabb előkészítési időt igényel, mielőtt a gyártás megkezdődhetne.
Minőségellenőrzés, költségstruktúra és vásárlói szempontok
Egyszínű TR90 szemüvegek az egyszerű minőségbiztosítás jelen van, mivel a színegyezés természetes része az egyetlen anyagösszetételnek, így kizárja a színképzési változókat és az interfész-hibák kockázatát. Az anyagpazarlás aránya alacsony marad, általában az összes felhasznált anyag egy–három százaléka, mivel az öntési folyamat hatékonyan tölti ki a formakamrákat minimális felesleggel vagy lefolyóanyaggal. A darabonkénti gyártási költségek jelentősen csökkennek nagy tételnél a rövidebb ciklusidők és az egyszerűsített formaüzemeltetés miatt. A kétszínű gyártás minőségi változókat vezet be a színigazítással, az anyagrétegek közötti tapadással és a hőterhelés vagy mechanikai ütés hatására esetlegesen fellépő színátcsúszással vagy elválasztódással kapcsolatban. Az anyagpazarlás három–nyolc százalékra nő, mivel a koinjekciós folyamat pontos áramlásszabályozást igényel, és interfész-tisztításokat vagy selejtet eredményezhet. A kétszínű gyártásra képes formák szerszámozási beruházása általában harminc–ötven százalékkal magasabb, mint az egyszínű megfelelőké, mivel fejlettebb csatornatervre és érzékelési követelményekre van szükség.
GYIK
Mikor érdemes egy színű TR90 optikai kereteket választani a kétszínű dizájnok helyett?
Az egy színű gyártás akkor optimális, ha célpiacod az árérzékenységet teszi prioritássá, ha az éves termelési mennyiség meghaladja a tízezer darabot, ha a színegyezés kritikus fontosságú a márkaidentitás szempontjából, vagy ha dizájnfilozófiád a tiszta, minimalista esztétikára épül. Az egy színű TR90 szemüvegek akkor is ésszerű választás, ha szűk profitmarzsokkal dolgozol, nem premium pozícionálásban működsz a piacon, vagy ha minimalizálni szeretnéd az állománykezelési bonyodalmakat több termék-SKU esetén.
Mik a két színű befúvásos öntés fő kockázatai vagy korlátai TR90 receptes szemüvegek esetében?
A kétszínű eljárások magasabb szerszámköltséggel, hosszabb kezdeti szállítási idővel, nagyobb anyagpazarlással és a színhatárok kezelése miatt növekedett minőségellenőrzési bonyolultsággal járnak. Ha az éves gyártási mennyiség ötezer darab alá csökken, az egységre jutó szerszámköltség-elosztás felülkerekedhet az esztétikai előnyökön, így a egyszínű gyártás gazdaságosabb lehet. A színegyezés és a rétegek közötti tapadás is kihívást jelenthet, ha a beszállítójának nincs szakértelme a kétszínű eljárásokban.
Milyen különbség van az anyagköltségekben az egyszínű és a kétszínű TR90 szemüvegként történő gyártás között?
Az egyszínű gyártáshoz általában csak egy TR90 anyagminőség szükséges, ami leegyszerűsíti a beszerzést és lehetővé teszi a nagykereskedelmi kedvezményeket. A kétszínű eljárásokhoz két különböző TR90 összetétel szükséges, amelyeknek azonos teljesítményjellemzőkkel kell rendelkezniük; ez a kisebb rendelési mennyiségek és a színintenzitásra, valamint az áramlási tulajdonságokra vonatkozó speciális anyagkövetelmények miatt tíz–húsz százalékkal növelheti az alapanyag-költséget egységenként.



