
 EN
Bagaimana Kerajinan Bingkai Mempengaruhi Tampilan dan Nilai Kacamata Hitam Berbahan Asetat
Asetat yang sama, tampilan berbeda: pemotongan, pemolesan, penyelarasan engsel, dan toleransi menentukan penampilan serta harga premium. Pelajari metrik kerajinan yang diverifikasi pembeli.
Mengapa Keahlian Kerajinan Menentukan Apa yang Dilihat Pembeli
Dua pasang kacamata Hitam Asetat dapat dimulai dari bahan baku yang sama dan berakhir tampak seperti produk berbeda. Perbedaan ini jarang disebabkan oleh bahan itu sendiri. Melainkan oleh keahlian kerajinan yang diterapkan padanya: cara bagian depan dipotong, cara tepi diselesaikan, cara engsel dipasang, dan seberapa merata permukaan dipoles.
Langkah-langkah tersebut menentukan apakah sebuah bingkai terlihat sebagai objek yang dipertimbangkan matang atau dibuat terburu-buru, dan persepsi inilah yang dibayar penjual eceran. Jika didekati secara tepat, keahlian kerajinan pada kacamata hitam asetat merupakan serangkaian variabel produksi yang dapat dikendalikan, bukan sekadar soal keberuntungan. 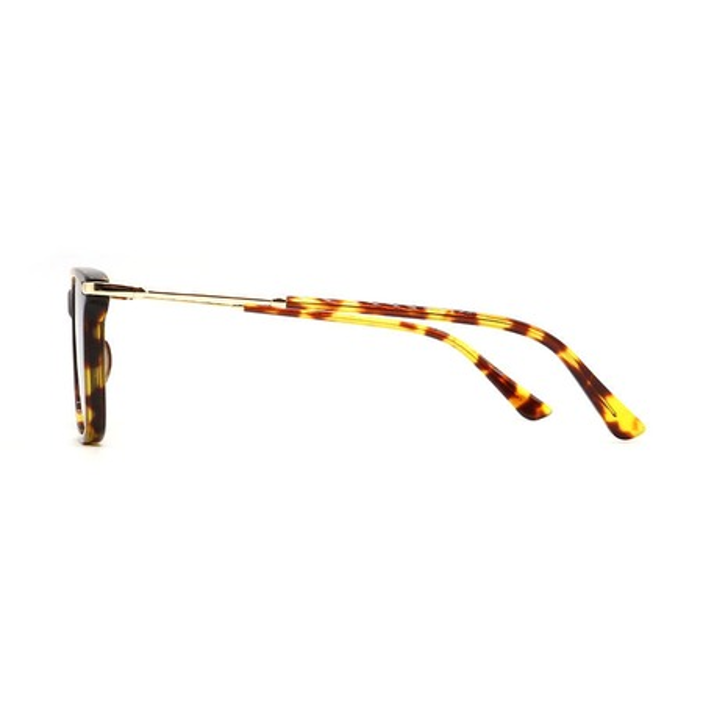
Langkah-Langkah Keahlian Kerajinan yang Membentuk Penampilan
Kualitas tampak kacamata hitam asetat merupakan hasil akhir dari beberapa tahap penyelesaian, masing-masing menjadi dasar bagi tahap berikutnya.
Pemotongan dan Presisi CNC pada Kacamata Hitam Asetat
Asetat tiba dalam bentuk lembaran dan balok, lalu diubah menjadi bagian depan melalui proses pemotongan dan penggilingan. Pemesinan yang dikendalikan komputer menentukan seberapa akurat bentuk lensa, bingkai, dan jembatan dibentuk. Ketika pemotongan akurat, lensa masuk sempurna ke dalam bingkai dan simetri bagian depan tetap terjaga di seluruh pesanan.
Presisi pada tahap ini menetapkan batas atas bagi semua proses berikutnya. Bagian depan dengan bingkai tidak rata tidak akan tampak lebih baik setelah proses pemolesan, dan jembatan yang dipotong sedikit tidak berpusat akan tampak sebagai ketidakseimbangan yang tidak dapat ditutupi oleh lapisan akhir apa pun. Manfaat bagi pembeli adalah kemampuan pengulangan, karena bingkai yang dipotong sesuai toleransi ketat dapat diproduksi kembali musim depan dengan tampilan yang sama.
Tumbling, Pemolesan, dan Pekerjaan Manual
Setelah dipotong, asetat digulung dan dipoles untuk membangun permukaannya. Proses penggulungan menghaluskan tepi dan memulai kilap, proses pemolesan membawa permukaan ke tingkat akhirnya, sedangkan penyelesaian manual menjangkau area-area yang tidak dapat dijangkau mesin. Secara bersama-sama, langkah-langkah ini menentukan cara bingkai menangkap cahaya, dan merupakan bagian produksi yang paling bergantung pada keterampilan tangan.
Pengalaman terlihat di sini. Pemolesan yang terlalu sedikit meninggalkan permukaan kusam atau berkabut, sedangkan siklus pemolesan yang terlalu agresif membuat tepi menjadi bulat—padahal desain menghendaki tepi yang tajam. Pekerjaan manual mencakup detail-detail yang diperhatikan pembeli saat memegang produk: sentuhan tepi, transisi antara bagian depan dan ujung samping, serta konsistensi garis bingkai.
Konsistensi Tepi dan Permukaan
Konsistensi membedakan sampel yang baik dari produk yang baik. Kedua lensa dalam satu pasang harus menunjukkan tepi yang sama, dan kedua sisi bagian depan harus saling mencerminkan. Ketika tepi-nya cocok, bingkai tampak sengaja dirancang; ketika berbeda, mata akan langsung menangkapnya—meskipun sulit menyebut penyebab pastinya.
Menjaga konsistensi berarti mempertahankan proses penyelesaian yang stabil pada setiap unit dalam satu produksi. Variasi muncul ketika siklus bergeser atau lot diselesaikan tanpa acuan bersama, sehingga sampel acuan dan pemeriksaan selama proses membantu menjaga keseragaman produksi.
Keterampilan Perakitan
Bagian depan yang selesai sempurna pun tetap bisa terpasang buruk jika perakitan kacamata hitam asetat longgar.
Pemasangan dan Penyelarasan Engsel pada Kacamata Hitam Asetat
Engsel adalah bagian kerangka tempat kerangka dibuka dan ditutup, serta tempat kesalahan kecil berubah menjadi gangguan harian. Engsel yang dipasang sedikit tidak sejajar membuat gagang terpasang pada sudut yang salah, sedangkan engsel yang dipasang terlalu longgar membuat gagang goyah sejak hari pertama. Pemasangan dan penyelarasan menentukan cara kerja kerangka.
Pemeriksaan perakitan mencakup posisi engsel, keterkaitan sekrup, dan keselarasan, sehingga masalah terdeteksi saat masih bisa diperbaiki. Uji laboratorium terpisah kemudian mensimulasikan siklus pembukaan dan penutupan berulang untuk mengevaluasi ketahanan. Engsel yang selaras juga melindungi komponen lain, karena beban tersebar melalui ujung bingkai alih-alih terkonsentrasi pada satu titik.
Keseimbangan dan Geometri Temple
Keseimbangan temple menentukan cara bingkai duduk di wajah serta apakah bingkai tetap stabil. Jika kedua temple berbeda sudut atau panjangnya, bingkai akan bergoyang atau meluncur, dan pemakai akan menyadarinya hampir secara instan. Keseimbangan merupakan hasil keahlian kerajinan yang dicapai melalui perakitan cermat, bukan berasal dari sifat material tertentu.
Geometri di sekitar temple juga memengaruhi tampilan. Temple yang menyambung bersih ke ujung bingkai dan mengikuti garis desain terlihat disengaja, sedangkan temple yang menyambung secara kikuk terlihat seperti dirakit dari bagian-bagian terpisah. Pembeli yang membandingkan sampel sering menilai sambungan ini tanpa sadar, karena area inilah tempat mata membaca kualitas.
Aplikasi Logo dan Trim Logam
Aplikasi logo dan trim logam adalah elemen kecil dengan dampak besar terhadap persepsi nilai. Setelan logo logam yang tepat di tengah dan rata terlihat sengaja dibuat, sedangkan logo yang sama yang dipasang agak miring melemahkan bingkai di sekitarnya. Ketepatan aplikasi adalah kerajinan dalam skala mini.
Bila sisipan logam atau pin logam digunakan pada asetat, pemasangannya harus rapat di permukaan tanpa celah terlihat maupun tepi yang menonjol, dan permukaan di sekitarnya dipoles sehingga bagian tersebut tampak menyatu. Trim juga harus tahan lama, karena logo yang terangkat atau mengalami oksidasi setelah beberapa bulan mengubah sinyal kualitas menjadi keluhan.
Cara Toleransi Terlihat
Toleransi tak terlihat pada gambar teknis, tetapi sangat jelas pada sepasang kacamata hitam asetat jadi.
Di Mana Toleransi Menjadi Terlihat
Toleransi adalah rentang variasi yang diizinkan untuk suatu dimensi. Pada kacamata hitam asetat, toleransi ketat terlihat di area tertentu: garis bingkai di sekeliling lensa, sambungan antara bagian depan dan ujung bingkai, keselarasan kedua gagang, serta kecocokan sisipan logam.
Garis bingkai yang ketat menjaga lensa tetap rata, sambungan ujung bingkai yang presisi menghilangkan bayangan akibat kecocokan buruk, dan gagang yang selaras memungkinkan bingkai duduk secara horizontal. Tidak satu pun fitur ini bersifat dekoratif; semuanya merupakan hasil nyata dari pengendalian dimensi dalam rentang sempit, yang menambah biaya melalui peralatan dan pemeriksaan.
Membaca Bingkai untuk Menilai Kualitas Produksi
Seorang pembeli dapat memperoleh banyak informasi dengan melakukan pemeriksaan secara sistematis. Memeriksa kedua lensa untuk ketegakan tepi, mengusapkan jari sepanjang sambungan bingkai, membuka dan menutup engsel, serta mengamati bagian depan bingkai di bawah cahaya miring—semua langkah ini mengungkap cara bingkai diproduksi. Pemeriksaan sederhana ini membedakan bingkai berkualitas tinggi dari bingkai yang hanya memenuhi syarat minimum.
Di bawah cahaya miring, permukaan yang dipoles rata memantul dalam pita halus, sedangkan permukaan tidak rata terpecah menjadi bercak-bercak. Sentuhan pun menceritakan hal yang sama, karena tepi yang selesai terasa kontinu, sementara tepi yang dibuat terburu-buru terasa berundak. Pemeriksaan hasil akhir dilakukan pada rangka yang sudah dirakit, bukan hanya pada komponen mentahnya.
Mengubah Keterampilan Menjadi Harga
Keterampilan yang lebih baik memerlukan biaya lebih tinggi, dan pembeli kacamata hitam asetat membutuhkan penjelasan yang jelas mengenai alokasi dana tersebut.
Biaya di Balik Hasil Akhir yang Lebih Baik
Proses penyelesaian merupakan tahap di mana sebagian besar tenaga kerja diperlukan. Pemotongan, penggilasan, pemolesan, serta pekerjaan tangan masing-masing memerlukan waktu; toleransi yang lebih ketat menambah beban usaha peralatan dan pemeriksaan. Rangka dengan hasil akhir yang lebih mendalam dan toleransi yang lebih rapat memang lebih mahal biaya produksinya dibandingkan rangka yang diselesaikan secara terburu-buru.
Biaya tersebut nyata, dan pembeli harus memahaminya sebelum bernegosiasi. Jika penawaran jauh di bawah tingkat penyelesaian yang dibutuhkan suatu desain, selisihnya biasanya berasal dari suatu tahap dalam proses produksi—dan hal ini cenderung tampak pada tepi, sambungan, atau konsistensi hasil produksi massal, bukan pada faktur.
Bahasa yang Boleh Digunakan Pembeli saat Berbicara dengan Penjual
Membenarkan harga yang lebih tinggi memerlukan bahasa spesifik, bukan pujian samar. Alih-alih menyebut suatu bingkai sebagai premium, pembeli dapat menunjuk garis tepi yang rata, sambungan ujung yang bersih, gagang yang sejajar, serta sisipan logam yang terpasang secara presisi dan rata dengan permukaan. Ini adalah klaim yang dapat diverifikasi oleh penjual langsung pada produk.
Bahasa yang menggambarkan keahlian kerja paling efektif ketika menjelaskan proses: pemeriksaan akhir pada komponen yang telah dirakit, pemeriksaan engsel untuk keselarasan, serta perbandingan hasil akhir terhadap sampel acuan. Penjual dapat mengulang poin-poin tersebut kepada konsumen karena penjelasan ini memperjelas alasan harga, dan konsistensi antara sampel dengan produksi massal melindungi margin keuntungan di baliknya. 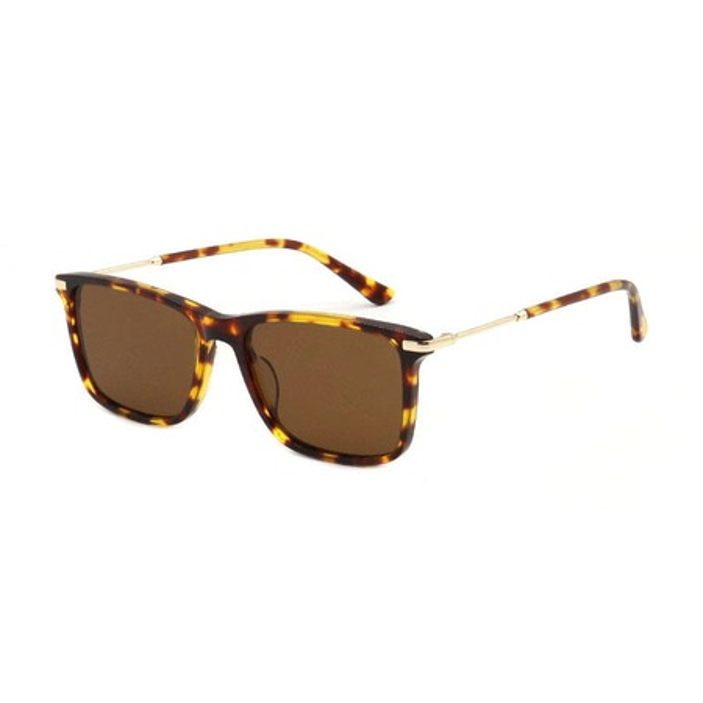
Pertanyaan yang Sering Diajukan
Apa yang membuat kacamata hitam asetat terlihat lebih mahal dibandingkan yang lain?
Perbedaan yang terlihat biasanya berasal dari proses penyelesaian (finishing), bukan dari bahan. Garis tepi yang rata, tepian yang terasa halus dan kontinu, pantulan cahaya yang merata di seluruh permukaan, sambungan bersih antara bagian depan dan ujung samping (endpiece), serta trim logam yang terpasang rata—semua ini memberi kesan kualitas tinggi. Fitur-fitur tersebut merupakan hasil dari toleransi ketat serta proses tumbling, polesan, dan penyelesaian manual yang cermat.
Bagaimana proses polesan dan tumbling memengaruhi tampilan akhir?
Tumbling menghaluskan tepian dan memulai pembentukan kilap, sedangkan polesan membawa permukaan ke tingkat akhirnya, dan penyelesaian manual menjangkau area-area yang tidak dapat dijangkau mesin. Secara bersama-sama, ketiga proses ini menentukan cara bingkai menangkap cahaya. Terlalu sedikit polesan menghasilkan permukaan kusam, sementara siklus yang terlalu agresif akan membulatkan tepian yang seharusnya tajam sesuai desain—oleh karena itu, siklus proses dikontrol secara ketat berdasarkan referensi yang telah disetujui.
Mengapa pemasangan engsel penting bagi nilai suatu bingkai?
Engsel bergerak setiap hari, sehingga pemasangan dan penyelarasannya menentukan kesan bingkai serta seberapa lama bingkai mempertahankan geometrinya. Engsel yang sedikit tidak sejajar membuat gagang bingkai bersandar pada sudut yang salah, sedangkan engsel yang longgar membuat gagang bingkai goyah sejak hari pertama pemakaian. Kedua masalah ini langsung terasa, itulah sebabnya penyelarasan diperiksa selama proses perakitan—bukan setelah pengemasan.



