
 EN
Užtikrinant tinkamą pritaikymą titano akinių gamyboje: praktiniai kokybės kontrolės žingsniai
Išnagrinėkite kokybės kontrolę gaminant titanio akinių rėmelius. Patikrinkite žaliavas, matmenų matavimus, surinkimą ir prigludimo bandymus, kad būtų užtikrintas stabilus, lengvas titaninis akinių rėmelis.
Užtikrinti tikslų prigludimą gaminant titanio akinių rėmelius yra būtina, kad būtų išlaikyta produkto kokybė, klientų patenkintinumas ir prekės ženklo reputacija. Kai gamintojai neįdiegia griežtų kokybės kontrolės priemonių, netiksliai sujungti rėmeliai, nenuoseklūs nosies tiltuko aukščiai bei šoninių šakų proporcijos gali sukelti brangius grąžinimus ir garantinius reikalavimus. Lengvų titaninių akinių rėmelių gamyba reikalauja tikslumo kiekviename etape – nuo žaliavų tikrinimo iki galutinio surinkimo – kad kiekvienas akinių rėmelis atitiktų tiksliai nustatytus reikalavimus.
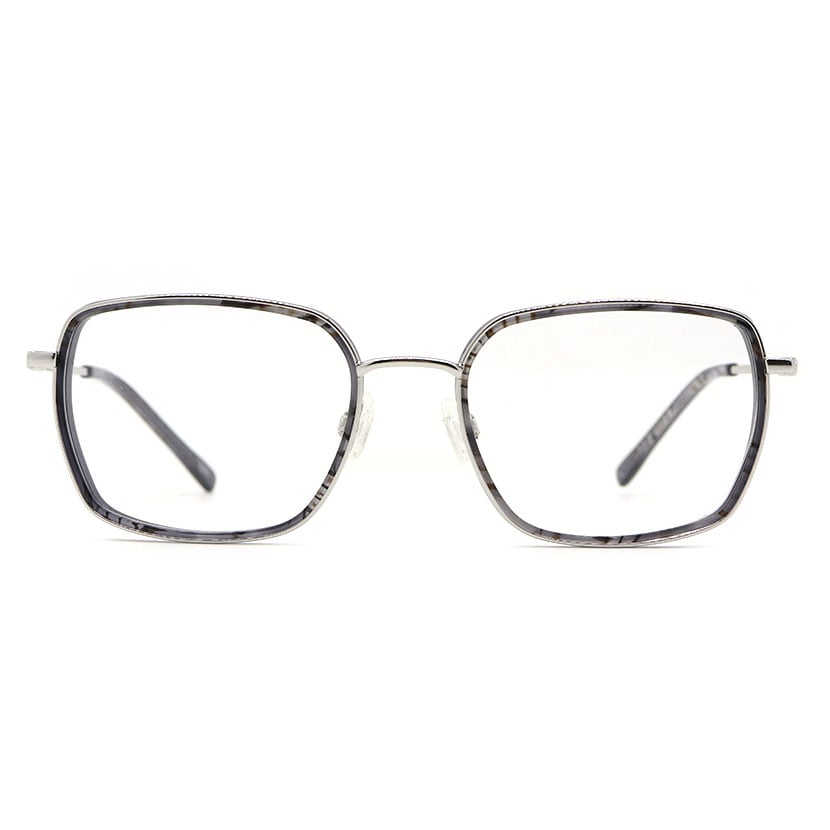
Titanio unikalios savybės – maža tankis, korozijos atsparumas ir ilgaamžiškumas – daro jį puikiu medžiaga akinių rėmeliams. Tačiau šios pranašumų sąlygos taip pat reikalauja specializuotų kokybės kontrolės protokolų. Tie pačiai beta titanio akiniai ir tradiciniai grynojo titanio rėmeliai abu reikalauja tikslaus matmenų tikrinimo, įtempimo bandymų ir estetinės apžiūros, kad būtų pasiekti nuoseklūs rezultatai visose gamybos partijose. Šiame straipsnyje pateikiami praktiniai, veiksmingi kokybės kontrolės žingsniai, kuriuos gamintojai gali įdiegti, kad kiekvienos lengvųjų titanio akinių pora atitiktų klientų lūkesčius.
Pradinė medžiagos apžiūra ir patikrinimas
Žaliavos titanio atsargų priėmimas ir bandymas
Kokybės kontrolės pagrindas yra žaliavos apžiūra. Prieš titanio akinių komponentai įeina į gamybą; įvežami titano lydiniai ar lakštai turi būti sertifikuoti dėl sudėties, kietumo ir grynumo. Gamintojai turėtų patikrinti tiekėjo dokumentus, atlikti spektrinę analizę, kad patvirtintų lydinio sudėtį, ir atlikti tempimo stiprio bandymus pavyzdžių partijose. Defektinė ar nesutinkanti su specifikacijomis medžiaga turi būti nedelsiant atmesta, kad būtų išvengta vėlesnių gamybos problemų, kurios pažeistų galutinio produkto tikslų pritaikymą.
Konkrečiai beta titano akinių gamybai lydinio sudėtis yra itin svarbi, nes beta titanas turi molibdeno, vanadžio ir chromo, kurie veikia lankstumą ir ilgaamžiškumą. Kietumo verčių nustatymas naudojant Rockwell ar Brinell metodus užtikrina, kad medžiaga išlaikys formą rėmelio lenkimo ir surinkimo metu. Išsamių medžiagų bandymų rezultatų registravimas užtikrina sekamumą ir padeda ankstyvoje gamybos ciklo stadijoje nustatyti su partija susijusias problemas.
Komponentų matmenų pirminiai tikrinimai
Po supjaustymo ir pradinio formavimo visi rėmo komponentai turi būti patikrinti pagal matmenis prieš surinkimą. Naudojant kalibruotus matavimo įrankius ir koordinačių matavimo mašinas (CMM), operatoriai turi patikrinti nosies tiltelio plotį, šoninių spaustukų ilgį, rėmo priekinės dalies aukštį ir vyrių išdėstymo nuokrypius. Šie matavimai tiesiogiai veikia tai, kaip lengvai titano akinių rėmai sėdi veide ir ar jie užtikrina vienodą pasodinimą visose gamybos serijose. Aiškių leistinų nuokrypių ribų nustatymas ir komponentų, kurie išeina už šių ribų, atmestimas neleidžia pasodinimo neatitikimų atsirasti dar prieš įdedant brangų darbo laiką į surinkimą.
Tikslus surinkimas ir pasodinimo suderinimas
Šoninių spaustukų ir tiltelio surinkimo standartai
Surinkimo metu šoninės lankų dalys turi būti tiksliai išlygintos su rėmelio priekine dalimi, kad užtikrintų tinkamą vyrių veikimą ir subalansuotą svorio pasiskirstymą. Kiekvienam titano akinių rėmeliui reikia tiksliai suvirinti arba suvaržyti vyrius, o po to nedelsiant patikrinti jų išlyginimą. Neteisingai išlygintos šoninės lankų dalys sukels rėmelio netolygų gulėjimą ant nosies, sukeldamos nepatogumą ir prasto kokybės vaizdą. Virinimo parametrai – įskaitant temperatūrą, trukmę ir aušinimo greitį – turi būti standartizuoti ir dokumentuojami tiek beta titano, tiek grynojo titano rėmeliams, nes skirtingi lydiniai skirtingai reaguoja į šilumos apdorojimą.
Po vyriuko surinkimo lengvosios titano akinių rėmeliai turi būti išbandyti funkcionaliai, kad būtų patvirtinta švelni šventyklinių šakų judėjimo galimybė ir tinkama spyruoklinė įtampa. Operatoriai turi patikrinti, ar kiekvienas rėmelis atsidaro ir užsidaro be trinties, skambėjimo ar per didelės pasipriešinimo jėgos. Kiekvienos gamybos partijos pavyzdžio išbandymas naudojant sukimo momentą matuojantį prietaisą ar pasipriešinimo skalę suteikia kiekybinius duomenis, kurie užtikrina visų tos dienos pagamintų vienetų vientisumą.
Nosies tiltelio prigludimas ir pagalvėlių vientisumas
Nosies tiltas yra svarbiausias kontaktinis taškas, užtikrinantis nuoseklų prigludimą. Nepriklausomai nuo to, ar naudojamos reguliuojamos silikono padėklų įdėklai, ar integruoti nosies tiltai, kiekvienos titano akinių poros padėklų aukštis, storis ir padėtis turi būti vienodi. Per aukštai esantys padėklai sukuria spaudimo taškus; per žemai esantys padėklai leidžia pernelyg didelį rėmo judėjimą. Kokybės kontrolės personalas turėtų tiksliai matuoti padėklų aukštį naudodamas tikslumo matmenis ir patikrinti klijų vientisumą atlikdamas traukos bandymus pavyzdinėms vienetams. Beta titano akinių su reguliuojamais tiltais judėjimo diapazonas turi būti patvirtintas, kad užtikrintume, jog klientai po pirkimo galės tiksliai sureguliuoti prigludimą.
Galutinė apžiūra ir patvirtinimo bandymai
Vizualinė ir matmeninė patikra
Prieš supakuojant kiekvienas lengvųjų titano akinių pora išsamiai patikrinama vizualiai. Inspektoriai turi patikrinti simetriją padėdami rėmelius kalibruotame veidrodyje, tikrinti įbrėžimus, įdubimus ar spalvų neatitikimus bei įsitikinti, kad vyriukų dangteliai ir dekoratyviniai elementai yra tinkamai įtaisyti. Šiame etape matmenų patikrinimas apima rėmelio priekinės dalies plotio, šoninių spaustukų ilgio, tiltuko pločio ir lęšių angos matmenų patikrinimą naudojant specialius matavimo rėmelius ar optines lentas. Bet koks nuokrypis nuo nustatytų leistinųjų nuokrypių reiškia produkto atmestį arba perdirbimą.
Inspekcijos rezultatų dokumentavimas – įskaitant priėmimo procentus, defektų tipus ir atliktus taisomuosius veiksmus – užtikrina atsakomybę ir padeda nustatyti kartotinius kokybės problemas. Kai kelios vienetai nepatenkina tos pačios inspekcijos kriterijaus, tai rodo proceso sutrikimą, kuriam reikia atlikti tyrimą. Pavyzdžiui, jei viso pamatos gamybos metu nuolat pasitaiko netinkamo nosies tiltuko pagalvėlės aukščio, priežastis gali būti pagalvėlių saugojimas, operatoriaus technika arba įrangos kalibravimas, kurie reikalauja nedelsiant imtis taisomųjų veiksmų.
Priderinimo bandymai ir komforto patvirtinimas
Bandymai su žmonėmis suteikia tikrųjų sąlygų atitikties patvirtinimą, kurio negali užtikrinti vien matmeniniai matavimai. Pasirenkant bandymų dalyvius su įvairiais veido matmenimis – skirtingais tiltuko plotais, veido formomis ir šventyklinių-kraujagyslių atstumais – galima nustatyti, ar titano akinių projektavimas ir gamyba iš tikrųjų užtikrina nuoseklią ir patogią pasodinimą įvairiose populiacijose. Bandymų dalyviai turėtų nešioti rėmelius bent penkiolika minučių ir pateikti atsiliepimus apie spaudimo taškus, slydimo reiškmenis bei bendrą patogumą. Kartotiniai atsiliepimai apie nepatogumą tam tikrose vietose rodo projektavimo ar gamybos problemas, kurios turi būti ištaisytos prieš visišką gamybos paleidimą.
DUK
Kodėl pasodinimo nuoseklumas yra kritiškai svarbus titano akinių gamyboje?
Tiksli priderinimo kokybė tiesiogiai veikia klientų patenkinamumą, grąžinimų normą ir prekės ženklo reputaciją. Netinkamai priderintos akinių rėmelės – nepriklausomai nuo to, ar jos pagamintos iš beta titano ar iš gryno titano – sukelia klientų skundus, garantinius pareiškimus ir neigiamas atsiliepimus. Nuolatinis priderinimas užtikrina, kad klientai gautų patikimus ir patogius akinius, nepriklausomai nuo to, iš kurios gamybos partijos jų rėmelės buvo pagamintos, taip formuojant pasitikėjimą ir mažinant brangius grąžinimus, kurie žaloja pelningumą ir rinkos poziciją.
Kokius kokybės kontrolės testus reikėtų atlikti lengvųjų titano akinių komponentams?
Kokybės kontrolė lengvosioms titano akinių rėmelėms turėtų apimti medžiagos sudėties patikrinimą, kietumo bandymus, matmenų matavimus naudojant koordinatinį matavimo aparatinį komplektą (CMM) arba tiksluosius kalibrus, vizualinę apžiūrą, vyrių ir judėjimo mechanizmų veikimo bandymus, nosies tiltuko padų vientisumo patikrinimus bei atrinktų akinių pritaikymo bandymus žmonių subjektuose. Beta titano akinių rėmelėms reikia papildomos dėmesio skiriamos lyginant su kitais lydiniais, nes molibdeno ir vanadžio kiekis įtakoja lankstumą ir ilgaamžiškumą. Reguliari bandymų rezultatų dokumentacija ir tendencijų analizė leidžia nuolat tobulinti gamybos procesus ir anksti aptikti problemas.
Kaip gamintojai gali sumažinti titano akinių gamyboje susijusius su pritaikymu defektus?
Gamintojai sumažina pritaikymo susijusius defektus nustatydami aiškius tolerancijų reikalavimus, investuodami į kalibruotą matavimo įrangą, mokydami operatorius tinkamoms surinkimo technikoms, įdiegdami statistinį procesų valdymą, kad būtų stebima nuoseklumas, reguliariai prižiūrėdami įrangą ir periodiškai atlikdami pritaikymo bandymus su įvairiais bandymų dalyviais. Kultūros kūrimas, kurioje kokybė vertinama aukščiau nei greitis, aiškių atmestų vienetų kriterijų nustatymas bei defektų priežasčių šaknų tyrimas, o ne tik nepavykusios vieneto perdarymas, visi šie veiksmai prisideda prie ilgalaikių pritaikymo nuoseklumo pagerinimų lengvųjų titano akinių ir beta titano akinių gamyboje.



