
 EN
UV testų nesėkmės privačios prekių ženklo saulės akinių lęšiuose: priežastys ir taisomieji veiksmai
Kodėl privačios prekių ženklo saulės akinių lęšiai nepaeina UV bandymų? Išsiaiškinkite pagrindines priežastis – nuo medžiagų senėjimo iki dangos defektų – ir patikrintus taisomuosius veiksmus. Dabar pagerinkite atitiktį reikalavimams.
Nepavykę UV bandymai yra viena iš svarbiausių kokybės problemų gamyboje privatūs prekių ženklai – saulės akinių gamyba šie nesėkmės atvejai įvyksta, kai lęšių medžiagos neatitinka reikalaujamų ultravioletinės apsaugos standartų, dėl ko galutiniai vartotojai yra veikiami pavojingos saulės spinduliuotės ir kyla didelės teisinės atsakomybės bei atitikties reikalavimams rizikos tiekėjams bei prekybos tinklams. Šių nesėkmių priežasčių supratimas ir sisteminių taisomųjų veiksmų įdiegimas yra būtinas produkto vientisumui ir rinkos reputacijai užtikrinti konkuruojančiame privačių prekių ženklų saulės akinių segmente.
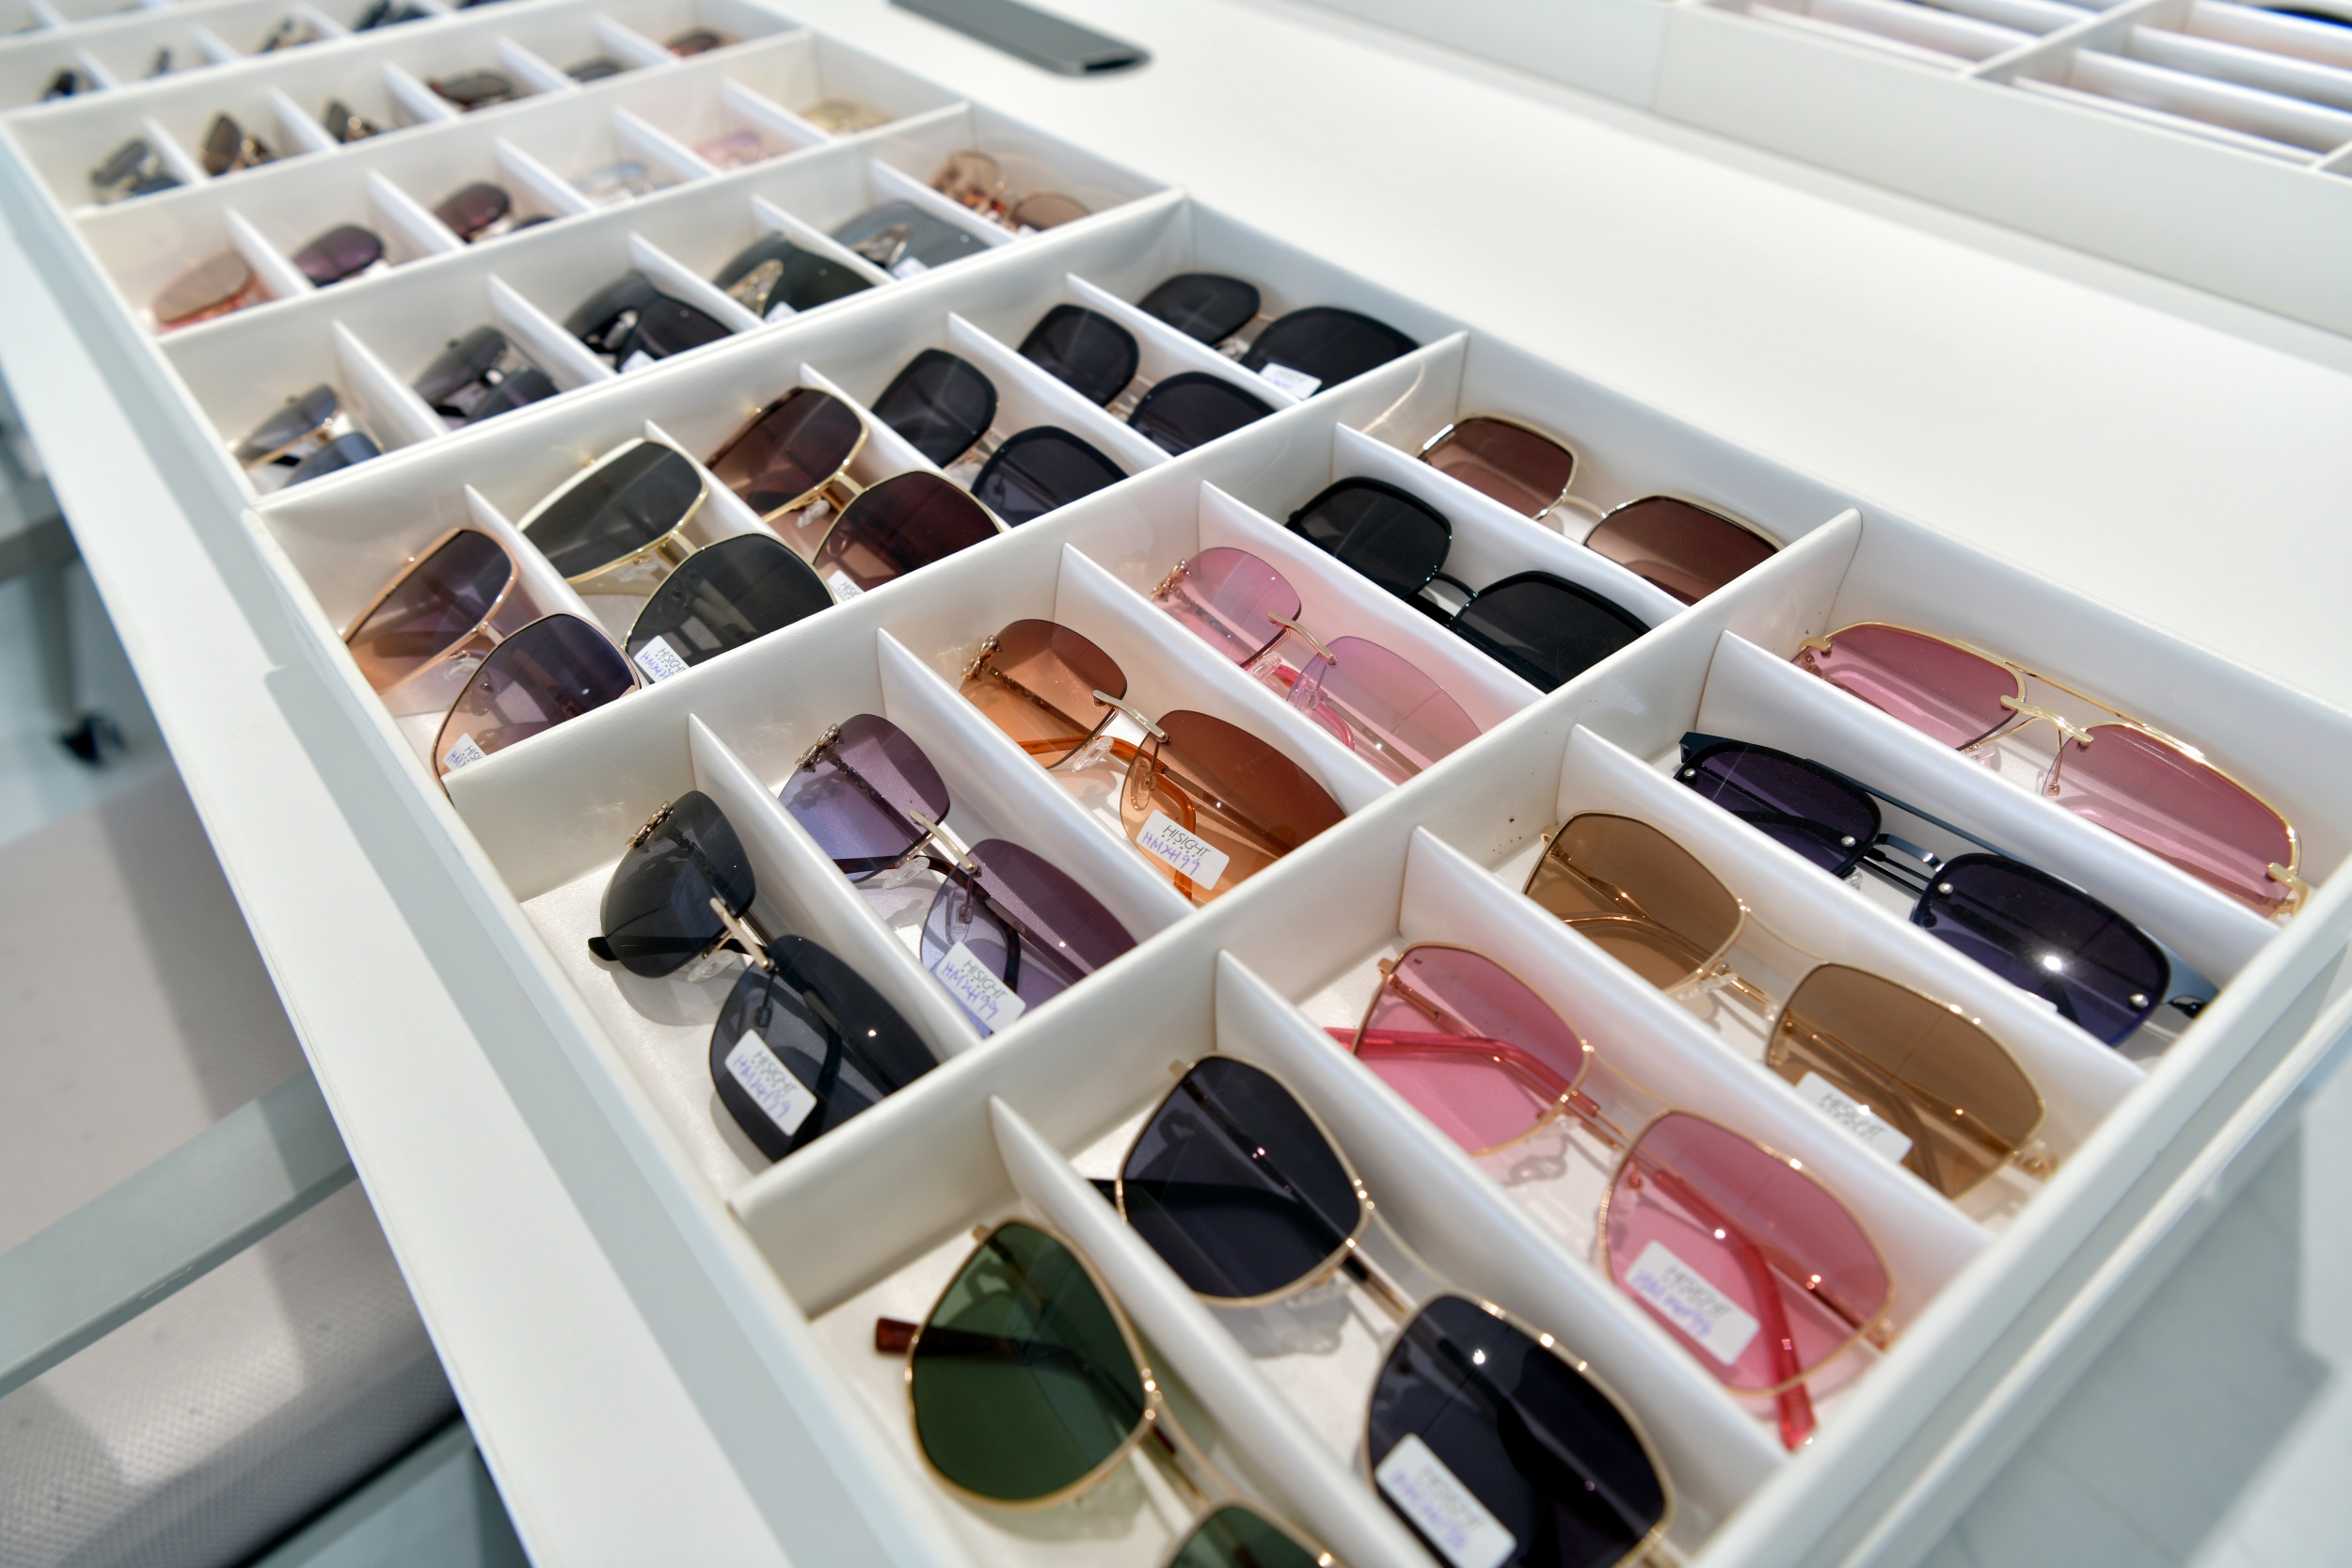
Individualių prekių ženklo saulės akinių gamyba apima įvairias medžiagų specifikacijas, lęšių dengimus ir kokybės kontrolės tikrinimo taškus, kur UV apsauga gali būti pažeista. Kai kokybės užtikrinimo ar po rinkos audituose aptinkami UV testų nesėkmės, reikalaujama nedelsiant ištirti medžiagų tiekimo šaltinius, gamybos procesus ir kokybės kontrolės protokolus. OEM saulės akinių gamybos veikloje tokios nesėkmės gali sutrikdyti tiekimo grandines, sukelti produktų atšaukimus ir pakenkti ilgalaikiams verslo santykiams su prekybos partneriais bei prekių ženklo savininkais.
UV testų nesėkmės šakninių priežasčių
Medžiagų kokybės ir lęšių sudėties problemos
UV apsaugos pagrindas privačios prekių ženklo saulės akiniuose yra pati optinė medžiaga. Polikarbonato, TAC (triacetilo celiozės) ir CR-39 lęšiai kiekvienas turi specifines UV spindulių bloškimo savybes, tačiau nevienodas žaliavų tiekimas gali įvesti lęšius, neatitinkančius UVA ir UVB spindulių bloškimo reikalavimų. Kai medžiagų tiekėjai pristato žemesnės kokybės dėžutes su rezinu ar užterštus granules, gauti lęšiai gali atrodyti identiški, bet neturėti būtinų UV sugerties savybių. Privačios prekių ženklo saulės akinių gamintojai privalo patikrinti medžiagų sertifikatus ir atlikti įeinamosios medžiagos tyrimus kiekvienoje partijoje.
Papildoma degradacija saugojimo ar vežimo metu taip pat veikia UV našumą. Jei polikarbonato ar TAC lęšių paviršius per gamybą veikiamas per didelės temperatūros, drėgmės ar saulės šviesos, UV sugeriančiosios medžiagos gali suskilti, todėl sumažėja jų apsauginis poveikis. OEM saulės akinių gamybos įmonės, esančios tropinėse ar drėgnose klimato zonose, turi padidėjusią medžiagų degradacijos riziką, jei sandėliavimo patalpose nėra tinkamos klimato kontrolės. Temperatūros svyravimai tarp saugojimo, gamybos ir baigtų gaminių patalpų sukelia papildomą įtampą lęšių medžiagoms.
Dangos ir apdorojimo proceso defektai
Daugelybė individualiai sukurtų prekių ženklo saulės akinių turi antirefleksines, įbrėžimams atsparias arba hidrofobines dangas, kurios gali trukdyti UV spinduliavimo pralaidumui, jei jos taikomos netinkamai. Kai dangos storis viršija nustatytus reikalavimus arba kai tirpikliai nepilnai išgaruoja džiovinimo metu, pati danga gali sugerti šviesą visose bangos ilgio srityse, kurios turėtų praeiti per UV spindulių blokuojančią lęšių pagrindo medžiagą. Defektinė dangų taikymo įranga, netinkamos džiovinimo temperatūros arba nestabilūs džiovinimo laikai OEM saulės akinių gamyboje sukelia visos partijos defektus, kai visi gamybos ciklai nepatenkina UV bandymų reikalavimų.
Spalvinimo ir dažymo procesai taip pat sukelia riziką. Kai kurie lęšių spalvinimo procesai naudoja dažų tirpalus, kurie turi natūralias UV spindulių sugerties savybes, tačiau šios savybės gali blogėti per dažymo ciklą, sumažindamos lęšių gebėjimą užkirsti kelią UVA ir UVB spinduliams. Jei dažų vonelės temperatūra per aukšta arba dažų koncentracija nekontroliuojama, gali įvykti cheminis UV apsaugos sluoksnio skilimas. Kokybės kontrolės komandoms būtina nustatyti atskirus UV tyrimų protokolus prieš ir po spalvinimo, kad būtų galima atskirti dėl dangos susijusius gedimus.
Gamybos procesas ir kokybės kontrolės trūkumai
Nepakankamas proceso stebėjimas
Privačių prekių ženklo saulės akinių gamintojai dažnai remiasi galutinio UV testavimo etapo naudojimu kaip pagrindiniu kokybės kontrolės vartais, dėl ko susidaro reaktyvi, o ne prevencinė kokybės pozicija. Jei bandymų įranga nesureguliuota tinkamai arba jei imčių ėmimo dažnis per žemas, defektiniai stiklai gali pasiekti klientus dar prieš tai aptinkant gedimus. Specialiems prekių ženklo saulės akinių gamybos procesams, kur vyksta didelės našumo injekcinis liejimas ar lęšių šlifavimas, reikia realaus laiko medžiagų sekamosios sistemos ir partijų lygio dokumentacijos, kad būtų galima greitai nustatyti gedimų šakninius priežastinius veiksnius.
OEM saulės akinių gamybos procesai turi įdiegti vidinio UV tikrinimo procedūras kritinėse kontrolės vietose, pvz., po liejimo į šaltą, po dažymo ir po dangalo dėjimo. Statistinės proceso kontrolės metodai padeda nustatyti tendencijas link nesėkmės dar prieš tai, kai visos partijos būtų pažeistos. Jei gamybos aplinkoje pasitaiko įrangos nuokrypių, žaliavų keitimo ar sezoniškų aplinkos sąlygų pokyčių, nepastebėti UV našumo pokyčiai gali kaupiatися keliuose gamybos cikluose, kol galutinis bandymas atskleis problemą.
Bandomoji įranga ir kalibravimo problemos
UV spektrofotometrai ir šviesos pralaidumo matavimo įrenginiai, naudojami privačiųjų prekių ženklių saulės akinių ir individualių prekių ženklių saulės akinių tyrimams, reikalauja reguliarios kalibravimo pagal NIST sekamų standartų reikalavimus. Jei bandymų įranga neteisingai prižiūrima arba nekalibruota, ji gali klaidingai patvirtinti lęšius, kurie iš tikrųjų neatitinka UV standartų, arba neteisingai atmesti atitinkančius reikalavimus lęšius, dėl ko kyla nereikalingų gamybos nuostolių. OEM saulės akinių gamybos įmonės, kurios bendrina bandymų įrangą kelioms gamybos linijoms, susiduria su papildoma sudėtingumu, nes optinio kelio užterštumas ar jutiklių nukrypimai gali pabloginti matavimų tikslumą.
Aplinkos veiksniai bandymų laboratorijose taip pat turi didelės reikšmės. Jei spektrofotometro kalibravimo etalonai laikomi šilumos šaltinių arti, jiems tiesiogiai krinta saulės šviesa arba jie yra veikiami temperatūros svyravimų, jų optinės savybės gali pasikeisti, dėl ko šimtuose išbandytų lęšių gauti netikslūs rezultatai. Bandymų dažnumas turi atitikti gamybos apimtis, o etaloniniai standartai turi būti keičiami pagal numatytą grafiką, o ne tik tada, kai kyla įtarimų dėl problemų.
Taisomųjų veiksmų įdiegimas
Medžiagų patvirtinimo ir tiekimo protokolai
Stiprių medžiagų patikrinimų įdiegimas privačios prekės ženklo saulės akiniams prasideda išsamiais techniniais reikalavimais šiems akiniams skirtoms lęšių žaliavoms ir reikalavimuose tiekėjams pateikti sertifikatus (CERTS), patvirtinančius UV spindulių pralaidumą. Kiekvieną gautą medžiagų partiją reikia išbandyti priėmimo metu, prieš leidžiant medžiagą gamybai. Privatiems prekės ženklo saulės akiniams gaminti skirtos įmonės turėtų turėti alternatyvių tiekėjų sąrašą, kad būtų sumažinta vieno tiekėjo priklausomybė ir būtų sukurta konkurencinė kokybės užtikrinimo aplinka. OEM saulės akinių gamybos veikla naudingai pasinaudoja ilgalaikiais partnerystės ryšiais su medžiagų tiekėjais, kurie gali pateikti partijų lygio UV našumo duomenis ir užtikrinti nuolatinį medžiagų savybių stabilumą visus metų laikus.
Sandėliavimas ir aplinkos sąlygų kontrolė tampa privalomais veiksmais, skirtais klaidoms šalinti. Klimatuojamuose sandėliuose, kuriose palaikoma pastovi temperatūra ir drėgmė, UV sugeriančios priemaišos neblogėja gamybos metu. Medžiagų apsukos procedūros, remiamos „pirmas įėjo – pirmas išėjo“ (FIFO) principu, užtikrina, kad senesnės atsargos būtų naudojamos prieš galiojimo pabaigą, todėl sumažėja rizika prarasti UV apsaugą dėl amžiaus.
Proceso optimizavimas ir įrangos priežiūra
Specializuoti prekių ženklo saulės akustiniai akiniai gamintojai privalo įdiegti profilaktinės įrangos priežiūros grafikus dėl dangos dėjimo įrangos, spalvinimo vonelių ir lęšių šlifavimo įrenginių. Kalibravimo intervalai turėtų būti sutrumpinti vykstant kokybės tyrimams, kad betkokios proceso pakeitimų būtų nedelsiant aptinkami. OEM saulės akiniai gamybos įmonės turėtų atlikti eksperimentų projektavimo tyrimus dėl kritinių parametrų, tokių kaip dangos storis, kietinimo temperatūra ir džiovinimo laikas, siekdamos nustatyti procesų ribas, kurios užtikrintų atitiktį UV reikalavimams.
Dokumentacija ir sekamosios sistemos leidžia greitai reaguoti, kai įvyksta UV tyrimų nesėkmės. Serijų sekimas, susietas su medžiagų partijų numeriais, gamybos datomis, įrangos serijos numeriais ir operatorių identifikatoriais, leidžia gamybos komandoms nustatyti nesėkmių šaltinį per valandas, o ne per dienas. Privatiems prekių ženkliams skirtų saulės akinių gamybai keliems prekių ženklo partneriams išsami sekamoji sistema užtikrina, kad atšaukimai būtų tiksliai nukreipti tik į paveiktus klientus.
Gerinti tyrimų ir patvirtinimo protokolai
Korekcijos veiksmų planai privalo apimti patobulintus UV tyrimus, naudojant kelis tyrimų metodus visapusiškai patvirtinti lęšių našumą. Be spektrofotometro matavimų, fotometro tyrimai gali matuoti matomosios šviesos pralaidumą kartu su UV spindulių bloškimu, taip suteikdami nepriklausomą patvirtinimą. Specialiems prekių ženkliams skirtų saulės akinių ir OEM saulės akinių gamybos operacijoms reikia atlikti pagreitintus senėjimo tyrimus pavyzdiniuose lęšiuose, kad būtų numatytas UV apsaugos ilgaamžiškumas realiomis saulės šviesos sąlygomis.
Statistinės proceso kontrolės diagramų sukūrimas UV tyrimų rezultatams leidžia gamybos komandoms aptikti didėjančias tyrimų kintamumo tendencijas dar prieš tai, kai nesėkmės viršytų techninių reikalavimų ribas. Mėnesinis tendencijų analizavimas ir ketvirtinės valdymo peržiūros UV tyrimų duomenų padeda užtikrinti organizacinę atsakomybę už nuolatinį UV apsaugos našumo tobulinimą.
DUK
Kokie yra dažniausiai taikomi UV tyrimų standartai privatiems saulės akinių prekių ženkliams?
Tarptautiniai standartai, tokie kaip ISO 12312-1 ir ANSI Z80.3, nustato saulės akinių UV pralaidumo reikalavimus. Šie standartai paprastai reikalauja, kad tiek UVA, tiek UVB spindulių pralaidumas per lęšį neviršytų nustatytų procentų – dažniausiai 1 % aukštos apsaugos kategorijoms. Privatiems prekių ženkliams skirtų saulės akinių gamintojai privalo laikytis standartų, taikomų jų tikslinėse rinkose, įskaitant Europos EN standartus ir šalyse galiojančius specialius reikalavimus. OEM saulės akinių gamybos įmonės dažnai vienu metu atlieka tyrimus pagal kelis skirtingus standartus, kad galėtų aptarnauti įvairius platinimo kanalus.
Kaip dažnai reikia perkalinuoti UV bandymų įrangą privačiųjų prekių ženklo saulės akinių gamybai?
Dauguma kokybės sistemų reikalauja, kad UV bandymų įranga būtų kalibruojama bent kartą per metus, o kas ketvirtį būtų atliekami patikrinimai naudojant etaloninius standartus. Kokybės tyrimų metu arba po didesnių įrangos remontų perkalinavimas turi būti atliktas prieš pradedant bandymus gamybos procese iš naujo. Tuo tarpu pasirinktų prekių ženklo saulės akinių gamintojams, kurie per dieną apdoroja didelius kiekius, mėnesinis kalibravimo patikrinimas užtikrina, kad bandymų įranga išlaikytų tikslumą šimtams kasdienių matavimų. OEM saulės akinių gamybos įmonėms, kurios aptarnauja farmacinę ar reguliuojamą rinką, klientų sutartyse gali būti nustatyti dažnesni kalibravimo reikalavimai.
Kokią dokumentaciją OEM saulės akinių gamybos įmonės turi saugoti tiriant UV bandymų nesėkmes?
Išsami dokumentacija apima medžiagų sertifikatus su UV spinduliavimo pralaidumo duomenimis, gamybos partijų įrašus su įrangos nustatymais ir operatorių identifikacija, aplinkos jutiklių žurnalus iš gamybos ir sandėliavimo zonų bei visus UV bandymų ataskaitas su atskirų lęšių matavimais ir bandymų įrangos kalibravimo įrašais. Kiekvienos partijos fizinės lęšių pavyzdžių saugojimas leidžia pakartotinius bandymus, jei rastos klaidos po to, kai gaminys jau yra rinkoje. Individualių prekių ženklų saulės akinių gamintojai naudoja skaitmenines sekamosios informacijos sistemas, kurios visą dokumentaciją susieja su konkrečiomis partijų numeracijomis, todėl galima greitai nustatyti klaidų šaltinį ir taikyti tikslinius taisomuosius veiksmus be viso tiekimo grandinės sutrikdymo.



