
 EN
Способы введения проволочного каркаса в заушные части ацетатных очков: ключевые различия и критерии выбора
Сравните методы вставки основной проволоки в ацетатные очковые оправы. Изучите ручные, полуавтоматические и автоматизированные методы для обеспечения прочности индивидуальных ацетатных оправ и планирования производства.
Вставка основной проволоки — это критически важный производственный процесс при изготовлении высококачественных ацетатных оправ. Выбранный метод напрямую влияет на прочность, комфорт и эстетическую привлекательность готового очкового изделия. Понимание различий между отдельными подходами к вставке проволоки помогает производителям и дизайнерам принимать обоснованные решения при разработке индивидуальных ацетатных оправ для премиальных рынков. Точность, требуемая на этом этапе, определяет разницу между посредственными и выдающимися оправами, которые обеспечивают заметное присутствие в розничной торговле и лояльность клиентов.
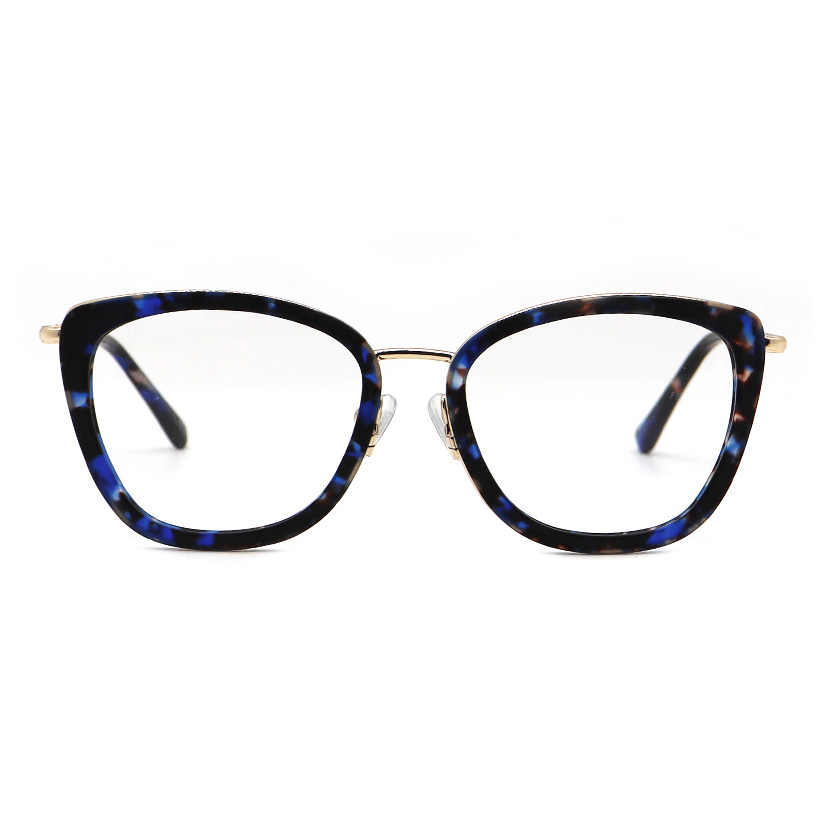
Когда производители изготавливают очки ручной работы из ацетата, основная проволока служит конструкционной основой, позволяющей дужкам естественно изгибаться, сохраняя при этом свою форму. Различные методы вставки проволоки обеспечивают разные эксплуатационные характеристики, структуру затрат и визуальные результаты. Выбор подходящей технологии зависит от объёма производства, требуемого уровня комфорта, эстетических предпочтений и позиционирования на целевом рынке. В этом подробном руководстве рассматриваются основные методы вставки проволоки, их технические различия, а также практические факторы, влияющие на выбор.
Основы вставки проволоки
Роль основных проволок в конструкции дужек
Основные проволоки, встроенные в ацетатные оправы, обеспечивают необходимую структурную поддержку и гибкость заушных дужек. Эти проволоки позволяют дужкам изгибаться вокруг головы пользователя без потери первоначальной формы, обеспечивая стабильную посадку и комфорт на протяжении всего срока службы очков. В высококачественных ацетатных оправах проволока выполняет функцию внутреннего каркаса, предотвращающего растрескивание и необратимую деформацию, вызванные ежедневным использованием, регулировкой и механическими нагрузками. Материал, диаметр и способ вставки основной проволоки принципиально влияют на то, насколько хорошо готовое acetate eyewear выполняет работу в реальных условиях.
Производственные последствия выбора проволоки
Выбор метода вставки проволоки напрямую влияет на сложность производства, трудозатраты и конечную стоимость продукции. Оправы из ацетата ручной работы требуют точных методов вставки, обеспечивающих баланс между эффективностью автоматизации и стандартами качества, присущими ремесленному производству. Различные методы предполагают разный уровень квалификации персонала, инвестиций в оборудование и контроля качества. Производители индивидуальных оправ из ацетата должны оценить, какой из вариантов — ручная вставка, полуавтоматические процессы или полностью автоматизированные системы — наилучшим образом соответствует их производственным целям и одновременно сохраняет премиальный имидж бренда.
Сравнение основных методов вставки проволоки
Ручной метод вставки
Ручная установка остаётся традиционным подходом, предпочитаемым мастерами-ремесленниками и производителями небольших партий. Квалифицированные техники аккуратно протягивают провода через предварительно просверленные каналы с помощью специализированных инструментов, обеспечивая правильное выравнивание и необходимое натяжение по всей длине височной части. Этот метод позволяет мастерам индивидуально осматривать каждую оправу и вносить корректировки в реальном времени, гарантируя оптимальную посадку и функциональность. Ручная установка при производстве индивидуальных ацетатных оправ подчёркивает ручной характер изготовления и позволяет реализовать персонализацию, что особенно привлекательно для премиальных сегментов рынка, ценящих подлинность и внимание к деталям.
Полуавтоматизированные системы установки
Полуавтоматические методы объединяют механическую помощь и человеческий контроль, повышая скорость производства при сохранении контроля качества. Машины задают траекторию провода и обеспечивают постоянное давление, в то время как операторы устанавливают оправы и в реальном времени контролируют качество вставки. Такой гибридный подход снижает трудоёмкость по сравнению с полностью ручными процессами, одновременно сохраняя гибкость для учёта конструктивных различий, характерных для ацетатных оправ. Многие современные производители ручной ацетатной оптики выбирают полуавтоматические системы, поскольку они обеспечивают стабильные результаты без потери ремесленного характера, которого ожидают и ценят их клиенты.
Полностью автоматизированная вставка провода
Полностью автоматизированные системы представляют собой наиболее эффективный подход, способный обрабатывать большие объёмы продукции при минимальном участии человека. Эти станки точно измеряют, позиционируют и вставляют провода со скоростью, недостижимой для ручных методов, что делает их идеальными для массового производства очковых оправ из ацетата. Однако автоматизированные системы требуют значительных первоначальных инвестиций и работают лучше всего с типовыми конструкциями оправ, которые остаются неизменными в течение серийного производства. Хотя такой подход максимизирует выпуск продукции на одного рабочего за час, он может ограничить гибкость проектирования и возможность персонализации, характерные для премиальных индивидуальных оправ из ацетата.
Факторы выбора и контекст отрасли
Объёмы производства и вопросы масштабирования
Объём производства является основным фактором выбора метода в производстве очковых оправ из ацетата. Небольшие бутиковые производители, выпускающие ограниченные серии ручной работы, полагаются на ручную установку линз, чтобы сохранить высокое качество и укрепить позиционирование бренда. Производители среднего объёма часто применяют полуавтоматические подходы, позволяющие сбалансировать повышение эффективности и гибкость при внесении изменений в дизайн. Крупномасштабные производители, которым требуется выпускать тысячи единиц ежемесячно, обосновывают инвестиции в полностью автоматизированные системы, несмотря на их негибкость: преимущество в себестоимости единицы значительно перевешивает потерю возможности кастомизации дизайна. Понимание масштаба вашего производства определяет, какой метод установки линз экономически соответствует бизнес-целям.
Требования к качеству и эстетике
Премиальные сегменты рынка часто ценят видимое мастерство и скрупулёзное внимание к деталям, поэтому для изготовления индивидуальных очковых оправ из ацетата, ориентированных на потребителей премиум-класса, предпочтительны ручные или полуавтоматические методы. Возможность визуального контроля и корректировки каждой оправы в процессе сборки гарантирует стабильное качество, которое оправдывает высокую ценовую позицию. Напротив, массовые сегменты рынка делают акцент на экономической эффективности и готовы принять стандартизированный внешний вид, неизбежно возникающий при использовании автоматизированных систем. Производителям необходимо выбирать метод вставки проволоки в соответствии с ожиданиями целевой аудитории относительно мастерства, степени персонализации и общей истории, которую их ацетатные оправы рассказывают о позиционировании бренда и его ценностях.
Гибкость дизайна и инновации
Ручная работа очковых оправ из ацетата часто предполагает уникальные конфигурации заушных дужек, переменную толщину и индивидуальные изгибы, что создаёт сложности для автоматизированного оборудования для вставки линз. Ручные и полуавтоматические методы легче адаптируются к таким инновационным решениям в дизайне, позволяя реализовывать творческие идеи без дорогостоящей замены оснастки или перепрограммирования оборудования. Дизайнеры, работающие с индивидуальными оправами из ацетата, получают преимущества от методов вставки линз, обеспечивающих быстрое прототипирование и итеративное усовершенствование. Полностью автоматизированные системы превосходно справляются с последовательным воспроизводством, однако испытывают трудности при работе с новыми, нестандартными решениями, поэтому они менее подходят для брендов, делающих акцент на инновациях в дизайне и дифференциации за счёт уникального визуального стиля.
Влияние на эксплуатационные характеристики и долговечность в долгосрочной перспективе
Распределение механических нагрузок и факторы комфорта
Точность вставки проволоки напрямую влияет на распределение механических нагрузок по дужкам при ношении. Правильно установленные металлические сердечники в качественных очках из ацетата обеспечивают плавное изгибание дужек без концентрации напряжений в местах соединения, что увеличивает срок службы очков и повышает комфорт их использования. Нестабильная вставка может создавать слабые зоны, где проволока смещается или отделяется, приводя к преждевременному выходу из строя и неудовлетворённости клиентов. Независимо от того, применяется ручная установка или автоматизированное оборудование, стабильность и точность позиционирования проволоки принципиально определяют, обеспечат ли готовые ацетатные оправы тот комфорт и долговечность, которые обосновывают премиальную цену и соответствуют ожиданиям потребителей.
Долгосрочная конструкционная целостность
Методология выбора и вставки проволоки напрямую влияет на то, как ацетатные очки стареют при длительном использовании клиентами. Высококачественные проволоки, правильно установленные, устойчивы к коррозии, сохраняют постоянное натяжение и поддерживают форму дужек неограниченно долго. Проволоки, вставленные некачественно, могут смещаться, вызывая видимую деформацию или функциональный отказ уже через несколько месяцев. Ручная вставка проволоки в ацетатные очки, изготавливаемые вручную, часто даёт преимущества при визуальном контроле: дефекты качества выявляются до того, как изделия попадают к клиентам. Производители, инвестирующие в передовые методы вставки проволоки, укрепляют репутацию бренда за счёт очков, срок службы которых превышает ожидания клиентов, что способствует появлению положительных отзывов и повторных покупок — более ценных, чем краткосрочная экономия за счёт применения низкокачественных технологий.
Часто задаваемые вопросы
Какой диаметр проволоки наиболее подходит для дужек ацетатных очков?
Оптимальный диаметр проволоки для ацетатных оправ обычно составляет от 0,8 до 1,2 мм и зависит от длины заушных дужек, толщины ацетата и предполагаемого использования. Для стандартных оптических очков обычно применяется нержавеющая сталь диаметром 0,9–1,0 мм, обеспечивающая баланс между гибкостью и достаточной конструкционной устойчивостью. Более толстая проволока повышает жёсткость, но снижает комфорт за счёт повышенного сопротивления изгибу дужек, тогда как более тонкая проволока подвержена деформации при обычных нагрузках в процессе эксплуатации. Конкретный выбор зависит от дизайнерской концепции ваших ручной работы ацетатных очков и тех эксплуатационных характеристик, которые ваш целевой рынок ценит в первую очередь.
Как вставка проволоки влияет на внешний вид оправы и её отделку?
Ручные методы вставки проволоки при производстве индивидуальных очковых оправ из ацетата позволяют точно контролировать финишную обработку, полностью скрывая точки входа проволоки и сохраняя визуальную элегантность и премиальный внешний вид. Полуавтоматические и автоматические системы способны обеспечить сопоставимые результаты при стабильном качестве, однако финишная обработка требует тщательной полировки и сглаживания для маскировки следов вставки. Видимые концы проволоки или неровности поверхности свидетельствуют о более низком уровне мастерства и подрывают премиальную позиционирование ацетатных оправ. Производителям необходимо гарантировать, что выбранная ими технология вставки проволоки бесшовно интегрируется в процессы финишной обработки, сохраняя эстетическую целостность, которая оправдывает премиальную ценовую политику и повышает удовлетворённость клиентов ручной работой над ацетатными очковыми оправами.
Можно ли использовать индивидуальные дизайны с автоматизированными системами вставки проволоки?
Полностью автоматизированные системы работают оптимально при стандартизированных конструкциях, но могут обеспечить ограниченную кастомизацию за счёт перепрограммирования оборудования и применения специализированной оснастки. Однако частые изменения конструкции влекут значительные затраты и задержки в производстве, что нивелирует преимущества в эффективности. Бренды ручной работы из ацетата, делающие акцент на инновациях в дизайне, как правило, считают более экономически целесообразными полуавтоматические или ручные методы вставки оправ, поскольку они позволяют быстро переходить между индивидуальными дизайнами без дорогостоящей замены оснастки. Сочетание эффективности автоматизации с гибкостью в дизайне остаётся постоянной задачей для производителей индивидуальных ацетатных очков, стремящихся одновременно к производственной эффективности и творческой дифференциации.



