
 EN
Несоответствие линз в партии на производстве солнцезащитных очков: причины и корректирующие действия
Выявите коренные причины и примените проверенные корректирующие меры для OEM-производителей солнцезащитных очков. Внедрите немедленно.
Несоответствие линз в партиях представляет собой одну из самых стойких проблем качества, с которой сталкиваются современные производители оптических изделий. Когда производитель солнцезащитных очков сталкивается с вариациями оптических свойств, покрытий, тонировок или геометрических размеров между партиями продукции, последствия затрагивают управление запасами, удовлетворённость клиентов и репутацию бренда. Понимание коренных причин и внедрение целенаправленных корректирующих мер имеют решающее значение для сохранения конкурентных преимуществ в индустрии оптики.
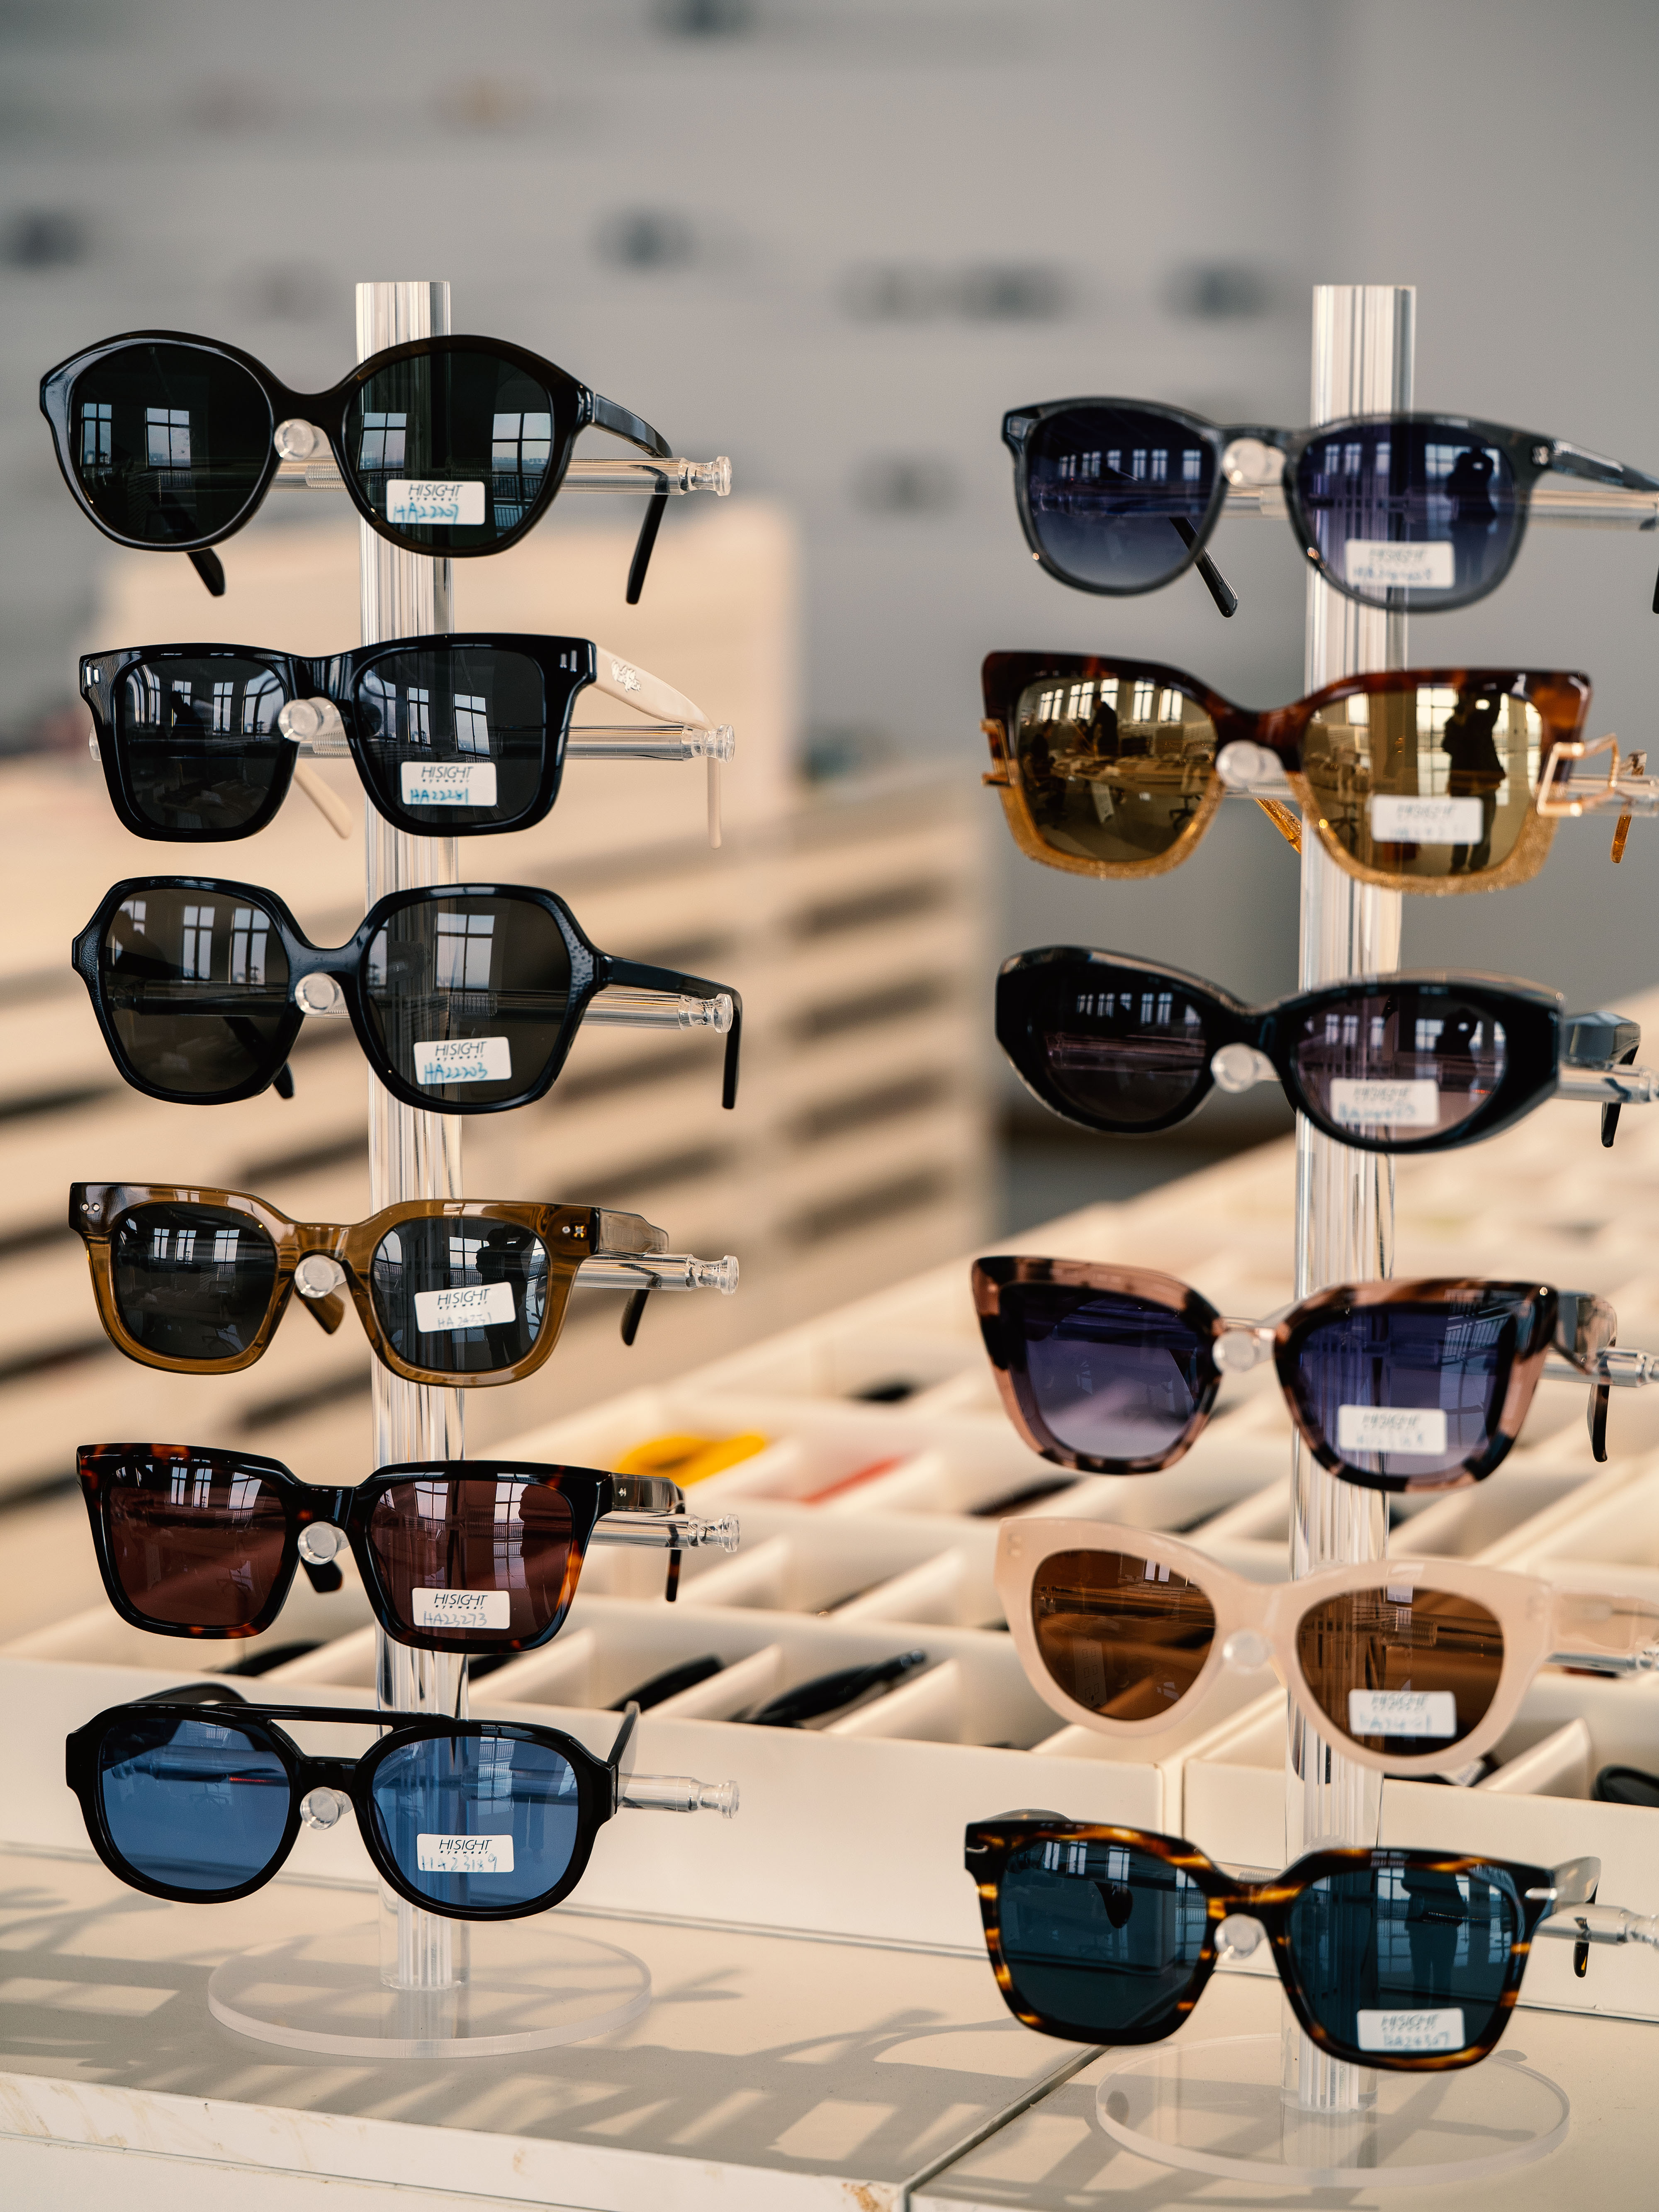
Для любого завода по производству солнцезащитных очков, работающего в промышленных масштабах, несоответствие между партиями угрожает однородности продукции и создаёт риски невыполнения требований нормативных актов. В этом руководстве рассматриваются технические причины несоответствия линз между партиями, определяются измеримые показатели ухудшения качества и представлены системные корректирующие меры, применяемые ведущими OEM-заводами по производству солнцезащитных очков для обеспечения стабильности качества при серийном выпуске.
Понимание коренных причин несоответствия линз между партиями
Поставки материалов и вариации исходных материалов
Основой согласованности линз является закупка исходных материалов. Производитель солнцезащитных очков зависит от поставщиков, предоставляющих поликарбонат, CR-39 или стекло оптического качества со строгими техническими характеристиками. При введении поставщиками материалов из разных производственных партий могут незначительно изменяться молекулярный состав, вязкость и оптические свойства. Эти различия усиливаются в процессах литья и формовки, что приводит к смещению показателя преломления, неоднородности качества поверхности или несоответствию цвета между партиями.
На заводе по производству солнцезащитных очков необходимо внедрить протоколы входного контроля материалов, позволяющие проверять сертификаты партий, испытывать образцы на соответствие показателю преломления и подтверждать концентрацию добавок. Без тщательной квалификации поставщиков и обеспечения прослеживаемости материалов даже сырьё премиум-класса может вызвать отклонения в готовых партиях линз.
Калибровка оборудования и технологические отклонения
Оборудование для производства солнцезащитных очков на заводе-изготовителе работает в строго ограниченных диапазонах температуры, давления и времени. Литьевые машины, литейные котлы и печи отверждения постепенно отклоняются от откалиброванных параметров из-за термоциклирования, износа и колебаний окружающей среды. Производитель солнцезащитных очков, выпускающий крупные партии, может не обнаружить отклонение оборудования до тех пор, пока десятки изделий не покажут оптические дефекты или нарушения адгезии покрытия. Колебания температуры всего на 2–3 градуса Цельсия в печи отверждения могут изменить скорость отверждения, что приведёт к разбросу показателя преломления в пределах партии на 0,005 и выше.
Профилактическое техническое обслуживание, включающее регулярную проверку калибровки, термическое картирование и валидацию давления, значительно снижает отклонения. Ведущие производители внедряют системы мониторинга оборудования в реальном времени, которые непрерывно регистрируют параметры и сигнализируют о любых отклонениях до того, как они повлияют на качество линз.
Выявление и измерение неоднородности партии
Оптические испытания и эксплуатационные показатели
Производителю солнцезащитных очков необходимо установить объективные критерии испытаний для количественной оценки нестабильности. Измерение показателя преломления, проверка призматической погрешности и осмотр поверхности выявляют численные отклонения между партиями. Современные производственные мощности используют автоматизированные оптические испытательные станции, которые измеряют десятки параметров для каждой линзы и генерируют статистические контрольные карты, демонстрирующие смещение от партии к партии. Когда фабрика по производству солнцезащитных очков отслеживает такие метрики, как средняя оптическая сила линз, дисперсия цилиндрической компоненты и однородность покрытия по партиям, выявляются закономерности, указывающие на конкретные источники в технологическом процессе или в материалах.
Визуальная и функциональная оценка
Помимо оптических данных, на заводе-изготовителе солнцезащитных очков проводятся визуальные проверки по установленным протоколам: образцы каждой партии сравниваются друг с другом при стандартизированном освещении. Проверки цветового соответствия, наличия царапин на поверхности, полноты нанесения покрытия и соблюдения допусков по размерам позволяют своевременно выявлять отклонения в производственном процессе. Методы статистического управления процессами помогают отличить случайные колебания от системных тенденций, требующих вмешательства.
Внедрение корректирующих действий и улучшений процессов
Контроль материалов и управление поставщиками
Производитель солнцезащитных очков повышает согласованность партий за счёт внедрения систем прослеживаемости материалов. Каждая партия сырья должна быть связана с готовыми партиями линз через производственные записи, что позволяет быстро выявить первопричину при обнаружении несоответствий. В договорах с поставщиками должны быть предусмотрены обязательства по предоставлению сертификатов испытаний каждой партии, сохранению образцов материалов и включению штрафных санкций за отклонения от технических требований. Многие производители сегодня внедряют системы оценки поставщиков, в которых анализируются тенденции вариаций материалов, соблюдение сроков поставок и качество технической поддержки.
Стандартизация процессов и управление оборудованием
На заводе по производству солнцезащитных очков снижают технологические отклонения за счёт подробных стандартных операционных процедур, в которых точно указаны настройки оборудования, цикловые времена и параметры контроля окружающей среды для каждого типа линзового материала и конструкции. Исследования теплового распределения подтверждают однородность температуры в печи, а датчики давления проверяют калибровку формовочного оборудования. Внедрение графиков профилактического обслуживания, привязанных к наработке оборудования, и документирование «генеалогии» оборудования — отслеживание того, на каких станках произведены те или иные партии — позволяет быстро проводить корреляционный анализ при выявлении нестабильности. Завод-изготовитель солнцезащитных очков (OEM), использующий системы статистического управления процессами (SPC) в реальном времени, обнаруживает дрейф оборудования уже через 5–10 единиц продукции, а не дожидается окончания проверки всей партии.
Усиление испытаний и обеспечения качества
Расширение контроля в процессе производства существенно снижает неоднородность партий. Вместо того чтобы проверять только готовые линзы, производитель солнцезащитных очков внедряет выборочный контроль на промежуточных этапах: приёмка сырья, оптическая проверка после литья, контроль после нанесения покрытия и валидация финальной сборки. Автоматизированные оптические системы контроля — полярископы, рефрактометры и спектрофотометры — обеспечивают обратную связь в режиме реального времени. При выявлении отклонений на ранних стадиях производство можно остановить, скорректировать параметры и минимизировать отходы.
Часто задаваемые вопросы
Что вызывает неоднородность партий линз при производстве солнцезащитных очков?
Неоднородность партий линз обычно обусловлена вариациями сырья от поставщиков, дрейфом калибровки оборудования из-за термоциклирования или износа, недостаточным контролем технологических процессов, колебаниями окружающей среды на производственных площадках, а также недостаточным контролем в ходе производства. A производителем солнцезащитных очков производителю, сталкивающемуся с дрейфом партий, следует в первую очередь проанализировать источники сырья, а затем систематически оценить производительность оборудования и условия окружающей среды.
Как завод-изготовитель солнцезащитных очков выявляет несоответствия между партиями на ранней стадии?
Раннее выявление требует внедрения автоматизированного оптического контроля на нескольких этапах производства вместо того, чтобы полагаться исключительно на окончательный контроль. Измерение показателя преломления, определение погрешности призмы и оценка качества поверхности образцов из партии в сочетании с построением карт статистического управления процессами позволяют обнаружить дрейф до того, как он станет заметен потребителю. Завод по производству солнцезащитных очков, выполняющий тепловую картографию производственного оборудования и ведущий реестры «генеалогии» оборудования, может установить корреляцию между конкретными станками или настройками и характерными паттернами несоответствий.
Какое наиболее экономически эффективное корректирующее действие для завода по производству солнцезащитных очков?
Слежение за материалами и управление поставщиками зачастую обеспечивают самую высокую отдачу от инвестиций. Ужесточение входного контроля материалов, внедрение систем оценки поставщиков и требование сертификатов на партии позволяют производителю солнцезащитных очков устранить один из наиболее распространённых источников нестабильности качества без капитальных вложений в оборудование. В сочетании с документированным профилактическим обслуживанием и базовыми испытаниями в ходе производства такой подход существенно снижает разброс параметров партий и способствует формированию культуры непрерывного совершенствования на заводе-изготовителе солнцезащитных очков (OEM).



