
 EN
Допуск паза для линз в оправах для очков по рецепту: техническое руководство для покупателей очков
Идеальный допуск паза для линз (±0,1–0,3 мм) обеспечивает оптическую точность, долговечность и доверие к бренду.
Допуск паза для линз представляет собой одну из наиболее критичных, но зачастую упускаемых из виду спецификаций при оправ для очков производстве. Эта точная величина определяет, насколько прочно линзы фиксируются в оправе, напрямую влияя как на долговечность, так и на визуальную производительность готовых очков. Для покупателей очков понимание допуска паза для линз имеет первостепенное значение, поскольку именно он отличает высококачественные оптические оправы от низкокачественных аналогов, которые могут привести к люфту линз, их смещению или преждевременному разрушению оправы.
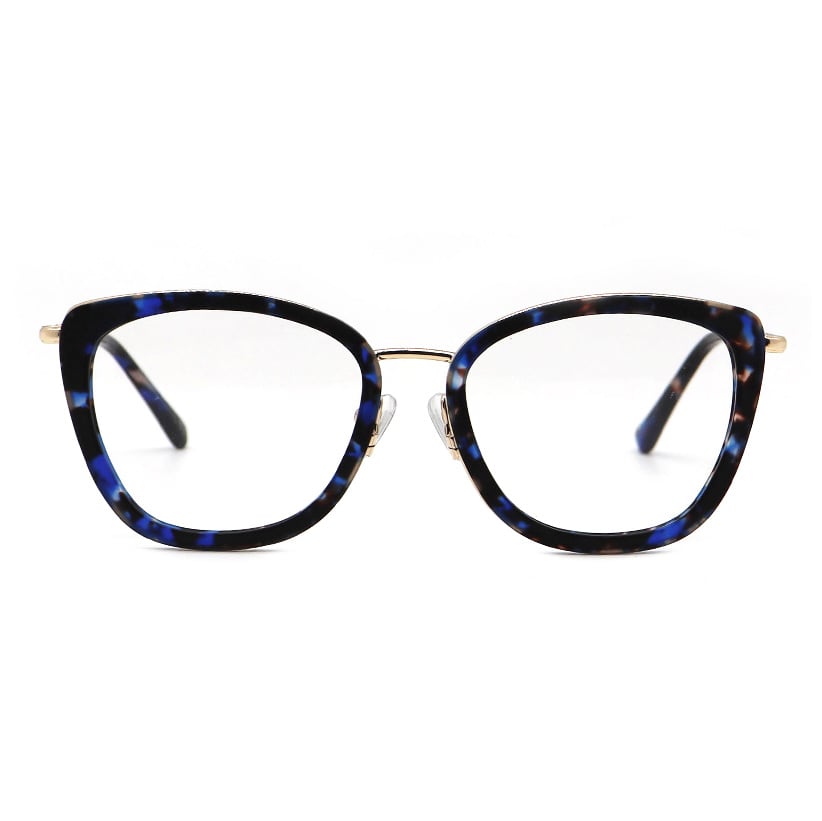
Паз для линзы — это канал, вырезанный в оправе, который удерживает край линзы. Этот паз должен обеспечивать надёжную фиксацию линз различной толщины при разных рецептах, материалах и стилях обработки края. Оправы для очков с некорректными допусками паза могут вызывать жалобы клиентов, претензии по гарантии и наносить ущерб репутации вашего бренда. Понимание технических параметров, определяющих допуски паза, помогает покупателям правильно выбирать оправы у производителей и обеспечивать стабильное качество продукции.
Понимание спецификаций допусков паза для линзы
Что определяет допуски паза для линзы
Допуск на канавку для линз в оправах очков — это допустимое отклонение ширины и глубины канавки. Производители обычно измеряют его в миллиметрах; диапазон допусков зачастую составляет ±0,1–0,3 мм в зависимости от конструкции и материала оправы. Оптические оправы с более жёсткими допусками обеспечивают более надёжное удержание линз, тогда как увеличенные допуски повышают гибкость производства, но могут ухудшить качество посадки. Форма канавки зависит от стиля оптической оправы: от V-образных канавок в традиционных моделях до более сложных профилей в современных очковых оправах.
Почему допуски важны для качества оправы
Точность допуска паза для линз напрямую влияет на то, насколько хорошо линзы удерживаются в оправах очков при ежедневной эксплуатации. Если в оправах очков допуск паза недостаточен, линзы могут смещаться вбок, вызывая визуальные искажения или дискомфорт для пользователя. Кроме того, слабо посаженные линзы могут приводить к контакту края линзы с материалом оправы во время ношения, что чревато сколами, трещинами или косметическими повреждениями. Для производителей и ритейлеров, закупающих оправы для очков, спецификации допусков являются ключевым критерием, разделяющим продукцию премиум-класса и бюджетные аналоги, и оказывают прямое влияние на долгосрочное удовлетворение клиентов и частоту возвратов.
Технические параметры, влияющие на допуск паза
Материалы, используемые при производстве оправ
Различные материалы, используемые в оправах для очков, обладают разной стабильностью размеров и способностью выдерживать допуски. Оправы из ацетата, широко применяемые в очках с рецептом, способны сохранять узкие допуски, поскольку ацетат — жёсткий материал, обладающий высокой размерной стабильностью после изготовления. Металлические оправы создают иные сложности: металл может незначительно смещаться при сварке, пайке или финишной обработке, поэтому для поддержания допусков на канавки в заданных пределах требуется тщательный контроль технологических процессов. Нейлоновые и композитные материалы для оправ могут впитывать влагу и расширяться, что требует корректировки допусков с учётом внешних факторов, способных со временем нарушить посадку линз.
Влияние производственного процесса
Точность допусков для канавок линз в значительной степени зависит от методов производства оправ для очков. Обработка на станках с числовым программным управлением (ЧПУ) обеспечивает самые узкие допуски, что делает её идеальной для премиальных оптических оправ, где особенно важна стабильность характеристик. Ручная отделка и полуавтоматические методы, применяемые при производстве некоторых оправ для очков, могут приводить к более широким диапазонам допусков, хотя опытные мастера способны добиваться удовлетворительных результатов. Контрольные точки контроля качества в процессе производства оправ для очков — включая проверку канавок с помощью прецизионных измерительных инструментов — гарантируют, что готовые оправы соответствуют заданным требованиям по допускам до их отправки дистрибьюторам или конечным потребителям.
Практические последствия для покупателей очков
Выбор оправ с подходящими значениями допусков
Покупателям очковых оправ следует запрашивать конкретные технические требования к допускам при закупке оправ у производителей или поставщиков. Премиальные оптические оправы, как правило, указывают допуски на канавки в пределах ±0,15 мм или строже, что свидетельствует о высоком уровне контроля производства. При оценке оправ для очков от разных источников сравнение технических требований к допускам даёт объективную основу для сравнения качества, выходящую за рамки исключительно визуального осмотра. Покупателям, приобретающим крупные партии оправ для очков, следует согласовывать требования к допускам в рамках соглашений о качестве с чётко прописанными последствиями для продукции, не соответствующей заданным спецификациям.
Испытания и подтверждение при приёмке
После получения поставки оправ для очков покупатели могут проверить допуск пазов с помощью простых инструментов, например, калибров пазов или тестирования вставки линз. Вставьте линзы стандартной толщины в образцы оптических оправ из каждой партии, чтобы оценить согласованность посадки и устойчивость к боковому смещению. Избыточный люфт или затруднённая вставка линз указывают на проблемы с допусками, требующие обсуждения с производителем. Для покупателей с высоким объёмом закупок внедрение протоколов входного контроля оправ для очков гарантирует, что только продукция, соответствующая заданным допускам, попадает к вашим клиентам, защищая вашу репутацию и снижая количество возвратов.
Часто задаваемые вопросы
Как допуск паза для линз влияет на долговечность линз в оправах для очков?
Правильный допуск паза для линз в оправах для очков предотвращает чрезмерное смещение линз внутри оправы при ношении. Когда линзы остаются надёжно зафиксированными, на их края воздействует меньшее напряжение, и они меньше подвержены растрескиванию или сколам. Слабо посаженные линзы в оправах с плохим допуском паза испытывают трение и перепады давления, что ускоряет усталость материала и значительно сокращает срок службы линз. Точный и хорошо контролируемый допуск паза в качественных оптических оправах защищает ваши линзы и обеспечивает более высокую общую долговечность.
Может ли допуск паза влиять на положение корригирующих линз?
Да, чрезмерный допуск по глубине паза в оправах для очков может привести к смещению линз при производстве, подгонке или ношении, в результате чего оптический центр сместится с заданного положения. Такое несоответствие в оправах для очков снижает эффективность коррекции по рецепту и может вызывать зрительный дискомфорт, утомление глаз или головные боли у пользователей. Качественные оптические оправы с узким допуском по глубине паза точно фиксируют положение линз, обеспечивая, что готовые очковые оправы обеспечивают заявленные оптические характеристики. Это особенно важно для прогрессивных линз и очков с высокими диоптриями, где точность расположения имеет решающее значение.
Какой уровень допуска следует требовать при заказе оправ для очков у производителей?
Стандарты отрасли для качественных оправ для очков обычно предусматривают допуск паза в пределах плюс-минус 0,1–0,2 мм как приемлемый. При закупке оправ для очков согласовывайте наименьший возможный допуск в рамках вашего бюджета, поскольку более узкие допуски, как правило, свидетельствуют о более высоком качестве производственных процессов. Запросите у поставщика письменные спецификации допусков и включите их в договоры на закупку. Для критически важных применений или премиальных оправ для очков рассмотрите возможность запроса допуска плюс-минус 0,1 мм или ещё более узкого, чтобы обеспечить превосходное удержание линз и удовлетворённость клиентов.



