
 EN
Ошибки при установке рецептурных линз в оправы: стратегии предотвращения для брендов очков
Узнайте о практических мерах по предотвращению ошибок при установке линз в оправы на всех этапах цепочки поставок. Оптимизируйте качество уже сегодня.
Ошибки при установке рецептурных линз являются одной из наиболее распространённых проблем с качеством, с которыми сталкиваются бренды очков сегодня. Когда оправы для очков не позволяют правильно разместить линзы, и последствия выходят далеко за рамки недовольства клиентов. Такие ошибки вызывают визуальный дискомфорт, снижают производительность труда, приводят к дорогостоящим возвратам и наносят долгосрочный ущерб репутации бренда. Понимание коренных причин таких проблем и внедрение системных стратегий их предотвращения крайне важно для производителей, дистрибьюторов и ритейлеров, стремящихся сохранить конкурентное преимущество на рынке очков.
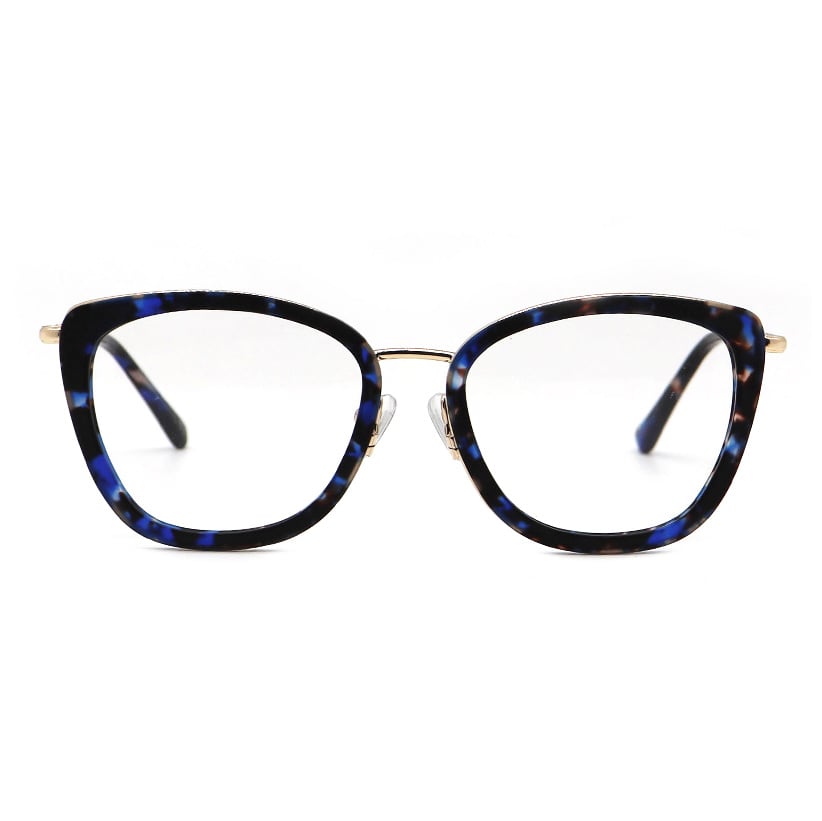
Рамки для очков по рецепту должны соответствовать строгим требованиям к размерам и материалам, чтобы эффективно работать с линзами различной оптической силы и конструкции. Независимо от того, производятся ли стандартные оправы для очков или специализированные рамки по рецепту, точность глубины посадочного места для линз, ширины переносицы и угла дужек напрямую определяет, насколько точно линзы совмещаются с индивидуальной геометрией зрения пользователя. В этой статье рассматриваются ключевые факторы, приводящие к ошибкам подбора, анализируются финансовые и репутационные последствия таких ошибок для брендов оптических изделий, а также излагаются конкретные меры профилактики, направленные на повышение качества оптических очков на всех этапах производственно-сбытовой цепочки.
Понимание технических характеристик и требований к конструкции рамок для очков по рецепту
Основные размерные стандарты в оптических оправах
Каждая пара оптических оправ должна соответствовать установленным размерным стандартам, определяющим, как линзы располагаются внутри конструкции оправы. Глубина посадочного места для линз, также называемая размером линзы (eyesize), определяет максимальную глубину установки линзы и влияет на её конечную толщину. Ширина переносицы регулирует посадку оправы на носу и влияет на углы преломления света. Длина дужек обеспечивает правильное распределение веса и устойчивость оправы при ношении. Даже незначительные отклонения рецептурных оправ от этих параметров нарушают точность позиционирования линз, что приводит к оптическому несоответствию, воспринимаемому пользователями как искажение изображения или дискомфорт.
Состав материала также играет ключевую роль в поддержании точности геометрических размеров. Ацетат, титан и оптические оправы из комбинированных материалов по-разному расширяются и сжимаются при изменениях температуры и влажности. Бренды, закупающие оправы у нескольких поставщиков, зачастую обнаруживают, что одинаковые модели, произведённые на разных предприятиях, демонстрируют незначительные различия в геометрических размерах, которые накапливаются в ходе производства. Эти микронные отклонения могут проходить первичный контроль качества, но становятся заметными только после установки линз и передачи оправы конечному потребителю.
Свойства материалов и их влияние на размещение линз
Материал, используемый в оправах для очков по рецепту, напрямую влияет на способность оправы сохранять заданную форму и удерживать линзы. Гибкие материалы, например некоторые виды пластика, могут деформироваться под давлением при установке линз или в процессе обычной эксплуатации, что приводит к смещению линз. Жёсткие материалы, такие как титан, устойчивы к деформации, однако для их обработки требуются более точные производственные допуски, чтобы обеспечить однородность характеристик в пределах каждой партии. Понимание этих свойств материалов помогает брендам оптических изделий выбирать подходящие оправы для очков по рецепту с учётом целевого рынка и собственных производственных возможностей.
Выявление распространённых причин ошибок при установке линз
Проблемы производственных допусков при изготовлении оправ
Накопление допусков при производстве является одной из наиболее значимых причин ошибок при установке линз в оправы для очков. На каждом этапе производства оправы возникают незначительные отклонения размеров, которые по отдельности находятся в пределах допустимых значений, но в совокупности создают проблемы. Если при первоначальном литье посадочное место для линзы получается немного слишком мелким, а при сборке мостика ширина отклоняется от нормы, и при этом дужки крепятся под слегка неверным углом, то такие суммирующиеся погрешности могут сделать оправу непригодной для точной установки линз. Многие бренды очков обнаруживают эти проблемы лишь после того, как дорогостоящее оборудование для установки линз уже настроено под оправы, которые больше не соответствуют техническим требованиям.
Контроль качества на этапе производства должен включать статистический контроль процессов, который отслеживает изменение геометрических параметров во времени. Случайная выборка недостаточна, поскольку она не позволяет выявить постепенные смещения производственных параметров. При массовом выпуске оправ для очков даже незначительные процентные отклонения приводят к возникновению тысяч бракованных изделий. Ведущие производители оптической оправы внедряют системы измерений в реальном времени, которые фиксируют детальные данные по ключевым геометрическим параметрам каждой оправы, позволяя операторам корректировать процессы до того, как изделия, выходящие за пределы допусков, попадут в запас.
Изменчивость поставщиков и нестабильность стандартов качества
Многие бренды очковых оправ сотрудничают с несколькими поставщиками компонентов или готовых оптических оправ, что создаёт неизбежные проблемы с несогласованностью. Разные поставщики используют различное оборудование, оснастку и системы управления качеством. Даже при чётко задокументированных технических требованиях их толкование и реализация значительно различаются в разных организациях. Поставщик оправ в одном регионе может достичь требуемой геометрической точности с помощью одного производственного метода, тогда как другой поставщик применяет совершенно иной подход и достигает сопоставимой точности случайно, а не по замыслу.
Неправильная корректировка оправы при установке линз
Даже если оправы оптических очков поступают с производства в пределах заданных спецификаций, неправильная регулировка при установке линз может привести к ошибкам подгонки. Техники должны понимать, какое количество тепла и давления различные материалы способны выдержать при обработке кромок и подгонке. Перегрев оправ из ацетата может вызвать необратимую деформацию, изменяющую геометрию посадочного места для линз. Применение чрезмерного усилия при установке линз в титановые оправы может привести к срыву внутренней резьбы или деформации конструкции оправы. Многие ошибки при подгонке линз связаны скорее с пробелами в подготовке техников, чем с фундаментальными проблемами конструкции оправ.
Стратегии профилактики и внедрение контроля качества
Контроль качества на стадии проектирования и документирование спецификаций
Предотвращение ошибок при установке линз начинается на этапе проектирования — задолго до начала производства оправ. Бренды очков должны разрабатывать подробные технические спецификации, в которых чётко определены все критические размеры для оправ с рецептом, включая допуски, учитывающие поведение материалов в процессе производства и эксплуатации. В этих спецификациях необходимо однозначно указать, какие размеры критичны для оптической производительности, а какие допускают более широкие пределы. На этапе проверки проекта должны присутствовать представители подразделений производства, контроля качества и установки линз, чтобы гарантировать, что заданные допуски реально достижимы и измеримы. Если бренды пропускают этот тщательный этап проектирования, они неизбежно сталкиваются с проблемами подгонки на последующих стадиях — устранение таких проблем обходится значительно дороже.
Цифровые инструменты, такие как проектирование с помощью компьютера и метод конечных элементов, позволяют брендам моделировать поведение оправ для коррекции зрения при установке линз и в повседневной эксплуатации. Такие моделирования позволяют выявить потенциальную деформацию, зоны концентрации напряжений и нестабильность геометрических размеров ещё до изготовления физических штампов. Бренды, инвестирующие в такую виртуальную верификацию, обнаруживают конструктивные недостатки на раннем этапе, что снижает необходимость в дорогостоящих физических прототипах и корректировках в производстве.
Строгий входной контроль и квалификация поставщиков
Комплексный входной контроль необходим для выявления проблем с посадкой линз до того, как очки попадут к клиентам. Бренды очков должны внедрять многоуровневые протоколы проверки, измеряющие ключевые размеры на каждой оправе или с научно обоснованной частотой выборочного контроля. Измерительное оборудование должно регулярно калиброваться и поддерживаться в исправном состоянии для обеспечения точности измерений. Оптические оправы следует проверять на наличие дефектов материала, деформации и качества отделки — признаков возможных производственных проблем. После квалификации поставщиков бренды должны проводить исследования способности поставщиков подтверждать, что те способны стабильно соблюдать технические требования в течение длительных серийных производств. Партнёрские отношения с поставщиками, включающие регулярные аудиты и обратную связь по результатам работы, помогают выявлять системные проблемы до того, как они перерастут в массовые случаи потери качества.
Обучение техников и документирование процессов
Техники по установке линз являются последней контрольной точкой перед тем, как оправы попадают к клиентам, поэтому их обучение и квалификация имеют решающее значение для предотвращения ошибок. Комплексные программы обучения должны охватывать требования к обращению с материалами, эксплуатацию оборудования, предельные значения давления и температуры, а также правильные методы подгонки очковых оправ по рецепту. Документация процессов должна включать пошаговые инструкции для каждого основного типа и материала оправ, а также наглядные материалы и руководства по устранению неполадок. Регулярная оценка компетенций гарантирует, что техники сохраняют необходимые навыки и своевременно осваивают новые конструкции или материалы оправ, вводимые в ассортимент. Бренды очковых изделий, которые рассматривают обучение техников как инвестицию, а не как расход, последовательно добиваются более низкого уровня брака и более высокого уровня удовлетворённости клиентов.
Часто задаваемые вопросы
Какие конкретные размеры должны быть приоритетными для производителей очковых оправ при проектировании рецептурных оправ?
Самыми важными размерами для оправ для очков по рецепту являются глубина линзоносителя, ширина переносицы, длина заушных дужек и диаметр отверстия под линзу. Эти размеры напрямую определяют точность установки линз и устойчивость посадки оправы на лице пользователя. Производителям следует установить строгие допуски для этих размеров с учётом диапазонов размеров линз и возможностей используемых материалов. Консультации с производителями линз и специалистами по подбору оптики помогают гарантировать, что технические характеристики оправ действительно соответствуют практическим задачам установки линз, а не только теоретическим представлениям.
Как бренды очков могут определить, связаны ли ошибки при подгонке с производством оправ или с методами установки линз?
Систематический анализ первопричин требует одновременного изучения качества поставляемых оправ и процедур их подгонки. Бренды должны проводить детальные измерительные аудиты оправ до и после установки линз, чтобы выявить, происходят ли размерные изменения в ходе процесса подгонки. Если оправы соответствуют заданным параметрам до подгонки, но демонстрируют размерный сдвиг после неё, проблема связана с процедурами подгонки или техникой работы специалиста. Если оправы поступают с отклонениями от спецификации, ответственность лежит на производителе. Постоянные размерные проблемы в оптических оправах, наблюдаемые у нескольких поставщиков, указывают на недостатки в проектной спецификации, а не на изолированные ошибки отдельных поставщиков.
Какую роль играет выбор материала в предотвращении ошибок при установке линз в оптические очки?
Выбор материала принципиально влияет на способность оптических очков сохранять стабильные размеры в процессе производства, эксплуатации и обращения с ними. Жёсткие материалы, такие как титан и высококачественный ацетат, устойчивы к деформации, однако требуют более строгих производственных допусков и более квалифицированной установки линз. Гибкие материалы могут быть проще в производстве, но требуют более аккуратного обращения при установке линз и, возможно, более частой корректировки для клиентов. Бренды очков должны выбирать материалы, исходя из реалистичной оценки собственных производственных возможностей и ресурсов технической поддержки, а не только на основе стоимости или эстетических предпочтений.



