
 EN
Често срещани проблеми при пробното производство с производител на очила: Практически стъпки за контрол на качеството
Отстрани честите дефекти при пробното вземане – предубеденост, слаби критерии, лоша проследимост – с доказани стъпки за контрол на качеството. Оптимизирайте инспекциите още днес.
Контролът на качеството при производството на очила представлява една от най-критичните оперативни предизвикателства за марки, които търсят последователно високо качество на продуктите. производител на очила , проблемите с пробите могат драматично да повлияят върху крайното качество на продукта, задоволството на клиентите и репутацията на бранда. Много компании се затрудняват от недостатъчни протоколи за вземане на проби, несъответстващи стандарти за качество и лоша комуникация между производствените и качествените екипи. Разбирането и решаването на тези чести проблеми е от съществено значение за всеки бранд, който сътрудничи с фабрика за очила или производител на оптични рамки.
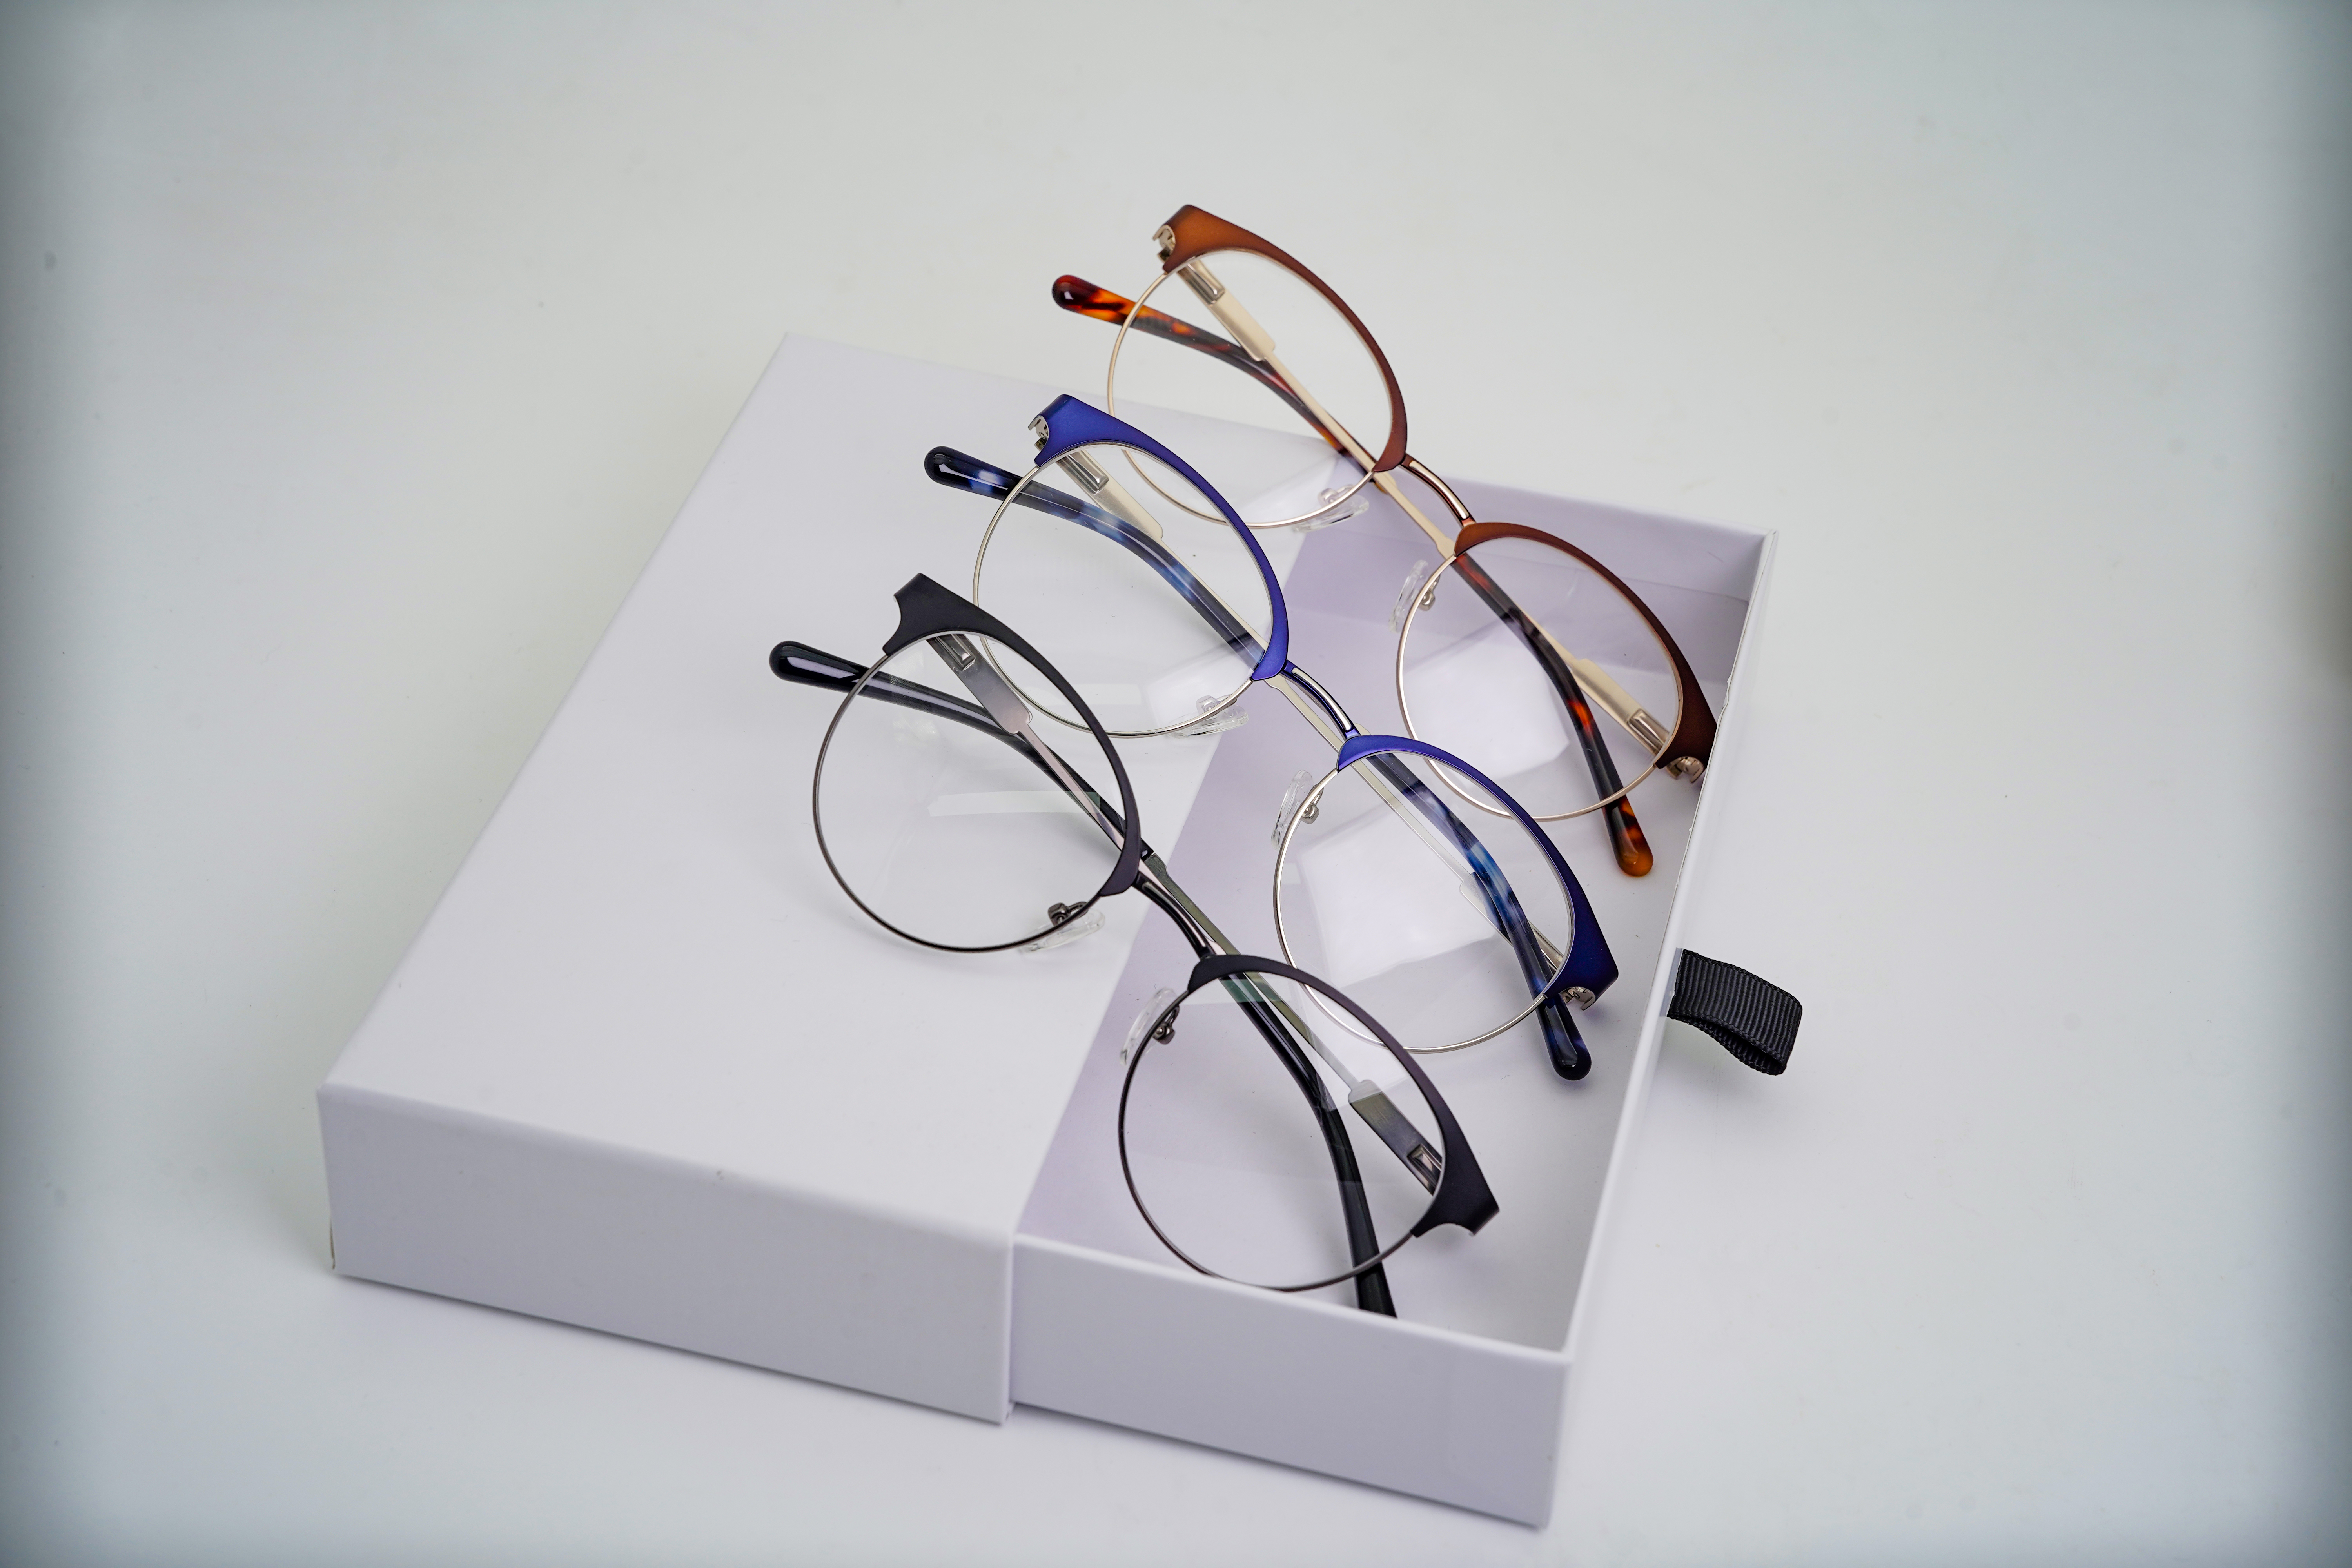
Ефективните стратегии за пробоотбор отличават надеждните OEM фабрики за очила от тези, които правят компромиси. Когато производителят на очила прилага правилно контролиране на качеството чрез пробоотбор, процентът на дефектни изделия намалява значително, производствените срокове стават предсказуеми, а икономиите в дългосрочен план се осъществяват. Производствената среда във фабриката за очила изисква строго внимание към детайлите, тъй като дори незначителни несъответствия в рамките, неравномерности в покритието на лещите или проблеми с монтирането на шарнирите могат да доведат до мащабни отзовавания на продукти или оплаквания от страна на клиентите. В тази статия се разглеждат най-често срещаните проблеми, свързани с пробоотбора при производителите на очила, както и практически, приложими стъпки за контрол на качеството, които системно решават тези проблеми.
Разбиране на често срещаните недостатъци при пробоотбора
Недостатъчни размери на пробите и изборна пристрастност
Много компании не успяват да определят математически обосновани обеми на пробите при работа с фабрика за очила. Статистическата теория на извличането на проби изисква обемът на пробите да съответства на обема на партидите и допустимите нива на качество, но много OEM-фабрики за очила работят с произволно избрани и недостатъчно големи проби, които не отразяват истинското производствено качество. Когато производителят на очила взема проби само от първата или последната производствена серия, без да приложи случайна селекция, в цялата оценка на качеството се вмъква предубеденост при избора. Правилният производител на оптични рамки трябва да прилага стратифицирано случайно извличане на проби от цялата производствена партида, за да се гарантира, че проверените единици действително отразяват по-широката генерална съвкупност.
Несъгласувани критерии за инспекция между партидите
Един от най-опасните проблеми при извличане на проби възниква, когато производител на очила прилага различни стандарти за качество към последователни партиди. Несъответстващите критерии означават, че дефекти, приемливи в една доставка, стават неприемливи в следващата, което поражда разочарование и спорове с доставчиците. Производителят на оптични рамки трябва да установи ясни, документирани спецификации, които остават постоянни независимо от обема на производството, сезонния спрос или предпочитанията на доставчиците. Тези спецификации трябва да регулират допуските за геометрия на рамките, равномерността на лещовите покрития, точността на цветовете, функционалността на шарнирите и всички други измерения на качеството, свързани с продукта. Писмените списъци за инспекция и фотографските референтни стандарти предотвратяват субективното тълкуване от страна на отделните инспектори в завода за очила.
Внедряване на ефективни протоколи за извличане на проби
Създаване на статистически планове за извличане на проби
Уважаващо се производител на очила трябва да прилага статистически валидирани планове за проби, съгласувани с отраслови стандарти като ANSI/ASQ Z1.4 за приемане на проби. Тези планове определят точни размери на пробите въз основа на обема на партидата и допустимите нива на качество, премахвайки субективността от процеса. Когато фабрика за очила прилага правилно статистическо пробоотборно изследване, товарът от инспекции остава управляем, докато откриването на дефекти се подобрява значително. Много производители на оправи за очила изпитват затруднения, защото нямат формално обучение по математика на пробоотбора; инвестициите в сертифициране на инженери по качество или ангажирането на независими аудиторски фирми решават този недостатък. Планът за проби трябва да определя не само размера на пробата, но и критериите за приемане и отхвърляне, за да се гарантира обективно и възпроизводимо вземане на решения.
Стратифициран пробоотбор през етапите на производството
Фабрика за производство на очила по поръчка трябва да приложи стратифицирано пробоотборно вземане, което осигурява контрол на качеството на няколко производствени етапа, а не само в края на окончателната сглобка. Пробоотборното вземане на ранен етап от материали за рамки, полуфабрикати за лещи и процеси за нанасяне на покрития помага за идентифициране на дефекти, преди те да се разпространят по производствената линия. Фабрика за очила трябва да взема проби в началото, средата и края на всеки производствен смени, за да се избегне концентрационна предубеденост, която може да пропусне времево зависимо отклонение в качеството. Производителите на оптични рамки, които прилагат този подход, откриват проблеми като постепенно износване на покритието на лещите или деградация на пружините на шарнирите, преди те да повлияят върху големи количества готова продукция. Този многоетапен подход към пробоотборното вземане превръща контрола на качеството от функция за „контролен пункт“ в инструмент за реалновременна оптимизация на производствения процес.
Ключови стъпки за контрол на качеството
Документирани протоколи за инспекция и проследимост
Всеки производител на очила трябва да води подробни записи, свързващи резултатите от инспекциите с конкретни производствени партиди, дати и идентификатори на операторите. Тази проследимост осигурява бързо координиране на отзоваване в случай, че дефекти се проявят след изпращането на продукта, и предоставя данни за непрекъснато подобряване на процеса. Когато фабрика за очила системно регистрира типовете дефекти, тяхното местоположение и честота, се оформят закономерности, сочещи към основните причини – в материали, инструменти или техниката на операторите. Производителят на оправки за очила трябва да фотографира дефектите и да поддържа цифрови архиви, създавайки визуална референтна библиотека, която ускорява бъдещите инспекции и обучението. Тези записи също защитават юридически OEM-фабриката за очила, като демонстрират проявена внимание и грижа в случай на спорове с клиенти.
Калибриране и валидиране на оборудването
Ефективността на извличането на проби зависи изцяло от точността на измервателните уреди, използвани от производителя на очила. Производителите на оптични рамки трябва да установят строги графици за калибриране на оборудването, като гарантират, че мерителните уреди, светлинните кутии и изпитателното оборудване остават в рамките на зададените спецификации. Заводът за производство на очила трябва да поддържа сертификати за калибриране и да извършва периодична верификация спрямо сертифицирани референтни стандарти, без никога да разчита единствено на сертификатите на доставчиците. Некалибрираното оборудване внася системна грешка, която може да прикрие истинските показатели за дефекти или да доведе до фалшиви откази – и двете са разрушителни за репутацията на OEM-завода за очила.
Комуникационни и коригиращи цикли
Когато производител на очила установи дефекти чрез пробно тестване, процесът за коригиращи действия трябва да бъде незабавен и прозрачен. Комуникацията между фабриката за очила и екипите за качество на марката трябва да следва официални процедури: документиране на дефектите, проучване на основните причини и внедряване на превантивни мерки преди възобновяване на производството. Производителят на оптични рамки, който се противопоставя на прозрачността или забавя проучването на основните причини, показва по-дълбоки проблеми в управлението. Марките трябва да изискват OEM-фабриката за очила да съобщи резултатите в рамките на 24 часа и да представи планове за коригиращи действия в рамките на 72 часа. Редовните срещи за качество между доставчик и покупател, посветени на анализ на тенденции и модели на дефекти, поддържат импулса за непрекъснато подобряване в дългосрочен план.
Често задавани въпроси
Какъв обем на пробата всъщност използва респектабилна OEM-фабрика за очила?
Обемът на извадката зависи от обема на партидата и желаните нива на доверие, като типично варира между 20 и 200 единици на партида. Производител на очила, който произвежда 5000 рамки месечно, може да инспектира 125 единици на партида според стандарта ANSI/ASQ Z1.4, постигайки 95% доверие, че нивото на дефекти остава под допустимите граници. Заводът за очила трябва да представи обосновка за своята формула за извадка, като се позове на отраслови стандарти, а не на произволни решения. Брандовете, които са скептични относно обема на извадката, трябва да консултират специалисти по качествено инженерство, които могат да потвърдят дали подходът на производителя на оптични рамки съответства на най-добрите отраслови практики и договорните изисквания.
Колко често един производител на очила трябва да провежда инспекции чрез извадка?
Най-репутационните фабрики за очила извършват инспекции на входящите материали, инспекции по време на производствения процес на всеки смяна и окончателни инспекции на всяка партида преди изпращане. Производител на очила по OEM модел, който управлява високи обеми, може да внедри автоматизирани системи за визуален контрол за бързо пробоотборно тестване, допълнени от ръчни инспекции на сложни компоненти като шарнири и покрития на лещите. Производителят на оптични рамки трябва да обясни писмено на клиентите си честотата на своите инспекции, включително евентуални намаления за доставчици с постоянно висока производствена ефективност. Пиково сезонно търсене понякога изкушава фабриките за очила да пропускат инспекции, за да спазят сроковете – това е тревожен сигнал, който изисква договорно принудително прилагане и потенциално аудит от трета страна.
Може ли аудит от трета страна да замести вътрешния пробоотбор в производствена компания за очила?
Аудитите от трети страни осигуряват ценна външна валидация, но не могат да заменят ежедневното, в реално време вземане на проби от производителя на очила и фабриката за очила. Аудитите се провеждат периодично и проверяват ограничени проби, докато вътрешното вземане на проби става непрекъснато и обхваща цели партиди. Производителят на оптични рамки трябва да поддържа силна вътрешна система за контрол на качеството, като едновременно с това приветства тримесечни или полугодишни аудити от трети страни, които потвърждават съответствието и осигуряват обективна достоверност. Брандовете трябва да изискват както документация за вътрешното вземане на проби, така и отчети от външни аудити, създавайки резервни гаранции срещу избягване на дефекти. Този двуслоен подход гарантира, че OEM-фабриката за очила поддържа истинска дисциплина в областта на качеството, а не изпълнява формално задълженията си само пред аудиторите.



