
 EN
Распространённые проблемы при отборе проб на заводе по производству очков: практические меры контроля качества
Устраните распространённые ошибки при отборе проб — предвзятость, слабые критерии, низкая прослеживаемость — с помощью проверенных шагов контроля качества. Оптимизируйте инспекции уже сегодня.
Контроль качества при производстве очков представляет собой одну из наиболее важных операционных задач для брендов, стремящихся к постоянному обеспечению высокого качества продукции. При работе с производителем очков , проблемы с отбором проб могут кардинально повлиять на качество конечного продукта, удовлетворённость клиентов и репутацию бренда. Многие компании сталкиваются с неадекватными протоколами отбора проб, несоответствием эталонных показателей качества и слабой коммуникацией между производственными и контрольно-качественными подразделениями. Понимание и устранение этих распространённых проблем имеет решающее значение для любого бренда, сотрудничающего с фабрикой по производству очков или изготовителем оптических оправ.
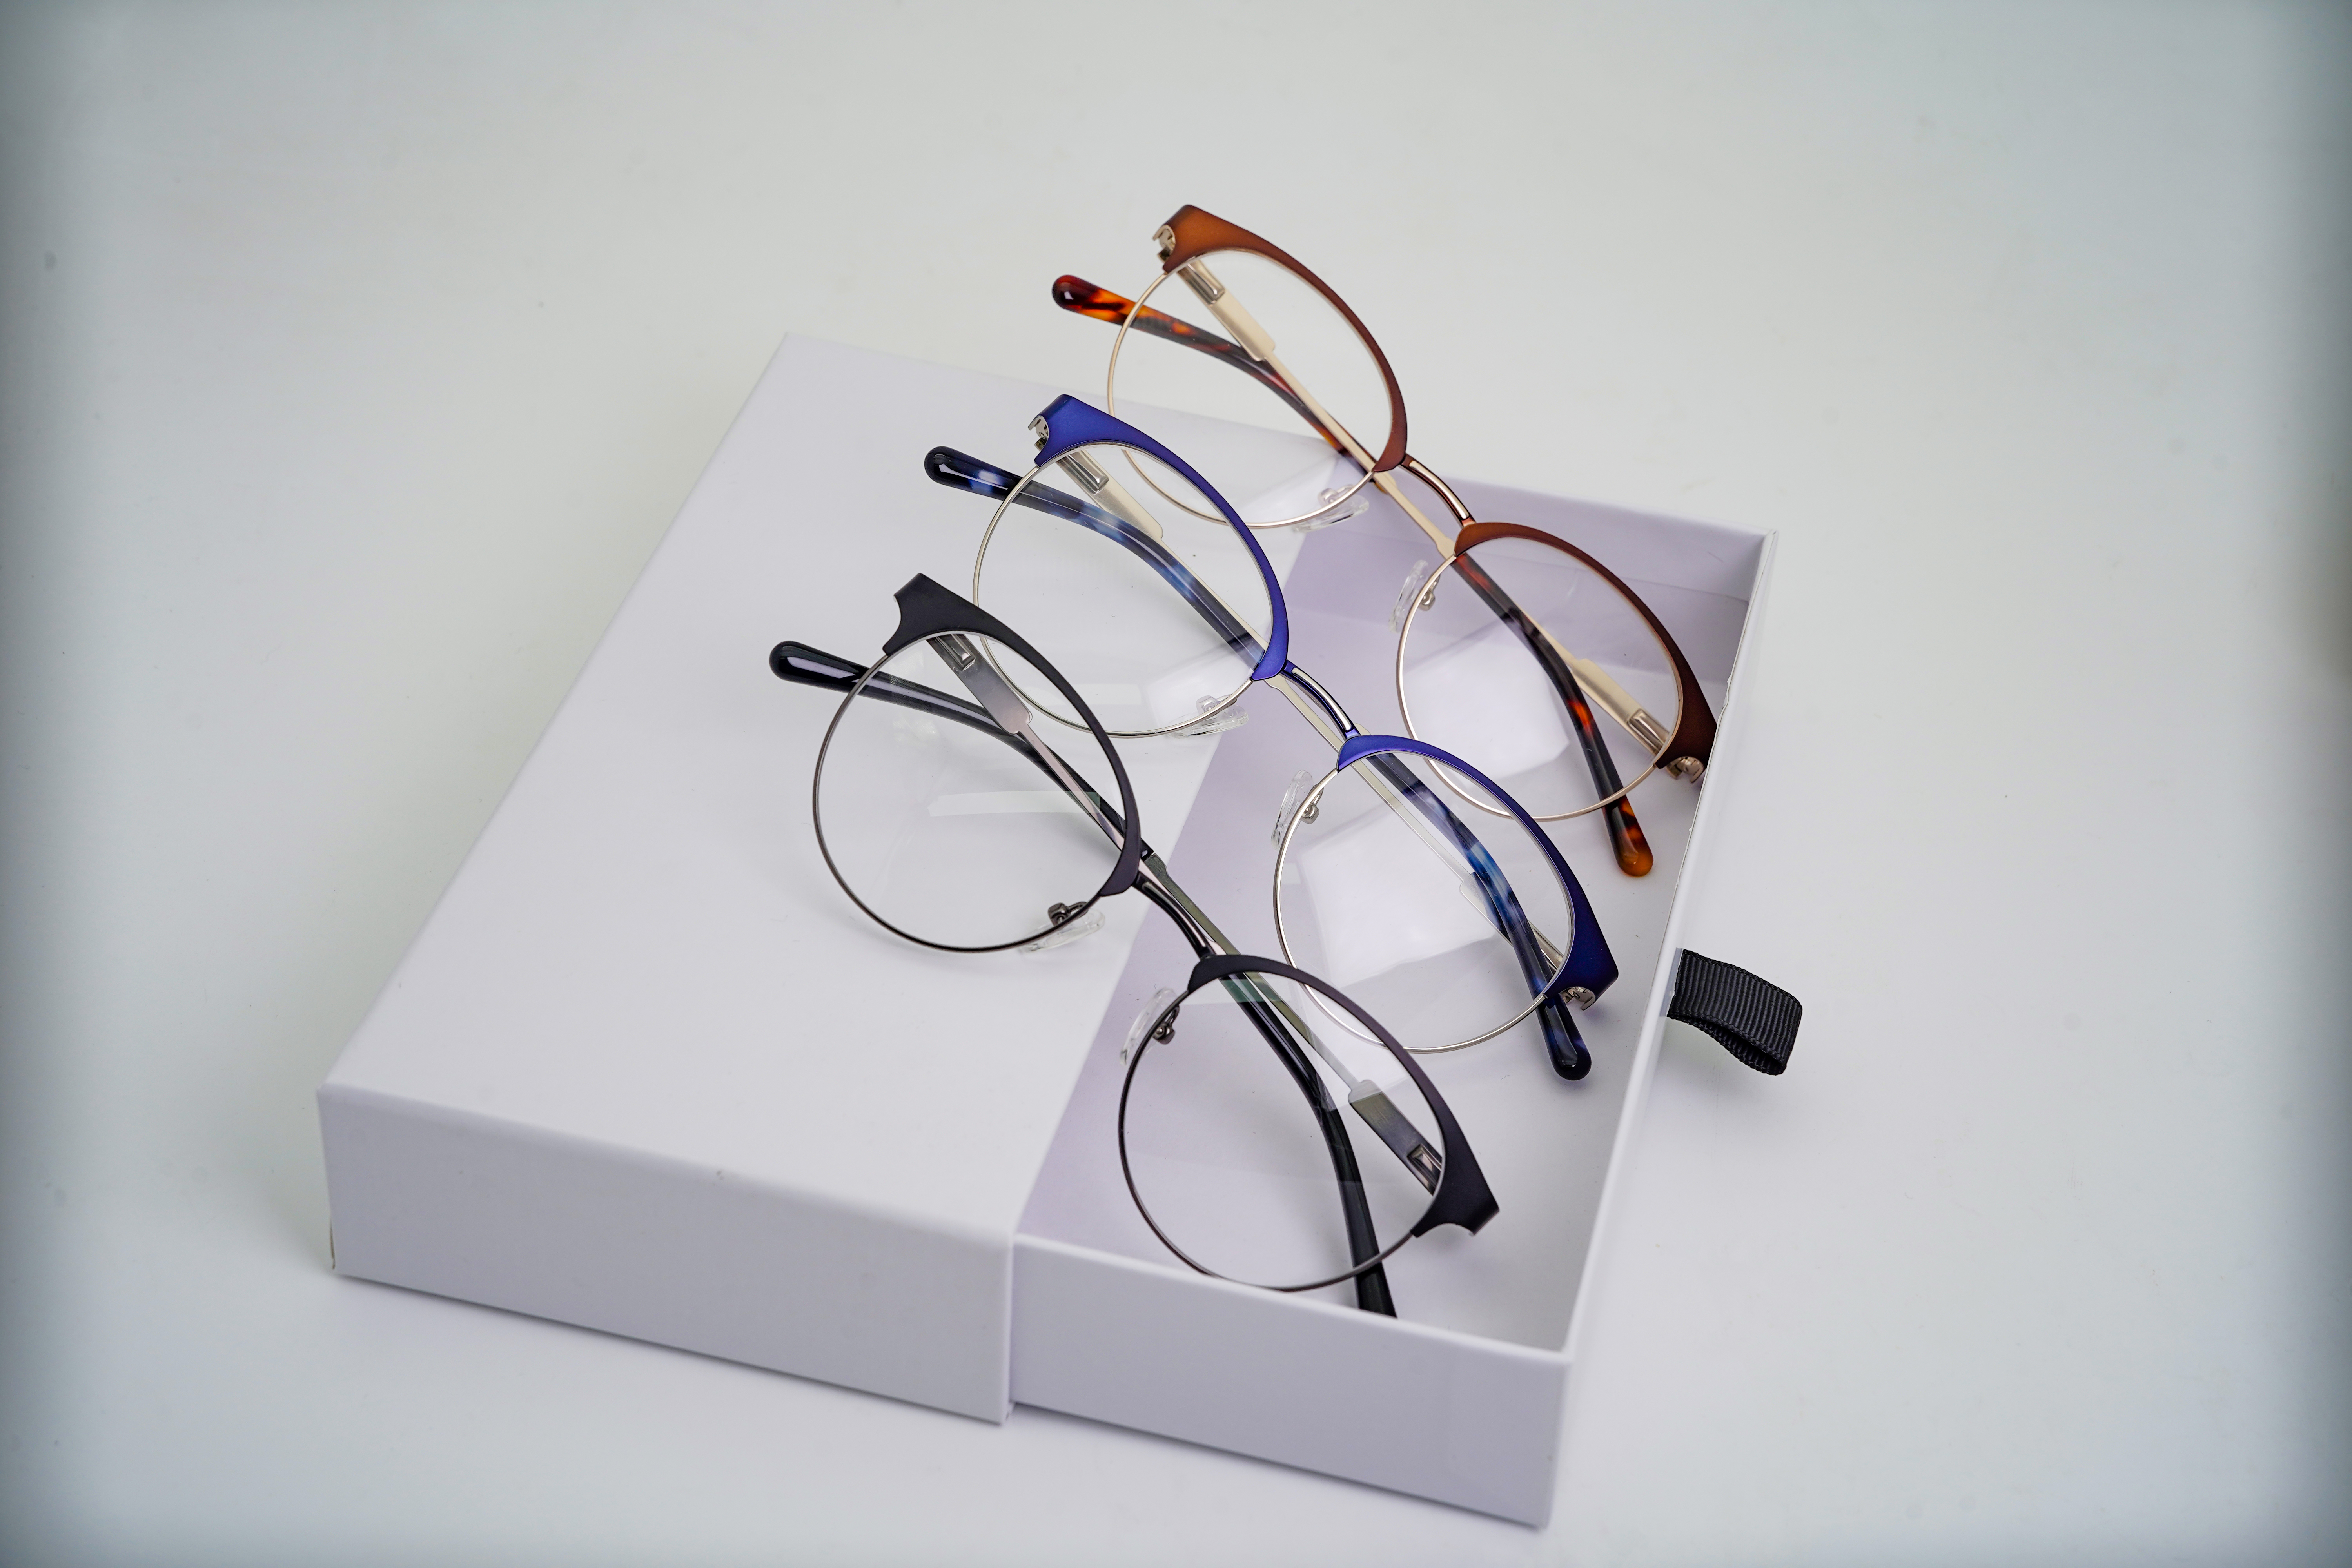
Эффективные стратегии отбора проб позволяют отличить надёжные OEM-фабрики по производству очков от тех, кто идёт на компромиссы. Когда производитель очков применяет правильный контроль качества с отбором проб, уровень брака значительно снижается, сроки производства становятся предсказуемыми, а долгосрочные экономические выгоды — осязаемыми. Производственная среда фабрики по выпуску очков требует исключительного внимания к деталям: даже незначительные несоосности оправ, неравномерность покрытия линз или проблемы с креплением шарниров могут привести к массовым отзывам продукции или многочисленным жалобам потребителей. В этой статье рассматриваются наиболее распространённые проблемы, возникающие при отборе проб у производителей очков, а также приводятся практические и конкретные меры контроля качества для их систематического устранения.
Понимание типичных недостатков отбора проб
Недостаточный объём выборки и смещение при отборе
Многие компании не обеспечивают математически обоснованный объём выборки при работе с фабрикой очковых оправ. Статистическая теория выборочного контроля требует, чтобы объём выборки соответствовал объёму партии и допустимому уровню качества; тем не менее многие OEM-фабрики оптики используют произвольные, недостаточно крупные выборки, которые не отражают реальное качество производства. Когда производитель очковых оправ берёт образцы только из первой или последней производственной партии без применения случайного отбора, в оценку качества вносится систематическая ошибка отбора. Надлежащий производитель оптических оправ должен применять стратифицированный случайный отбор по всей производственной партии, гарантируя, что проверяемые единицы действительно репрезентативны для всей совокупности.
Несогласованность критериев проверки между партиями
Одна из наиболее серьёзных проблем при отборе проб возникает, когда производитель очковых оправ применяет различные стандарты качества к последовательным партиям. Непоследовательные критерии означают, что дефекты, допустимые в одной поставке, становятся недопустимыми в следующей, что вызывает раздражение и споры с поставщиками. Производитель оптических оправ должен разработать чёткие, задокументированные технические требования, которые остаются неизменными независимо от объёмов производства, сезонного спроса или предпочтений поставщиков. Эти требования должны охватывать допуски геометрии оправы, однородность покрытия линз, точность цвета, функциональность шарниров и все другие аспекты качества, имеющие отношение к продукту. Письменные контрольные списки и фотографические эталонные образцы исключают субъективную трактовку со стороны отдельных инспекторов на заводе по производству очков.
Внедрение эффективных протоколов отбора проб
Разработка статистических планов отбора проб
Уважаемый производитель очковых оправ должен применять статистически обоснованные планы выборочного контроля, соответствующие отраслевым стандартам, таким как ANSI/ASQ Z1.4 «Приемочный контроль по атрибутам». Эти планы точно определяют объёмы выборок в зависимости от размера партии и допустимого уровня качества, исключая субъективные оценки на этом этапе. При внедрении корректного статистического выборочного контроля на заводе по производству очков нагрузка на инспекционные процессы остаётся управляемой, а выявление дефектов значительно повышается. Многие производители оправ сталкиваются с трудностями, поскольку у них отсутствует формальная подготовка в области математики выборочного контроля; устранить этот пробел позволяет сертификация инженеров по качеству или привлечение сторонних аудиторских компаний. План выборочного контроля должен чётко определять не только объём выборки, но и критерии приёмки и браковки, обеспечивая объективность и воспроизводимость решений.
Стратифицированный выборочный контроль на всех этапах производства
Завод-изготовитель оптических изделий должен применять многоуровневую выборку, позволяющую оценивать качество на нескольких этапах производства, а не дожидаться завершения окончательной сборки. Выборочный контроль материалов для оправ, заготовок линз и процессов нанесения покрытий на ранних стадиях помогает выявить дефекты до того, как они распространятся по производственной линии. На заводе по производству очков пробы следует отбирать в начале, в середине и в конце каждой смены, чтобы избежать смещения, связанного с концентрацией отбора в определённое время, и не упустить постепенное изменение качества, обусловленное временем. Производители оптических оправ, применяющие такой подход, выявляют проблемы — например, постепенное стирание покрытия линз или ослабление пружинных петель — до того, как они затронут значительные объёмы готовой продукции. Такой многоточечный подход к отбору проб превращает контроль качества из функции «контрольного пропуска» в инструмент оптимизации производственного процесса в режиме реального времени.
Ключевые этапы контроля качества
Документированные результаты проверок и прослеживаемость
Каждый производитель очковых оправ обязан вести подробные записи, связывающие результаты проверок с конкретными партиями продукции, датами и идентификаторами операторов. Такая прослеживаемость позволяет оперативно координировать отзыв продукции при выявлении дефектов после отгрузки и обеспечивает данные для непрерывного совершенствования производственных процессов. Когда фабрика по производству очков систематически регистрирует типы дефектов, их расположение и частоту возникновения, выявляются закономерности, указывающие на коренные причины — в материалах, оснастке или технике выполнения операций операторами. Производитель оптических оправ должен фотографировать дефекты и вести цифровые архивы, создавая визуальную библиотеку справочных материалов, что ускоряет последующие проверки и обучение персонала. Эти записи также обеспечивают юридическую защиту OEM-завода по производству очков, подтверждая добросовестное исполнение обязанностей в случае споров с заказчиками.
Калибровка и проверка оборудования
Эффективность отбора проб зависит исключительно от точности измерительных приборов, используемых производителем очковых оправ. Производители оптических оправ должны устанавливать строгие графики калибровки оборудования, обеспечивая соответствие калибровочных шаблонов, световых ящиков и испытательного оборудования установленным техническим требованиям. На заводе по производству очков необходимо хранить сертификаты калибровки и регулярно проводить проверку с использованием аттестованных эталонных стандартов — никогда не полагаться исключительно на сертификаты поставщиков. Некалиброванное оборудование вносит систематическую погрешность, которая может скрыть реальный уровень брака или вызвать ложные отбраковки, что наносит ущерб репутации OEM-завода по производству очков. Персонал, использующий измерительные инструменты, должен пройти документированное обучение и успешно сдать аттестацию на соответствие квалификационным требованиям, чтобы предотвратить операторскую изменчивость, подрывающую даже самые продуманные планы отбора проб.
Коммуникация и циклы корректирующих действий
Kogda proizvoditel ochnykh izdeliy obnaruzhivaet defekty pri vyborocnom kontrole, process korrektivnykh meropriyatij dolzhen byt' nezamedlitel'nym i prozrachnym. Vzaimodejstvie mezhdu zavodom po proizvodstvu ochkov i komandami po kontrolyu kachestva brenda dolzhno osuschestvlyat'sya v sootvetstvii s ofitsial'nymi protsedurami: defekty dokumentiruyutsya, provoditsya rassledovanie kornovykh prichin, a preduprezhdayushchie meropriyatiya vnedryayutsya do vozobnovleniya proizvodstva. Proizvoditel opticheskikh opra v, kotoryj soprotivlyaetsya prozrachnosti ili zaderzhivaet rassledovanie kornovykh prichin, ukazyvaet na bolee glubokie problemy upravleniya. Brendy dolzhny trebovat', chtoby OEM-zavod po proizvodstvu ochnykh izdelij soobshchal o rezul'tatakh v techenie 24 chasov i predostavlyal plany korrektivnykh meropriyatij v techenie 72 chasov. Regulyarnye vstrechi po voprosam kachestva mezhdu postavshchikom i pokupatelem s analizom tendentsij i patternov defektov podderzhivayut impul's nepreryvnogo uluchsheniya v techenie vremeni.
Часто задаваемые вопросы
Kakoj razmer vyborki dejstvitel'no ispol'zuet uvelichennyj OEM-zavod po proizvodstvu ochnykh izdelij?
Объём выборки зависит от объёма партии и требуемого уровня достоверности и обычно составляет от 20 до 200 единиц на партию. Производитель очковых оправ, выпускающий 5000 рамок ежемесячно, может проводить инспекцию 125 единиц на партию в соответствии со стандартами ANSI/ASQ Z1.4, обеспечивая 95%-ную достоверность того, что уровень брака остаётся ниже допустимых порогов. Завод по производству очков должен обосновать применяемую формулу отбора проб, ссылаясь на отраслевые стандарты, а не на произвольные решения. Бренды, сомневающиеся в объёме выборки, должны проконсультироваться с консультантами по инженерии качества, которые смогут проверить, соответствует ли подход производителя оптических оправ отраслевым передовым практикам и контрактным требованиям.
Как часто производителю очков следует проводить инспекции методом выборочного контроля?
Большинство авторитетных фабрик по производству очков проводят входной контроль материалов, промежуточный контроль в ходе смен и окончательный контроль каждой партии перед отгрузкой. Завод-изготовитель оптических оправ для сторонних заказчиков (OEM), работающий с большими объёмами, может внедрить автоматизированные системы технического зрения для высокоскоростного выборочного контроля, дополнив их ручным контролем сложных компонентов, таких как шарниры и покрытия линз. Производитель оптических оправ должен письменно объяснить клиентам частоту проведения проверок, включая возможные сокращения для поставщиков, демонстрирующих стабильно высокое качество. Пиковые сезонные спросы иногда побуждают фабрики по производству очков пропускать контрольные процедуры, чтобы уложиться в сроки — это тревожный сигнал, требующий жёсткого исполнения условий контракта и, при необходимости, привлечения независимых аудиторов.
Может ли независимый аудит заменить внутренний выборочный контроль на заводе по производству очков?
Аудиты со стороны третьих лиц обеспечивают ценную внешнюю проверку, однако не могут заменить ежедневный оперативный отбор проб, осуществляемый производителем очковых оправ и очковой фабрикой. Аудиты проводятся периодически и охватывают ограниченные выборки, тогда как внутренний отбор проб осуществляется непрерывно и охватывает полные партии. Производитель оптических оправ должен поддерживать надёжный внутренний контроль качества, одновременно допуская ежеквартальные или полугодовые аудиты со стороны третьих лиц, которые подтверждают соответствие требованиям и обеспечивают объективную достоверность. Бренды должны требовать как документацию по внутреннему отбору проб, так и отчёты внешних аудитов, создавая избыточные гарантии предотвращения выхода дефектных изделий. Такой двухуровневый подход гарантирует, что OEM-фабрика по производству очков соблюдает подлинную дисциплину в области качества, а не ограничивается лишь формальным выполнением требований во время аудитов.



