
 EN
Aldrunarferlið sem stöðvur acetate-eyeglassaþyngdir: Tæknileg leiðbeining fyrir kaupendur eyeglassa
Lærðu hvernig hitastýring stöðvar acetatgrunn til nákvæmrar sjónvörðunar og hærra útsetningar. Fáðu tæknilegu leiðbeininguna.
Stöðvunin táknar lykilstig í framleiðslu sem er oft yfirleitt óviðtekið Eyglös úr acetat tóma. Þessi hitastýringarmeðferð stöðvugar efnauppbygginguna og kvarðar víðtæka breytingu á formi í síðari framleiðslustigum. Fyrir augnlæsibjóðendur og framleiðendur sem kaupa handgerða efnisþætti úr acetat hefur skilningur á þessum tæknilega ferli bein áhrif á lokagæði vörurnar, kostnaðarafurð og ánægju viðskiptavina. Meðferðin með „seasoning“ umbreytir óunninu acetat frá óstöðugum efni sem er viðkvæmt fyrir brotum í formi í stöðugt grunnefni sem er tilbúið fyrir nákvæmna framleiðslu og ljúkflokkanir.
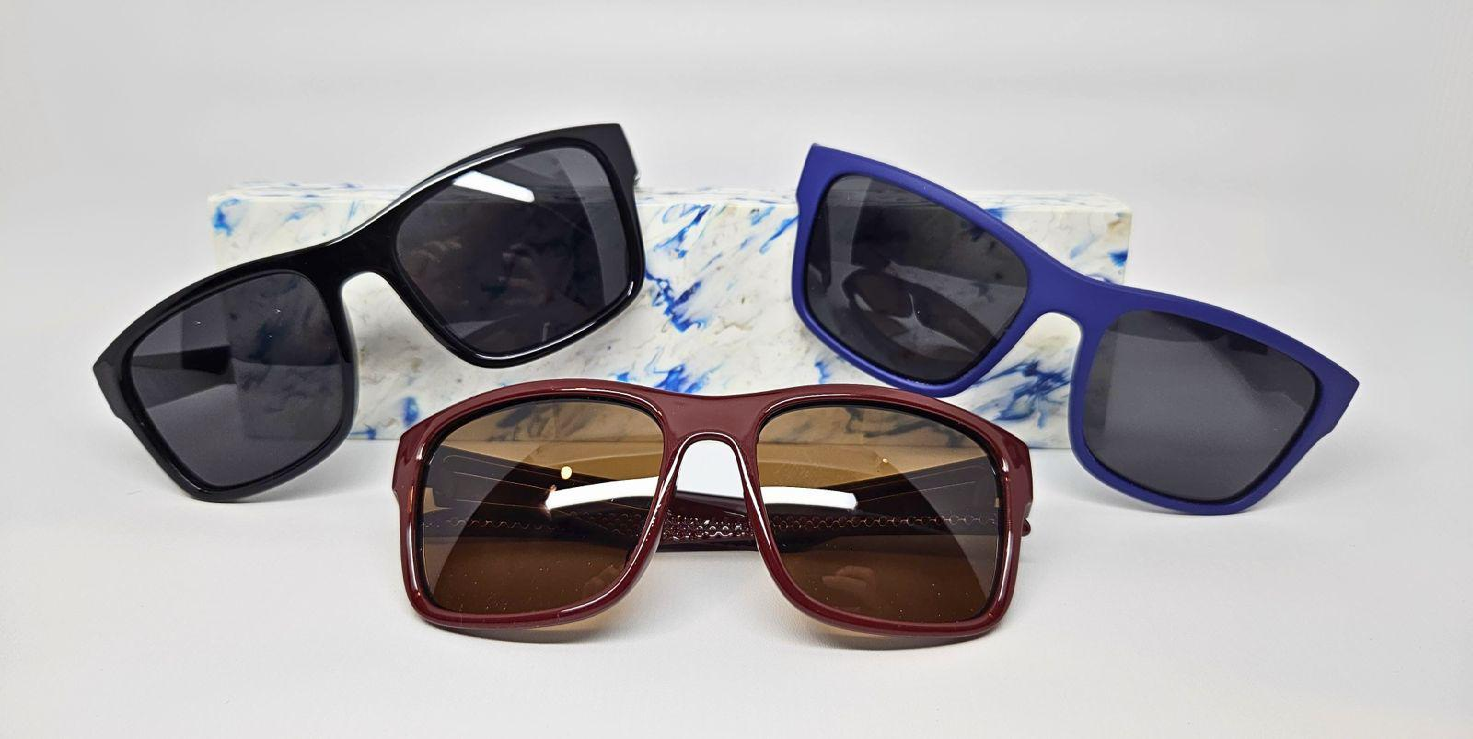
Efnisblandaðar rammar krefjast nákvæmrar meðferðar í gegnum allan framleiðsluferlið vegna þess að efnisblandan er viðkvæm fyrir hita, rökkvástandi og vélarálag. Aðferðin sem kallast „sæðing“ leysir þessar veikleikar með því að láta efnið hristast áfram í staðlaðum umhverfisástandum. Án réttrar sæðingar birta óskilgreindar efnisblanduhráefni samdrátt, bugun og breytingar á mælitólfu sem skemma passa rammsins, ljósfræðilega stillingu og lítandi samhverfu. Þessi leiðbeining fjallar um tæknigrundvöll sæðingar á efnisblandu, hlutverk hennar í að stöðvast framleiðsla og hvers vegna hún er mikilvæg fyrir kaupákvörðanir þínar.
Að skilja óstöðugleika efnisblandu í brillurammarhráefnum
Af hverju þarf hrá efnisblanda sæðingu
Ökuhjól af asetíti byrja sem pelletar eða plötur af cellulósaasetíti sem innihalda afgangsfeuchtu og innri spennu frá sprautun eða útdrætisferlinu. Þessi grunnefni halda í sér innri spennu vegna of hrats þurrkunar eftir myndun. Þegar asetít-rammar standa frammi fyrir hitastigssveiflum eða rökkunarsveiflum í geymslu eða framleiðslu losa þær þessa geymda orku með víddarbreytingum. Hluti sem virðist vera staðall við venjulegt hitastig getur minnkað eða breyst þegar hann er hitaður fyrir setningu á glös eða brúnun, sem gerir dýr verkfæri óvirk og veldur sjónlegum afbrigðum í lokaðri rammanni.
Vélrænar og hitaeiginleikar í þvermáli
Handvirkt framleiðsluferlið fyrir acetat byggir á nákvæmum mælingum í gegnum margar hitunaraðferðir. Sérhæfðar acetatplötur verða á álagi þegar þær eru hitaðar til að styrkja hengi, laga linsur og sameina nefplötur. Hver hitun getur leitt til endurvirkunar innri álags ef grunnefnið hefur ekki verið rétt meðhöndlað. Að „taka úr“ (seasoning) áður en framleiðsla hefst sleppir þessu álagi á ákvarðanlegan hátt og gerir acetatrammanna kleift að ná jafnvægi áður en þeir fara í nákvæmar lokastig framleiðslunnar. Þessi stjórnuð sleppa álagsbreytingum krefst ekki óvænta víddarbreytinga í mikilvægum framleiðsluferlum þar sem tólfur er mæld í tíundum millimetra.
Ferlið við að „taka úr“: Hitameðhöndlunaraðferð
Hitusveifla og langvaradídur
Venjuleg aðferð við að meðhöndla eyeglass af eitureyju felur í sér hitun á bilinu frá 70°C til 85°C í langan tíma, venjulega frá 24 til 72 klukkustundum, eftir því hvaða þykkt og efni bilin eru gerð af. Hitunin fer fram í stýrðum ofnum með jafnvel loftflæði til að tryggja jafna hitastig dreifingu yfir allar hluta. Eitureyju rammar eru síðan kólnaðar hægt niður að herbergishitastigi, sem gefur pólímermatríksinu tækifæri til að endurraðast og stöðvast. Þessi hitasveifla endurspeglar raunverulegar framleiðsluskilyrði en fer fram í fyrirsjáanlegum, stýrðum umhverfi. Hæg hitun og kólnun koma í veg fyrir átök á spennu sem gætu valdið nýjum innri spennu eða yfirborðsbrjótlun.
Umhverfisstýring og rýmdarstjórnun
Hlýði hefur jafn mikil áhrif á stöðugleika af eyguhlutum úr cellulósa-asetat. Cellulósa-asetat dregur inn raki úr loftinu og þessi innrisin vatnslögin virkar sem plastísír sem tímabundið breytir víddaeiginleikum efnisins. Þar sem hlýði er stjórnuð í vinnuskránum umhverfi er hún venjulega viðhaldað á bilinu 45–55 % til að leyfa efnið að ná jafnvægi í rakinu. Sérstaklega framleidd cellulósa-asetat sem hefur náð þessu stöðuga hlýðistáði er minna viðkvæmt fyrir síðari breytingum í umhverfinu á meðan það er geymt eða sendt. Handgerðar eyguhlutar úr cellulósa-asetat sem eru unnir með réttri stjórnun á hlýði hafa samanhangandi víddir óháð árstíðabreytingum eða landfræðilegum munum í geymsluþingum viðskiptavina.
Áhrif á framleiðslu- og kaupákvörðunir
Stöðugleiki vídda og náður skilyrðum
Reifðar aseetatskíkjuhólfgegnir viðhalda mælingum á allum stöðum framleiðslu því efnið hefur ekki lengur áhrif af innri spennu. Án reifingar minnka aseetatrammar um 0,3% til 0,5% í fyrsta hituvirkjuninni, sem veldur röð af villa í mælingum. Þessi minnkun felur í sér endurunnun, úrgang og framleiðsluforsinkanir sem margfalda kostnaðinn og eyða afhendingartímabundum. Kaupendur sem kaupa sérsniðna aseetatþætti ættu að staðfesta að aðilar framleiða reifða efni því munurinn á gæðum hefur bein áhrif á framleiðsluhlutfall og lokalegð rammanna. Rétt reifðar hólfgegnir leyfa framleiðendum að ná nákvæmari mælingum á brúarbreiðd, tómullengd og linsuopnunarstærðum sem skilgreina sjónvirkni og ásfræðilega samræmi.
Kostnaðarásök og árangur í framleiðslu- og veitingakeðjum
Þó að þurrkun bæti við framleiðslutíma og orkukostnað, felur hún í sér miklu lægri kostnað síðar á framleiðsluferlinu. Óþurrkuð acetatrammar valda endurgerð, viðskiptavini sem skila vöru til baka og ábyrgðarkröfum sem eru langt yfir þurrkunarkostnaðinn. Kaupendur augnlínu þekkja það að þurrkun táknar nauðsynlega gæðaframkvæmd en ekki valkvæma viðbótargæðavirkni. Þegar mat á framleiðendum acetatramma er gerður, gefur skilningur á þurrkunarferlum þeirra upp á þá heildarsjón á gæðastjórnun og getu þeirra til að skila samhverfum niðurstöðum í stórum magni. Handverkssmiðir acetatramma sem sleppa þurrkun eða stytta hana keppa venjulega aðeins á verði og gerðu af því áreiðanleika sem faglegir augnlínukaupendur krefjast.
Algengar spurningar
Hversu lengi tekur þurrkunarferlið fyrir acetat augnlínur?
Venjulegar smákornunartímar eru á bilinu 24 til 72 klukkustundir, eftir því hvaða þykkt acetatrammarnir eru og hvaða sérstök efniþættir þeir innihalda. Þykkari óvirkir hlutir og fyllt acetat þurfa lengri tíma til að tryggja fullkomna spennulausn í gegnum heildarþversnið efnisins. Sumir sérsníðandi acetatframleiðendur nota hröðuðar aðferðir með hærri hitastigi, en hefðbundin síðleg smákornun er samt viðtekin í atvinnunni sem staðall fyrir hámarksstöðugleika. Tíminn sem tekur að smákorna er nauðsynlegur fjárhagslegur fjármunur sem krefst til að koma í veg fyrir dýr vandamál við setningu linsa og ljúkflokkingu ramma.
Getur acetat augubrillur verið notaðar strax eftir myndun án smákornunar?
Rávöru af efninu acetate ættu aldrei að fara beint í nákvæm framleiðslu án þess að vera komnir í jafnvægi. Nýmynduð efni innihalda hámarksinnri spennu og óstöðugt rúmmál af raki sem tryggja víddarvandamál við hitun. Að reyna að sleppa því að koma í jafnvægi minnkar framleiðslukostnað um 24 til 72 klukkustundir á hverja skammt, en gælur í gæðum og endurunnslu sem það veldur margfalda heildarkostnaðinn og levertímann. Faglegir handverkssmiðir á acetate-rammum setja það sem óumdeilanlega staðlaða aðferð vegna þess að afleiðingar þess að sleppa þessu skrefi eru augljósar í rammaskrýmdum og mistökum í mælingum.
Hvernig bætir jafnvægi við árangur sérsniðinna acetate-ramma?
Aðferðin við að „krydda“ (seasoning) bætir beinlínis afköstum eyglasa úr acetati með því að stöðvast mál, koma í veg fyrir brot og tryggja samhverf setningu linsa og ljóssýnilega jafnvægi. Eyglosur úr acetati sem hafa verið „kryddar“ halda lögun sinni á meðan hitastig breytist í mismunandi veðurskilyrðum og eru ósensitívar fyrir breytingum í mál sem orsakast af rökkváttu. Efnið þróar jafna hreyfingu á hengjum og stöðugleika á nefspýrum því grunnacetatin hefur náð jafnvægi. Fyrir kaupendur eyglasa þýðir þetta að sérsniðnir acetati eyglosur gefa áreiðanleg afköst, minni fjárhagsábyrgðarkröfur og ánægða endanotendur sem reynir varanlega og þægilega notkun á allan líftíma vörurnar.



