
 EN
アセテート眼鏡の原板を安定化させる「シーズニング」工程:眼鏡バイヤー向け技術解説
熱処理による安定化が、光学的精度と歩留まりにどう寄与するかを学びましょう。技術ガイドを入手してください。
シーズニング工程は、製造プロセスにおいて極めて重要でありながら、しばしば見過ごされがちな段階です。 アセテート眼鏡の仕上げ工程において極めて重要なプロセスです ブランクに対するこの熱処理は、素材の内部構造を安定させ、その後の加工工程で寸法変形が生じるのを防ぎます。手作りの酢酸セルロース部品を調達する眼鏡バイヤーやメーカーにとって、この技術的プロセスを理解することは、最終製品の品質、コスト効率、顧客満足度に直結します。シーズニング処理により、反りや歪みを起こしやすい不安定な原料状態の酢酸セルロースが、高精度な加工および仕上げに耐える安定した基材へと変化します。
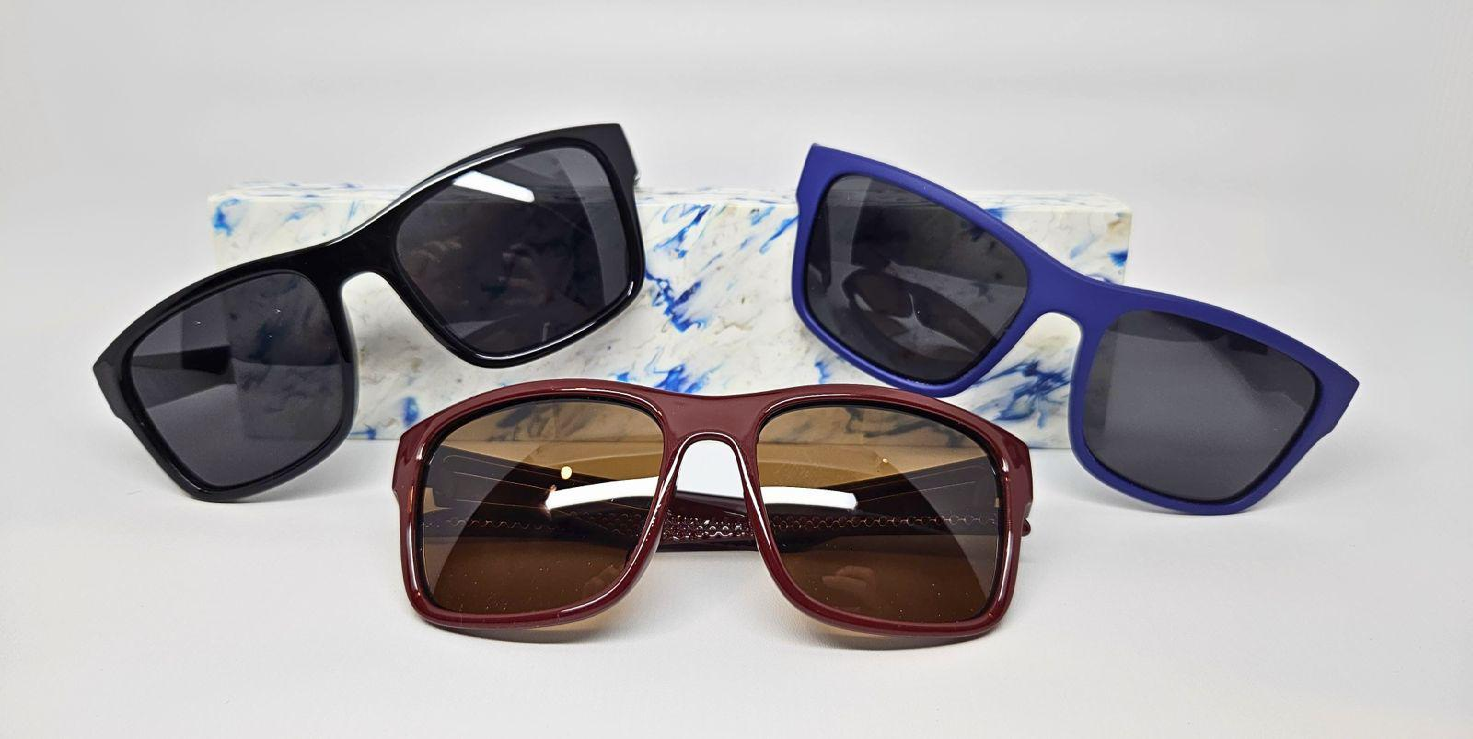
アセテートフレームは、製造工程全体で細心の注意を払った取り扱いが求められます。これは、アセテート素材が熱・湿度・機械的応力に対して依然として敏感であるためです。シーズニング(調質)工程では、こうした脆弱性に対処するため、素材を徐々に安定した環境条件に慣らしていきます。適切なシーズニングが行われないと、カスタムアセテートブランクは収縮・反り・公差のずれを起こし、フレームのフィット感、光学的アライメント、外観の一貫性が損なわれます。本ガイドでは、アセテートシーズニングの技術的根拠、生産安定化におけるその役割、および調達判断においてなぜ重要であるかについて解説します。
アセテート眼鏡ブランクにおける素材の不安定性の理解
なぜ未加工アセテートにはシーズニングが必要なのか
アセテート製メガネフレームは、セルロースアセテートのペレットまたはシートから作られます。これらの原材料には、射出成形または押出成形工程で生じた残留水分および内部応力が含まれています。成形後の急冷によって、材料内部にひずみが残ります。アセテートフレームは、保管や製造過程で温度・湿度の変動にさらされると、この蓄積されたエネルギーを寸法変化として放出します。室温では安定しているように見えるブランクでも、レンズ挿入やエッジ仕上げのため加熱すると収縮や反りが生じ、高価な金型が無効化されるだけでなく、完成したフレームに視覚的な歪みを引き起こすことがあります。
遷移時の機械的・熱的特性
手作業によるアセテート製造工程では、複数回の加熱サイクルにおいて寸法精度が極めて重要です。カスタムアセテートブランクは、蝶番補強、レンズ取り付け、ノーズパッド組立のための加熱時に応力を受けます。各加熱工程において、ベース素材が適切に調質されていない場合、内部応力が再活性化するリスクがあります。シーズニング(調質処理)は、あらかじめ制御された環境下でこうした内部応力を意図的に解放する工程であり、アセテートフレームを精密仕上げ工程に入る前に安定した平衡状態へと導きます。この制御された応力解放により、公差が0.1ミリメートル単位で管理される極めて重要な製造工程において、予期せぬ寸法変化を防ぎます。
シーズニング工程:熱的調質プロトコル
温度サイクルと処理時間
アセテート製メガネフレームの標準的な調質処理では、ブランクを70℃~85℃の高温に長時間加熱します。加熱時間はブランクの厚さや材質組成によって異なり、通常24~72時間です。加熱は空気循環が安定した制御されたオーブン内で行い、すべての部位に均一な温度が行き渡るようにします。その後、アセテートフレームを室温まで徐冷することで、ポリマー基盤が再配列・安定化します。この熱サイクル処理は、実際の量産工程を模したものでありながら、予測可能かつモニタリング可能な環境下で実施されます。徐々に加熱・冷却することにより、急激な熱応力(ショックストレス)を回避し、新たな内部応力や表面のクラッキング(細かい亀裂)を防止します。
環境制御と湿度管理
湿度は、アセテート製眼鏡の安定性において同様に重要な役割を果たします。セルロースアセテートは空気中の水分を吸収し、その吸収された水が可塑剤として働き、一時的に寸法特性を変化させます。シーズニング工程では、通常45~55%の範囲で湿度を厳密に管理し、素材が水分平衡状態に達するよう調整します。この安定した湿度状態に至ったカスタムアセテートは、その後の保管・輸送時の環境変動にも耐えることができます。適切な湿度管理のもとで手作業で製造されたアセテートフレームは、季節による気候変動や顧客の保管地域に応じた環境差に関わらず、寸法のばらつきが少なく、一貫した品質を実現します。
生産品質および調達判断への影響
寸法安定性と公差達成
熟成済みのアセテート素材の眼鏡フレーム用ブランクは、製造全工程において寸法公差を維持できます。これは、素材に反応性の内応力が残っていないためです。熟成処理を行わないと、アセテートフレームは初回の加熱工程で平均して0.3~0.5%収縮し、これが連鎖的に公差不良を引き起こします。この収縮により、再加工や不良品の発生、生産遅延が生じ、コストが増大し、納期計画が崩れてしまいます。カスタムアセテートフレームを調達する際には、サプライヤーが正式な熟成処理を実施しているかを必ず確認してください。品質の差は、歩留まり率および完成フレームの装用フィット感に直結します。適切に熟成されたブランクを用いることで、ブリッジ幅、テンプル長、レンズ開口部寸法など、光学的性能と外観の一貫性を左右する重要な寸法に対して、より厳密な公差を実現できます。
コストへの影響とサプライチェーンの効率性
シーズニング工程は製造プロセスに時間とエネルギーを要しますが、その分、その後の工程で発生するコストを大幅に削減できます。シーズニングを行わないアセテートフレームは、再加工や顧客からの返品、保証請求といった問題を引き起こし、その費用はシーズニングにかかる投資額をはるかに上回ります。眼鏡小売業者や卸売業者は、シーズニングが単なる高級オプションではなく、品質を支える不可欠な基盤であることを理解しています。アセテートフレームのサプライヤーを評価する際には、そのシーズニング手順を確認することで、同社の品質管理への姿勢および大量生産においても一貫した品質を実現する能力が明らかになります。手作業によるアセテート製造を行うメーカーのうち、シーズニングを省略したり短縮したりする企業は、通常、価格競争のみを武器としており、専門の眼鏡関係者が求める信頼性を犠牲にしています。
よくある質問
アセテート製眼鏡のシーズニング工程には、どのくらいの期間が必要ですか?
標準的なエイジング処理の期間は、アセテートフレームの厚さや具体的な素材組成に応じて24~72時間程度です。厚手のブランクや充填型アセテート素材では、材料断面全体にわたって応力緩和を確実に完了させるために、より長い処理時間が必要になります。一部のカスタムアセテートメーカーでは、高温を用いた加速処理プロトコルを採用していますが、最大限の安定性を確保するためには、従来のゆっくりとしたエイジング処理が業界標準のままです。この期間は、レンズ装着やフレーム仕上げ工程で高額なトラブルを未然に防ぐために不可欠な投資です。
アセテート製眼鏡は、成形直後すぐに使用できますか?
生のアセテートフレームは、十分な熟成処理(シーズニング)を経ないまま精密加工工程に進んではいけません。成形直後の素材には内部応力が最大限に残っており、水分含量も不安定なため、加熱工程で寸法変化が生じるリスクが極めて高くなります。シーズニングを省略すれば、ロットあたり24~72時間の製造コスト削減は可能ですが、その代償として品質不具合や再加工が多発し、結果的に総コストと納期が大幅に増加します。プロフェッショナルな手作業によるアセテートフレーム製造メーカーでは、このシーズニング工程を絶対に省略できない標準作業として厳格に守っています。なぜなら、この工程を飛ばすと、フレームの反りや公差不良といった問題がすぐに目視で確認できるからです。
シーズニングは、オーダーメイドのアセテートフレームの性能をどのように向上させるのでしょうか?
シーズニング処理により、アセテート製メガネフレームの性能が直接向上します。寸法が安定し、反りが抑えられ、レンズの装着や光学的アライメントも一貫して正確になります。シーズニング済みのアセテートフレームは、気候の異なる地域での温度変化にも形状を保ち、湿度による寸法変化にも耐えます。また、素材内部のアセテートが平衡状態に達することで、ヒンジの操作感や鼻パッドの安定性も均一になります。眼鏡のバイヤーにとって、これはカスタムアセテート製品が予測可能な性能を発揮し、保証請求が減少し、最終ユーザーが製品の寿命を通じて耐久性と快適さを実感できることを意味します。



