
 EN
Nevienodas mėlynosios šviesos filtravimo rodiklis skirtingose akinių lęšių partijose: kokybės kontrolė gamyboje
Sužinokite patikrintus kokybės kontrolės protokolus, spektrofotometrinį bandymą ir statistinę procesų kontrolę (SPC), kad užtikrintumėte patikimą apsaugą nuo mėlynosios šviesos. Dabar optimizuokite gamybą.
Gamybos kokybės kontrolė yra esminė bet kuriam akinių produktui, ypač gaminant mėlynosios šviesos akiniai skirtus mažinti skaitmeninį akies nuovargį. Nepastovūs mėlynosios šviesos filtravimo rodikliai tarp skirtingų lęšių partijų yra rimta operacinė problema, kuri tiesiogiai veikia galutinio vartotojo patenkinamumą, prekės ženklo reputaciją ir reglamentinį atitikimą. Kai mėlynosios šviesos bloškiantys akiniai nepateikia nuoseklios apsaugos nuo žalingų mėlynosios šviesos bangos ilgių, vartotojai gauna prastesnius naudingumo rezultatus ir gali visiškai prarasti pasitikėjimą šiuo produktu.
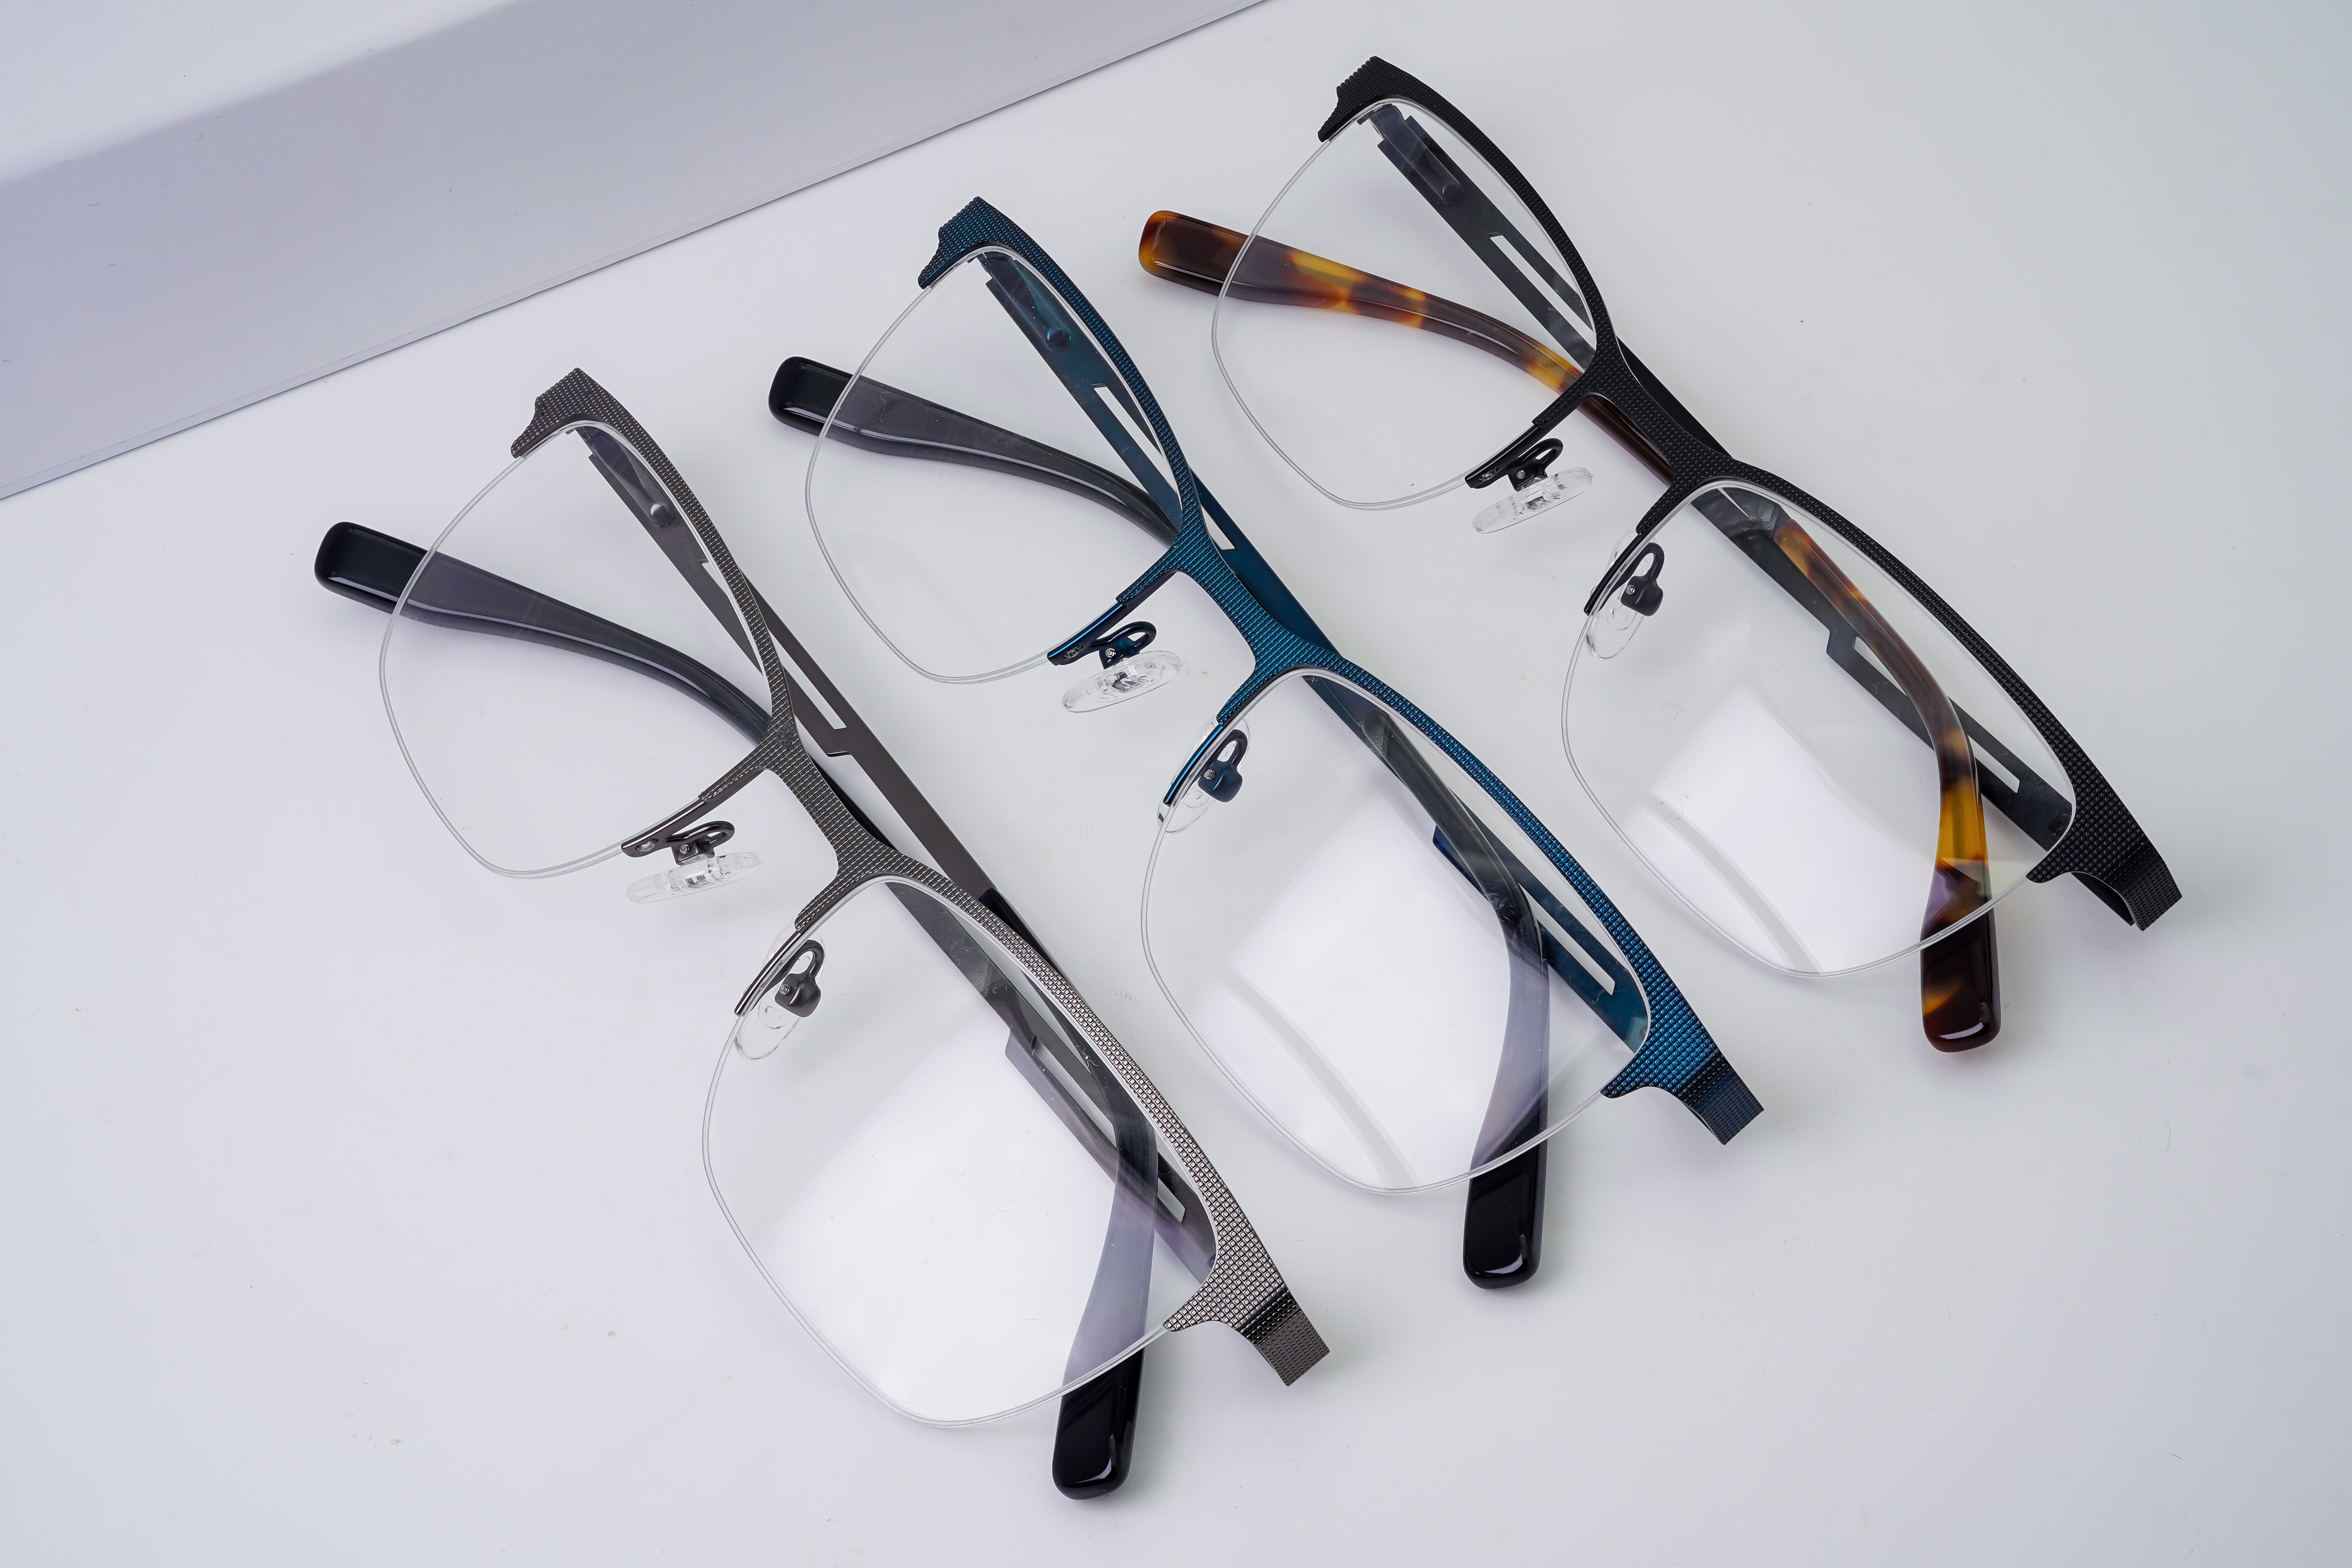
Neprastų mėlynosios šviesos filtravimo charakteristikų priežastys kyla iš kelių gamybos kintamųjų, įskaitant žaliavų kokybę, dangos dengimo parametrus, kietinimo temperatūras ir lęšių storio nuokrypius. Kompiuterinėms akiniams gamintojams būtina įdiegti griežtus kokybės kontrolės protokolus visame gamybos procese, kad kiekvienas partijos rinkinys atitiktų nustatytus reikalavimus. Šiame straipsnyje nagrinėjamos esminės kokybės kontrolės priemonės, kurios būtinos nuosekliam mėlynosios šviesos filtravimo rodikliui užtikrinti ir patikimoms anti-mėlynosios šviesos akinių prekėms tiekti rinkai.
Mėlynosios šviesos filtravimo nuoseklumo iššūkių supratimas
Medžiagų kintamumo poveikis
Žaliavų nepastovumas yra vienas pagrindinių veiksnių, lemiančių kintamą mėlynosios šviesos filtravimo našumą tarp skirtingų partijų. Kai lęšių pagrindai iš tiekėjų atvyksta su skirtingais lūžio rodikliais arba optinėmis savybėmis, vėlesnės dangos dengimo procedūros vyksta skirtingai. Kompiuterinėms akiniams reikia tikslumo tiek pagrindinėje lęšių medžiagoje, tiek mėlynosios šviesos blokuojančioje dangos sluoksnyje, kad būtų pasiekti numatyti filtravimo rodikliai. Gamintojai, kurie pirkia mėlynosios šviesos blokuojančių akinių medžiagas, privalo nustatyti griežtus tiekėjų techninius reikalavimus ir atlikti įvežamų medžiagų patikrinimus dar prieš pradedant apdorojimą.
Dangos dengimo ir kietinimo kintamieji
Antimėlynos šviesos akinių danga yra sudėtingas procesas, kuriame gali atsirasti daug nesuderinamumo taškų. Dangos taikymo metu temperatūros svyravimai, gamybos aplinkos drėgnumo lygis, purškimo antgalio nusidėvėjimas ir kietinimo trukmė visi veikia galutinį mėlynos šviesos filtravimo rodiklį, kurį pasiekia mėlynos šviesos akinių stiklai. Net vieno laipsnio nuokrypis krosnelės temperatūroje ar penkių minučių nuokrypis kietinimo trukmėje gali sukelti matomus skirtumus mėlynos šviesos absorbcijoje tarp kituose požiūriu identiškų lęšių partijų. Norint gaminti nuolat vienodą antimėlynos šviesos akinių kokybę, būtina tiksliai kontroliuoti aplinkos sąlygas ir kalibruoti įrangą.
Kokybės kontrolės standartų ir bandymų protokolų nustatymas
Spektrofotometrija ir šviesos pralaidumo bandymai
Tikslus mėlynosios šviesos filtravimo rodiklių matavimas reikalauja sudėtingos bandymų įrangos, galinčios kiekybiškai įvertinti šviesos pralaidumą visame mėlynosios šviesos bangos ilgio spektre. Spektrofotometrai matuoja šviesos, praeinančios per mėlynosios šviesos akinius, procentinę dalį tam tikrais bangos ilgiais, paprastai nuo 380 iki 500 nanometrų. Kokybės kontrolės komandos turi išbandyti atstovaujančius pavyzdžius iš kiekvienos kompiuterinių akinių serijos ir nustatyti viršutines bei apatines leistinas ribas mėlynosios šviesos filtravimo našumui. Bandymų protokolai turėtų matuoti kelis pavyzdžių taškus kiekviename stikle, kad būtų galima aptikti kraštų efektus arba netolygią dengiamojo sluoksnio taikymą, kuriuos gali praleisti atsitiktiniai atrankos metodai.
Statistinio proceso valdymo įdiegimas
Statistinės proceso valdymo metodikos leidžia gamintojams aptikti kylančias problemas dar prieš tai, kol visi mėginiai taps neatitinkančiais nustatytų mėlynosios šviesos filtravimo akinių specifikacijų. Sekant filtravimo našumo matavimus laikui bėgant ir sudarant kontrolės diagramas, gamybos komandos gali nustatyti subtilius našumo pokyčius, kurie rodo įrangos išslydymą ar medžiagų keitimąsi. Kompiuterių akinių gamintojai, taikantys statistinį proceso valdymą, gali proaktyviai koreguoti procesus, o ne tik aptikti problemas po viso ciklo užbaigimo. Šis duomenimis paremtas požiūris sumažina atliekas, gerina vienodumą ir parodo įsipareigojimą tiekti klientams patikimus anti-mėlynosios šviesos akinius.
Proceso optimizavimas ir profilaktinė priežiūra
Įrangos kalibravimas ir priežiūros grafikai
Dėl nuolatinio našumo visą eksploatavimo laiką dėl dangos taikymo įrangos reikia reguliariai atlikti kalibravimą ir profilaktinę priežiūrą. Purškimo antgalių nusidėvėjimas palaipsniui keičia dangos pasiskirstymo modelius, o krosnių termostatų rodmenys nukrypsta nuo tikslinių temperatūrų, jei jų būklės nekontroliuojama ir nereguliuojama. Mėlynosios šviesos akinių gamintojai privalo parengti išsamias įrangos priežiūros grafikas, fiksuoti visus kalibravimo pakeitimus ir turėti atsarginių detalių atsargas kritinėms komponentėms. Įrangos sustojimai priežiūros tikslais yra daug geriau nei netinkamų mėlynosios šviesos blokuojančių akinių partijų gamyba, kurios nepatenka kokybės kontrolės testams ir todėl turi būti sunaikintos arba perdirbtos.
Darbuotojų mokymas ir standartinės veiklos procedūros
Gamybos personalas tiesiogiai veikia mėlynosios šviesos filtravimo rodiklių nuoseklumą laikydamasis nustatytų procedūrų ir stebėdamas technologinio proceso kintamuosius. Išsamūs mokymo programų komplektai užtikrina, kad operatoriai suprastų kritinius parametrus, turinčius įtakos antimalėlynosios šviesos akinių kokybei, ir gebėtų atpažinti, kai sąlygos nukrypsta nuo standartinių specifikacijų. Išsamios standartinės veiklos procedūros pateikia aiškią nurodymų sistemą dėl dangalo taikymo greičio, palaikytinų aplinkos sąlygų, medžiagų tvarkymo praktikos ir patikrinimų atlikimo atsakomybės. Reguliariai vykdomi pakartotiniai mokymai ir kompetencijos vertinimai padeda išlaikyti darbuotojų komandą suderintą su kokybės tikslais ir sumažina žmogiškąjį faktorių kaip vieną iš priežasčių, dėl kurių kinta mėlynosios šviesos filtravimo rodikliai tarp skirtingų lęšių partijų.
DUK
Kas sukelia mėlynosios šviesos filtravimo rodiklių svyravimus tarp skirtingų lęšių partijų?
Skirtumai tarp serijų dėl mėlynosios šviesos filtravimo našumo kyla iš kelių šaltinių, įskaitant įeinamųjų medžiagų savybių skirtumus, dangalo taikymo parametrų nukrypimus, aplinkos sąlygas kietėjimo metu ir įrangos susidėvėjimą laikui bėgant. Mėlynosios šviesos blokuojančioms akiniams reikia tikslaus valdymo tiek lęšio pagrindo, tiek optinio dangalo, kad būtų pasiektas nuoseklus našumas. Net nedideliai nuokrypiai temperatūroje, drėgnume, taikymo greičiui ar kietėjimo trukmei gali sukelti matomus pokyčius filtravimo veiksmingumyje net tarp kituose požiūriu identiškų kompiuterinių akinių.
Kaip gamintojai turėtų nuolat testuoti mėlynosios šviesos akinių kokybę?
Gamintojai turėtų naudoti spektrofotometrines priemones, kad išmatuotų šviesos pralaidumą per mėlynosios šviesos akinius atitinkamose bangos ilgio srityse, taip pat išbandyti kelis kiekvienos partijos pavyzdžius skirtingose lęšių vietose. Reikia nustatyti aiškius priėmimo kriterijus filtravimo našumui, visus matavimus dokumentuoti ir naudoti statistinius metodus, kad būtų stebimos tendencijos laikui bėgant. Kompiuterinių akinių kokybės kontrolės programos turėtų apimti tiek nedelsiant vykdomą „praeina–nesuprantama“ tikrinimą, tiek ilgalaikę duomenų analizę, kad būtų aptikti subtilūs gamybos proceso pokyčiai dar prieš tai, kai jie sukeltų nesutampančius su specifikacijomis mėlynosios šviesos bloškiančius akinius.
Kokie profilaktiniai veiksmai sumažina kokybės nestovumą gaminant mėlynosios šviesos bloškiančius akinius?
Prevencinės priemonės apima griežtų įeinamųjų medžiagų specifikacijų įdiegimą ir tiekėjų auditus, išsamių įrangos kalibravimo ir techninės priežiūros grafikų sudarymą, glaudų aplinkos sąlygų kontrolę dengimo ir kietinimo procesuose bei išsamių operatorių mokymo programų kūrimą. Statistinio proceso valdymo įrankiai padeda anksti aptikti tendencingas problemas, o reguliarūs įrangos patikrinimai leidžia pastebėti nusidėvėjimą dar prieš tai paveikiant mėlynosios šviesos akinių vientisumą. Dokumentuotos procedūros, kvalifikuoto personalo valdymas ir nuolatinis kritinių proceso parametrų stebėjimas veikia kartu, užtikrindami patikimą anti mėlynosios šviesos akinių gamybą.



