
 EN
Nevienmērīgas zilo staru filtrēšanas ātrumu atšķirības starp brillu lēnšu partijām: kvalitātes kontrole ražošanā
Atklājiet pierādītus kvalitātes kontroles protokolus, spektrofotometrijas testēšanu un statistisko procesu kontroli (SPC), lai nodrošinātu uzticamas brilles pret zilo gaismu. Optimizējiet ražošanu jau šodien.
Ražošanas kvalitātes kontrole ir būtiska jebkuram acu aizsardzības izstrādājumam, īpaši ražojot zilo gaismas brilli kas paredzēti digitālās acu sloga samazināšanai. Nevienvērtīgi zilās gaismas filtrēšanas ātrumi dažādos lēnšu partijās rada būtisku operacionālu izaicinājumu, kas tieši ietekmē galalietotāju apmierinātību, zīmola reputāciju un atbilstību regulatīvajām prasībām. Kad brilles, kas bloķē zilo gaismu, nenodrošina vienveidīgu aizsardzību pret kaitīgajām zilās gaismas viļņu garumiem, patērētāji saņem mazāku labumu un var pilnībā zaudēt uzticību šim izstrādājumam.
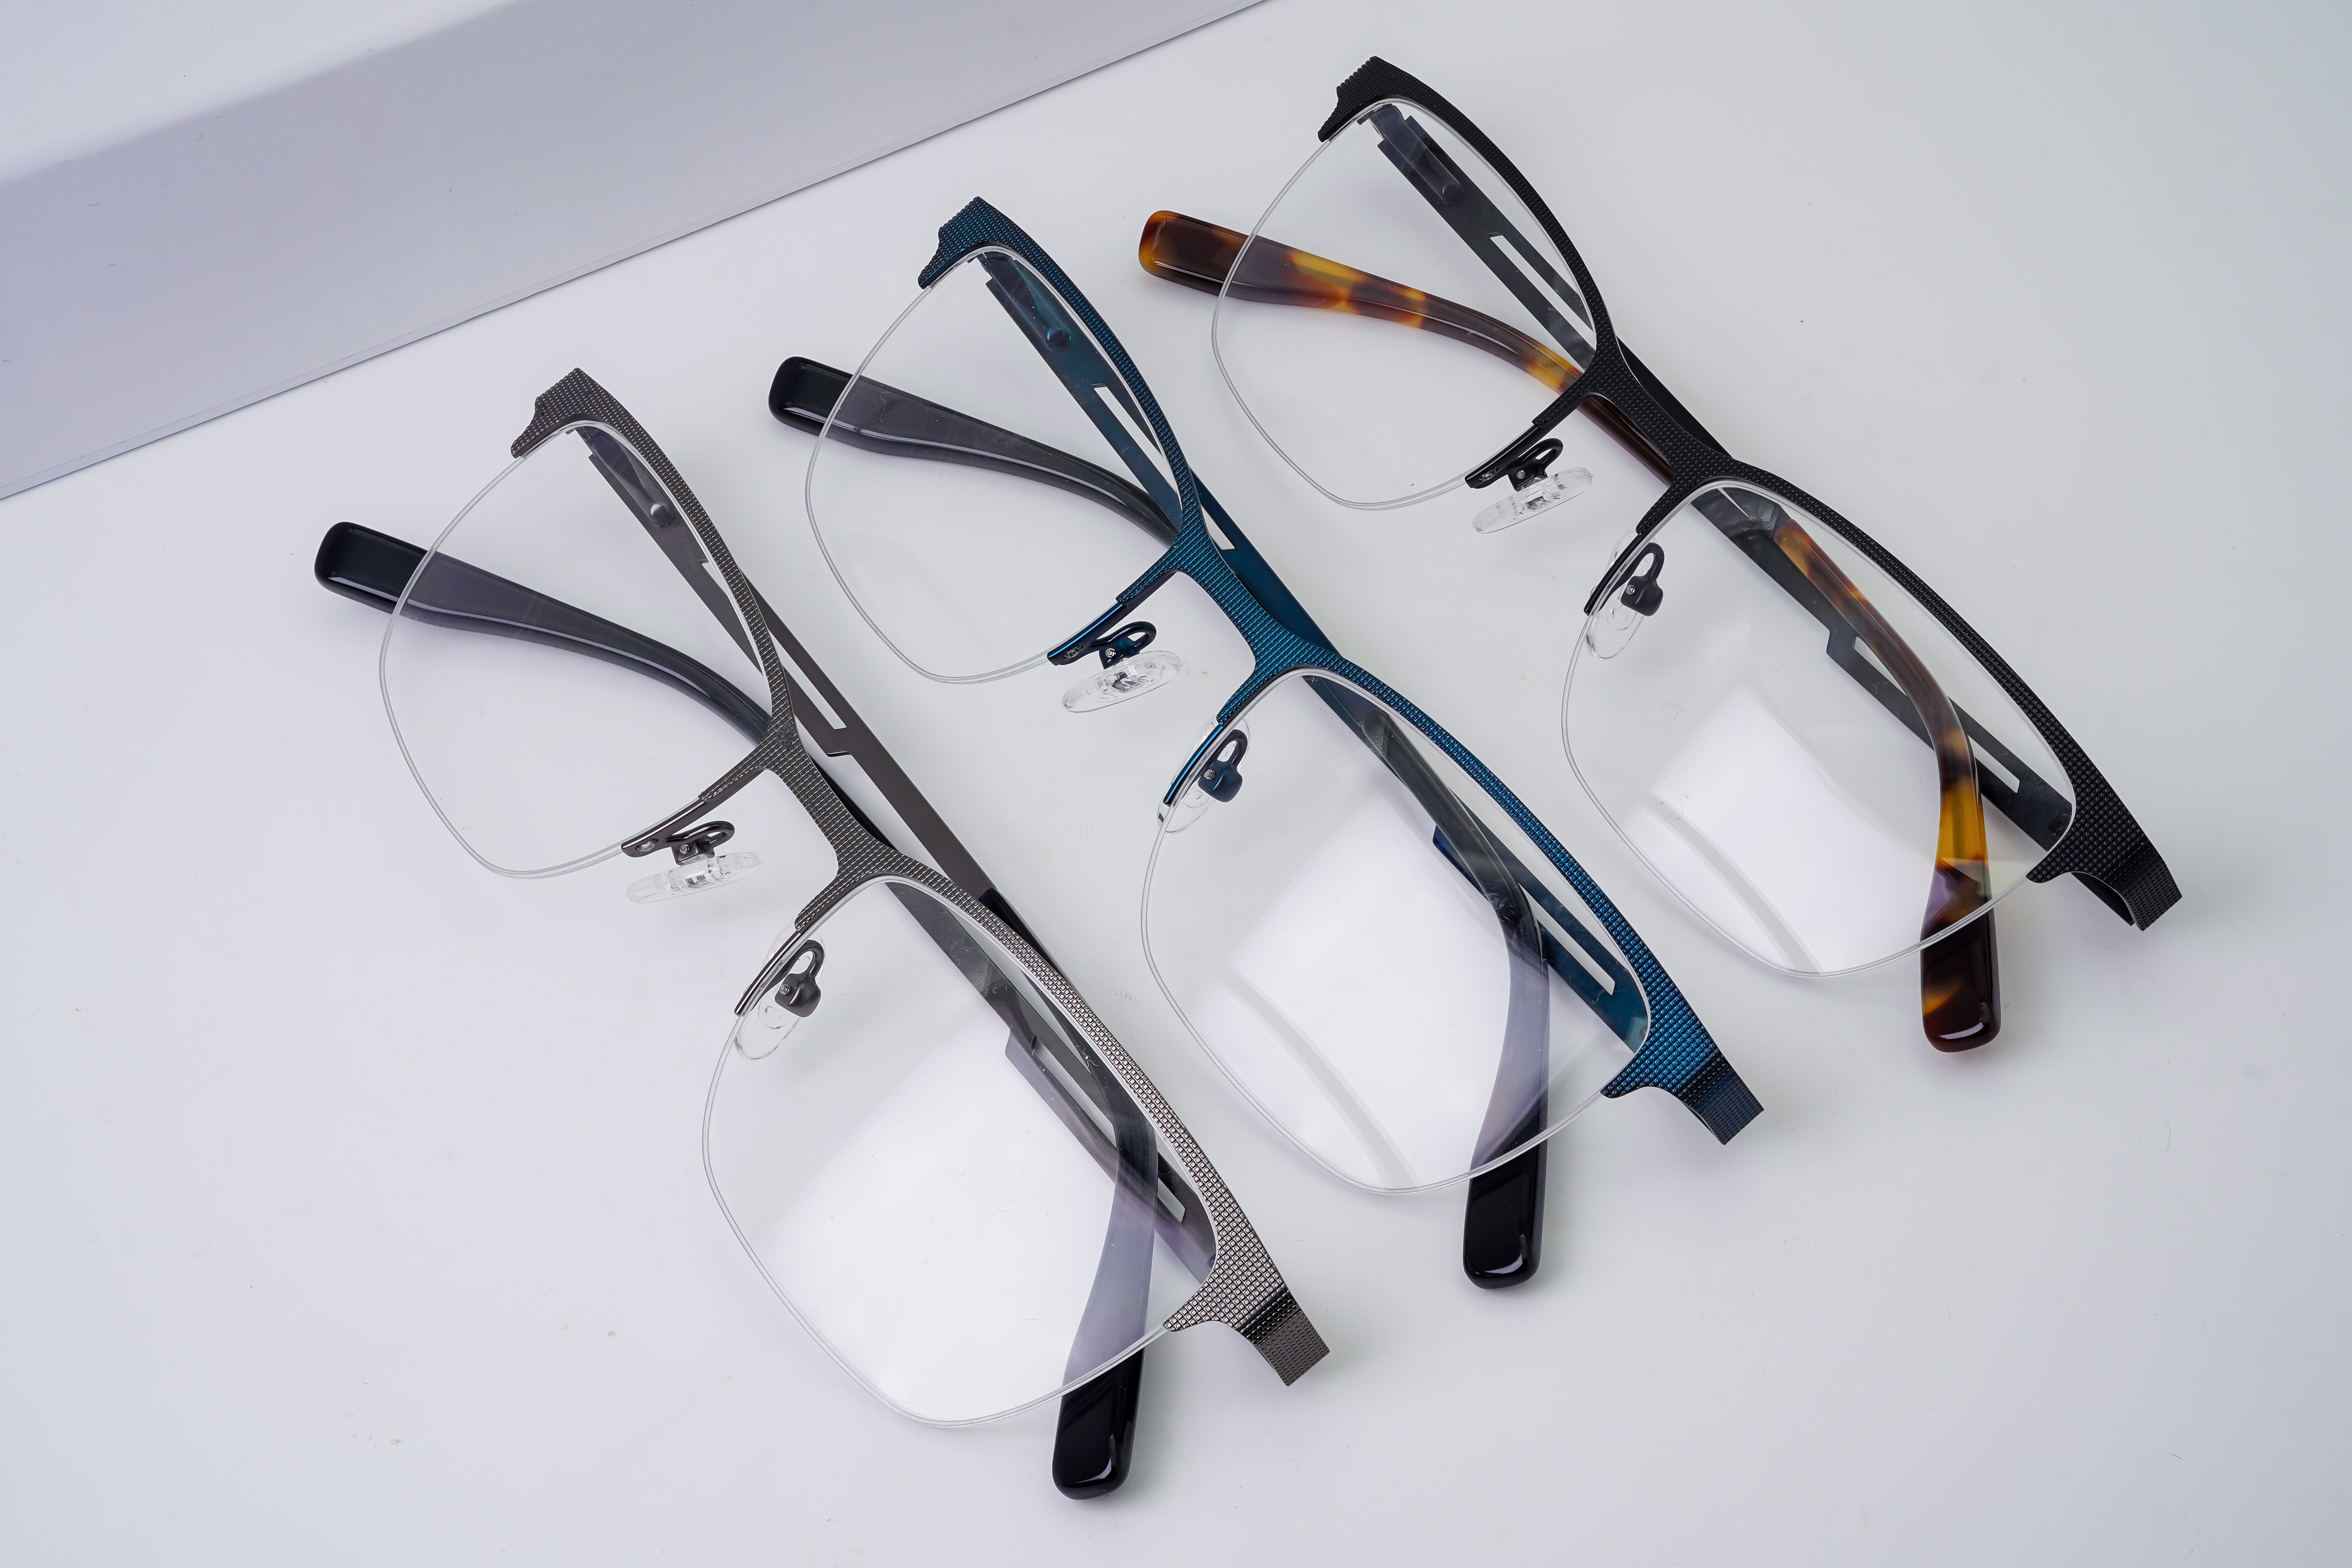
Galvenās nevienmērīgas zilo staru filtrēšanas veiktspējas cēloņi ir saistīti ar vairākiem ražošanas mainīgajiem lielumiem, tostarp izejvielu kvalitāti, pārklājuma uzklāšanas parametriem, apstrādes temperatūrām un lēnzu biezuma novirzēm. Datorbrilles ražotājiem ir jāievieš stingri kvalitātes kontroles protokoli visā ražošanas procesā, lai nodrošinātu, ka katrs partijas daudzums atbilst specifikācijām. Šajā rakstā tiek izpētītas kritiskās kvalitātes kontroles pasākumi, kas nepieciešami, lai uzturētu vienmērīgu zilo staru filtrēšanas ātrumu un tirgū nodrošinātu uzticamas pretzilo staru brilli.
Zilo staru filtrēšanas vienmērības problēmu izpratne
Materiālu mainīguma ietekme
Nepastāvīga izejvielu kvalitāte ir viens no galvenajiem faktoriem, kas izraisa dažādu zilo gaismu filtrēšanas efektivitāti starp dažādām partijām. Kad lēcu pamatmateriāli no piegādātājiem ierodas ar atšķirīgiem laušanas koeficientiem vai optiskajām īpašībām, turpmākās pārklājuma uzklāšanas rada atšķirīgus rezultātus. Datora brilles prasa precizitāti gan pamatlēcu materiālā, gan zilo gaismu bloķējošajā pārklājuma kārtā, lai sasniegtu vēlamo filtrēšanas pakāpi. Ražotājiem, kas iegādājas zilo gaismu bloķējošo brillu materiālus, jāizstrādā stingras piegādātāju specifikācijas un jāveic ienākošo materiālu inspekcija pirms apstrādes uzsākšanas.
Pārklājuma uzklāšana un cietināšanas mainīgie lielumi
Procesa pretējā zilo gaismu novēršošajiem brilles pārklājumiem ievieš vairākus punktus, kur var rasties neatbilstības. Temperatūras svārstības pārklājuma uzklāšanas laikā, mitruma līmenis ražošanas vidē, pulverizatora sprauslu nodilums un žāvēšanas ilgums visi ietekmē galīgo zilās gaismas filtrēšanas koeficientu, ko sasniedz zilās gaismas brilles. Pat viena grāda novirze krāsns temperatūrā vai piecu minūšu novirze žāvēšanas laikā var radīt mērāmas atšķirības zilās gaismas absorbcijā starp citādi identiskām lēnzu partijām. Videi nepieciešamie kontroles pasākumi un aprīkojuma kalibrēšana kļūst būtiski, lai ražotu vienmērīgas zilās gaismas bloķējošo brillu kvalitātes rādītājus.
Kvalitātes kontroles standartu un pārbaudes protokolu izveide
Spektrofotometrija un gaismas caurlaidības pārbaude
Precīza zilo gaismas filtrēšanas ātrumu mērīšana prasa sarežģītu testēšanas aprīkojumu, kas spēj kvantificēt gaismas caurlaidību visā zilās gaismas viļņu garuma spektrā. Spektrofotometri mēra procentuālo daļu gaismas, kas cauriet caur zilās gaismas brilles pie noteiktiem viļņu garumiem, parasti starp 380 un 500 nanometriem. Kvalitātes kontroles komandām ir jāpārbauda pārstāvīgi paraugi no katras ražotās datorbrillu partijas un jānosaka augšējās un apakšējās pieļaujamās robežas zilo gaismas filtrēšanas veiktspējai. Testēšanas protokoliem vajadzētu mērīt vairākus paraugu punktus katrā lēcā, lai identificētu malas efektus vai nevienmērīgu pārklājuma uzlikšanu, ko varētu izlaist nejaušās paraugu ņemšanas metodēs.
Statistikas procesa kontroles ieviešana
Statistiskās procesu kontroles metodes ļauj ražotājiem noteikt tendences problēmas, pirms tās izraisa veselu partiju neatsakoties no specifikācijām paredzētajām zilo gaismu bloķējošajām brillēm. Sekojot filtrēšanas ātruma mērījumiem laikā un izveidojot kontroles diagrammas, ražošanas komandas var identificēt sīkus veiktspējas svārstības, kas norāda uz aprīkojuma nobīdi vai materiālu izmaiņām. Datorbrilles ražotāji, kas izmanto SPC, var proaktīvi pielāgot procesus, nevis atklāt problēmas tikai pēc partijas pabeigšanas. Šis datu pamatots pieeja samazina atkritumus, uzlabo vienveidību un demonstrē apņēmību nodrošināt patērētājiem uzticamas pretzilo gaismu brillēm.
Procesa optimizācija un preventīvā tehniskā apkope
Aprīkojuma kalibrēšana un tehniskās apkopes grafiki
Pārklājuma uznešanas iekārtām nepieciešama regulāra kalibrēšana un profilaktiska apkope, lai nodrošinātu vienmērīgu darbību visu to ekspluatācijas laiku. Smidzinātāju sprauslas pakāpeniski nodilst un maina pārklājuma izkliedes raksturu, kamēr cepeškrāsns termostati novirzās no mērķa temperatūrām, ja tos neuzrauga un nekoriģē. Zilo gaismu bloķējošo brilles ražotājiem jāizstrādā detalizēti iekārtu apkopes grafiki, jādokumentē visas kalibrēšanas korekcijas un jāuzglabā rezerves daļas kritiskajām komponentēm. Iekārtu apstāšanās apkopei ir daudz vēlamāka nekā zemo kvalitātes zilo gaismu bloķējošo brillu partiju ražošana, kas neiztur kvalitātes testus un tāpēc jāizmet vai jāpārstrādā.
Darbinieku apmācība un standarta darbības procedūras
Ražošanas personāls tieši ietekmē zilo staru filtrēšanas ātruma vienmērīgumu, ievērojot noteiktās procedūras un vēršot uzmanību procesa mainīgajiem lielumiem. Visaptveroši apmācību programmu rezultātā operatori saprot kritiskos parametrus, kas ietekmē pretzilo staru brilles kvalitāti, un spēj atpazīt situācijas, kad apstākļi atšķiras no standarta specifikācijām. Detalizētas standarta darbības procedūras sniedz skaidru norādījumu par pārklājuma uzklāšanas ātrumu, jāuzturamās vides apstākļiem, materiālu apstrādes praksi un pārbaudes atbildību. Regulāras atsvaidzināšanas apmācības un kompetences novērtējumi nodrošina, ka darbinieki paliek saskaņā ar kvalitātes mērķiem, un samazina cilvēka kļūdu ietekmi kā faktoru, kas izraisa partiju starpības zilo staru brilles ražošanā.
BKJ
Kas izraisa zilo staru filtrēšanas ātruma svārstības starp lēnzu partijām?
Atšķirības zilās gaismas filtrēšanas ātrumā starp partijām rodas vairāku iemeslu dēļ, tostarp izejvielu īpašību atšķirībām, pārklājuma uzklāšanas parametru novirzēm, vides apstākļiem žāvēšanas laikā un aprīkojuma nodilumam laika gaitā. Zilās gaismas bloķējošajām brilles nepieciešama precīza lēcas pamatnes un optiskā pārklājuma kontrole, lai sasniegtu vienmērīgu darbību. Pat nelielas novirzes temperatūrā, mitrumā, uzklāšanas ātrumā vai žāvēšanas ilgumā var radīt mērāmas izmaiņas filtrēšanas efektivitātē citādi identiskās datora brillēs.
Kā ražotājiem jāpārbauda zilās gaismas brillu kvalitāte vienmērīgi?
Ražotājiem jāizmanto spektrofotometra aprīkojums, lai izmērītu gaismas caurlaidību caur zilo gaismu bloķējošajām brillēm pie atbilstošajām viļņa garumiem, testējot vairākus paraugus no katras partijas dažādās lēcu vietās. Jānosaka skaidri pieņemamības kritēriji filtrēšanas ātrumiem, jādokumentē visi mērījumi un jāizmanto statistiskās metodes, lai uzraudzītu tendences laika gaitā. Datorbrillu kvalitātes kontroles programmas jāiekļauj gan nekavējoties veicamie „atbilst”/„neatbilst” testi, gan ilgtermiņa datu analīze, lai pirms radītos neatbilstošas zilo gaismu bloķējošās brillēs, varētu noteikt sīkus procesa svārstības.
Kādas profilaktiskās pasākumi samazina kvalitātes nestabilitāti zilo gaismu bloķējošo brillu ražošanā?
Preventīvie pasākumi ietver stingru ienākošo materiālu specifikāciju un piegādātāju revīziju īstenošanu, detalizētu aprīkojuma kalibrēšanas un apkopēs grafiku izveidi, stingru vides kontroli pārklāšanas un cietināšanas procesos, kā arī visaptverošu operatoru apmācības programmu izstrādi. Statistikas procesa kontroles rīki palīdz agrīni noteikt tendences problēmas, kamēr regulāras aprīkojuma pārbaudes ļauj atklāt nodilumu pirms tas ietekmē zilo gaismu bloķējošo brilles vienveidību. Dokumentētas procedūras, kvalificēta darbinieku vadība un kritisko procesa parametru nepārtraukta uzraudzība kopā nodrošina uzticamu pretzilo gaismu redzamības līdzekļu ražošanu.



