
 EN
Uzticamu optisko rāmjų ražošanas procesa aizkulisēs
Kas padara optiskos rāmjus uzticamus? Atklājiet, kā acetāta, metāla, titāna un TR90 ražošanas procesi ietekmē izturību, piemērotību un lēcu gatavību.
Kas atšķir uzticamu optisko rāmju no nevienmērīgas
Divi optiskās brillu rāmji var izskatīties identiski uz plaukta un pēc gada ikdienas lietošanas darboties pilnīgi citādi. Uzticamais saglabā savu formu, droši tur lēcas, viegli atveras un aizveras un saglabā savu virsmas apdari; nevienmērīgais deformējas, atlaižas un zaudē spīdumu. Šī atšķirība reti ir redzama pārdošanas vietā, jo tā rodas no rāmja ražošanas veida.
Šis raksts izpēta uzticamu optisko rāmju ražošanas procesu, acetāta, metāla un titāna rāmjus kā arī injekcijas liešanā izgatavotus optiskos rāmjus aplūkojot kā trīs atsevišķus ceļus, nevis kā vienu vispārīgu ražošanas līniju. Tajā ietverti arī TR90 un daudzkomponentu konstrukciju apraksti, kā arī skaidrojums, kā viens OEM un ODM darba process piemērojams visiem šiem veidiem, lai pircējs varētu novērtēt ražotāja spējas, nevis tikai kataloga attēlu. 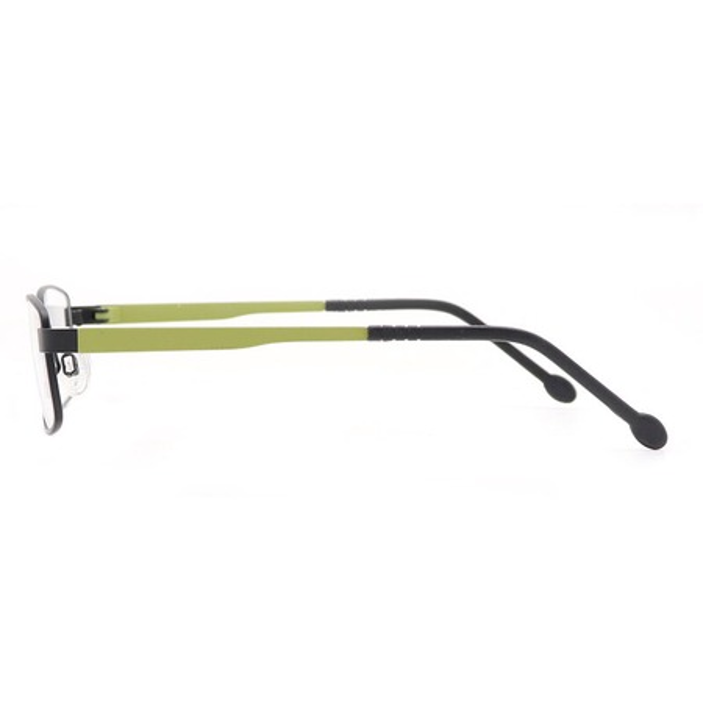
Acetāta ceļš
Acetāts ir subtraktīvs process, tāpēc rāmis tiek atklāts, no materiāla noņemot daļas, nevis veidojot to formas iekšienē, un tas nosaka, kā tiek pabeigti optiskie rāmji.
Bloku griešana, frēzēšana un veidošana
Acetāta optiskie rāmji sākas kā loksnes un bloki, kurus sagriež aptuvenā formā un pēc tam frēzē līdz galīgajai ģeometrijai. Sākotnējais griezums ātri noņem lielo materiāla daļu, bet frēzēšana seko dizainam daudz precīzāk. Priekšdaļa, tempļi un dekoratīvie elementi katrs seko savam rīku maršrutam, un to precizitāte nosaka, vai rāmis atbilst apstiprinātajam paraugam.
Apskāršana arī veido iekšējo struktūru. Šajā posmā tiek izgrieztas lēcu rievas, šarnīru nišas un tempļu kodoli, un to izmēri nosaka, cik precīzi vēlāk pievienotās sastāvdaļas iederēsies. Pat nedaudz pārāk dziļa rieva ietekmē lēcu novietojumu pat ilgu laiku pēc apskāršanas beigām, tāpēc veidošana un apstrāde tiek uzskatīta par vienu kontrolētu secību.
Apskāršana, polīrēšana un virsmas dziļums
Apskāršana pārvērš apskārstos acetāta заготовки no neapstrādāta заготовki līdz materiālam ar dziļumu. Rāmji tiek palaisti caur rotējošiem traukiem ar apstrādes materiālu un komponentu kontrolētā secībā, pakāpeniski gludinot virsmas un veidojot spīdumu, kas piešķir materiālam tā raksturu. Katras fāzes kārtība, ilgums un slodze visi ietekmē rezultātu.
Polīrēšana pabeidz virsmu un atklāj dziļumu, īpaši rakstītā acetātā, kur krāsa iet cauri visam blokam. Slikti polīrēta rāmja izskats ir plakans, bet pārpolīrēta rāmja asie malu kontūri, kas nosaka tā dizainu, zūd. Šīs līdzsvara uzturēšana visā partijā ir tikpat daudz māksla, cik arī process, un tā ietekmē percepciju par vērtību.
Pielāgošanas locītavu ievietošana un tempļa montāža
Locītavas tiek ievietotas mehāniski, bieži vien tempļa kodols ir urbtas vai frēzētas formas, lai tajā varētu ievietot locītavas. Locītavas un acetāta savienojuma precizitāte nosaka, cik stingri turas savienojums, un vaļīgi ievietota locītava laika gaitā atbrīvojas. Kontrolēta urbšana un pareizi izmērotas locītavas nodrošina stingru savienojumu pirms montāžas sākšanas.
Tempļa daļas montāža pēc tam savieno priekšējo daļu un tempļus caur šarnīru, un izlīdzinājums nosaka, kā rāmis salokās un kā sēž. Mazs kļūdas lielums šarnīra novietojumā rada tempļus, kas atveras vai noliekas, ko lietotājs uzreiz pamanīs. Acetāts arī jāpielāgo skrūvēm un metāla pastiprinājumam, tāpēc fasteners tiek norādīti, lai aizsargātu materiālu, vienlaikus noturot savienojumu.
Metāla un titāna ceļš
Metāls piedāvā plānākas sekcijas un smalkāku detaļu optiskajos rāmjos, bet tas ir mazāk pieļaujošs nekā acetāts, kad forma jau ir noteikta.
Iespiešana, vadu veidošana un metināšana
Metāla un titāna rāmji tiek izgatavoti no cita rīku komplekta. Loksnes metāls tiek iespiests riņķa un tiltiņa formā, kamēr vadi tiek veidoti tempļos un dekoratīvajos elementos. Šie procesi prasa precīzus matricas rīkus un kontrolētu veidošanu, jo metāls nepieļauj pārveidošanu pēc formas noteikšanas, un nodilusi matrica parādās kā neatbilstība visā partijā.
Metināšana savieno veidotās daļas rāmī. Metinājuma kvalitāte nosaka gan stiprumu, gan izskatu, un nepietiekami labs metinājums var plaisāt spriedzes ietekmē vai atstāt šuvju, ko pabeigšana nevar paslēpt. Titanam ir savas prasības, jo tas uzvedas citādi karstumā un spiedienā, tāpēc šis process prasa specializētu pieredzi.
Pārklājumi, pārklāšana un pabeigšanas ilgmūžība
Pārklājumi aizsargā metālu un nosaka izskatu. Pārklāšana un pārklājumi ir daudzveidīgi, un to ilgmūžība ir atkarīga no virsmas sagatavošanas, procesa kontroles un sacietēšanas. Nepietiekami labi pielipušs pārklājums norīvējas vai maina krāsu — tas ir redzams defekts, nevis sīks trūkums, un parasti tas parādās jau pēc nedēļām ilgstošas lietošanas.
Virsmas sagatavošana ir viegli nepamanāma un grūti imitējama. Pirms pārklāšanas metālam jābūt tīram un pareizi sagatavotam, citādi pārklājums neuzlīps, un šī posma paātrināšana var šķist pieņemama dienā, bet vēlāk ātri noved pie neveiksmes.
Lodēšana, regulēšana un piestāšana
Lodēšana un regulēšana nodrošina metāla rāmjus galīgajā izmērā. Deguna atbalsti, gali un tiltiņa daļas tiek savienotas, un rāmis tiek regulēts tā, lai ārējās daļas būtu paralēlas un priekšdaļa pareizi stāvētu. Tā kā metālu var liekt, gala regulēšana ir ražošanas daļa, nevis tirdzniecības vietā veikta papildu darbība.
Pielāgošanās precizitāte ir tas, kur optiskie rāmji nodrošina ikdienas komfortu. Rāmis, kas sēž nedaudz nepareizi, slīd, spiež vai sēž nevienmērīgi, un lietotājs to pamanīs jau pēc dažām minūtēm. Pielāgošanas pārbaudes iekļaušana ražošanā, nevis atstāšana tirdzniecības vietā, nozīmē, ka rāmis nonāk patērētājam gatavs lietošanai.
Injekcijas un TR90 ceļš
Injekcija fiksē optisko rāmju ģeometriju iekšējā rīkā, tāpēc kvalitātes diskusija sākas pirms jebkuras daļas veidošanas.
Rīku izgatavošana un formas plūsma
Iekšēji veidotās rāmju ražošanai izmanto injekcijas liešanu, tādēļ rezultātu nosaka rīku izgatavošana un formas piepildīšanas process. Labi izstrādāta forma vienmērīgi piepildās un prognozējamā veidā atdziest, bet slikti izstrādāta forma rada iedobumus, izliekšanos un nepilnas piepildīšanas defektus. Tā kā ģeometrija ir noteikta ar rīku, dizaina kļūdu novēršanai jāmaina forma.
Formas piepildīšanas analīze pirms tērauda apstrādes ļauj inženieriem pielāgot sienas biezumu, ieejas vietu un dzesēšanu, lai rāmis vienmērīgi piepildītos. Šis iepriekš veiktais darbs novērš dārgo ciklu — rīka izgatavošana, defekta atklāšana un rīka pārveidošana. Kad forma ir pārbaudīta, injekcijas liešana nodrošina vienmērīgu kvalitāti, ko manuālās metodes grūti sasniegt.
Izņemšana no formas, apstrāde un montāža
Pēc liešanas seko izņemšana no formas un apstrāde. Kad detaļas tiek izņemtas no formas, tās jāapstrādā uzmanīgi, lai izvairītos no zīmēm, un jānoņem jebkāds vārtu paliekas vai liešanas pārpalikums. Apstrādes kvalitāte ietekmē gan izskatu, gan savienojuma precizitāti, jo nevienmērīgs griezuma mala ir redzama un neērta rokā.
Montāža savieno veidotās rāmja daļas ar lēcām un jebkuriem metāla komponentiem. Šeit piemērojas tādas pašas prasības kā citur — precīza izlīdzināšana, lēcu ievietošana un šarnīru darbība, taču materiāla stingrums ietekmē montāžas procesu, jo pārspieduma gadījumā rāmis var plaisāt vai uzrādīt sprieguma zīmes.
Kopīgas vadības funkcijas visos ražošanas maršrutus
Kaut arī ražošanas maršruti var būt ļoti atšķirīgi, optiskie rāmji vienmēr sākas no viena un tā paša izходpunkta un beidzas ar vienu un to pašu kvalitātes pārbaudes standartu.
Ieejošā materiālu un komponentu pārbaude
Ieejošā pārbaude notiek pirms ražošanas uzsākšanas, lai novērstu neparedzētu situāciju — piemēram, acetāta partijas, kas neatbilst specifikācijām, nepareizi marķētu metāla izejvielu vai defektīvu šarnīru. Ja problēma tiek identificēta šajā posmā, tā netiek iestrādāta katrā turpmākajā rāmī, tāpēc šī pārbaude ir ražošanas solis, nevis administratīva procedūra.
Pārbaudes ietver izmērus, izskatu un materiāla identitāti: krāsu un rakstu salīdzinot ar acetāta atsauces paraugu, sakausējuma un virsmas stāvokli metālam, kā arī komponentu izmērus un funkcionalitāti. Reģistrējot to, kas piegādāts, un to, kas pieņemts, tiek veidota dokumentācija vēlākajām pārbaudēm.
Gala pārbaude un lēnzu gatavības precizitāte
Gala pārbaude notiek pirms rāmju iepakošanas un ietver pabeigto rāmju pārbaudi, lai apstiprinātu ģeometriju, pielāgošanas precizitāti, šarnīru izturību, lēnzu gatavības precizitāti un virsmas apstrādi salīdzinot ar saglabāto paraugu. Tā kā optiskie rāmji parasti tiek aprīkoti ar receptes lēnzu vēlāk, īpaša uzmanība jāpievērš lēnzu gatavības precizitātei, jo rievas vai izlīdzināšanas kļūda padara lēnzu uzstādīšanu neiespējamu.
Zīmola, kas izstrādā optisko produktu klāstu, šīs kopīgās kontroles ļauj droši kombinēt vairākus ražošanas ceļus. Materiāli un procesi var atšķirties, taču ienākošo preču, starpproduktu un gala pārbaudes tiek piemērotas vienādi visam katalogam, tādējādi nodrošinot vienmērīgu kvalitāti no vienas produkta grupas uz nākamo. 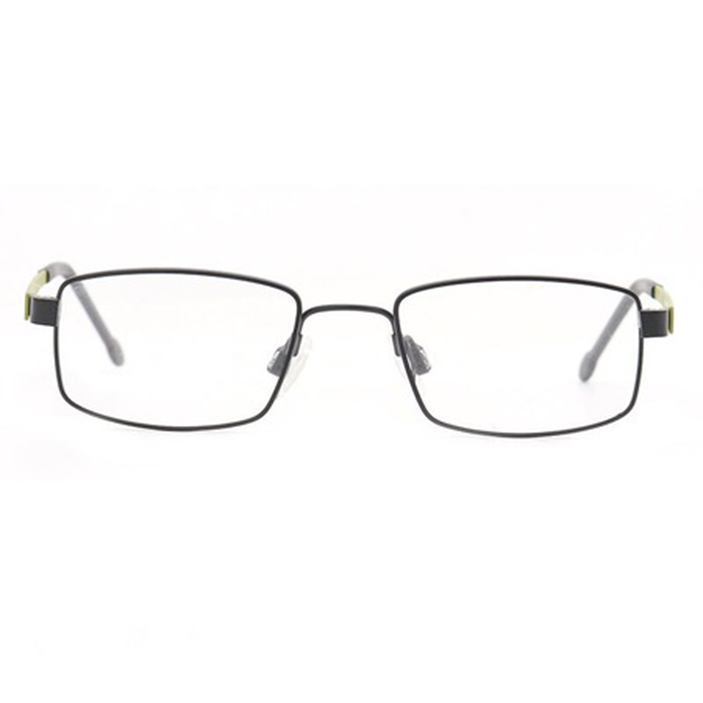
Bieži uzdotie jautājumi
Kāpēc acetāta, metāla un injekcijas rāmjiem nepieciešami dažādi ražošanas procesi?
Katram materiālam ir atšķirīgas īpašības, tāpēc katram nepieciešams atbilstošs ražošanas maršruts. Acetāts tiek griezts, frēzēts, apstrādāts rotējošajā traukā un polirēts, kas ļauj sasniegt dziļumu un bagātīgu rakstu. Metāls un titāns tiek izspiesti vai veidoti no stieples, savienoti ar metināšanu un pārklāti, kas ļauj izgatavot plānus, bet stiprus rāmjus. Injekcijas materiāli un TR90 tiek liehti, kas piemērots sarežģītai ģeometrijai un lielam ražošanas apjomam. Viens un tas pats maršruts visiem trim materiāliem novājinātu katra materiāla priekšrocības.
Kas padara optisko rāmi gatavu lēcām un precīzu?
Gatavība lēcām un precizitāte nozīmē, ka rāmis ir sagatavots tā, lai uzņemtu receptes lēcas ar augstu precizitāti. Lēcu rieva, priekšējā forma, izlīdzinājums un kopējā ģeometrija ir jābūt pareizai, lai optiskā laboratorija varētu ievietot lēcas bez izkropļojumiem vai spraugām. Ja šīs dimensijas mainās, lēcu ievietošana kļūst grūtāka un pabeigtais acu brilles var nesēdēt vai izskatīties nepareizi, tāpēc ģeometrija tiek pārbaudīta pirms iepakošanas.
Kā notiek dažādu materiālu kombinācijas rāmju ražošana?
Jauktu materiālu rāmji apvieno dažādus ražošanas maršrutus, piemēram, acetāta vai ielietas priekšdaļas kombināciju ar metāla tempļiem vai metāla riņķa savienošanu ar formētu daļu. Katra komponente tiek izgatavota sava ražošanas procesa ietvaros, pēc tam visas daļas tiek montētas tā, lai tās precīzi piekristu viena otrai gan izmēru, gan virsmas apstrādes ziņā. Galvenais izaicinājums ir koordinācija, jo rīku un virsmas apstrādes procesi ir jāsaskaņo starp dažādu materiālu grupām.



