
 EN
Injeksjonsformning versus CNC-skjæring for produksjon av brillefelter: Nøkkelforskjeller for kjøpere
Sammenlign nøyaktighet, kostnader, levertider og materialer – ta det riktige valget for ditt volum og merke.
Fremstillingsmetoder påvirker grunnleggende kvalitet, kostnader og markedsmuligheter for brilleprodukter. Ved produksjon av brillermater står produsenter og kjøpere overfor et avgjørende valg mellom injeksjonsformning og CNC-skjæring – to ulike fremstillingsprosesser som gir svært forskjellige resultater når det gjelder nøyaktighet, skalerbarhet og produksjonsøkonomi. Å forstå disse forskjellene er avgjørende for alle som er involvert i brillproduksjon, uansett om du kjøper optiske briller, motebriller eller reseptbriller til ditt merke.
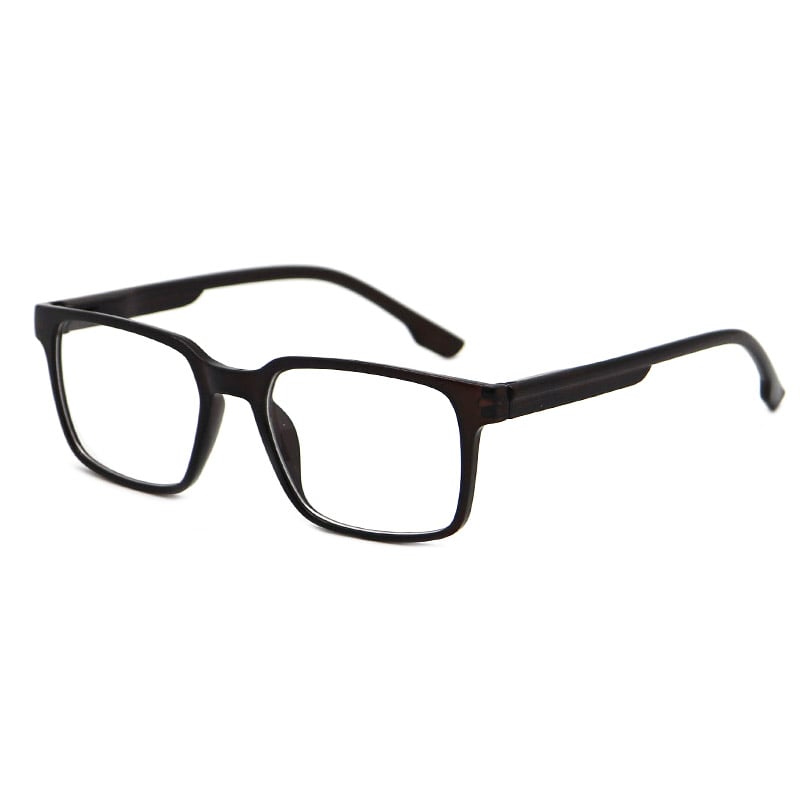
Begge prosessene tjener brillerindustrien, men de virker på helt ulike prinsipper, kostnadsstrukturer og produksjonsfilosofier. Injeksjonssprøytning er fremragende for produksjon i store mengder med konsekvent kvalitet, mens CNC-skjæring gir fleksibilitet og nøyaktighet for mindre volumer og komplekse design. Å velge riktig metode krever forståelse av ditt produksjonsvolum, designkompleksitet, materiellkrav og budsjettbegrensninger.
Forståelse av injeksjonssprøytning for produksjon av briller
Kjerneprosess og evne
Injeksjonsformning innebär att plast eller andre material varmes opp til dei blir flytande, og så pressast under trykk inn i ein nøyaktig utforma form. Når materialet kjøler ned og stivnar i formhulen, vert den ferdige brilleglasramma framstilt med minimal ytterlegare behandling. Denne metoden er spesielt effektiv for produksjon av reseptbriller og motebriller i store mengder, sidan forma produserer identiske delar konsekvent over tusen eller millionar einingar.
Prosessen startar med utforming og framstilling av forma, noko som utgjer ei betydeleg innledande investering. Når forma først er på plass, fell kostnaden per eining imidlertid kraftig for kvart ekstra stykke som vert produsert. Injeksjonsformning kan inkludere komplekse geometriske detaljar, underkut, og fine strukturar direkte i designet av brilleglasramma utan ytterlegare maskinbearbeiding.
Økonomiske fordeler og volumavhengighet
For produsenter av optiske briller og reseptbriller som opererer i stor skala, gir injeksjonsformning uslåelig kostnadseffektivitet per enhet. Når man produserer 10 000 eller flere brillarammer årlig, blir formkostnaden raskt amortisert, noe som fører til lavere material- og lønnskostnader sammenlignet med alternative fremstillingmetoder. Store merker som produserer motebriller forstår denne fordelen og bruker injeksjonsformning for å opprettholde lønnsomhet ved butikkpriser.
Kvalitetskonsekvensen forbedres også ved injeksjonsformning, fordi prosessen bygger på maskinens gjentagelighet snarare enn operatørens ferdigheter. Alle optiske brillarammer som produseres har identisk målenøyaktighet, overflatefinish og materialeegenskaper. Denne konsekvensen reduserer behovet for kvalitetskontroll og kundeklager.
Forstå CNC-skjæring for produksjon av brillarammer
Mekanisme og designfleksibilitet
CNC-sag, eller datamaskinstyrt numerisk kontroll, fjerner materiale fra en massiv blokk eller plate ved hjelp av presisjonsskjerende verktøy som styrer seg etter datamaskinkontrollerte koordinater. I motsetning til injeksjonsmolding starter CNC-sag med et massivt utgangsmateriale og fraser bort alt unntatt den ønskede formen på brilleramme. Denne subtraktive prosessen fungerer med acetat, titan, aluminium og andre materialer som egner seg for fremstilling av high-end-optiske briller og reseptbriller.
Den viktigste fordelen med CNC-sag ligger i designfrihet og rask tilpasning. Når et motebrillemerke vil teste en ny rammeform eller gjøre endringer basert på kundetilbakemeldinger, krever CNC-sag bare en oppdatering av designfilen. Det er ikke nødvendig med kostbar moldproduksjon. Denne fleksibiliteten gjør CNC-sag ideell for begrensede opplag, skreddersydde brilleprosjekter og prototypeutvikling.
Kostnadsstruktur og produksjonsvolum-kompromisser
CNC-skjæring medfører vanligvis høyere materialkostnader per enhet, fordi mye materiale går tapt under bearbeidingsprosessen. Det kreves imidlertid ingen betydelig investering i verktøy før produksjonen starter. For små serier av optiske briller, tilpassede reseptbriller eller motebrillegarderober på 100–2 000 enheter er CNC-skjæring ofte mer økonomisk enn injeksjonsmolding når man beregner totale prosjektkostnader.
Arbeidsintensiteten er også høyere ved CNC-skjæring, fordi hver ramme krever dedikert maskintid. Innstilling, verktøybytte og kvalitetskontroll bruker ressurser i forhold til produksjonsvolumet. Økning av produksjonsvolumet med CNC-skjæring blir gradvis mindre kostnadseffektiv.
Viktige forskjeller som påvirker kjøpers beslutninger
Valg av materiale og rammens ytelse
Injeksjonsformning er fremragende for termoplastiske materialer som acetat, polycarbonat og nylon, og gir holdbarhet, fargevariasjon og kostnadseffektivitet i produksjonen av briller til resept og modellbriller. CNC-skjæring fungerer svært godt med premiummaterialer som titan, rustfritt stål og høykvalitetsacetat, der den høyere materialkostnaden rettferdiggjøres gjennom oppfattet kvalitet og luksusposisjonering på optikkbrillemarkedet.
Kjøpere som innkjøper optiske briller til massemarkedsmærker prioriterer injeksjonsformning fordi termoplastiske rammer gir en effektiv balanse mellom kostnad og ytelse. Omvendt spesifiserer luksusmodellbrillemærker ofte CNC-skjæring for å få tilgang til premiummaterialers estetikk og begrensede opplag, noe som styrker merkets eksklusivitet.
Leveringstider og produksjonsplanlegging
Injeksjonsformning krever 8 til 16 uker for formdesign, fremstilling og første prøveproduksjon før serieproduksjonen starter. Når formen er ferdig, kan produksjonen av reseptbriller og optiske briller gå raskt fremover. CNC-skjæring krever bare 2 til 4 uker for å lage første prøver og starte liten serielproduksjon umiddelbart. Denne hastighetsfordelen er svært viktig for motebrillemærker som lanserer sesongkolleksjoner eller må reagere raskt på markedstrender.
Kjøpere med faste lanseringsfrister må veie injeksjonsformningens lengre innledende gjennomføringsperiode opp mot dens raskere produksjonshastighet per enhet når verktøyene er ferdige. Motebrillemeglere som er komfortable med trappetrinnvis produksjon foretrekker derimot CNC-skjæringens evne til å produsere brillemonter på forespørsel uten å måtte forutse lagerbehov.
Kvalitet og presisjonsresultater
Begge metodene oppnår høy nøyaktighet, men på ulike måter. Støping i form gir dimensjonell konsekvens over hele produksjonsløpene fordi formen kontrollerer delens geometri mekanisk. Briller med resept produsert via støping i form viser en jevnhet som oppfyller strenge optiske standarder. CNC-skjæring oppnår nøyaktighet gjennom operatørens ekspertise og maskinkalibrering, noe som resulterer i utmerkede enkeltrammer, men med strengere toleranser som krever mer omfattende kvalitetskontroll.
Kjøpere som vurderer produsenter av optiske briller bør være klar over at støping i form per definisjon støtter strengere spesifikasjoner for store volumer, mens CNC-skjæring egner seg bedre til småvolum, høy-nøyaktig kundespesifikk produksjon eller premium-brillemodeapplikasjoner.
Ofte stilte spørsmål
Når bør en kjøper velge støping i form fremfor CNC-skjæring for produksjon av briller?
Velg injeksjonsformning når du planlegger å produsere mer enn 5 000 enheter årlig, ønsker briller til resept eller optiske briller med konsekvente spesifikasjoner, eller søker å minimere material- og arbeidskostnader per enhet. Den opprinnelige moldinvesteringen blir raskt fornuftig ved høyere volumer, noe som gjør injeksjonsformning til det klare valget for modellbriller for massemarkedet og etablerte brillerrammer.
Hva er de typiske kostnadsforskjellene mellom injeksjonsformning og CNC-sagging for briller?
Injeksjonsformning innebär en verktøykostnad på 3 000 til 15 000 dollar opprinnelig, men fører til enhetskostnader på 1 til 3 dollar for optiske briller eller reseptbriller i større volum. CNC-sagging eliminerer opprinnelige verktøykostnader, men koster 5 til 15 dollar per enhet for modellbriller eller spesialtilpassede rammetyper. Ved 5 000 enheter er vanligvis injeksjonsformning billigere totalt sett, selv med moldinvesteringen.
Kan CNC-sagging produsere briller av samme kvalitet som injeksjonsformning?
Ja, CNC-skjæring produserer optisk briller og motebriller av premiumkvalitet, ofte med bedre materialestetikk og mer luksuriøs posisjonering enn støpte rammetyper. Likevel favoriserer konsistensen over store produksjonsløp injeksjonsmolding, fordi formen sikrer identiske mål for hver enkelt brilleframe til reseptbruk, mens CNC-skjæring avhenger av operatørens ferdigheter og maskinens omkalibrering for å oppnå konsistens mellom partier.



