
 EN
Moldeig per injecció contra tallat CNC per a la producció de muntures d’ulleres: diferències clau per als compradors
Compareu precisió, costos, terminis d’entrega i materials — preneu la decisió adequada segons el vostre volum i marca.
Els mètodes de fabricació condicionen fonamentalment la qualitat, el cost i la viabilitat comercial dels productes d’ulleres. En produir muntures d’ulleres , els fabricants i compradors es troben davant d'una tria crítica entre el motllat per injecció i el tall CNC, dos processos de fabricació diferents que donen resultats molt diversos en termes de precisió, escalabilitat i economia de producció. Comprendre aquestes diferències és essencial per a qualsevol persona implicada en la producció d'ulleres, ja sigui que subministri ulleres òptiques, ulleres de moda o ulleres amb recepta per a la seva marca.
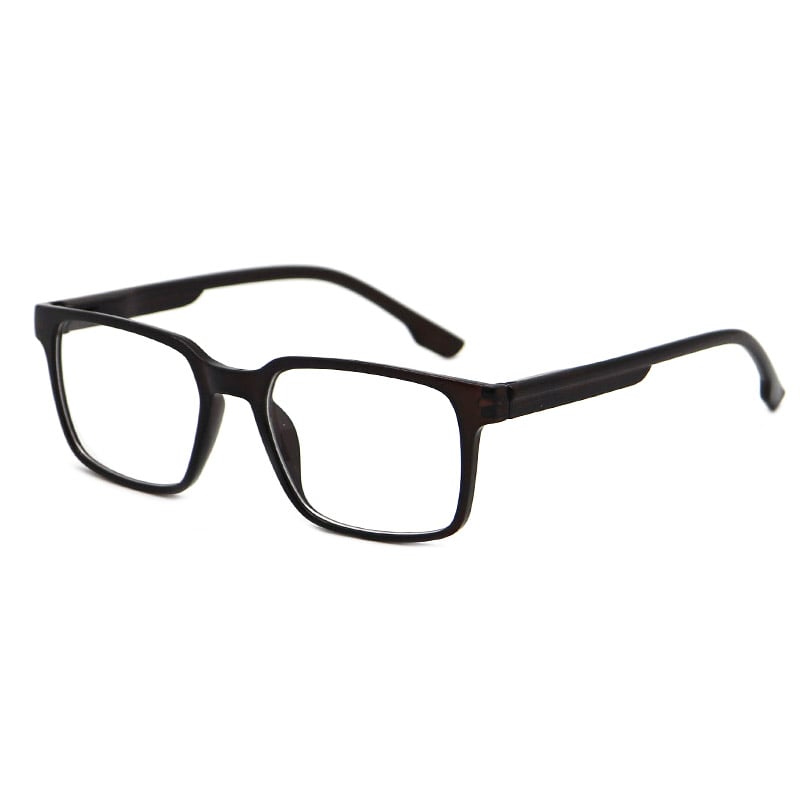
Tots dos processos serveixen la indústria de les ulleres, però funcionen segons principis, estructures de cost i filosofies de producció completament diferents. El motllat per injecció destaca en la producció de grans volums amb qualitat constant, mentre que el tall CNC ofereix flexibilitat i precisió per a volums més reduïts i dissenys complexos. Triar el mètode adequat requereix comprendre el volum de producció, la complexitat del disseny, els requisits de material i les restriccions pressupostàries.
Comprendre el motllat per injecció per a la producció d'ulleres
Procés fonamental i capacitats
El mòdul d'injecció consisteix a escalfar plàstic o altres materials fins que arribin a un estat líquid i, a continuació, injectar-los sota pressió en un motlle dissenyat amb precisió. Un cop el material es refreda i solidifica dins de la cavitat del motlle, apareix el bastidor d'ulleres acabat, amb una mínima necessitat de processament posterior. Aquest mètode és especialment eficaç per produir ulleres de graduació i ulleres de moda en grans quantitats, ja que el motlle genera peces idèntiques de manera coherent en milers o milions d'unitats.
El procés comença amb el disseny i la fabricació del motlle, cosa que representa una inversió important inicial. Tanmateix, un cop el motlle existeix, el cost per unitat disminueix dràsticament amb cada peça addicional produïda. El mòdul d'injecció pot incorporar detalls geomètrics complexos, sotaescots i textures fines directament al disseny del bastidor d'ulleres, sense necessitar passos addicionals d'usinatge.
Avantatges econòmics i consideracions de volum
Per als fabricants d’ulleres òptiques i d’ulleres amb recepta que treballen a gran escala, el mètode d’injecció ofereix uns costos per unitat inigualables. Quan es produeixen 10.000 o més bastides d’ulleres anualment, el cost del motlle s’amortitza ràpidament, cosa que comporta uns costos de material i mà d’obra més baixos en comparació amb altres mètodes. Les grans marques que fabriquen col·leccions d’ulleres de moda coneixen aquest avantatge i confien en la tècnica d’injecció per mantenir la rendibilitat als preus de venda al detall.
La coherència de la qualitat també millora amb la tècnica d’injecció, ja que aquest procés es basa en la repetibilitat de la màquina i no en l’habilitat de l’operari. Totes les bastides d’ulleres òptiques produïdes tenen una precisió dimensional idèntica, un acabat superficial idèntic i propietats materials idèntiques. Aquesta coherència redueix la càrrega de control de qualitat i les devolucions per part dels clients.
Comprensió del tall CNC per a la producció de bastides d’ulleres
Mecanisme i flexibilitat de disseny
El tall CNC, o usinatge per control numèric per ordinador, elimina material d’un bloc sòlid o d’una làmina mitjançant eines de tall de precisió guiades per coordenades controlades per ordinador. A diferència de la injecció, el tall CNC comença amb un material en massa i en retalla tot excepte la forma desitjada de la muntura d’ulleres. Aquest procés subtractiu funciona amb acetat, titani, alumini i altres materials adequats per a la fabricació d’ulleres òptiques i d’ulleres per a correcció visual d’alta qualitat.
La principal avantatge del tall CNC rau en la llibertat de disseny i l’adaptació ràpida. Quan una marca de moda d’ulleres vol provar una nova forma de muntura o fer iteracions basades en les respostes dels clients, el tall CNC només requereix actualitzar el fitxer de disseny. No cal fabricar motlles costosos. Aquesta flexibilitat fa que el tall CNC sigui ideal per a llançaments en edició limitada, projectes d’ulleres personalitzades i el desenvolupament de prototips.
Estructura de costos i compensacions pel volum de producció
El tall CNC sol acarreta uns costos materials per unitat més elevats, ja que es produeix una pèrdua important de material durant el procés d’usinatge. No obstant això, no cal cap inversió significativa en eines abans de començar la producció. Per a la fabricació d’ulleres òptiques en petites sèries, comandes personalitzades d’ulleres amb prescripció o col·leccions d’ulleres de moda que varien entre 100 i 2.000 unitats, el tall CNC sovint resulta més econòmic que el motxegat per injecció quan es calculen els costos totals del projecte.
La intensitat de mà d’obra també roman més elevada amb el tall CNC, ja que cada muntura requereix un temps específic de màquina. La preparació, el canvi d’eines i la inspecció de qualitat consumeixen recursos proporcionals al volum de producció. Escalar la producció mitjançant el tall CNC esdevé progressivament menys rendible a mesura que augmenta el volum.
Diferències clau que afecten les decisions dels compradors
Selecció de materials i rendiment de les muntures
La injecció de plàstic destaca amb materials termoplàstics com l’acetat, el policarbonat i el niló, oferint durabilitat, varietat de colors i eficiència de costos per a la producció d’ulleres de graduació i d’ulleres de moda. El tall CNC funciona excepcionalment bé amb materials premium com el titani, l’acer inoxidable i l’acetat d’alta qualitat, els quals justifiquen el cost més elevat dels materials mitjançant la qualitat percebuda i la posició de luxe al mercat d’ulleres òptiques.
Els compradors que adquireixen ulleres òptiques per a marques de mercat massiu prioritzen la injecció de plàstic perquè les montures termoplàstiques equilibren eficaçment el cost i el rendiment. Al contrari, les marques d’ulleres de moda de luxe sovint especifiquen el tall CNC per accedir a l’estètica premium dels materials i a sèries de producció limitades que reforcen l’exclusivitat de la marca.
Temps de lliurament i programació de producció
La moldatura per injecció requereix entre 8 i 16 setmanes per al disseny del motlle, la seva fabricació i les mostres inicials abans que comenci la producció en massa. Un cop el motlle està llest, la producció d’ulleres amb recepta i d’ulleres òptiques pot avançar ràpidament. El tall CNC només necessita entre 2 i 4 setmanes per produir les mostres inicials i començar immediatament la fabricació en petites sèries. Aquesta avantatge de velocitat és molt rellevant per a marques d’ulleres de moda que llancen col·leccions estacionals o que han de respondre ràpidament a les tendències del mercat.
Els compradors amb calendaris de llançament estrictes han de sopesar el temps d’espera més llarg de la moldatura per injecció abans de l’inici de la producció, contra la seva major velocitat per unitat un cop finalitzada la construcció dels motlles. Al contrari, els detallistes d’ulleres de moda que accepten una producció escalonada prefereixen el tall CNC, ja que permet fabricar muntures d’ulleres segons demanda, sense haver de preveure existències.
Resultats de qualitat i precisió
Ambdós mètodes assolen una alta precisió, però mitjançant mecanismes diferents. El motllat per injecció assegura la coherència dimensional en tots els lots de producció, ja que la geometria de la peça la controla mecànicament el motll. Les ulleres de prescripció fabricades mitjançant motllat per injecció mostren una uniformitat que compleix les exigents normes òptiques. El tall CNC assegura la precisió gràcies a l’experiència de l’operari i a la calibració de la màquina, resultant en bastidors individuals d’una qualitat excepcional, però amb toleràncies més estretes que requereixen un control de qualitat més rigorós.
Els compradors que avaluen fabricants d’ulleres òptiques haurien de tenir present que el motllat per injecció permet, per naturalesa, especificacions més estretes en volums elevats, mentre que el tall CNC és adequat per a treballs personalitzats de precisió elevada en petits volums o per a aplicacions d’ulleres de moda premium.
PMF
Quan hauria de triar un comprador el motllat per injecció en lloc del tall CNC per a la producció d’ulleres?
Trieu l’injectat quan planegeu produir més de 5.000 unitats anualment, amb l’objectiu de fabricar ulleres per a prescripció o ulleres òptiques amb especificacions constants, o quan busqueu minimitzar els costos materials i de mà d’obra per unitat. La inversió inicial en motlles es justifica ràpidament a volums elevats, cosa que fa de l’injectat l’opció clara per a les ulleres de moda de mercat massiu i les línies establertes de muntures d’ulleres.
Quines són les diferències habituals de cost entre l’injectat i el tall CNC per a ulleres?
L’injectat comporta costos de motllatura inicials de 3.000 a 15.000 dòlars, però produeix costos per unitat de 1 a 3 dòlars per a ulleres òptiques o per a prescripció en volum. El tall CNC elimina la inversió inicial en motlles, però costa de 5 a 15 dòlars per unitat per a ulleres de moda o muntures personalitzades. A 5.000 unitats, l’injectat sol ser menys costós en total malgrat la inversió en motlle.
El tall CNC pot produir ulleres amb la mateixa qualitat que l’injectat?
Sí, el tall CNC produeix ulleres òptiques i de moda de qualitat premium, sovint superant les montures fabricades per injecció en estètica del material i posicionament de luxe. No obstant això, la coherència en sèries de producció massiva afavoreix la injecció, ja que el motlle assegura dimensions idèntiques per a cada montura d’ulleres per a correcció visual fabricada, mentre que el tall CNC depèn de l’habilitat de l’operari i de la recalibració de la màquina per garantir la coherència entre lots.



