
 EN
Desafios na Fabricação que Impactam Qualidade e Consistência dos Óculos de Leitura
Enfrentando problemas de precisão inconsistente de dioptria ou ajuste da armação em óculos de leitura? Resolva 5 desafios-chave na fabricação para garantir qualidade repetível. Baixe agora nossa lista de verificação de controle de qualidade.
Por Que os Óculos de Leitura Exigem Controle de Produção Mais Rigoroso
Óculos de leitura parecem simples, mas não são de forma alguma. Um par que se ajusta confortavelmente, amplia de maneira uniforme e mantém consistência de um pedido para outro depende de um controle rigoroso de dioptria, potência da lente, ajuste da armação e montagem. Como o usuário confia na lente para ler, um pequeno desvio não é um mero incômodo estético, mas sim um problema de usabilidade que o cliente percebe imediatamente.
Essa concentração de risco é o que diferencia esta categoria de óculos de sol ou de armações de moda. As decisões que determinam a qualidade dos óculos de leitura situam-se em algumas áreas críticas: precisão e verificação da graduação, inspeção de entrada de lentes e componentes, controle em processo durante a montagem da armação e das lentes, e a disciplina que mantém pedidos repetidos alinhados com a especificação original. 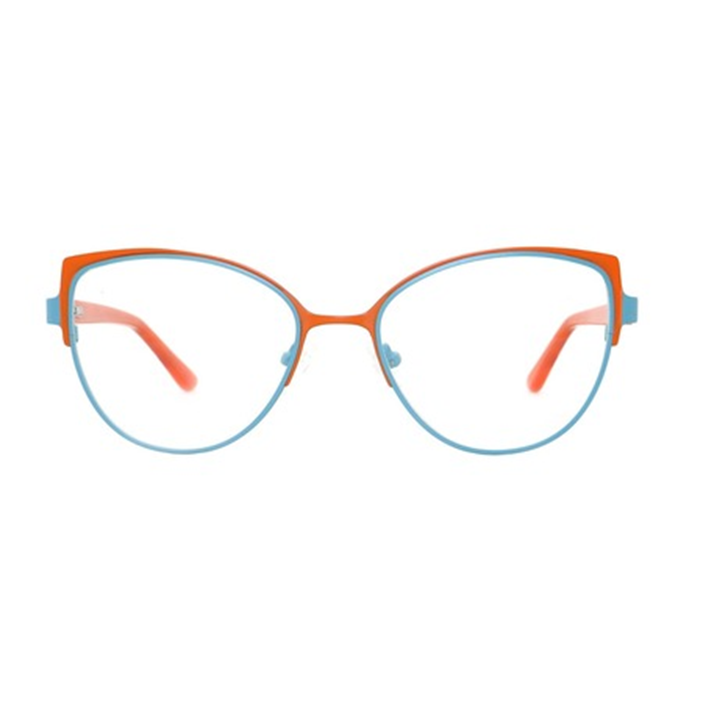
Precisão da Graduação e Verificação da Potência
A graduação é a especificação definidora do produto, e deve ser controlada desde o fornecedor das lentes em diante.
Controle da Graduação na Cadeia de Fornecimento de Lentes
Uma lente é fabricada com uma potência nominal, e qualquer desvio nessa potência se propaga para o produto acabado. Selecionar uma fonte de lentes que mantenha com precisão a potência é a primeira defesa, pois nenhuma inspeção posterior consegue recuperar totalmente uma lente com potência incorreta. A medição de entrada confirma, então, se cada lote corresponde à graduação encomendada.
O controle continua durante o armazenamento e a manipulação. As lentes de fabricantes vizinhos parecem quase idênticas; portanto, um armazenamento disciplinado e uma identificação clara garantem que a lente correta acompanhe o pedido correto. A separação física e a rotulagem consistente evitam o tipo de troca que um cliente perceberia imediatamente ao tentar ler.
Verificando a Potência com um Lensômetro Automático
Um lensômetro automático transforma a verificação do grau em uma medição repetível. O instrumento mede a potência refrativa e o centro óptico, permitindo que um inspetor confirme cada lente em comparação com sua especificação, em vez de confiar na marcação injetada. Usar um instrumento em vez da visão humana é essencial, pois a diferença entre aceitável e inaceitável muitas vezes corresponde a uma fração de dioptria.
Repetir a medição em um lote também revela a estabilidade do processo. Se as potências medidas se agruparem firmemente em torno do valor-alvo, o processo está sob controle; se se dispersarem, algo se desviou. Aplicar essa medição durante a produção e na inspeção final significa que a potência impressa no rótulo é exatamente a potência experimentada pelo usuário.
Gerenciando uma Escala de Potências
Uma gama de óculos de leitura normalmente abrange uma escala de potências, e gerenciar essa escala é uma disciplina de fabricação. Cada degrau deve ser distinto, corretamente ordenado e rotulado de forma consistente; caso contrário, os clientes recebem uma ampliação incorreta. Uma escala de potências confusa prejudica a confiança muito mais do que um pequeno defeito cosmético.
A separação clara das potências ao longo da fábrica evita confusões. As áreas de armazenamento, preparação e montagem mantêm cada dioptria identificável, e os rótulos correspondem exatamente à lente efetivamente instalada. A consistência ao longo da escala também influencia a percepção da gama, pois um cliente que compara duas potências espera que ambas se comportem da mesma maneira.
Inspeção de Entrada de Lentes e Componentes
A inspeção de entrada é onde um programa de óculos de leitura é mais barato de proteger.
Verificação de Lentes Acabadas e Peças de Armação
A inspeção de entrada começa com o que a fábrica recebe: lentes, armações, dobradiças, parafusos, almofadinhas nasais e componentes de embalagem. Verificar cada item em conformidade com sua especificação antes da produção garante que as matérias-primas sejam quantidades conhecidas, e não suposições, e impede que um defeito prossiga além do pátio de carga.
Para lentes, a medição da potência e a inspeção da clareza e do estado da superfície vêm em primeiro lugar. Uma lente com turvação, arranhão ou potência incorreta nunca deve chegar à montagem. Para armações, predominam as dimensões e a aparência, pois uma frente deformada ou uma cor que não corresponde à referência produz um produto defeituoso, independentemente de quão bem a lente seja ajustada.
Encaixe dos Componentes e Qualidade das Dobradiças
Os componentes determinam como uma armação se comporta no uso diário, e sua qualidade é verificada na entrada. As dobradiças exigem inspeção especial, pois suportam a repetida dobragem que um par de óculos de bolso experimenta. Uma dobradiça fraca ou uma caixa mal moldada afrouxa-se rapidamente, e o usuário associa o defeito à marca em vez de a uma pequena peça adquirida.
O encaixe entre os componentes é outra preocupação. As dobradiças devem corresponder ao recesso da armação, os parafusos devem ser compatíveis com as dobradiças e as almofadinhas nasais devem assentar corretamente. Um desajuste identificado na entrada pode ser resolvido junto ao fornecedor, enquanto o mesmo desajuste detectado durante a montagem interrompe o cronograma e frequentemente exige um compromisso.
Documentação e Rastreabilidade na Entrada
A documentação transforma uma série de verificações em um registro passível de defesa. Registrar o que chegou, o que foi medido e o que foi aceito cria um rastro que apoia investigações posteriores; para uma marca, isso demonstra que a fábrica conhece a origem de seus insumos, em vez de reconstruí-la após uma reclamação.
A rastreabilidade é mais importante quando surge uma pergunta meses após a entrega. Se um lote puder ser vinculado ao seu registro de entrada, a fábrica responde com fatos, não com lembranças. Essa capacidade de investigação é, por si só, um sinal de qualidade; e, em uma categoria baseada em rotulagem e precisão de potência, as provas devem estar próximas dos produtos.
Controle em Processo Durante a Montagem
Na montagem, uma lente correta e uma armação correta ainda podem se combinar em um par que apresenta leitura inadequada.
Formação e Precisão do Ajuste da Armação
A formação da armação define a geometria que o par final terá; portanto, deve ser controlada durante a produção. Seja a armação em acetato, metal ou injetada, a largura frontal, a dimensão da ponte e a geometria das hastes determinam o ajuste, e desvios mínimos produzem óculos que escorregam ou pressionam.
A precisão do encaixe é verificada à medida que a armação avança, e não apenas no final. A inspeção das peças conformadas em comparação com as especificações mantém os erros próximos de sua origem, de modo que uma haste ligeiramente mal moldada é corrigida antes de ser fixada. Como as hastes são usadas em trabalhos de perto, com a cabeça inclinada para a frente, essa relação é tão importante quanto qualquer dimensão indicada em desenho.
Ajuste da Lente e Centro Óptico
O ajuste da lente revela a qualidade mais do que qualquer outra etapa. A lente deve assentar firmemente na armação, sem espaços nem pressão, e o centro óptico deve ser posicionado corretamente. Uma lente posicionada fora do centro ou torcida compromete a ampliação, mesmo quando sua potência for medida com precisão, e o usuário percebe esse efeito como fadiga visual.
A verificação durante a montagem confirma que a lente se assenta de forma consistente e que ambas as lentes são simétricas, de modo que o par funciona como uma unidade. Equipamentos de medição que capturam a forma da armação e dados dimensionais apoiam um corte e ajuste precisos, e uma verificação antes de a armação seguir para a próxima etapa garante que o produto seja confortável para a visão.
Inspeção Final e Estabilidade do Reabastecimento
O último estágio e o próximo pedido estão interligados, pois uma categoria baseada em reencomendas depende da repetibilidade.
Verificações Finais, Rotulagem e Embalagem
A inspeção final abrange tanto o funcionamento quanto a aparência: precisão da potência, assentamento das lentes, estado da armação, movimento das dobradiças e acabamento superficial, todos avaliados conforme a especificação e a amostra retida. As verificações funcionais merecem destaque, pois óculos de leitura são utilizados, não exibidos.
A rotulagem pertence ao produto aqui, uma vez que o rótulo indica a potência da qual o usuário depende. A marcação em dioptrias deve corresponder exatamente à lente efetivamente montada, e a embalagem deve apresentar essa informação de forma clara. Vincular a rotulagem à medição — e não a suposições — garante que uma linha de produtos comercializada em várias potências permaneça confiável no ponto de venda.
Manter a coerência entre lotes repetidos
Uma linha de óculos de leitura depende de novos pedidos, portanto, a consistência entre lotes é o que torna esses novos pedidos seguros. Um cliente que adquire novamente o mesmo produto espera obter o mesmo ajuste, a mesma potência e a mesma aparência; quando cada lote apresenta variações, a confiabilidade da marca se deteriora, mesmo que cada par individual seja aceitável.
Manter a consistência começa com a conservação de uma amostra de referência e com uma especificação congelada. Comparar cada novo lote com essa referência — e não com o lote anterior produzido — evita desvios graduais em cor, ajuste e acabamento; além disso, registros de execuções anteriores mostram como era um lote adequado. 
Perguntas frequentes
Por que a precisão em dioptrias é tão importante nos óculos de leitura?
O dioptrio é a ampliação que torna a lente útil, portanto a precisão é a função central do produto. Se a potência estiver incorreta, o usuário tem dificuldade para ler com clareza — exatamente a reclamação que leva a devoluções e à perda de confiança. Como potências vizinhas parecem quase idênticas, um pequeno erro pode passar despercebido até o cliente experimentá-las; por isso, a potência é medida na chegada e novamente verificada antes da embalagem.
Como um fabricante pode manter a consistência dos óculos de leitura em pedidos repetidos?
A consistência depende de uma amostra aprovada retida, de uma especificação congelada e de inspeções que comparem cada novo lote com essa referência — e não com o lote anterior. Comparar com a última produção permite uma deriva lenta na cor, no ajuste e no acabamento, enquanto comparar com a amostra aprovada evita essa deriva. O registro dos dados de inspeção permite manter os lotes posteriores no mesmo padrão.
O material da armação afeta a qualidade dos óculos de leitura?
Sim, indiretamente, mas de forma genuína. O material influencia a forma como a armação é moldada, como a lente é encaixada e como o produto se sente durante o uso. Acetato, metal, titânio, TR90 e armações injetadas seguem rotas diferentes, com diferentes tolerâncias; portanto, os passos de encaixe e ajuste das lentes devem ser adequados ao material. Um fabricante que trabalha com esses materiais pode garantir um encaixe consistente das lentes.



