
 EN
Sfide produttive che incidono sulla qualità e sulla coerenza degli occhiali da lettura
Hai problemi con l’accuratezza incoerente della diottria o con l’aderenza della montatura negli occhiali da lettura? Risolvi 5 sfide produttive chiave per garantire una qualità ripetibile. Scarica subito il nostro elenco di controllo per il QC.
Perché gli occhiali da lettura richiedono un controllo produttivo più rigoroso
Occhiali da lettura sembrano semplici e in realtà non lo sono affatto. Un paio che aderisce comodamente, ingrandisce in modo uniforme e mantiene coerenza da un ordine all’altro dipende da un controllo rigoroso della diottria, della potenza della lente, dell’aderenza della montatura e dell’assemblaggio. Poiché l’utilizzatore si affida alla lente per leggere, anche una piccola deviazione non è un difetto estetico, ma un problema di usabilità che il cliente rileva immediatamente.
Questa concentrazione di rischio è ciò che distingue questa categoria dagli occhiali da sole o dalle montature fashion. Le scelte che determinano la qualità degli occhiali da lettura ricadono in alcune aree critiche: precisione e verifica della potenza, ispezione in entrata di lenti e componenti, controllo in processo durante l’assemblaggio di montatura e lenti, e la disciplina che garantisce che gli ordini ripetuti siano allineati alle specifiche originali. 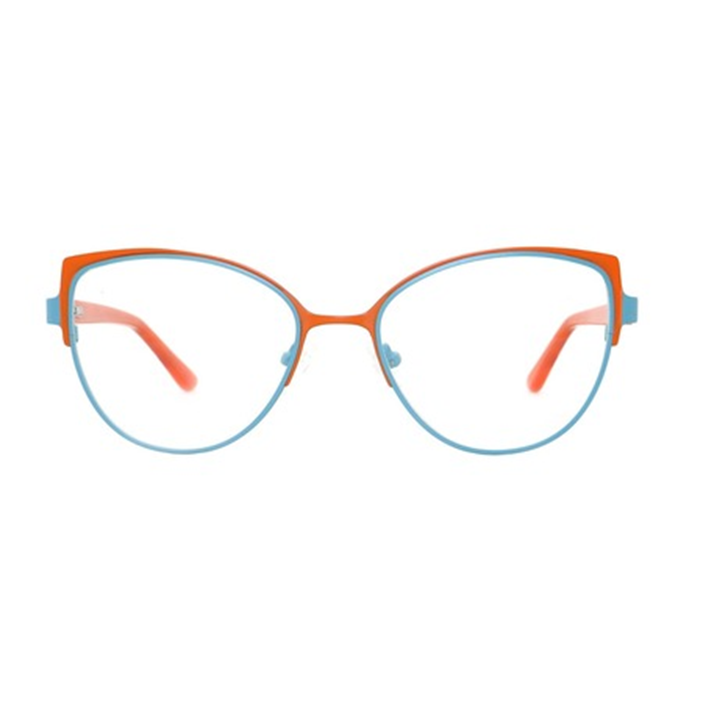
Precisione del diottrio e verifica della potenza
Il diottrio è la specifica fondamentale del prodotto e deve essere controllato fin dal fornitore di lenti.
Controllo del diottrio lungo la catena di approvvigionamento delle lenti
Una lente viene prodotta con una potenza nominale e qualsiasi deviazione rispetto a tale valore si trasmette al prodotto finito. La selezione di un fornitore di lenti in grado di mantenere con precisione la potenza richiesta rappresenta la prima linea di difesa, poiché nessuna ispezione successiva riesce pienamente a recuperare una lente con potenza errata. La misurazione in entrata conferma quindi che ogni lotto corrisponde al diottrio ordinato.
Il controllo prosegue durante lo stoccaggio e la manipolazione. Le lenti prodotte da fornitori diversi appaiono quasi identiche, quindi uno stoccaggio disciplinato e un’identificazione chiara garantiscono che ogni lente venga abbinata all’ordine corretto. La separazione fisica e l’etichettatura coerente evitano errori di commistione che il cliente noterebbe immediatamente al primo tentativo di lettura.
Verifica della potenza con un lensmetro automatico
Un lensmetro automatico trasforma la verifica della diottria in una misurazione ripetibile. Lo strumento misura la potenza rifrattiva e il centro ottico, consentendo all’ispettore di confrontare ogni lente con le specifiche previste, anziché fare affidamento sulle marcature incise sulle lenti. L’uso di uno strumento, anziché della semplice vista, è fondamentale perché la differenza tra un valore accettabile e uno non accettabile è spesso pari a una frazione di diottria.
Ripetere la misurazione su un intero lotto rivela anche la stabilità del processo. Se le potenze misurate si raggruppano strettamente intorno al valore target, il processo è sotto controllo; se invece si disperdono, qualcosa si è spostato. Applicare tale misurazione durante la produzione e all’ispezione finale significa che la potenza riportata sull’etichetta corrisponde effettivamente alla potenza percepita dall’utilizzatore.
Gestire una scala di potenze
Una gamma di occhiali da lettura copre solitamente una scala di potenze, e gestire tale scala rappresenta una disciplina produttiva. Ogni gradino deve essere distinto, ordinato correttamente e etichettato in modo coerente, altrimenti il cliente riceve una potenza di ingrandimento errata. Una scala di potenze confusa danneggia la fiducia molto più di un difetto estetico minore.
Una chiara separazione delle potenze lungo tutta la catena produttiva previene ogni confusione. Le aree di stoccaggio, di preparazione e di assemblaggio mantengono identificabile ogni diottria, e le etichette corrispondono esattamente alla lente effettivamente montata. La coerenza lungo tutta la scala influenza anche la percezione della gamma da parte del cliente, poiché quest’ultimo, confrontando due potenze diverse, si aspetta che si comportino nello stesso modo.
Ispezione in ingresso di lenti e componenti
L’ispezione in ingresso è il punto in cui un programma di occhiali da lettura risulta più economico da proteggere.
Controllo di lenti finite e parti della montatura
L’ispezione in ingresso inizia con ciò che la fabbrica riceve: lenti, montature, cerniere, viti, naselli e componenti per l’imballaggio. Controllare ciascun articolo rispetto alle sue specifiche prima della produzione garantisce che gli input grezzi siano quantità note e non semplici ipotesi, impedendo così a un difetto di progredire oltre il magazzino di carico.
Per le lenti, la misurazione del potere e l’ispezione della trasparenza e dello stato superficiale vengono prima di tutto. Una lente con opacità, un graffio o un potere errato non deve mai raggiungere l’assemblaggio. Per le montature, prevalgono le dimensioni e l’aspetto, poiché una frontale deformata o un colore che non corrisponde al riferimento genera un prodotto difettoso, indipendentemente da quanto bene sia stata montata la lente.
Adattamento dei componenti e qualità delle cerniere
I componenti determinano il comportamento di una montatura nell’uso quotidiano e la loro qualità viene verificata all’atto dell’ingresso in produzione. Le cerniere richiedono particolare attenzione, poiché devono sopportare le ripetute aperture e chiusure tipiche di un paio da tasca. Una cerniera debole o una sede mal realizzata si allentano rapidamente, e l’utente attribuisce il difetto al marchio piuttosto che a un piccolo componente acquistato separatamente.
L’altro aspetto critico è l’adattamento tra i componenti. Le cerniere devono corrispondere esattamente all’alloggiamento della montatura, le viti devono essere compatibili con le cerniere e le placchette nasali devono essere posizionate correttamente. Un’incongruenza rilevata all’ingresso in produzione può essere risolta insieme al fornitore; la stessa incongruenza riscontrata durante l’assemblaggio interrompe il programma di produzione e spesso costringe a compromessi.
Documentazione e tracciabilità all’ingresso in produzione
La documentazione trasforma una serie di controlli in una registrazione difendibile. Registrare ciò che è stato ricevuto, quali misure sono state effettuate e quali elementi sono stati accettati crea una traccia utile per eventuali indagini successive; per un marchio, dimostra che lo stabilimento conosce la provenienza dei propri materiali in ingresso, anziché ricostruirla solo dopo una lamentela.
La tracciabilità è fondamentale quando una domanda sorge mesi dopo la consegna. Se un lotto può essere collegato al suo record di ingresso, lo stabilimento risponde con fatti anziché con ricordi. Questa capacità di indagare è essa stessa un segnale di qualità, e in una categoria basata sull’etichettatura e sulla precisione della potenza, le prove devono restare vicine ai prodotti.
Controllo in Fase di Assemblaggio
L’assemblaggio è la fase in cui una lente corretta e una montatura corretta possono comunque generare un paio che fornisce letture inaccurate.
Precisione nella Formatura e nell’Adattamento della Montatura
La formatura della montatura definisce la geometria del paio finito, quindi deve essere controllata durante la produzione. Che la montatura sia in acetato, metallo o stampata, larghezza della frontale, dimensione del ponte e geometria delle aste determinano l’adattamento, e anche piccole deviazioni producono occhiali che scivolano o premono.
L'accuratezza del montaggio viene verificata man mano che il telaio procede, anziché alla fine. Ispezionare i componenti formati rispetto alle specifiche consente di individuare gli errori vicino alla loro origine, quindi un'asta leggermente deformata viene corretta prima di essere fissata. Poiché le aste vengono indossate per lavori ravvicinati con la testa inclinata in avanti, tale rapporto è altrettanto importante di qualsiasi dimensione riportata sui disegni.
Regolazione della lente e centro ottico
La regolazione della lente rivela la qualità più di ogni altro passaggio. La lente deve essere posizionata perfettamente nel telaio, senza interstizi né pressioni, e il centro ottico deve essere collocato correttamente. Una lente posizionata decentrata o torsa compromette l'ingrandimento anche quando la sua potenza risulta accurata nelle misurazioni, e l'utilizzatore percepisce il risultato come affaticamento.
La verifica durante l’assemblaggio conferma che la lente si posiziona in modo costante e che entrambe le lenti sono speculari, quindi la coppia funziona come un’unica unità. Strumenti di misurazione che acquisiscono la forma della montatura e i dati dimensionali supportano un’accurata lavorazione del bordo e un’adeguata calibratura; un controllo effettuato prima che la montatura proceda garantisce comfort visivo.
Ispezione finale e stabilità del rifornimento
L’ultimo controllo e il prossimo ordine sono collegati, poiché una categoria basata su riordini dipende dalla ripetibilità.
Controlli finali, etichettatura e imballaggio
L’ispezione finale riguarda sia la funzionalità sia l’aspetto: precisione della potenza, posizionamento delle lenti, stato della montatura, movimento delle cerniere e finitura superficiale, tutti valutati in base alle specifiche e al campione conservato. I controlli funzionali meritano particolare attenzione, poiché gli occhiali da lettura vengono utilizzati, non esposti.
L’etichettatura appartiene al prodotto in questo caso, poiché l’etichetta indica la potenza di cui l’utilizzatore ha bisogno. La marcatura in diottrie deve corrispondere esattamente alla lente effettivamente montata, e l’imballaggio deve presentare tale informazione in modo chiaro. Collegare l’etichettatura alla misurazione effettiva, anziché a un’ipotesi, garantisce che una gamma di prodotti venduta in diverse potenze rimanga affidabile anche al momento del pagamento.
Mantenere l’allineamento tra lotti ripetuti
Una linea di occhiali da lettura si basa sugli ordini ripetuti, quindi la coerenza tra i diversi lotti è ciò che rende tali ordini sicuri. Un cliente che acquista nuovamente lo stesso prodotto si aspetta lo stesso calibro, la stessa potenza e lo stesso aspetto; ogni deviazione tra un lotto e l’altro erode la credibilità del marchio, anche se ogni singolo paio risulta comunque accettabile.
Mantenere la coerenza inizia con il campione conservato e con una specifica bloccata. Confrontare ogni nuovo lotto con tale riferimento, anziché con l’ultimo lotto prodotto, impedisce un progressivo scostamento nel colore, nella vestibilità e nella finitura; inoltre, i registri dei lotti precedenti mostrano com’era un lotto corretto. 
Domande frequenti
Perché l’accuratezza in diottrie è così importante negli occhiali da lettura?
Il diottria è l’ingrandimento che rende la lente funzionale, quindi la precisione è la funzione fondamentale del prodotto. Se la potenza è errata, l’utilizzatore fatica a leggere chiaramente: proprio questo problema genera resi e perdita di fiducia. Poiché potenze vicine sono quasi identiche, un piccolo errore può passare inosservato fino al momento in cui il cliente le prova; pertanto la potenza viene misurata all’arrivo e nuovamente verificata prima dell’imballaggio.
Come può un produttore garantire coerenza negli occhiali da lettura tra ordini ripetuti?
La coerenza dipende da un campione approvato conservato, da una specifica bloccata e da ispezioni che confrontano ogni nuovo lotto con tale riferimento, anziché con il lotto precedente. Confrontare con l’ultima produzione permette un lento scostamento nel colore, nell’aderenza e nella finitura, mentre il confronto con il campione approvato lo impedisce. Registrare i dati delle ispezioni consente di mantenere lo stesso standard anche nelle produzioni successive.
Il materiale della montatura influisce sulla qualità degli occhiali da lettura?
Sì, indirettamente ma autenticamente. Il materiale influenza la formazione della montatura, il posizionamento della lente e la sensazione del prodotto in uso. Acetato, metallo, titanio, TR90 e montature stampate seguono percorsi diversi con tolleranze diverse, quindi le fasi di inserimento della lente e di regolazione devono essere adattate al materiale. Un produttore che opera con questi diversi materiali può garantire un posizionamento costante delle lenti.



