
 EN
Scelta del produttore giusto di occhiali sportivi e per attività all'aperto per uno sviluppo prodotto di successo
Scegliere il produttore giusto di occhiali sportivi influisce su costo, qualità e scalabilità. Scopri le 10 domande fondamentali da porre su materiali, attrezzature, lenti e controllo qualità.
Perché la scelta del fornitore determina il successo di un programma di occhiali sportivi
Scegliere un produttore di occhiali sportivi condiziona ogni fase successiva: costo dello stampo, qualità del campione, stabilità delle riforniture e precisione con cui un design può essere replicato in modo identico da una stagione all'altra. Gli occhiali sportivi e per attività all'aperto appartengono a una categoria particolarmente esigente, poiché la montatura deve mantenere la propria geometria anche in movimento, mentre la lente deve contemporaneamente gestire abbagliamento, esposizione ai raggi UV e impatti.
Una fabbrica che assembla principalmente componenti acquistati ha difficoltà a preservare tale geometria. L'acquirente necessita di un produttore di occhiali sportivi che gestisca materiali, stampaggio, lavorazione delle lenti e finitura sotto un unico tetto, in modo che una modifica del design non si blocchi a causa di fornitori che operano con tolleranze diverse. Questa guida funziona come una checklist per l'acquirente, non come una proposta commerciale. 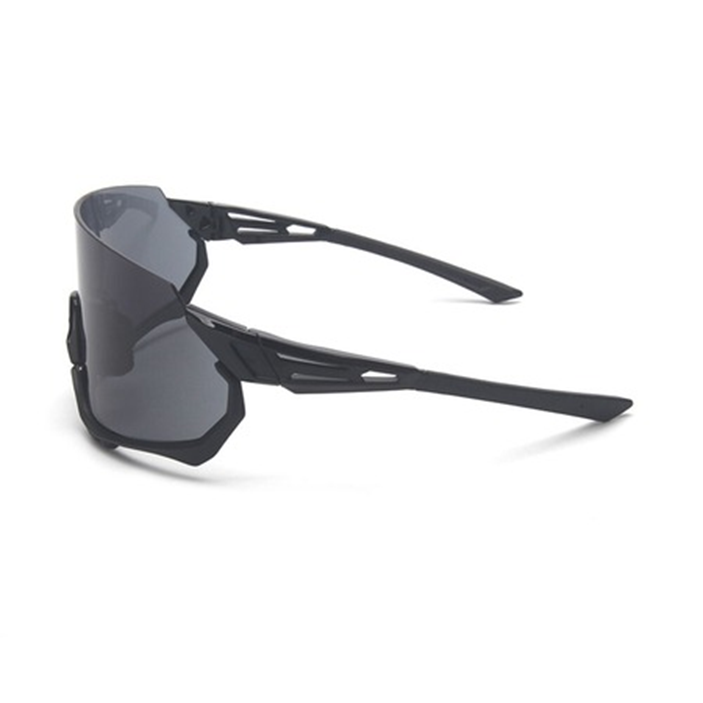
Capacità di gestione dei materiali e dello stampaggio
La capacità determina il peso, il comportamento flessionale e la capacità con cui un produttore di occhiali sportivi realizza una montatura in grado di assorbire gli urti.
Selezione del materiale per la montatura destinata all’uso attivo
La scelta del materiale definisce il limite massimo per la montatura. Il TR90 offre una sensazione leggera e flessibile e recupera la propria forma dopo la flessione, risultando ideale per design avvolgenti che devono rimanere saldamente posizionati durante il movimento; il PC termoformato, invece, consente geometrie più complesse e sezioni di parete uniformi.
L'acetato conferisce profondità al colore, ma si comporta in modo diverso sotto sforzo, quindi di norma viene abbinato a una costruzione adeguata piuttosto che utilizzato da solo. Ogni materiale comporta un compromesso tra peso, rigidità e finitura. Chiedete quali combinazioni una fabbrica produce abitualmente, non quali può tentare una tantum, perché è nel lavoro routinario che il processo è controllato.
Costruzioni a iniezione, TR90 e miste
La capacità di iniezione determina se una forma può essere realizzata in modo affidabile con uno stampo e riprodotta ciclo dopo ciclo. Le domande utili sono pratiche: quanti stampi vengono gestiti internamente, come viene controllato lo spessore delle pareti e come viene mantenuto uno stampo tra una stagione e l'altra, anziché essere riparato solo quando inizia a presentare sbavature.
TR90 e PC sono entrambi materiali da iniezione, ma non sono intercambiabili. Ogni materiale presenta una propria finestra di lavorazione, un proprio comportamento di raffreddamento e un proprio schema di ritiro; tali differenze influiscono sull’adattamento reciproco dei componenti dopo la stampatura. Le costruzioni miste richiedono una seconda disciplina, poiché un frontale stampato unito a una montatura metallica necessita di punti di posizionamento costanti per garantire un allineamento corretto delle cerniere.
Proprietà degli stampi e disciplina del campionamento
Gli stampi rappresentano il punto critico in cui un programma con budget definito può stabilizzarsi oppure scivolare. Prima di impegnarsi, è necessario chiarire chi detiene la proprietà dello stampo, come vengono gestite le modifiche e in che modo una variazione geometrica viene riportata direttamente nello stampo anziché compensata in fase di assemblaggio. La proprietà determina ciò che accade qualora il rapporto venga interrotto.
Il campionamento dovrebbe essere una fase controllata, non un favore affrettato. Una fabbrica disciplinata produce un campione rappresentativo del processo produttivo previsto, registra le impostazioni utilizzate e può spiegare eventuali scostamenti rispetto al disegno. Un flusso di lavoro strutturato procede dalla fase iniziale di brief attraverso la revisione ingegneristica e l’approvazione del campione, prima che i materiali e gli utensili vengano definitivamente bloccati.
Opzioni per le lenti e qualità ottica
Le lenti determinano gran parte delle prestazioni dichiarate, quindi la loro lavorazione merita la stessa attenzione riservata agli utensili per le montature.
Configurazioni con polarizzazione e protezione UV
Le lenti polarizzate riducono i riflessi abbaglianti provenienti da acqua, neve e superfici stradali, motivo per cui costituiscono la base della maggior parte dei programmi sportivi e outdoor. Le lenti con protezione UV soddisfano invece un requisito distinto. Entrambe sono opzioni specificabili, ma l’acquirente deve confermare quale combinazione effettiva di base della lente, tinta e trattamento sia inclusa nella quotazione.
Quella singola chiarificazione evita che un ordine arrivi con una lente il cui comportamento differisca da quello del campione approvato. Il lavoro di colorazione personalizzata riguarda anche la montatura, poiché la tinta della lente, la finitura specchio e il degradé interagiscono con il colore della montatura. Un campione abbinato prima della produzione in serie evita uno scostamento costoso da correggere in seguito.
Uniformità, tensione interna e opacità della lente
I difetti delle lenti non sono sempre evidenti a prima vista. L’uniformità della superficie, la tensione interna e l’opacità influenzano sia le prestazioni sia l’aspetto della lente una volta montata; pertanto, tali parametri vengono misurati piuttosto che valutati soggettivamente. Una lente sportiva fortemente curvata rivela tali difetti più facilmente rispetto a una lente piana.
Un laboratorio che misura la trasmissione luminosa, verifica l’uniformità in più punti, rileva l’opacità e individua la tensione interna sta verificando una specifica, non semplicemente fidandosi di essa. Questa distinzione separa una fabbrica che esegue test da una che si limita a fare promesse, ed è particolarmente rilevante quando un programma prevede diverse tinte per le lenti.
Geometria avvolgente e curvatura della lente
Gli occhiali sportivi utilizzano spesso una geometria avvolgente per proteggere l’occhio dal vento e dalla luce laterale. Tale curvatura non è puramente decorativa: influenza il modo in cui la lente deve essere tagliata e montata, nonché l’angolazione con cui le aste si estendono all’indietro per mantenere stabile la montatura durante il movimento; pertanto, le scelte relative alla montatura e alle lenti devono essere effettuate in modo integrato.
Uno strumento per il rilevamento della forma della montatura acquisisce dati geometrici e dimensionali per garantire un taglio preciso delle lenti; un verticometro, invece, verifica la potenza ottica e la posizione del centro ottico della lente già montata. Senza tali controlli, una montatura avvolgente potrebbe risultare troppo larga o posizionarsi in modo irregolare una volta inserite le lenti.
Sistema qualità e documentazione
Il sistema qualità tutela l’acquirente anche dopo l’approvazione del campione; un produttore di occhiali sportivi deve renderlo visibile in ogni fase del processo.
Tre fasi ispettive nella pratica
I controlli di ispezione in entrata verificano i materiali e i componenti prima dell’inizio della produzione. Per un programma sportivo, tale ispezione riguarda il materiale della montatura, le lenti, le cerniere e qualsiasi parte metallica, consentendo così di individuare un lotto difettoso prima che entri nella linea di produzione, anziché dopo che l’assemblaggio lo ha già utilizzato.
L’ispezione in processo monitora le fasi chiave della produzione e dell’assemblaggio, nelle quali operazioni come la regolazione delle cerniere, l’allineamento delle aste e il montaggio delle lenti possono generare deviazioni che si accumulano. L’ispezione finale esamina gli occhiali finiti prima dell’imballaggio, coprendo aspetto, funzionalità e presentazione. Queste tre fasi insieme riducono notevolmente la probabilità che un difetto passi dai materiali grezzi fino al cartone destinato alla vendita al dettaglio.
Test interni e documentazione per l’esportazione
Assegnare un nome all'attrezzatura indica all'acquirente quali verifiche una fabbrica può eseguire senza inviare campioni esternamente. Un tester per impatto con caduta di sfera supporta le verifiche d'impatto, un tester per fatica del telaio valuta la durata delle cerniere e delle aste, e gli strumenti ottici misurano la trasmittanza, l'uniformità, la diffusione luminosa (haze) e le sollecitazioni. Una cabina per la valutazione del colore garantisce condizioni di osservazione costanti.
Il supporto documentale è un aspetto pratico nella scelta di un partner, poiché i mercati di destinazione richiedono prove diverse. L'approccio corretto allinea la documentazione al progetto e al mercato specifici, anziché presupporre che un singolo rapporto copra ogni esigenza, e conferma già in fase di preventivazione quali documenti possono essere forniti per i materiali, le lenti e i componenti esatti previsti nel programma.
Scalabilità e comunicazione
L'approvazione rappresenta una tappa intermedia, non un traguardo finale; il lavoro svolto tra la fase del campione e quella della spedizione determina se un produttore di occhiali sportivi otterrà ordini ripetuti.
Controllo passaggio da campione a produzione in serie e capacità
La coerenza tra campione e produzione in serie dipende dal controllo del processo. Se un campione è stato realizzato su un banco di prova e la produzione in serie avviene su una linea, variabili quali il lotto di materiale, la dosatura del colore e il tempo di raffreddamento possono modificare il risultato. Confrontare la produzione in serie con il campione approvato in corrispondenza dei checkpoint concordati impedisce che una piccola deriva si trasformi in un intero ciclo produttivo.
La capacità è altrettanto importante del controllo. Una base integrata che copre sviluppo, produzione multimateriale e trattamento superficiale può assorbire una gamma in espansione, mentre un nuovo sito estero dedicato specificamente agli occhiali da sole supporta il volume in tale categoria. Chiedere come vengono archiviati utensili e specifiche, e quanto velocemente è possibile riavviare la produzione di una montatura.
Comunicazione nello sviluppo e stagioni ripetute
Una scarsa comunicazione comporta costi elevati nello sviluppo di occhiali sportivi. Quando la geometria della montatura, la scelta delle lenti e il posizionamento del logo sono trattati in conversazioni separate, senza un unico documento condiviso, il campione approvato può comunque differire da quanto prodotto in serie. Un ritmo operativo efficace è semplice: confermare per iscritto le specifiche, esaminare i commenti ingegneristici, approvare formalmente il campione e segnalare tempestivamente eventuali modifiche prima che raggiungano la fase di realizzazione degli stampi.
Ogni passaggio deve generare un documento a cui l’acquirente possa fare riferimento in qualsiasi momento. Questa disciplina consente a un design collaudato di essere riproposto nella stagione successiva con lo stesso colore, lo stesso comfort di calzata e lo stesso comportamento ottico delle lenti: quest’ultimo è solitamente il vero interrogativo alla base di una decisione sul fornitore. 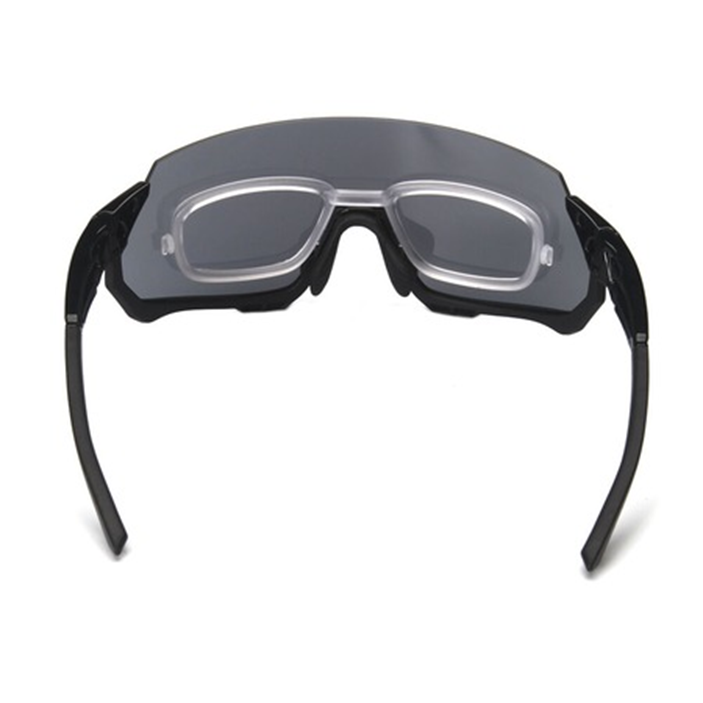
Domande frequenti
Cosa dovrebbe chiedere un acquirente a un produttore di occhiali sportivi prima di effettuare il primo ordine?
Iniziare con le capacità di materiale e processo: quali materiali per le montature la fabbrica stampa in proprio, come vengono posseduti e modificati gli utensili, e se la struttura produce acetato, metallo e stampaggio a iniezione sotto lo stesso tetto. Quindi chiedere informazioni sulle lenti, poiché le opzioni polarizzate e con protezione UV devono essere quotate insieme a una base, una tinta e un trattamento specifici. Concludere con le fasi di ispezione, le attrezzature per i test e la documentazione disponibile per i materiali.
In che modo le montature in TR90 e quelle stampate a iniezione differiscono per occhiali da esterno?
Entrambi i processi sono a iniezione, ma TR90 e PC si comportano diversamente nello stampo e nell’uso. Il TR90 tende a risultare più leggero e flessibile, riprendendo la forma originale dopo essere stato piegato, caratteristica ideale per modelli attivi e avvolgenti. Il PC consente geometrie più complesse e spessori di parete più uniformi. Ciascuno presenta una propria finestra di lavorazione e un proprio modello di ritiro, quindi la fabbrica deve trattarli come specifiche distinte.
Come si mantiene costante la qualità del campione quando la produzione aumenta?
La coerenza deriva dalla registrazione delle impostazioni utilizzate per realizzare il campione approvato e dall’applicazione di tali impostazioni alla produzione in serie. È necessario documentare il lotto del materiale, la dosatura del colore, i parametri di stampaggio e il tempo di raffreddamento, affinché la linea riproduca effettivamente il campione anziché approssimarlo. L’ispezione rispetto al riferimento in punti di controllo concordati impedisce poi che piccole deviazioni si trasformino in un’intera produzione di telai non conformi.



