
 EN
Die richtige Sport- und Outdoor-Brillenherstellerin für eine erfolgreiche Produktentwicklung auswählen
Die Wahl der richtigen Sportbrillenherstellerin beeinflusst Kosten, Qualität und Skalierbarkeit. Erfahren Sie, welche zehn entscheidenden Fragen zu Materialien, Werkzeugen, Linsen und Qualitätskontrolle Sie stellen müssen.
Warum die Lieferantenauswahl über ein Sportbrillenprogramm entscheidet
Die Wahl eines sportbrillenherstellerin beeinflusst alles, was danach kommt: Spritzgusskosten, Musterqualität, Stabilität der Nachbestellungen und wie sauber ein Design über mehrere Saisons hinweg wiederholt werden kann. Sport- und Outdoor-Brillen gehören zu einer anspruchsvollen Kategorie, denn die Fassung muss ihre Geometrie bei Bewegung bewahren, während die Linse gleichzeitig Blendung, UV-Strahlung und Aufprallbelastung bewältigt.
Eine Fabrik, die überwiegend gekaufte Einzelteile zusammenbaut, hat Schwierigkeiten, diese Geometrie zu schützen. Der Einkäufer benötigt einen Hersteller von Sportbrillen, der Material, Spritzguss, Linsenbearbeitung und Veredelung unter einem Dach vereint, sodass eine Designänderung nicht zwischen Lieferanten zum Stillstand kommt, die mit unterschiedlichen Toleranzen arbeiten. Dieser Leitfaden dient als Checkliste für den Einkäufer und nicht als Verkaufsargument. 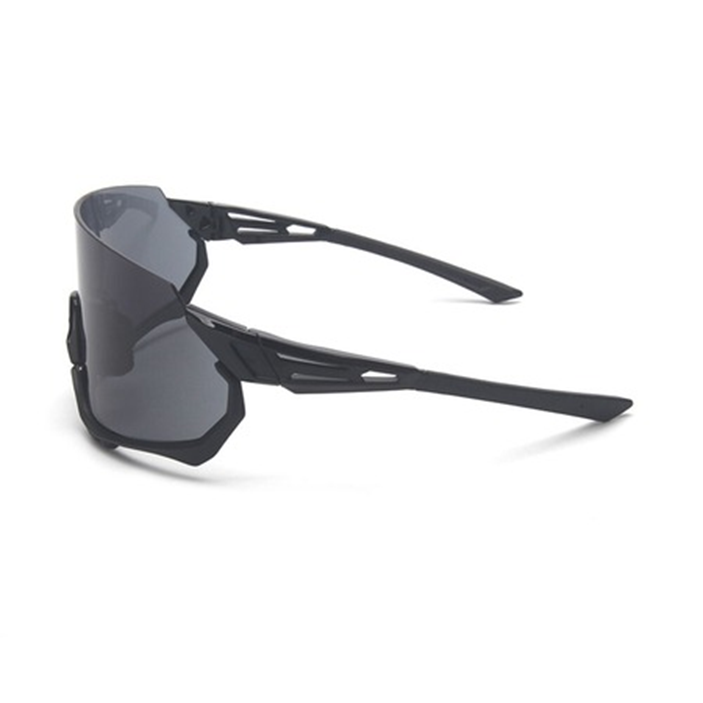
Material- und Spritzguss-Kapazität
Die Kapazität bestimmt Gewicht, Flexverhalten und die Fähigkeit eines Sportbrillenherstellers, einen Rahmen so zu fertigen, dass er Stöße elegant absorbiert.
Rahmenmaterialauswahl für aktiven Einsatz
Die Materialwahl legt die obere Grenze für den Rahmen fest. TR90 bietet ein leichtes, flexibles Tragegefühl und kehrt nach dem Verbiegen in seine ursprüngliche Form zurück – ideal für umschließende Designs, die während der Bewegung sicher sitzen müssen; spritzgegossenes PC hingegen ermöglicht komplexere Geometrien und gleichmäßige Wandstärken.
Acetat verleiht Tiefe der Farbe, verhält sich jedoch unter Belastung anders, weshalb es normalerweise mit einer geeigneten Konstruktion kombiniert und nicht allein verwendet wird. Jedes Material birgt einen Kompromiss zwischen Gewicht, Steifigkeit und Oberflächenfinish. Fragen Sie danach, welche Kombinationen ein Betrieb routinemäßig herstellt – nicht danach, welche er gelegentlich versuchen kann, denn bei Routinearbeiten ist der Prozess kontrolliert.
Spritzguss, TR90 und gemischte Konstruktionen
Die Spritzgusskapazität bestimmt, ob eine Form zuverlässig werkzeugtechnisch umgesetzt und wiederholt reproduziert werden kann. Die sinnvollen Fragen sind praktischer Natur: Wie viele Werkzeuge laufen intern, wie wird die Wanddicke kontrolliert, und wie wird ein Werkzeug zwischen den Saisons gewartet – statt nur notdürftig repariert, sobald es anfängt zu entgraten.
TR90 und PC sind beide Spritzgussverfahren, doch sie sind nicht austauschbar. Jedes Material weist ein eigenes Verarbeitungsfenster, ein eigenes Abkühlungsverhalten und ein eigenes Schrumpfungsverhalten auf; diese Unterschiede zeigen sich darin, ob Teile nach dem Spritzgießen korrekt zusammenpassen. Gemischte Konstruktionen erfordern eine zweite Disziplin, da ein spritzgegossenes Frontteil, das mit einem Metalltempel verbunden wird, konsistente Positionierpunkte benötigt, um die Scharnierausrichtung präzise zu halten.
Formenbesitz und Musterdisziplin
Die Werkzeugherstellung ist der Bereich, in dem ein Budgetprogramm entweder stabilisiert oder aus dem Ruder läuft. Bevor Sie sich verpflichten, klären Sie, wem die Form gehört, wie Modifikationen gehandhabt werden und wie eine Geometrieänderung direkt in die Form – statt durch Kompensation bei der Montage – rückübertragen wird. Der Formenbesitz entscheidet, was geschieht, falls die Zusammenarbeit endet.
Die Mustererstellung sollte ein kontrollierter Schritt und nicht eine hastige Gefälligkeit sein. Eine disziplinierte Fabrik stellt ein Muster her, das den vorgesehenen Produktionsprozess repräsentiert, dokumentiert die verwendeten Einstellungen und kann alle Abweichungen von der Zeichnung erklären. Ein strukturierter Workflow führt vom Auftrag über die technische Prüfung bis zur Musterfreigabe, bevor Materialien und Werkzeuge festgelegt werden.
Objektivoptionen und optische Qualität
Objektive tragen einen Großteil der Leistungsversprechen, daher verdient die Handhabung von Objektiven dieselbe Sorgfalt wie die Werkzeugherstellung für Fassungen.
Polarisations- und UV-Schutz-Konfigurationen
Polarisierte Objektive reduzieren reflektierten Blendeffekt von Wasser, Schnee und Straßenoberflächen – deshalb bilden sie die Grundlage für die meisten Sport- und Outdoorprogramme. UV-Schutz-Objektive erfüllen eine separate Anforderung. Beides sind Optionen, die spezifiziert werden können; der Käufer sollte jedoch bestätigen, welche Kombination aus Objektivbasis, Tönung und Beschichtung tatsächlich angeboten wird.
Diese einzige Klarstellung verhindert, dass eine Bestellung mit einer Linse eingeht, die sich in ihrer Leistung von der genehmigten Musterlinse unterscheidet. Die individuelle Farbgestaltung umfasst auch den Bereich außerhalb des Fassungsrands, da die Tönung der Linse, die Spiegelfläche und der Verlauf (Gradient) mit der Farbe der Fassung interagieren. Ein abgestimmtes Muster vor der Großserienfertigung vermeidet eine Fehlanpassung, deren spätere Korrektur kostspielig wäre.
Gleichmäßigkeit, innere Spannung und Trübung der Linse
Linsefehler sind nicht immer auf den ersten Blick erkennbar. Gleichmäßigkeit über die gesamte Oberfläche, innere Spannung und Trübung beeinflussen sowohl die optische Leistung als auch das Erscheinungsbild der Linse nach dem Einbau – daher werden diese Merkmale gemessen und nicht bloß visuell beurteilt. Eine stark gewölbte Sportlinse zeigt solche Fehler deutlicher als eine flache Linse.
Ein Labor, das die Lichtdurchlässigkeit misst, die Gleichmäßigkeit an mehreren Stellen prüft, die Trübung erfasst und innere Spannungen detektiert, verifiziert eine Spezifikation statt ihr lediglich zu vertrauen. Dieser Unterschied trennt ein Werk, das testet, von einem Werk, das lediglich verspricht – und er ist besonders entscheidend, wenn ein Programm mehrere Linsentönungen umfasst.
Umfassende Geometrie und Linsekrümmung
Sportbrillen verwenden häufig eine umfassende Geometrie, um das Auge vor Wind und seitlichem Licht zu schützen. Diese Krümmung ist nicht dekorativ. Sie beeinflusst, wie eine Linse geschnitten und montiert werden muss, sowie wie die Bügel nach hinten geschwungen sind, um den Rahmen während der Bewegung zu halten – daher gehören Rahmen- und Linsenentscheidungen zusammen.
Ein Rahmenschablonengerät erfasst Form- und Maßdaten zur präzisen Kantenschliffvorbereitung, und ein Linsenvermessungsgerät bestätigt die Brechkraft und die optische Mitte der montierten Linse. Ohne diese Prüfungen kann eine umfassende Fassung nach Einbau der Linsen locker sitzen oder ungleichmäßig liegen.
Qualitätssystem und Dokumentation
Das Qualitätssystem schützt den Käufer nach der Freigabe des Musters, und ein Hersteller von Sportbrillen sollte es in jeder Phase sichtbar machen.
Drei Prüfphasen in der Praxis
Die Eingangsprüfung überprüft Materialien und Komponenten, bevor die Produktion beginnt. Bei einem Sportprogramm umfasst sie das Rahmenmaterial, die Gläser, die Scharniere und alle Metallteile, sodass eine fehlerhafte Charge erkannt wird, bevor sie in die Fertigungslinie gelangt – und nicht erst nach Abschluss der Montage.
Die Zwischenprüfung überwacht wichtige Produktions- und Montageschritte, bei denen das Einsetzen der Scharniere, die Ausrichtung der Bügel und das Einsetzen der Gläser Abweichungen verursachen können, die sich verstärken. Die Endprüfung begutachtet die fertigen Brillen vor dem Verpacken und umfasst Ästhetik, Funktionalität sowie Präsentation. Gemeinsam stellen diese drei Prüfstufen sicher, dass ein Fehler weniger wahrscheinlich vom Rohmaterial bis zur Einheit für den Einzelhandel durchreist.
Interne Prüfungen und Exportdokumentation
Die Benennung der Ausrüstung informiert den Käufer darüber, welche Prüfungen eine Fabrik durchführen kann, ohne Proben an externe Stellen zu versenden. Ein Drop-Ball-Impact-Tester unterstützt Stoßprüfungen, ein Rahmen-Ermüdungstester prüft die Haltbarkeit von Scharnieren und Bügeln, und optische Messgeräte erfassen Transmissionsgrad, Gleichmäßigkeit, Trübung und Spannung. Ein Farbbewertungsschrank bietet konsistente Betrachtungsbedingungen.
Dokumentationsunterstützung ist ein praktischer Aspekt bei der Auswahl eines Partners, da Zielmärkte unterschiedliche Nachweise verlangen. Der richtige Ansatz passt die Dokumentation gezielt an das jeweilige Projekt und den jeweiligen Markt an, statt vorauszusetzen, dass ein einziger Bericht für alle Anforderungen ausreicht; zudem wird bereits während der Angebotserstellung bestätigt, welche Unterlagen für genau die im Programm verwendeten Materialien, Gläser und Komponenten bereitgestellt werden können.
Skalierung und Kommunikation
Die Freigabe stellt einen Meilenstein – nicht die Ziellinie – dar; die Arbeit zwischen Musterabnahme und Versand entscheidet darüber, ob ein Hersteller von Sportbrillen wiederholtes Geschäft gewinnt.
Von der Musterfertigung zur Serienproduktion: Kontrolle und Kapazität
Die Konsistenz zwischen Muster und Serienproduktion hängt von der Prozesskontrolle ab. Wurde ein Muster am Labor-Tisch hergestellt und die Serienfertigung hingegen auf einer Produktionslinie durchgeführt, können sich Variablen wie Materialcharge, Farbdosierung und Kühlzeit verschieben und so das Ergebnis beeinflussen. Der Vergleich der Serienproduktion mit dem genehmigten Muster an vereinbarten Kontrollpunkten verhindert, dass eine geringfügige Abweichung zu einer kompletten Fehlproduktion wird.
Kapazität ist genauso wichtig wie Kontrolle. Eine integrierte Basis, die Entwicklung, Mehrmaterial-Produktion und Oberflächenbehandlung umfasst, kann ein wachsendes Leistungsspektrum bewältigen; gleichzeitig unterstützt ein neuerer, ausschließlich für Sonnenbrillen ausgelegter Standort im Ausland die erforderliche Produktionskapazität in dieser Kategorie. Erkundigen Sie sich danach, wie Werkzeuge und Spezifikationen archiviert werden und wie schnell ein Rahmen erneut in Produktion genommen werden kann.
Entwicklungs-Kommunikation und Wiederholungs-Saisons
Schlechte Kommunikation verursacht hohe Kosten bei der Entwicklung von Sportbrillen. Wenn Rahmengeometrie, Glasauswahl und Logopositionierung in unterschiedlichen Gesprächen ohne eine gemeinsame Aufzeichnung behandelt werden, kann sich die genehmigte Musterbrille immer noch von der Serienfertigung unterscheiden. Ein praktikabler Ablauf ist einfach: die Spezifikation schriftlich bestätigen, die technischen Kommentare prüfen, das Muster formell genehmigen und Änderungen vor Erreichen der Werkzeugfertigung kennzeichnen.
Jeder Schritt sollte ein Dokument hinterlassen, auf das der Einkäufer jederzeit verweisen kann. Diese Disziplin ermöglicht es, ein bewährtes Design in der nächsten Saison mit derselben Farbe, derselben Passform und demselben Linsenverhalten wieder einzuführen – dies ist meist die eigentliche Frage hinter einer Lieferantenentscheidung. 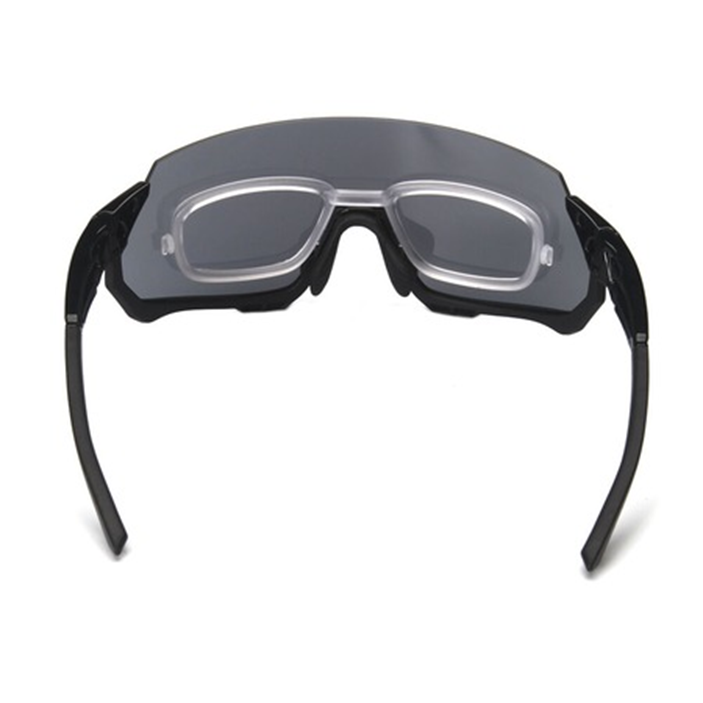
Häufig gestellte Fragen
Was sollte ein Einkäufer einen Hersteller von Sportbrillen vor einer Erstbestellung fragen?
Beginnen Sie mit den Materialeigenschaften und der Prozessfähigkeit: Welche Gestellmaterialien die Fabrik selbst spritzgießt, wie Werkzeuge besessen und modifiziert werden und ob Acetat, Metall und Spritzguss unter einem Dach gefertigt werden. Fragen Sie anschließend nach den Gläsern, denn polarisierte und UV-Schutz-Optionen sollten stets mit einer spezifischen Basis, Tönung und Beschichtung angegeben werden. Schließen Sie ab mit den Inspektionsstufen, den Prüfgeräten und der Dokumentation, die für Ihre Materialien verfügbar ist.
Worin unterscheiden sich TR90- und spritzgegossene Gestelle für Outdoor-Brillen?
Beide Verfahren sind Spritzgussverfahren, doch TR90 und PC verhalten sich sowohl im Werkzeug als auch im Gebrauch unterschiedlich. TR90 fühlt sich meist leichter und flexibler an und kehrt nach dem Verbiegen in seine ursprüngliche Form zurück – dies eignet sich besonders für aktive und umschließende Designs. PC ermöglicht komplexere Geometrien und gleichmäßige Wandstärken. Jedes Material weist ein eigenes Verarbeitungsfenster und ein eigenes Schrumpfungsverhalten auf; daher muss eine Fabrik beide als separate Spezifikationen behandeln.
Wie wird bei der Skalierung der Serienfertigung eine konstant hohe Musterqualität gewährleistet?
Konsistenz ergibt sich daraus, dass die Einstellungen, mit denen die genehmigte Probe hergestellt wurde, dokumentiert und auf die Serienfertigung übertragen werden. Chargennummer des Materials, Farbdosierung, Spritzgießparameter und Kühlzeit müssen festgehalten werden, damit die Fertigungsstraße die Probe reproduziert – statt sie nur anzunähern. Die Prüfung an vereinbarten Kontrollpunkten gegen die Referenz verhindert zudem, dass geringfügige Abweichungen zu einer kompletten Charge nichtkonformer Rahmen führen.



