
 EN
Başarılı Ürün Geliştirme İçin Doğru Spor ve Açık Hava Gözlüğü Üreticisini Seçmek
Doğru spor gözlüğü üreticisini seçmek maliyeti, kaliteyi ve ölçeklenebilirliği etkiler. Malzemeler, kalıpçılık, lensler ve kalite kontrolü konularında sormanız gereken 10 zorunlu soruyu keşfedin.
Bir Spor Gözlüğü Programının Başarısı Hangi Tedarikçiye Yönelindiğine Bağlıdır
Birini seçmek spor gözlüğü üreticisi her şeyi aşağı akışta şekillendirir: kalıp maliyeti, örnek kalitesi, yenileme istikrarı ve bir tasarımın sezonlar boyu ne kadar temiz bir şekilde tekrarlanabileceği. Spor ve açık hava gözlükleri, zorlayıcı bir kategoridedir çünkü çerçeve hareket halindeyken geometrisini korumalıdır; aynı zamanda lens, parlaklığı, UV maruziyetini ve darbeyi yönetmelidir.
Çoğunlukla dışarıdan alınan parçaları monte eden bir fabrika, bu geometriyi korumakta zorlanır. Alıcı, malzeme, kalıplama, lens işleme ve bitirme işlemlerini tek çatı altında yürüten bir spor gözlüğü üreticisine ihtiyaç duyar; böylece farklı toleranslara göre çalışan tedarikçiler arasında tasarım değişikliği nedeniyle üretim durmaz. Bu kılavuz, bir satış sunumu değil, alıcı açısından bir kontrol listesi olarak işlev görür. 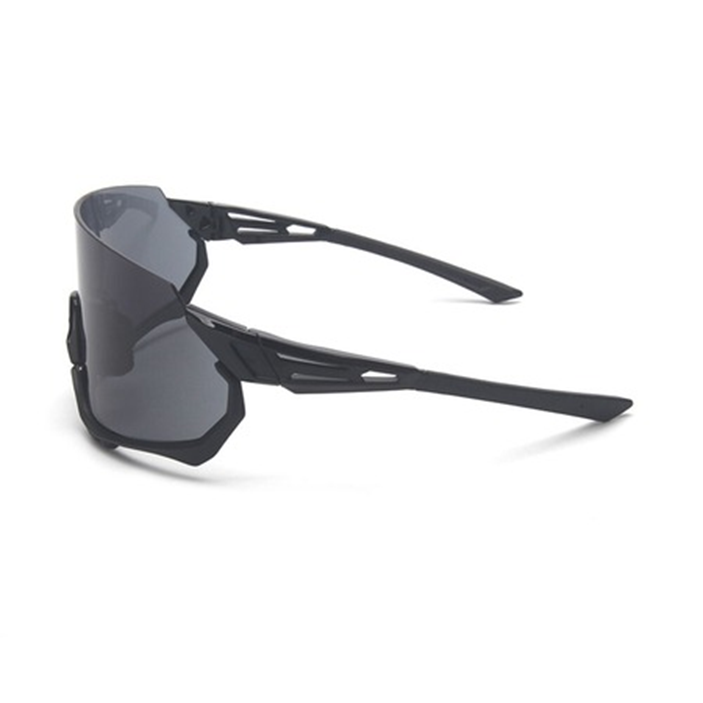
Malzeme ve Kalıplama Yeteneği
Yetenek, ağırlığı, esneklik davranışını ve bir spor gözlüğü üreticisinin darbeye dayanıklı bir çerçeve oluşturabilme yeteneğini belirler.
Aktif Kullanım İçin Çerçeve Malzemesi Seçimi
Malzeme seçimi, çerçevenin performans sınırını belirler. TR90 hafif ve esnek bir his verir ve büküldükten sonra orijinal şekline döner; bu da hareket sırasında yerinde kalması gereken sarılı (wraparound) tasarımlara uygundur. Buna karşılık, enjeksiyonla kalıplanmış PC daha karmaşık geometriye ve tutarlı cidar kalınlıklarına olanak tanır.
Asetat, renk derinliği kazandırır ancak gerilim altında farklı davranır; bu nedenle genellikle tek başına değil, uygun bir yapıyla birlikte kullanılır. Her malzeme, ağırlık, rijitlik ve yüzey kalitesi arasında bir ödünleşim içerir. Bir fabrikanın hangi kombinasyonları rutin olarak ürettiğini, yalnızca bir kez deneyebileceğini sormak gerekir; çünkü süreç kontrolü, rutin üretimde sağlanır.
Enjeksiyon, TR90 ve Karma Yapılar
Enjeksiyon kapasitesi, bir şeklin güvenilir şekilde kalıplanıp sürekli olarak tekrarlanabilir olup olmadığını belirler. Yararlı sorular pratiktir: kaç adet kalıp dahili olarak çalıştırılır, duvar kalınlığı nasıl kontrol edilir ve bir kalıp mevsimler arası nasıl bakımı yapılır — hata vermeye başladığında tamir edilmez.
TR90 ve PC, her ikisi de enjeksiyon yollarıdır ancak birbirleriyle değiştirilemez. Her malzemenin kendi işlem penceresi, soğuma davranışı ve büzülme deseni vardır ve bu farklılıklar, parçaların kalıplandıktan sonra bir araya gelip gelmemesinde kendini gösterir. Karışık yapılar ikinci bir disiplin ekler; çünkü metal şakakla birleştirilen bir kalıplanmış ön yüz, menteşe hizalamasının doğru kalmasını sağlamak için tutarlı konumlandırma noktalarına ihtiyaç duyar.
Kalıp Sahipliği ve Örnek Alma Disiplini
Kalıplama, bir bütçe programının ya dengede kalacağı ya da kaydığı aşamadır. Taahhüt vermeden önce kimin kalıbı sahiplendiğini, modifikasyonların nasıl yönetildiğini ve bir geometri değişikliğinin montajda telafi edilmesi yerine kalıba nasıl yansıtıldığını sormalısınız. Sahiplik, iş birliği sona erdiğinde ne olacağına karar verir.
Örnek alınması, aceleyle yapılan bir iyilik değil, kontrollü bir adımdır. Disiplinli bir fabrika, üretim sürecini temsil eden bir örnek üretir, kullanılan ayarları kaydeder ve çizimden herhangi bir sapmayı açıklayabilir. Yapılandırılmış bir iş akışı, malzemelerin ve kalıpların sabitlenmesinden önce kısa tanıtım sunumundan başlar, mühendislik incelemesine ve örnek onayına kadar ilerler.
Lens Seçenekleri ve Optik Kalite
Lensler, performans vaatlerinin büyük kısmını taşır; bu nedenle lens işleme, çerçeve kalıplama kadar dikkatle incelenmelidir.
Polarize ve UV-Korumalı Konfigürasyonlar
Polarize lensler, suyun, karın ve yol yüzeylerinin yansıttığı parlaklığı azaltır; bu yüzden çoğu spor ve dış mekân programının temelini oluşturur. UV-korumalı lensler ise ayrı bir gereksinimi karşılar. Her ikisi de belirtilebilen seçeneklerdir; ancak alıcı, fiyat teklifinde hangi lens tabanı, renklendirme ve işlem kombinasyonunun aslında yer aldığını doğrulamalıdır.
Bu tek açıklama, onaylı numuneden farklı performans gösteren bir lens ile gelen bir siparişi önler. Özel renk işleri çerçeveyle sınırlı kalmaz; çünkü lens tonu, ayna yüzeyi ve gradyan, çerçevenin rengiyle etkileşime girer. Toplu üretimden önce eşleştirilmiş bir numune, daha sonra düzeltmesi maliyetli olan bir uyumsuzluğu önler.
Lens Birliğinin Sağlamlığı ve Bulanıklığı
Lens hataları her zaman gözle açık değildir. Yüzeydeki birlik, iç gerilim ve bulanıklık, lensin monte edildikten sonraki performansını ve görünüşünü etkiler; bu nedenle bunlar gözle değil, ölçümlerle belirlenir. Dik eğimli bir spor lensi, düz bir lensinkine kıyasla bu tür hataları daha kolay ortaya çıkarır.
Işık geçirgenliğini ölçen, çok noktada birliği kontrol eden, bulanıklığı okuyan ve iç gerilimi tespit eden bir laboratuvar, bir spesifikasyonu güvenmek yerine doğrular. Bu ayrım, test yapan bir fabrikayı yalnızca vaat eden bir fabrikadan ayırır ve özellikle bir program birden fazla lens tonunda uygulanıyorsa bu fark en çok önem kazanır.
Tam Çevreli Geometri ve Lens Eğrisi
Spor gözlükleri, gözleri rüzgârdan ve yan ışıkten korumak için genellikle tam çevreli geometri kullanır. Bu eğri süs amaçlı değildir. Bir lensin nasıl kesilmesi ve monte edilmesi gerektiğini, ayrıca çerçeveyi hareket esnasında tutmak için sapların nasıl arkaya doğru yayıldığını değiştirir; bu nedenle çerçeve ve lens kararları birlikte verilmelidir.
Bir çerçeve izleyicisi, doğru kenar kesimini desteklemek için şekil ve boyutsal verileri kaydeder; bir lensmetre ise monte edilen lensin kuvvetini ve optik merkezini doğrular. Bu kontroller yapılmazsa, tam çevreli bir çerçeve lensler takıldıktan sonra gevşek oturabilir veya dengesiz konuma gelebilir.
Kalite Sistemi ve Belgelendirme
Kalite sistemi, örnek onaylandıktan sonra alıcının korunmasını sağlar ve bir spor gözlüğü üreticisi, bu sistemi her aşamada görünür kılmak zorundadır.
Uygulamada Üç Denetim Aşaması
Gelen malzeme ve bileşenlerin üretim başlamadan önceki kontrolüdür. Bir spor gözlüğü programı için bu, çerçeve malzemesi, lensler, menteşeler ve herhangi bir metal parçayı kapsar; böylece kusurlu bir parti, montaj süreci tarafından tüketildikten sonra değil, üretim hattına girmeden önce tespit edilir.
Üretim süreci içindeki kontrol, menteşe ayarı, saplama hizalaması ve lens takımı gibi kritik üretim ve montaj aşamalarını izler; bu aşamalarda oluşan sapmalar birikerek büyüyebilir. Nihai kontrol, ambalajlanmadan önce tamamlanmış gözlükleri görünüm, işlev ve sunum açısından değerlendirir. Bu üç aşama birlikte düşünüldüğünde, bir arıza ham maddeden perakende kartonuna kadar ilerleme olasılığı azalır.
İç Testler ve İhracat Belgeleri
Ekipmanın adlandırılması, alıcının numune göndermeden bir fabrikanın neyi doğrulayabileceğini belirtir. Düşen top darbe test cihazı darbe kontrollerini destekler; çerçeve yorulma test cihazı menteşe ve sap dayanıklılığını test eder; optik aletler ise geçirgenlik, homojenlik, pusluluk ve gerilimi kapsar. Renk değerlendirme kabini tutarlı görüntüleme koşulları sağlar.
Belge desteği, bir ortak seçerken pratik bir unsurdur çünkü varış pazarları farklı kanıtlar talep eder. Doğru yaklaşım, tek bir raporun her şeyi kapsadığını varsaymak yerine, evrakı özel projeye ve pazara uyarlar ve teklif aşamasında programdaki tam olarak kullanılan malzemeler, lensler ve bileşenler için sağlanabilecekleri onaylar.
Ölçeklendirme ve İletişim
Onay, bir bitiş çizgisi değil, bir dönüm noktasıdır; numune ile sevkiyat arasındaki süreç, bir spor gözlüğü üreticisinin tekrarlanan iş kazanıp kazanmayacağını belirler.
Numune-Toplu Üretim Kontrolü ve Kapasite
Numune ile büyük ölçekli üretim arasındaki tutarlılık, süreç kontrolüne bağlıdır. Eğer bir numune laboratuvar tezgâhında hazırlanmışsa ve büyük ölçekli üretim ise üretim hattında yapılmışsa, malzeme partisi, renk dozajı ve soğutma süresi gibi değişkenler sonuçları etkileyebilir. Büyük ölçekli üretim ürününü, önceden onaylanan numuneyle anlaşmaya varılan kontrol noktalarında karşılaştırmak, küçük sapmaların tam bir üretim partisine dönüşmesini engeller.
Kapasite, kontrol kadar önemlidir. Geliştirme, çoklu malzeme üretimi ve yüzey işlemi faaliyetlerini kapsayan entegre bir temel altyapı, genişleyen ürün yelpazesini karşılayabilir; buna karşılık güneş gözlüğü kategorisinde hacim desteği sağlamak amacıyla kurulan yeni bir yurt dışı tesisi de bu amaca hizmet eder. Kalıp ve teknik özelliklerin nasıl arşivlendiğini ve bir çerçeve modelinin ne kadar hızlı yeniden üretime alınabileceğini sorun.
Geliştirme İletişimi ve Tekrarlayan Sezonlar
Zayıf iletişim, spor gözlüğü geliştirme sürecinde büyük maliyetlere neden olur. Çerçeve geometrisi, lens seçimi ve logo yerleştirme gibi unsurlar, ortak bir kayda dayanmadan ayrı ayrı görüşmelerde ele alındığında, onaylı örnek bile üretimde üretilen ürünle farklılık gösterebilir. Uygulanabilir bir çalışma ritmi oldukça basittir: teknik şartnamesi yazılı olarak onaylanmalı, mühendislik yorumları gözden geçirilmeli, örnek resmi olarak onaylanmalı ve değişiklikler kalıp aşamasına ulaşmadan önce belirtilmelidir.
Her adım, alıcı tarafından geriye dönüp başvurulabilecek bir belge bırakmalıdır. Bu disiplin, kanıtlanmış bir tasarımın gelecek sezonda aynı renk, aynı oturma hissi ve aynı lens davranışlarıyla tekrar kullanılmasını sağlar; bu da genellikle tedarikçi seçiminde asıl sorulan sorudur. 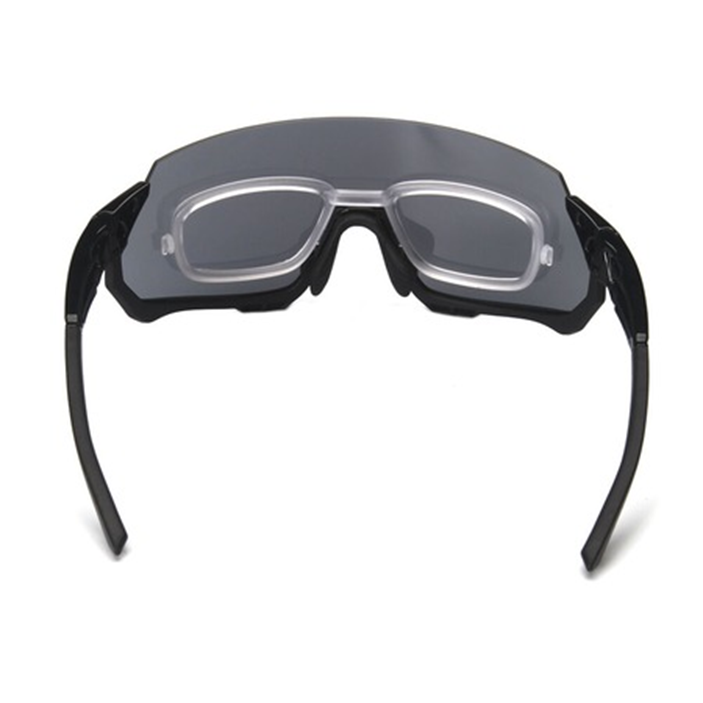
Sıkça Sorulan Sorular
Alıcı, ilk siparişten önce bir spor gözlüğü üreticisine ne sormalıdır?
Malzeme ve süreç kapasitesiyle başlayın: fabrikanın hangi çerçeve malzemelerini kendi içinde kalıpladığı, kalıpların kim tarafından sahip olduğu ve nasıl değiştirildiği, ayrıca asetat, metal ve enjeksiyon üretimini tek bir çatı altında yürütüp yürütmeyeceği. Ardından lensler hakkında soru sorun; çünkü polarize ve UV koruma seçenekleri, belirli bir taban, renklendirme ve işlemle birlikte fiyatlandırılmalıdır. Son olarak, muayene aşamalarını, test ekipmanlarını ve malzemeleriniz için sağlanan belgeleri sorgulayın.
TR90 ve enjeksiyonla üretilen çerçeveler dış mekân gözlükleri için nasıl farklılık gösterir?
Her ikisi de enjeksiyon yöntemidir ancak TR90 ve PC, kalıpta ve kullanım sırasında farklı davranır. TR90 genellikle daha hafif ve esnek hissettirir; büküldükten sonra orijinal şekline döner, bu da aktif kullanım ve sarılı tip tasarımlara uygundur. PC ise daha karmaşık geometri ve tutarlı cidar kalınlıklarını destekler. Her birinin kendi işleme penceresi ve büzülme deseni vardır; bu nedenle bir fabrika bunları ayrı ayrı teknik şartnameler olarak ele almalıdır.
Üretim ölçeklendirildiğinde örnek kalitesi nasıl tutarlı tutulur?
Tutarlılık, onaylanan numune üretiminde kullanılan ayarların kaydedilmesi ve bunların seri üretime uygulanmasıyla sağlanır. Malzeme partisi, renk dozajı, kalıp parametreleri ve soğutma süresi belgelenmelidir; böylece üretim hattı numuneyi tahmin etmek yerine tam olarak tekrarlar. Belirlenen kontrol noktalarında referans numuneye göre yapılan denetimler ise küçük sapmaların tüm bir üretim partisinin uygun olmayan çerçevelerle sonuçlanmasını önler.



