
 EN
Kết hợp tròng kính phân cực với thiết kế gọng ôm khuôn mặt: Các bước kiểm soát chất lượng thực tiễn
Khám phá 7 bước kiểm soát chất lượng đã được chứng minh về độ tương thích vật liệu, căn chỉnh trục và độ bền. Tải ngay danh sách kiểm tra.
Kết hợp tròng kính phân cực với thiết kế gọng kính ôm khuôn mặt tạo ra kính mắt mang lại khả năng giảm chói vượt trội và mở rộng phạm vi quan sát, nhưng chỉ khi kiểm soát chất lượng trong sản xuất được thực hiện đúng cách. Sự giao thoa giữa hiệu suất quang học và độ bền cấu trúc đòi hỏi sự chú ý tỉ mỉ đến độ tương thích vật liệu, căn chỉnh tròng kính và độ ổn định của gọng kính. Đối với các nhà sản xuất và đội ngũ đảm bảo chất lượng, việc hiểu rõ các bước kiểm soát chất lượng cụ thể cho loại sản phẩm này là điều thiết yếu để cung cấp sản phẩm đáng tin cậy kính râm phân cực hoạt động nhất quán trong nhiều điều kiện môi trường khác nhau.
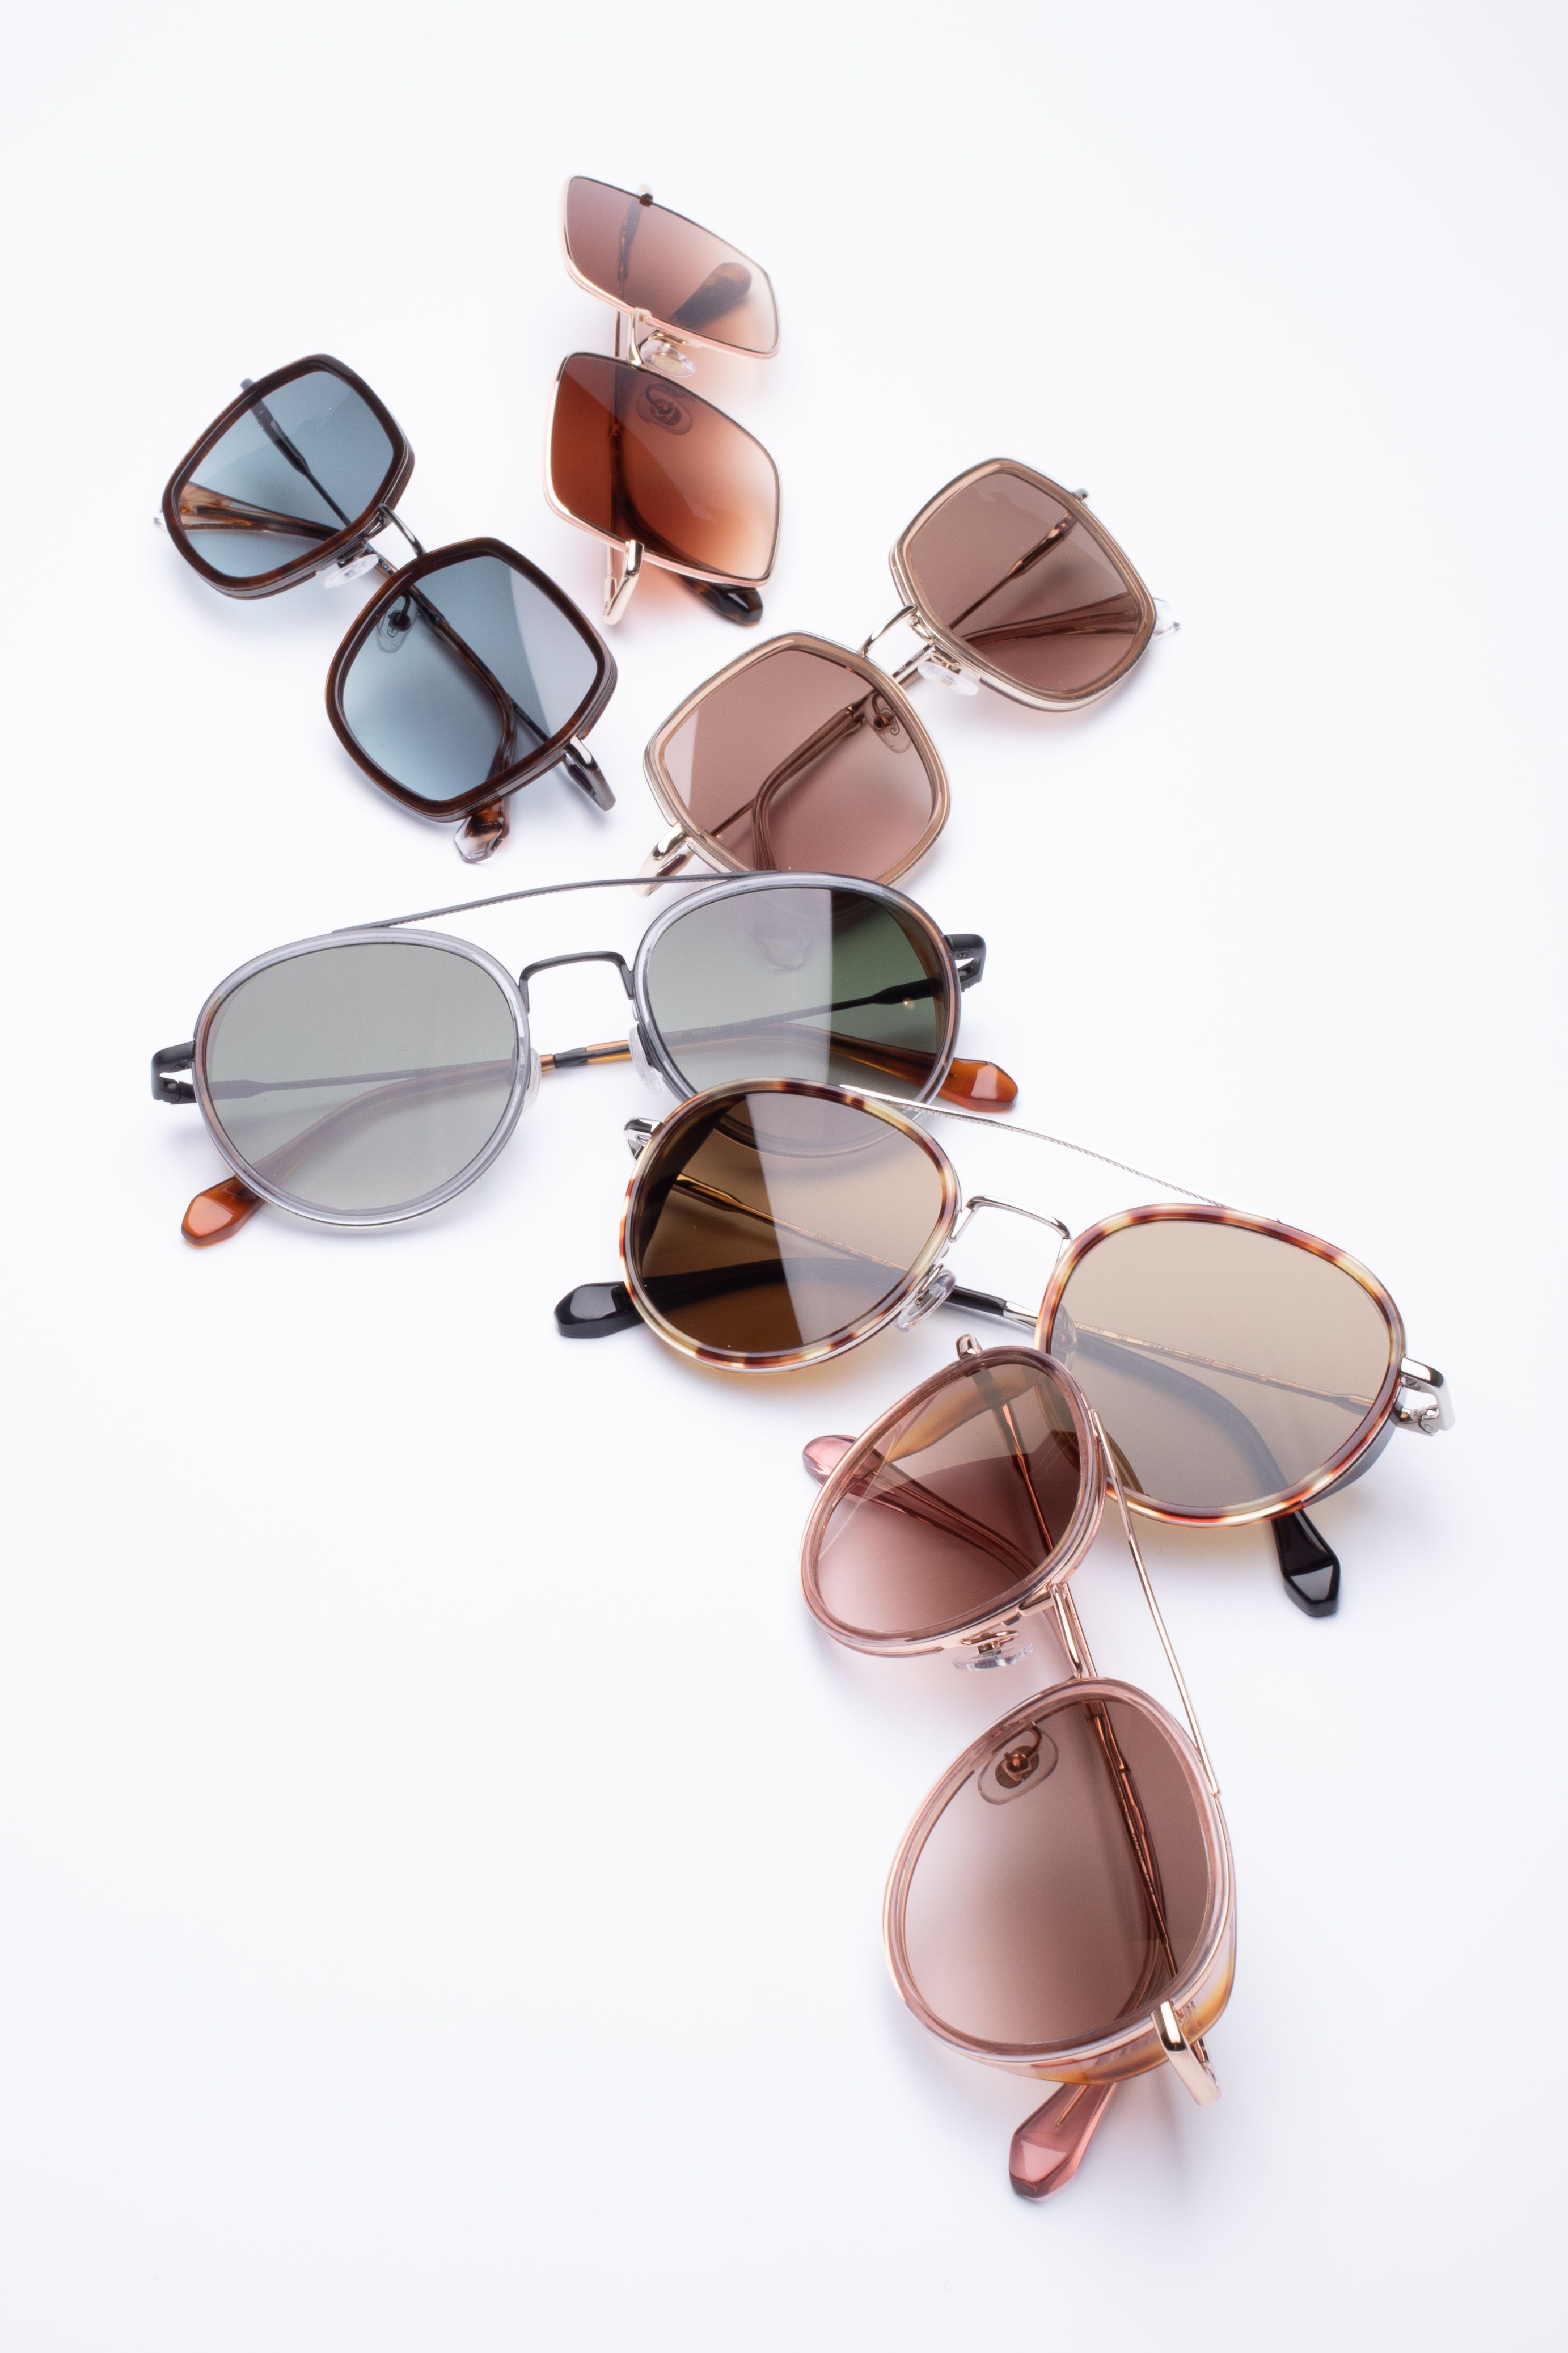
Các gọng kính bao quanh gây ra những thách thức sản xuất đặc biệt vì hình dạng cong của chúng tạo áp lực lên các điểm gắn tròng kính và phần gọng kính phía sau tai. Khi kết hợp với tròng kính phân cực – vốn đòi hỏi sự căn chỉnh chính xác trục quang học – khung kiểm soát chất lượng phải giải quyết đồng thời cả tính chất quang học của tròng kính lẫn độ bền cơ học của cấu trúc gọng kính. Bài viết này trình bày từng bước kiểm soát chất lượng thực tế cần thiết để đảm bảo tròng kính phân cực tích hợp trong thiết kế bao quanh đáp ứng đầy đủ các tiêu chuẩn về hiệu năng, độ bền và an toàn.
Hiểu rõ tính tương thích vật liệu đối với kính mát phân cực kiểu bao quanh
Sự kết hợp vật liệu giữa tròng kính và gọng kính
Nền tảng của kiểm soát chất lượng hiệu quả bắt đầu từ việc xác minh tính tương thích vật liệu giữa tròng kính phân cực và vật liệu gọng kính. Gọng kính ôm khuôn mặt thường sử dụng nylon, TR90 hoặc các vật liệu nhiệt dẻo tương tự, có khả năng uốn cong trong quá trình lắp ráp và sử dụng. Tròng kính phân cực thường sử dụng lớp phim phân cực TAC hoặc thủy tinh khoáng có lớp phủ phân cực. Hệ số giãn nở nhiệt của những vật liệu này phải phù hợp; nếu tốc độ giãn nở không đồng đều trong chu kỳ thay đổi nhiệt độ, có thể dẫn đến hiện tượng bong lớp tròng kính hoặc biến dạng gọng kính, làm suy giảm hiệu suất chống chói của kính râm.
Các đội kiểm soát chất lượng cần thử nghiệm các mẫu vật liệu trong điều kiện chu kỳ nhiệt tăng tốc, thường dao động từ âm 10 độ C đến dương 50 độ C, lặp lại từ 50 đến 100 chu kỳ. Quá trình này mô phỏng việc sử dụng lâu dài theo mùa cũng như tiếp xúc với môi trường bên trong xe, nhiệt độ ngoài trời và bảo quản ở nơi lạnh. Cấu tạo kính phân cực TAC đặc biệt nhạy cảm với ứng suất nhiệt vì màng phân cực đặt giữa các lớp bảo vệ có thể tách rời nếu vật liệu gọng co lại hoặc giãn nở khác biệt. Việc xác minh độ ổn định kích thước tại nhiều điểm nhiệt độ là bắt buộc đối với thiết kế ôm khuôn.
Thử nghiệm độ bám dính giữa các thành phần
Các tròng kính phân cực phải được gắn cố định vĩnh viễn vào gọng kính ôm quanh mắt mà không để hở khe, bong bóng hay bong lớp. Dù sử dụng phương pháp gắn bằng keo hay hệ thống lắp ép cơ học, việc kiểm tra độ bám dính đều phải xác nhận độ bền liên kết dưới tác động của ứng suất cơ học. Thử nghiệm độ bám dính theo kiểu cắt ô vuông (cross-hatch), trong đó một mạng lưới các đường cắt hình ô vuông được tạo ra trên bề mặt tiếp xúc giữa tròng kính và gọng, sau đó dùng băng dính kéo mạnh để đánh giá mức độ giữ lại lớp phủ hoặc keo, sẽ cung cấp dữ liệu định lượng về chất lượng liên kết. Đặc biệt đối với tròng kính phân cực TAC, lớp keo nằm giữa màng phân cực và các lớp bảo vệ phải vẫn nguyên vẹn sau khi lắp ráp vào gọng.
Các bài kiểm tra kéo được thực hiện trên các mẫu tròng kính gắn vào các phần gọng để xác định xem phương pháp giữ bằng keo hay giữ cơ học có đáp ứng ngưỡng cường độ tối thiểu hay không. Các đặc tả kiểm soát chất lượng cần quy định lực kéo tối thiểu tính bằng Newton, thường dao động từ 5 đến 15 Newton tùy theo kích thước tròng kính và thiết kế gọng. Kiểm tra từng lô mỗi 50–100 sản phẩm giúp ngăn ngừa sự suy giảm hiệu suất bám dính do mài mòn thiết bị, biến động nhiệt độ hoặc lão hóa keo.
Xác thực hiệu năng quang học cho tròng kính phân cực
Độ chính xác của trục phân cực và hiệu suất phân cực
Các tròng kính phân cực giảm chói chỉ khi trục phân cực được định hướng đúng so với phản xạ ánh sáng theo phương ngang. Kiểm soát chất lượng phải xác minh rằng hiệu suất phân cực vẫn ở mức trên 95 phần trăm, nghĩa là ít nhất 95 phần trăm ánh sáng phân cực theo phương thẳng đứng đi qua, trong khi ánh sáng chói phân cực theo phương ngang bị chặn lại. Thiết bị kiểm tra phân cực đo thông số này bằng nguồn sáng phân cực chéo và máy đo độ truyền sáng được hiệu chuẩn theo tiêu chuẩn ngành.
Hình học khung bao quanh làm cho việc kiểm tra phân cực trở nên phức tạp hơn vì bề mặt kính cong dẫn đến các vùng khác nhau có góc nghiêng hơi khác nhau so với bộ lọc phân cực. Việc lấy mẫu kiểm soát chất lượng phải bao gồm phép đo từ nhiều vùng trên kính: vùng trung tâm, vùng phía trên viền, vùng phía dưới viền và vùng mép cạnh bên gắn với gọng. Nếu bất kỳ vùng nào đạt hiệu suất dưới 94 phần trăm, lô hàng bị loại, cho thấy vấn đề trong quy trình sản xuất như định hướng màng không đúng trong quá trình lắp ráp kính hoặc căn chỉnh sai vị trí khi ép lớp phân cực vào vật liệu nền phân cực TAC.
Công suất khúc xạ và độ trong suốt quang học
Vượt ra ngoài hiện tượng phân cực, kiểm soát chất lượng phải xác nhận rằng tròng kính duy trì đúng công suất khúc xạ và độ trong suốt quang học. Các thiết kế ôm khuôn mặt thường được chế tạo với độ cong hình cầu hoặc hình trụ để ôm sát khuôn mặt; độ cong này có thể gây méo mó quang học nếu độ cong cơ bản, độ cong hình cầu hoặc độ cong hình trụ lệch khỏi dung sai cho phép. Kiểm tra bằng máy đo tròng kính (lensmeter) đo độ cong hình cầu, độ cong hình trụ và trục tại nhiều điểm trên bề mặt tròng kính, nhằm xác nhận rằng các biến thiên nằm trong giới hạn ±0,25 đi-ốp.
Các cuộc kiểm tra độ trong suốt quang học sử dụng hệ thống chiếu sáng nền tiêu chuẩn và kính phóng đại để phát hiện bong bóng, tạp chất, vết xước hoặc lớp mờ bên trong vật liệu thấu kính hoặc các lớp phân cực. Đối với kính phân cực có cấu tạo TAC phân cực, các bong bóng bên trong hoặc hiện tượng tách lớp làm giảm khả năng truyền ánh sáng và gây ra các khiếm khuyết hình ảnh, từ đó làm suy giảm độ trong suốt. Kiểm tra trực quan dưới kính phóng đại kết hợp với đo lường độ truyền quang bằng máy quang phổ kế đảm bảo độ trong suốt đạt tiêu chuẩn tối thiểu, thường ở mức 85–90% độ truyền ánh sáng, tùy thuộc vào màu sắc của lớp nhuộm kính.
Độ bền cấu trúc gọng kính và chất lượng lắp ráp
Kiểm tra kích thước gọng kính và độ vừa vặn của càng kính
Các gọng kính ôm quanh đầu phải duy trì độ ổn định về kích thước để đảm bảo kính râm giảm chói hiệu quả vừa vặn và vị trí tròng kính luôn ổn định. Các biện pháp kiểm soát chất lượng đo chiều rộng gọng, chiều rộng cầu nối, độ dài càng kính và góc nối giữa tròng kính với càng kính bằng thước kẹp chính xác hoặc hệ thống thị giác tự động. Độ dung sai thường được duy trì trong khoảng cộng trừ 1 milimét đối với các kích thước then chốt. Sự sai lệch về kích thước thường cho thấy khuôn đúc bị mài mòn trong quá trình ép phun hoặc ảnh hưởng của chu kỳ nhiệt lên vật liệu thô.
Độ vừa khít của phần gọng sau (temple) đặc biệt quan trọng trong các thiết kế ôm trọn vì phần gọng sau phải uốn cong trơn tru mà không bị kẹt, nứt hoặc biến dạng vĩnh viễn. Kiểm soát chất lượng thực hiện các chu kỳ mở-đóng lặp lại, thường từ 100 đến 500 chu kỳ trên mỗi mẫu, đồng thời theo dõi các dấu hiệu như nứt, hiện tượng trắng hóa do ứng suất hoặc ma sát tăng lên. Kính râm phân cực có phần gọng sau lỏng lẻo có thể dịch chuyển, dẫn đến trục phân cực lệch hướng và làm giảm hiệu quả giảm chói. Việc đo lại kích thước sau chu kỳ giúp phát hiện biến dạng vĩnh viễn ảnh hưởng đến độ ổn định khi đeo.
Độ bền điểm gắn tròng kính
Kết nối giữa tròng kính bao quanh và phần trước gọng kính phải chịu được lực căng lặp đi lặp lại do việc uốn cong càng kính, điều chỉnh của người đeo và sự thay đổi nhiệt độ môi trường. Kiểm soát chất lượng thực hiện kiểm tra độ bền giữ tròng bằng cách tác dụng lực có kiểm soát theo phương vuông góc với bề mặt tròng, mô phỏng va chạm vô tình hoặc việc điều chỉnh gọng một cách mạnh tay. Ngưỡng uốn tối thiểu trước khi gãy khác nhau tùy theo thiết kế, nhưng thường dao động từ 5 đến 15 kilôgam lực tác dụng trước khi xảy ra hiện tượng tròng bị tuột hoặc gọng bị hư hại.
Đối với các tròng kính phân cực được lắp đặt bằng cơ học thay vì dán keo, rãnh giữ hoặc kẹp phải duy trì lực bám một cách ổn định. Việc lắp và tháo mẫu tròng kính ra khỏi cùng một gọng thường được thực hiện lặp lại từ 10 đến 20 chu kỳ, kèm theo đo lường lực bám sau mỗi chu kỳ. Hiện tượng lỏng dần theo thời gian cho thấy thiết kế chưa đủ độ dự phòng hoặc vật liệu bị suy giảm. Tròng kính phân cực TAC, do có độ cứng cao, gây ứng suất lớn hơn lên các điểm giữ cơ học so với các vật liệu linh hoạt, do đó kiểm tra này đặc biệt quan trọng đối với loại tròng kính phân cực này.
Kiểm tra ứng suất môi trường và hiệu năng dài hạn
Khả năng chống phun muối và ăn mòn
Khung kính bao quanh tiếp xúc với môi trường ven biển hoặc ẩm ướt có nguy cơ bị ăn mòn ở các bộ phận kim loại hoặc bản lề mạ. Kiểm soát chất lượng thực hiện kiểm tra phun muối theo tiêu chuẩn ASTM B117, phơi kính râm phân cực đã lắp ráp trong sương muối trong khoảng thời gian từ 50 đến 200 giờ tùy theo mức độ nghiêm trọng của ứng dụng. Khung được kiểm tra để phát hiện gỉ sét, suy giảm lớp phủ hoặc suy yếu keo dán. Ngay cả khung kính bao quanh không kim loại cũng có thể xuất hiện ăn mòn ở mép tại vùng tiếp giáp giữa khung và tròng nếu khe hở cho phép hơi ẩm xâm nhập, điều này có thể ảnh hưởng đến liên kết keo giữ các lớp tròng phân cực với nhau trong cấu tạo phân cực TAC.
Độ ổn định tia UV và khả năng duy trì tính phân cực lâu dài
Hiệu suất phân cực có thể suy giảm sau thời gian dài tiếp xúc với tia UV và nhiều chu kỳ thay đổi nhiệt độ. Kiểm soát chất lượng tiến hành thử nghiệm trên các mẫu kính phân cực trong buồng chiếu tia UV để mô phỏng quá trình lão hóa tăng tốc, tương đương với 3–5 năm sử dụng ngoài trời trong vòng 300–500 giờ thử nghiệm. Sau khi thử nghiệm, kiểm tra lại khả năng phân cực nhằm xác định xem hiệu suất phân cực vẫn duy trì trên 90 phần trăm hay không — điều này cho thấy màng phân cực chưa bị suy giảm. Vật liệu khung kính ôm khuôn mặt, đặc biệt là các loại nhựa nhiệt dẻo, có thể ngả vàng hoặc trở nên giòn hơn khi tiếp xúc với tia UV; do đó, việc kiểm tra màu sắc và khả năng chịu va đập được thực hiện đồng thời với đánh giá độ bền phân cực.
Câu hỏi thường gặp
Nguyên nhân chính nào khiến kính phân cực cần các bước kiểm soát chất lượng khác biệt khi kết hợp với khung kính ôm khuôn mặt?
Khung bao quanh gây ứng suất liên tục lên các điểm gắn tròng kính và tạo ra độ chênh lệch nhiệt độ trên bề mặt tròng cong, làm phức tạp việc căn chỉnh trục phân cực và liên kết vật liệu. Hình dạng cong cùng vật liệu khung nhiệt dẻo giãn nở và co lại với tốc độ khác nhau so với tròng kính phân cực, do đó cần thêm các chu kỳ kiểm tra nhiệt và kiểm tra ứng suất để đảm bảo độ ổn định lâu dài cũng như hiệu suất giảm chói nhất quán.
Cấu tạo tròng kính phân cực TAC ảnh hưởng thế nào đến kiểm soát chất lượng kính mắt bao quanh?
Tròng kính phân cực TAC gồm nhiều lớp: lớp acetate bảo vệ, màng phân cực và một lớp bảo vệ khác. Cấu trúc ‘bánh kẹp’ này rất nhạy cảm với ứng suất nhiệt và suy giảm keo dán. Kiểm soát chất lượng phải xác minh độ bám dính giữa các lớp, kiểm tra hiện tượng tách lớp dưới tác động của chu kỳ nhiệt, đồng thời kiểm tra bọt khí hoặc tách lớp bên trong — những yếu tố làm suy giảm độ rõ nét quang học và hiệu quả phân cực trong thiết kế khung bao quanh.
Ngưỡng hiệu suất phân cực chấp nhận được cho kiểm soát chất lượng trong sản xuất là bao nhiêu?
Các tròng kính phân cực cần duy trì hiệu suất phân cực ít nhất từ 94 đến 95 phần trăm để đảm bảo hiệu quả giảm chói đáng tin cậy của kính râm. Các phép đo phải được thực hiện tại nhiều vùng trên bề mặt tròng vì độ cong ôm khuôn (wraparound curvature) gây ra sự biến thiên. Nếu hiệu suất giảm xuống dưới 94 phần trăm tại bất kỳ vùng nào được kiểm tra, lô hàng đó phải bị loại để tránh việc giao kính râm phân cực không đạt tiêu chuẩn cho người tiêu dùng.



