
 EN
Päikesekaitseprillide massitootmise defektide osakaalu vähendamine: praktilised kvaliteedikontrolli sammud
Avastage 7 praktilist ja odavat kvaliteedikontrolli sammu, mis on tõestatult efektiivsed värviliste prillide massitootmise vigade määra vähendamisel. Rakendage juba täna.
Värviliste prillide massitootmise vigade määr mõjutab otseselt kasumlikkust, brändi mainet ja klientide rahulolu. A päikeseprillide tootja skaalas tooteid tootev ettevõte peab pidevalt säilitama kvaliteeti, samal ajal kui tuleb haldada tootmisaegu ja kulusid. Isegi väikesed vigade protsendimäärad tähendavad miljonite paari aastas toodetud prillide korral tuhandeid vigaseid ühikuid. Erinevus 2% ja 5% vahel vigade määras tähendab miljoneid eurosid garantiikulude, tagastuste ja mainekahju kujul.
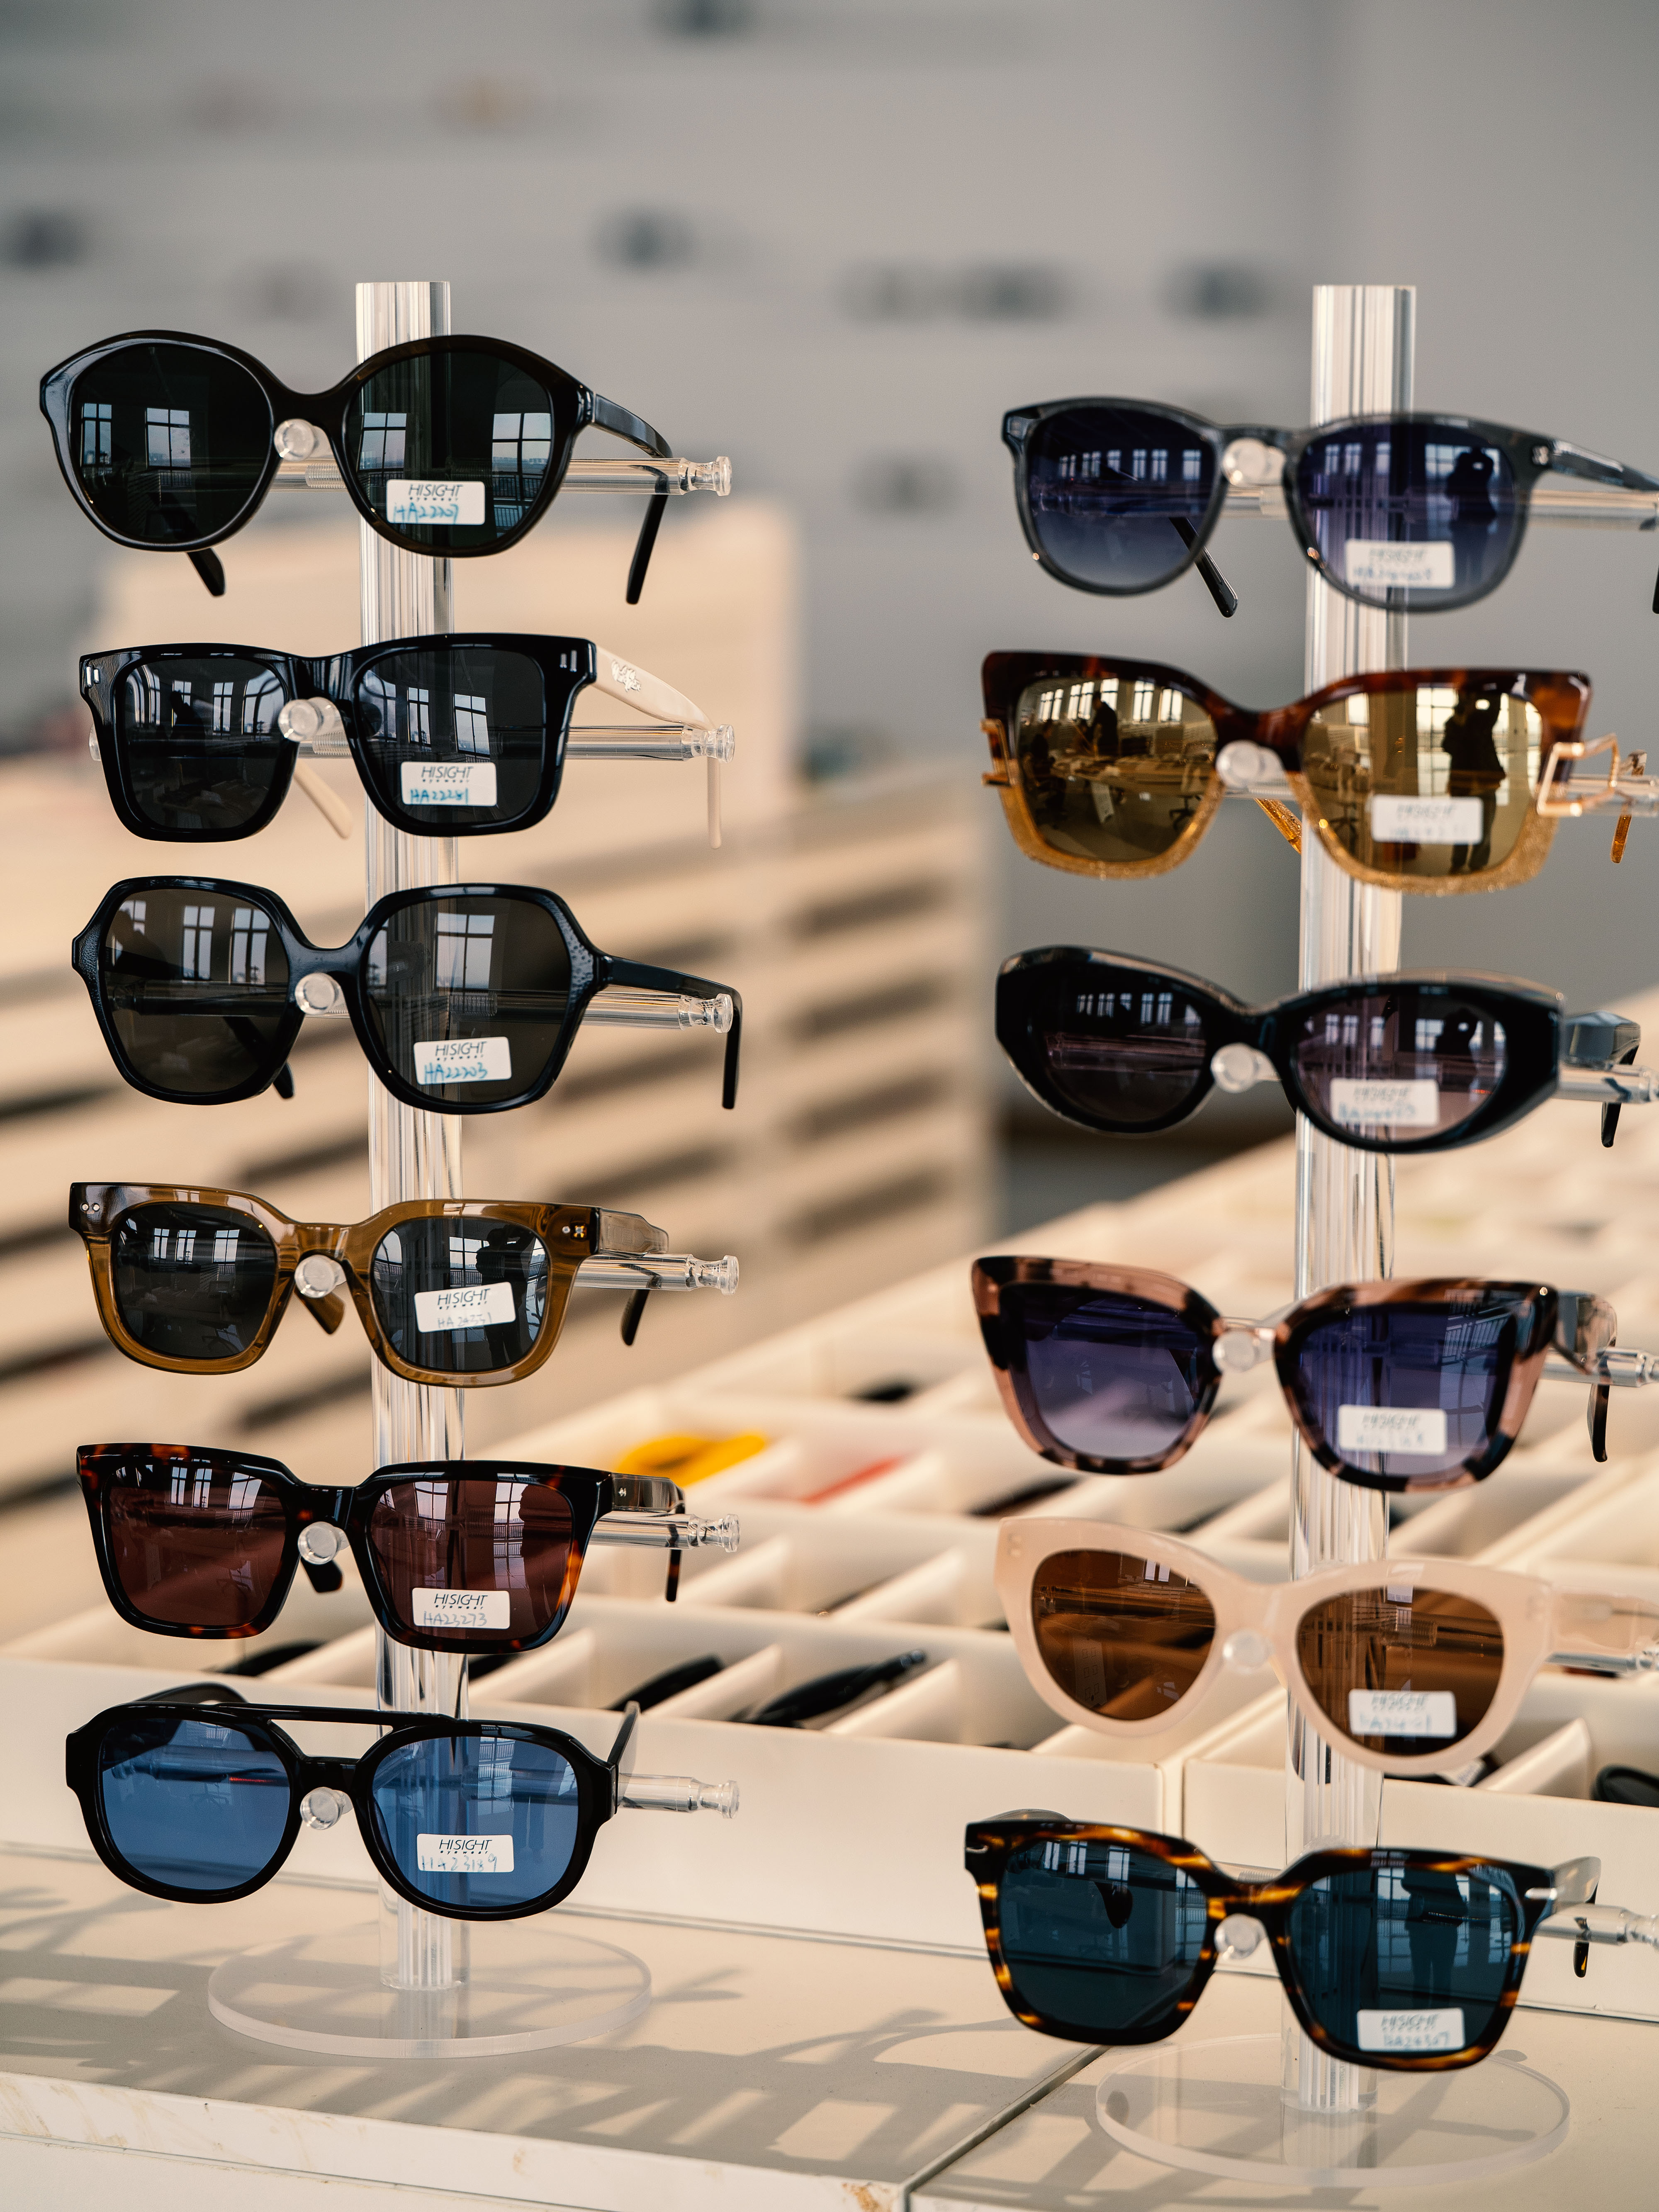
Süsteemsete kvaliteedikontrolli sammude rakendamine eraldab tööstusjuhte tootjatest, kes on tagasitellimuste ja klientide kaebustega probleeme saanud. Päikesekaitseprillide tehase, mis rõhutab vigade ennetamist disaini-, materjalivaliku-, montaazhi- ja inspektsioonietapis, saavutab oluliselt väiksemad ebaõnnestumismäärad. Selles artiklis kirjeldatakse praktilisi ja tõestatud kvaliteedikontrolli meetmeid, mida iga päikesekaitseprillide OEM-tehas saab integreerida olemasolevasse tootmisprotsessi ilma suurte kapitalikulutusteta ega tootmises viivituseta.
Materjalide inspektsioon ja sisenev kvaliteedikontroll
Selgelt määratletud tarnijastandardite kehtestamine
Iga päikseprillide tootja sõltub tarnijatelt pidevast materjalikvaliteedist. Läätsede pooltooted, raamimaterjalid, kinnitusdetailid ja katted peavad vastama rangele spetsifikatsioonile enne tootmisse minekut. Üksikasjaliku tarnija kvalifitseerimisprotsessi loomine vähendab puuduste esinemist allikas. Dokumenteerige kõik materjalispetsifikatsioonid, kehtestage partii testimise protokollid ja hooldage pidevat suhtlust tarnijatega tagasilükkamisandmete ja kvaliteeditrendide kohta. Päikseprillide tehase, kes kontrollib sisenevaid materjale põhjalikult, takistab allapoole liikuvaid puudusi, mille parandamine montaaži ajal on eksponentsiaalselt kallim.
Statistiliste valimiplaanide rakendamine
Käsitööliku iga üksiku komponendi inspekteerimine on kallis ja ebaefektiivne, kuid juhuslik inspektsioon ilma range protseduuri järgimiseta kaasab ohtu, et vigased partiid saadetakse kliendile. Statistilised valimiplaanid tasakaalustavad kulutusi ja riske, määrates partii suuruse ja lubatava kvaliteeditaseme põhjal valimi suuruse ja aktsepteerimiskriteeriumid. Päikesekaitseprillide OEM-tehas, kes kasutab ANSI/ASQ Z1.4 valimistabeleid, suudab tuvastada puudused enne seda, kui 95% saadetisest siseneb tootmisse, samal ajal säilitades inspektsioonitöö jõukohase mahuga. Testige läätseid optilise selguse, katte haardumise ja kõvaduse suhtes. Kontrollige raameid mõõtmete täpsuse, materjali puuduste ja pinnakirjelduse ühtlasuse suhtes. Dokumenteerige kõik leitud andmed, et tuvastada mustreid ning sundida tarnijaid parandusmeetmete rakendamisele.
Keskprotsessi kvaliteedikontroll montaaži ajal
Kontrollpunktipõhine inspektsioonistrateegia
Kvaliteeti ei saa kontrollida valmis toodetes; selle peab olema ehitatud iga montaajatöö etappi. Päikesekaitseprillide tootja peaks kehtestama kvaliteedikontrollipunktid kriitilistel etappidel: raami ettevalmistus, läätse paigaldamine, pöörduvate osade kinnitamine, ninatugevuse paigaldamine ja lõplik montaaž. Iga kontrollipunktis tuleb õpetada monteerijaid või eraldi kvaliteedikontrollijaid, et nad veenduksid, et osad vastavad spetsifikatsioonidele enne järgmise etapi alustamist. Vigade varajane tuvastamine maksab palju vähem kui nende avastamine lõppkontrollil või pärast saatmist. Päikesekaitseprillide tehase, kes rakendab kontrollipunktide kontrolli, vähenevad ümbermonteerimiskulud ja väheneb vigaste ühikute arv, mis jõuab ladusse.
Statistiline protsessikontroll ja reaalajas jälgimine
Üksikute kontrollpunktide ületamise kõrval peaks päikesekaitseprillide OEM-tehase jälgima olulisi protsessimeetrikuid reaalajas juhtgraafikutel. Jälgida tuleb näiteks läätse ja raami paigutust, pöördejõu suurust, silla laiust ja temple nurga suurust juhuslikult valitud proovide põhjal kogu tootmisperioodi jooksul. Need väärtused tuleb kanda juhtgraafikutele, et tuvastada, millal kõrvalekalded ületavad lubatud piire. Kui andmepunktid liiguvad juhtpiiridest välja, tuleb tootmisliini peatada, uurida probleemi põhjust ja seadmete või protsesside parandamise teel kõrvalekalded kõrvaldada enne edasist vigaste ühikute tootmist. See eelaktiivne lähenemisviis takistab vigaste toodete partii tootmist ja näitab pidevat pühendumust kvaliteedi parandamisele.
Lõppkontroll, testid ja vigade dokumenteerimine
Täielikud lõppkontrolli protokollid
Päikesekaitseprillide tootja peab kehtestama lõppkontrolli etapi, kus koolitatud inspektorid kontrollivad 100% valmis tooteid või esindavaid proove sõltuvalt partii suurusest ja riskikindlusest. Kontroll peab hõlmama optilist funktsiooni, raami joondumist, pinnakvaliteeti, läätsete puhtust, pöördekohtade stabiilsust ja pakendite seisundit. Kasutada tuleb standardseid kontrollnimekirju ja valgustingimusi, et tagada ühtlus. Inspektorid tuleb koolitada väikeste puuduste tuvastamiseks, näiteks läätsete pragunemine, katte mullid, valesti joondunud templeid või löövad pöördekohtad. Pakkuda tuleb regulaarseid täienduskoolitusi ning teha ristsüsteemi usaldusväärsuse kontrollimisi, et kinnitada, et kõik inspektorid rakendavad standardeid ühtlaselt. Päikesekaitseprillide tehase, kes investeerib põhjalikku lõppkontrolli, kaitseb oma mainet ja vähendab väljatöötamisel esinevaid vigu.
Testimine kaugemal kui visuaalne inspektsioon
Üksnes visuaalne inspektsioon jätab vahele sisemised defektid ja toimimisprobleemid. Päikesekaitseprillide OEM-tehas peaks iga tootmispargi näidisühikutel tegema funktsionaalseid teste. Testige läätsete optilist võimsust automaatsete läätsemõõtjatega, kontrollige UV-kaitset spektrofotomeetritega, hindage pinge- ja avamisliikumiste vastupidavust mehaaniliste tsüklitestidega ning hinnake raami pingekindlust langemistestide või paindetestide abil. Need testid paljastavad varjatud defektid, mis võivad põhjustada ebaõnnestumisi klientide kasutamisel. Dokumenteerige kõik testitulemused, kehtestage läbimise/läbimata jäämise kriteeriumid, mis vastavad klientide spetsifikatsioonidele, ja tagage jälgitavus, et vajadusel saaks defektseid partii siduda ja tagasi kutsuda. Testimine teeb kulutusi, kuid see takistab palju kallimateid garantiiklaid ja maine kahjustumist.
Defektide jälgimine ja juurpõhjuse analüüs
Iga puudus, mida tuvastatakse kontrolli või testide käigus, tuleb registreerida, kategooriastada ja uurida. Päikeseprillide tootja, kes jälgib puuduste andmeid nende tüübi, tootmiskuupäeva ja monteerimisjoone järgi, suudab süsteemsed probleemid kiiresti tuvastada. Teha põhjuslik analüüs kõrges sageduses esinevatele puudustele, et kindlaks teha, kas probleem tuleneb seadmete kalibreerimisest, materjalide muutlikkusest, operaatori veast või disaini nõrkusest. Kasutada tulemusi paranduste elluviimiseks, näiteks seadmete hooldus, tarnijate vahetamine, protsessi üleprojekteerimine või operaatrite ümberõpe. Päikeseprillide tehase, mis sulgeb tagasisideahela kontrolli ja protsessi paranduste vahel, vähendab puuduste määra korduvalt kuust kuus.
KKK
Mis puuduste määr on päikeseprillide tootmisel lubatav?
Tööstuslikult parim tava eesmärgib tavaliselt massitootmises valmistatud päikeseprillide vigade määra alla 2%, kuigi premiumbrändid püüavad saavutada 0,5% või madalamat taset. Lubatav määr sõltub kliendi nõuetest, turusegmendist ja kulustruktuurist. Päikeseprillide tootja peaks kindlaks määrama vigade eesmärgimäära, mis vastab kliendi ootustele, ning püüdma seda pidevalt parandada. Isegi väikesed vähenemised näiteks 3%-lt 2%-le võivad suuremahulises tootmises esindada olulisi kulutuste säästu.
Kui sageli peaks päikeseprillide tehasele läbi viima tarnijate auditid?
Päikeseprillide OEM-tehas peaks auditima kriitilisi tarnijaid vähemalt üks kord aastas, kuid tarnijate puhul, kelle puhul on täheldatud kvaliteedi muutusi või tootmisviiside muutusi, tuleks auditid teha sagedamini. Kõrge riskiga tarnijaid tuleks auditeerida iga kuue kuu tagant. Audit peab hõlmama tehase inspekteerimist, protsesside vaatlust ning kvaliteedikirjete ja testide andmete ülevaatamist. Auditite sagedust tuleb suurendada, kui vigade määr tõuseb või kui tarnijad kasutusele võtavad uusi materjale või seadmeid.
Kas kvaliteedikontroll võib vähendada tootmise kiirust?
Täielik kvaliteedikontroll võib tootmisele lisada aega, kui seda halvasti on kavandatud, kuid hästi struktureeritud kontrollpunktid ja automaatne testimine parandavad tegelikult tõhusust. Päikesekaitseprillide tootja, kes avastab puudused varakult, vältib kallist ületegemist ja terve partii tagasilükkmist, mis kulutab palju rohkem aega. Statistiline valimiuuring, automaatne optiline testimine ja reaalajas jälgimine hoiavad tootmist käimas, samal ajal kui defektide arv jääb stabiilselt madalaks. Kvaliteet ja kiirus on omavahel täiendavad, kui kvaliteedikontroll on integreeritud protsessi osaks, mitte lisatud pärast töö lõppu.



