
 EN
Defektų rodiklių mažinimas saulės akinimui skirtų akinių masinėje gamyboje: praktiški kokybės kontrolės veiksmai
Sužinokite 7 praktiškus, nebrangius kokybės kontrolės veiksmus, kurie įrodyta padeda sumažinti defektų rodiklius saulės akinimui skirtų akinių masinėje gamyboje. Įdiekite jų jau šiandien.
Defektų rodikliai saulės akinimui skirtų akinių masinėje gamyboje tiesiogiai veikia pelningumą, prekės ženklo reputaciją ir klientų patenkinamumą. A saulės akinių gamintojui veikianti mastu gamykla nuolat susiduria su spaudimu išlaikyti kokybę, tuo pačiu tvarkantis gamybos terminus ir sąnaudas. Net nedidelės defektų procentinės dalys, gaminant milijonus akinių porų per metus, reiškia tūkstančius sugadintų vienetų. Skirtumas tarp 2 % ir 5 % defektų rodiklio reiškia milijonus pinigų garantinių pareiškimų, grąžinimų ir reputacinės žalos.
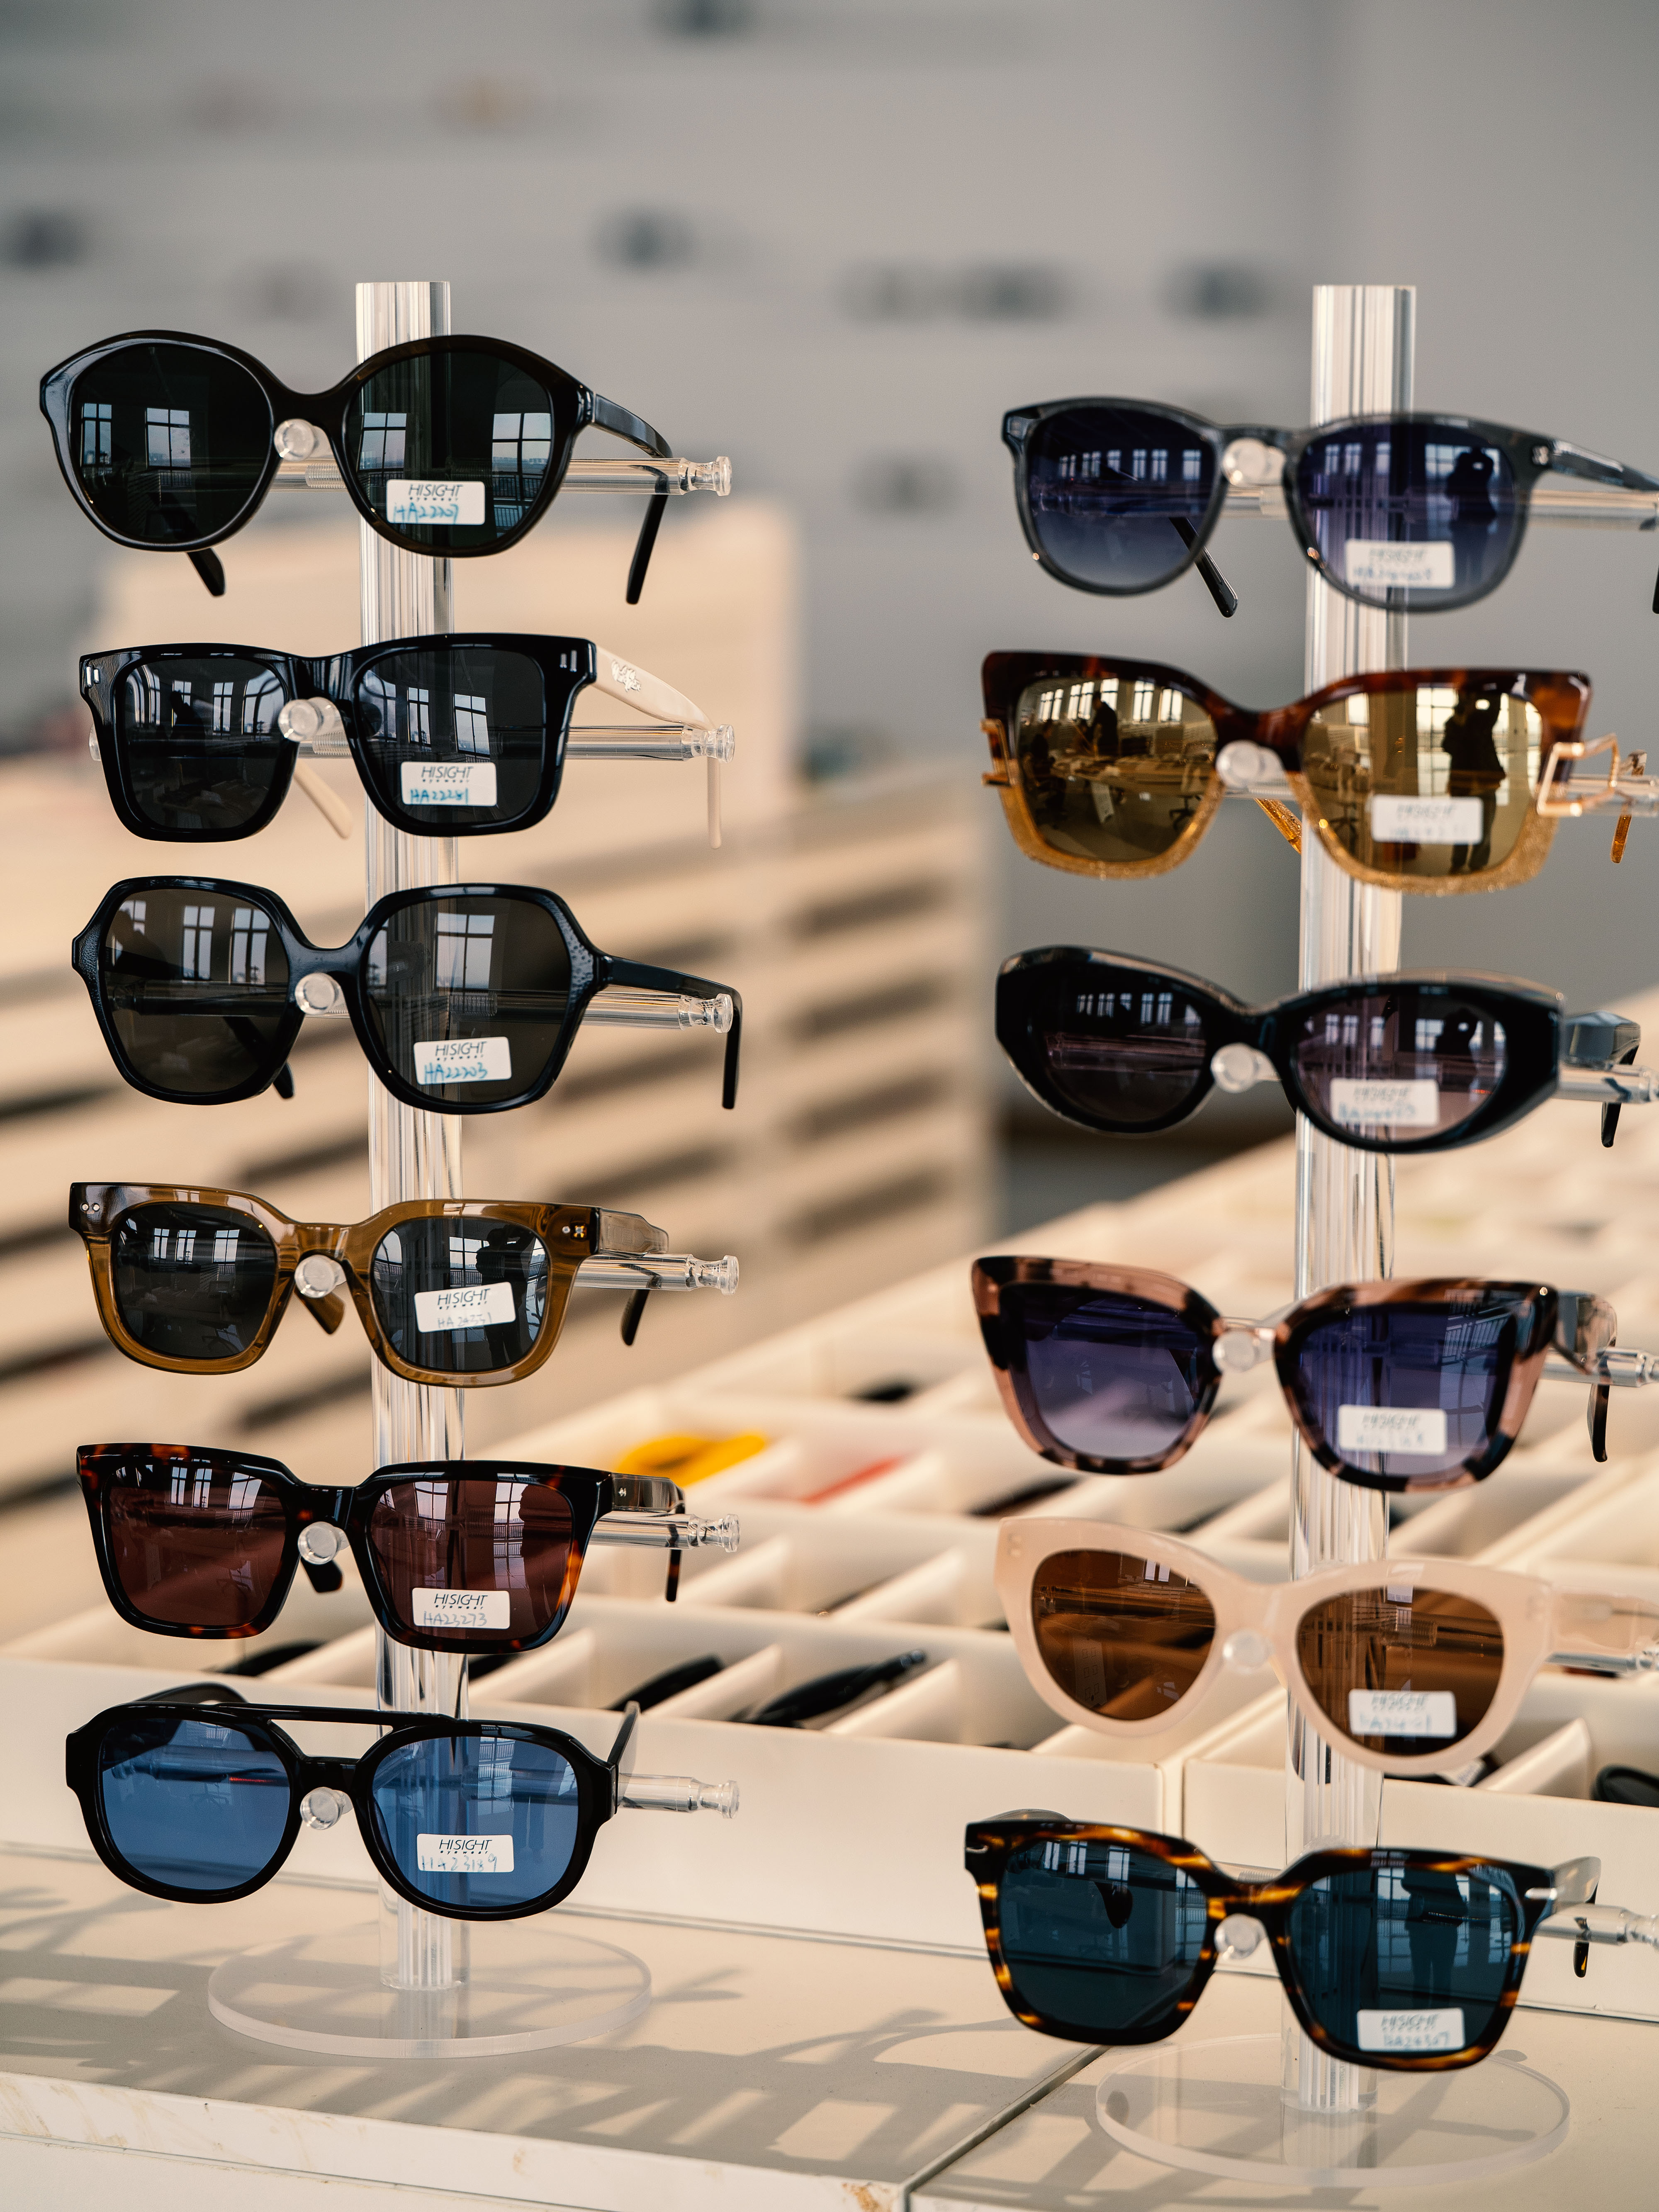
Sisteminių kokybės kontrolės veiksmų įdiegimas atskiria pramonės lyderius nuo gamintojų, kuriems tenka susidurti su prekių grąžinimais ir klientų skundais. Saulės akinamųjų akinių gamykla, kuri pirmiausia dėmesį skiria defektų prevencijai dizaino, medžiagų parinkimo, surinkimo ir tikrinimo etapuose, pasiekia žymiai mažesnius nesėkmių rodiklius. Šiame straipsnyje pateikiamos praktinės, patikrintos kokybės kontrolės priemonės, kurias bet kuri saulės akinamųjų akinių OEM gamykla gali integruoti į esamus gamybos procesus be didelių kapitalinių išlaidų ar gamybos delsų.
Medžiagų tikrinimas ir įeinamosios kokybės kontrolė
Aiškių tiekėjų standartų nustatymas
Kiekvienas saulės akinių gamintojas priklauso nuo tiekėjų teikiamos nuolatinei medžiagų kokybei. Lencų заготовки, rėmelio medžiagos, įranga ir denginiai turi atitikti griežtus reikalavimus prieš patenkdami į gamybą. Išsami tiekėjų kvalifikavimo procedūra sumažina defektus jų šaltinyje. Visi medžiagų reikalavimai turi būti dokumentuoti, nustatyti partijų bandymų protokolai ir palaikoma nuolatinė komunikacija su tiekėjais apie atmestų prekių duomenis bei kokybės tendencijas. Saulės akinių gamykla, kuri išsamiai tikrina gaunamas medžiagas, neleidžia defektams pasireikšti vėlesniuose gamybos etapuose, kur jų šalinimas yra eksponentiškai brangesnis.
Statistinių atrankos planų įdiegimas
Kiekvieno atskiro komponento rankinis patikrinimas yra brangus ir neefektyvus, tačiau atsitiktinis patikrinimas be tvirto plano gali leisti išsiųsti defektų turinčius partijos. Statistiniai atrankos planai subalansuoja sąnaudas ir riziką, nustatydami atrankos dydžius ir priėmimo kriterijus remiantis partijų dydžiais ir leistinomis kokybės lygmenimis. Saulės akinių OEM gamykla, naudodama ANSI/ASQ Z1.4 atrankos lentelas, gali aptikti defektus dar prieš tai, kai 95 % siuntos įeina į gamybą, tuo pačiu laikant patikrinimų darbo sąnaudas valdomomis. Išbandykite lęšius optinei skaidrumui, dangos sukibimui ir kietumui. Patikrinkite rėmelius dėl matmenų tikslumo, medžiagos trūkumų ir paviršiaus apdorojimo vientisumo. Visus rezultatus dokumentuokite, kad būtų galima nustatyti tendencijas ir priversti tiekėjus imtis taisomųjų veiksmų.
Gamybos proceso metu vykdoma kokybės kontrolė
Patikrinimų taškų pagrįsta strategija
Kokybė negali būti patikrinta baigtuose gaminiuose; ji turi būti įdiegta kiekviename surinkimo etape. Saulės akinių gamintojas turėtų įsteigti kokybės kontrolės taškus kritinėse stadijose: rėmelio paruošime, lęšių įdėjime, vyrių pritvirtinime, nosies atramų pritaikyme ir galutiniame surinkime. Kiekviename kontrolės taške reikia apmokyti surinkimo technikus arba specialius kokybės inspektorus, kad jie patikrintų, ar detalės atitinka specifikacijas prieš perduodant jas kitam etapui. Defektų aptikimas ankstyvoje stadijoje kainuoja žymiai mažiau nei jų aptikimas galutinėje patikroje ar po išsiuntimo. Saulės akinių gamykla, įdiegusi kontrolės taškų patikrą, sumažina pakartotinio darbo sąnaudas ir minimaliai sumažina defektų turinčių vienetų skaičių, pasiekiančių sandėlį.
Statistinis procesų valdymas ir realaus laiko stebėjimas
Ne tik atskirų kontrolės taškų, bet ir saulės akinių OEM gamykla turėtų stebėti pagrindinius procesų rodiklius realiuoju laiku naudodama valdymo diagramas. Sekite matavimus, pvz., lęšių ir rėmelio išdėstymą, vyrių sukimo momentą, tiltelio plotį ir šoninės dalies kampą, atliekant atsitiktinius atrankos bandymus visą gamybos pamainą. Šias reikšmes pavaizduokite valdymo diagramose, kad nustatytumėte, kada nuokrypis viršija leistinus ribų. Kai duomenų taškai išeina už valdymo ribų, sustabdykite gamybą, ištirkite problemos šakninę priežastį ir sureguliuokite įrangą ar procesus prieš pradėdami gaminti daugiau defektų turinčių vienetų. Šis veiksmingas požiūris neleidžia gaminti netinkamų produktų partijų ir rodo nuolatinį įsipareigojimą kokybės tobulinimui.
Galutinė inspekcija, bandymai ir defektų dokumentavimas
Išsamūs galutinio tikrinimo protokolai
Saulės akinių gamintojas privalo įsteigti galutinės patikros etapą, kuriame kvalifikuoti inspektoriai tikrina 100 % baigtų vienetų arba atstovaujančius pavyzdžius, priklausomai nuo partijos dydžio ir rizikos tolerancijos. Patikra turi apimti optinę funkcionalumą, rėmelio išlyginimą, paviršiaus kokybę, lęšių švarumą, vyrių stabilumą ir pakuotės būklę. Norint užtikrinti vientisumą, naudokite standartizuotus patikros kontrolinius sąrašus ir apšvietimo sąlygas. Mokykite inspektorių atpažinti subtilius defektus, pvz., lęšių įtrūkimus, dengiamojo sluoksnio burbulus, netinkamai išlygintas šonines dalis arba laisvus vyrius. Teikite reguliarią papildomą mokymų programą ir atlikite tarpinspektorių patikimumo tikrinimus, kad būtų užtikrinta, jog visi inspektoriai taiko standartus vienodai. Saulės akinių gamykla, kuri investuoja į išsamų galutinį patikrinimą, saugo savo reputaciją ir sumažina gedimų atvejus naudojant gaminius.
Išbandymai, kurie viršija vizualinę patikrą
Vien tik vizualinė inspekcija nepastebi vidinių defektų ir našumo problemų. Saulės akinių OEM gamykla turėtų atlikti funkcinį bandymą kiekviename gamybos partijoje paimtuose pavyzdžiuose. Tikrinkite lęšių optinę galią naudodami automatinius lęšių matuoklius, patikrinkite UV apsaugą naudodami spektrofotometrus, patikrinkite vyrių ilgaamžiškumą atliekant mechaninius ciklinius bandymus ir įvertinkite rėmelio įtempimo atsparumą atlikdami kritimo arba lenkimo bandymus. Šie bandymai atskleidžia paslėptus defektus, kurie vartotojų naudojimo metu gali sukelti ankstalaikį gedimą. Visus bandymų rezultatus dokumentuokite, nustatykite priimtinumo/nepritaikytumo kriterijus, kurie atitiktų kliento specifikacijas, ir užtikrinkite sekamumą, kad būtų galima atšaukti defektines partijas, jei tai būtina. Bandymai padidina sąnaudas, tačiau neleidžia daug brangesnių garantinių reikalavimų ir reputacijos žalos.
Defektų stebėjimas ir šaknų priežasčių analizė
Kiekvienas defektas, aptiktas tikrinant ar bandant, turi būti įrašytas, klasifikuojamas ir ištirtas. Saulės akiniai gamintojas, kuris stebi defektų duomenis pagal jų tipą, gamybos datą ir surinkimo liniją, greitai nustato sisteminias problemas. Atlikite šaknų priežasčių analizę dažnai pasitaikančiems defektams, kad nustatytumėte, ar problema kyla dėl įrangos kalibravimo, medžiagų svyravimų, operatoriaus klaidų ar konstrukcijos silpnumų. Naudokite gautus rezultatus, kad skatintumėte taisomąsias priemones, pvz., įrangos techninę priežiūrą, tiekėjų keitimą, proceso perprojektavimą ar operatorių perkvalifikavimą. Saulės akiniai gamykla, kuri uždaro atgalinio ryšio kilpą tarp tikrinimo ir proceso tobulinimo, nuolat mažina defektų rodiklį mėnesį po mėnesio.
DUK
Koks defektų rodiklis yra leistinas saulės akiniai gamyboje?
Pramonės geriausios praktikos dažniausiai siekia defektų rodiklio mažiau nei 2 % masinėje saulės akinimo akinių gamyboje, nors premium prekių ženklai siekia 0,5 % arba mažesnio rodiklio. Leistinas rodiklis priklauso nuo klientų specifikacijų, rinkos segmento ir kaštų struktūros. Saulės akinimo akinių gamintojas turėtų nustatyti defektų tikslą, kuris atitiktų klientų lūkesčius, ir nuolat stengtis jį pagerinti. Net nedideliai sumažinimai nuo 3 % iki 2 % gali reikšti reikšmingų kaštų taupymo galimybių didelėse apimtyse.
Kiek kartų per metus saulės akinimo akinių gamykla turėtų atlikti tiekėjų auditus?
Saulės akinimo akinių OEM gamykla turėtų audituoti kritinius tiekėjus bent kartą per metus, o tiekėjams, kurių kokybės rodikliai rodo tendencijas ar kurie keičia gamybos metodus, – dažniau. Aukšto rizikos tiekėjai turėtų būti audituojami kas šešis mėnesius. Auditai turėtų apimti gamyklos patalpų apžiūrą, procesų stebėjimą bei kokybės įrašų ir bandymų duomenų peržiūrą. Jei padidėja defektų rodiklis ar jei tiekėjai pradeda naudoti naujas medžiagas ar įrangą, auditų dažnumas turėtų būti padidintas.
Ar kokybės kontrolė gali sumažinti gamybos našumą?
Visapusiškas kokybės kontrolė gali pridėti laiko gamybai, jei ji netinkamai suprojektuota, tačiau gerai suprojektuoti kontrolės punktai ir automatinis testavimas iš tikrųjų padidina efektyvumą. Saulės akinių gamintojas, kuris anksti aptinka defektus, išvengia brangios perdaromosios gamybos ir visos partijos atmestimo, kurie užima daug daugiau laiko. Statistinė imtis, automatinis optinis testavimas ir realaus laiko stebėjimas užtikrina tolydžią gamybą, tuo pat metu palaikant žemą defektų lygį. Kokybė ir greitis yra papildantys vienas kitą, kai kokybės kontrolė įtraukta į procesą, o ne pridedama kaip po mintis.



