
 EN
Redukcja wskaźnika wadliwych sztuk w masowej produkcji okularów przeciwsłonecznych: praktyczne kroki kontroli jakości
Odkryj 7 praktycznych, niskobudżetowych kroków kontroli jakości, które sprawdzone są w redukowaniu wskaźników wad w masowej produkcji okularów przeciwsłonecznych. Wdroż je już dziś.
Wskaźniki wad w masowej produkcji okularów przeciwsłonecznych mają bezpośredni wpływ na rentowność, renomę marki oraz satysfakcję klientów. A producent okularów przeciwsłonecznych działająca w skali firma stoi stale pod presją utrzymania wysokiej jakości przy jednoczesnym zarządzaniu harmonogramami produkcji i kosztami. Nawet niewielkie procentowe wskaźniki wad przekładają się na tysiące uszkodzonych sztuk przy rocznej produkcji milionów par. Różnica między wskaźnikiem wad na poziomie 2% a 5% oznacza miliony dolarów kosztów związanych z reklamacjami gwarancyjnymi, zwrotami towaru oraz szkodą dla wizerunku firmy.
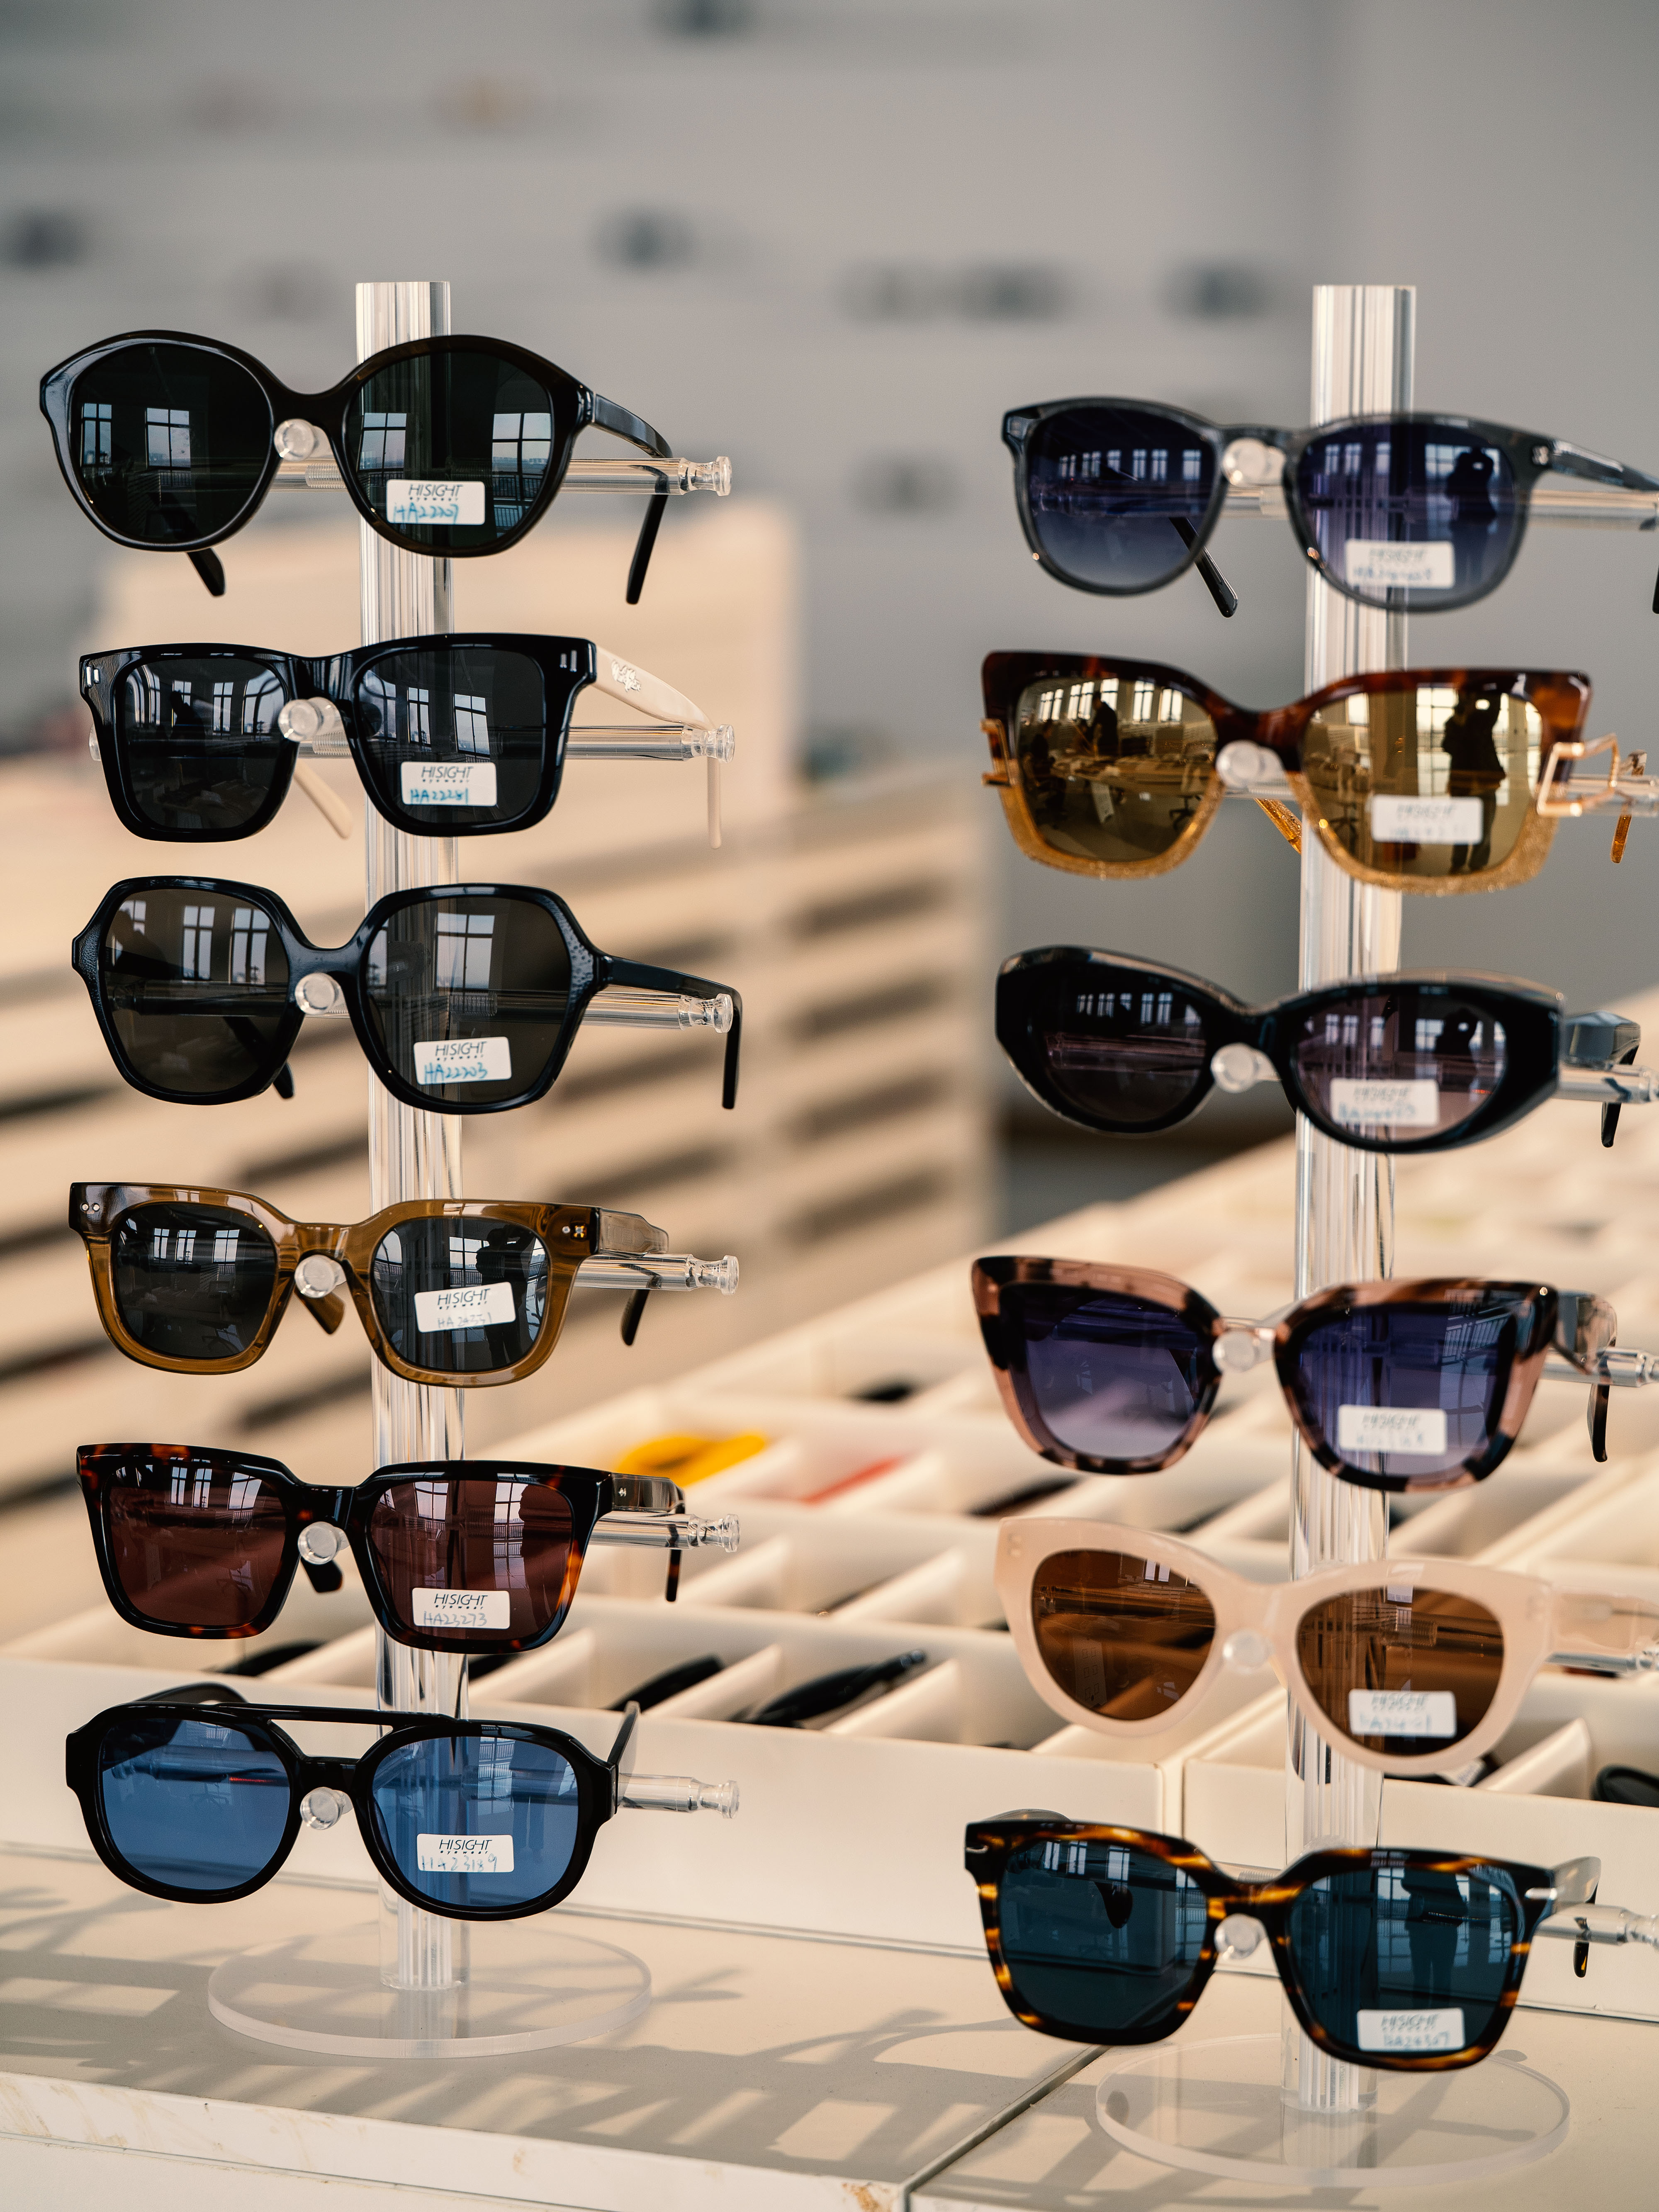
Wdrażanie systematycznych kroków kontroli jakości oddziela liderów branży od producentów borykających się z wycofywaniem produktów i skargami klientów. Fabryka okularów przeciwsłonecznych, która stawia sobie za cel zapobieganie wadom już na etapie projektowania, doboru materiałów, montażu oraz inspekcji, osiąga znacznie niższy poziom awarii. W tym artykule przedstawiono praktyczne, sprawdzone metody kontroli jakości, które każda fabryka OEM okularów przeciwsłonecznych może wdrożyć w istniejących procesach produkcyjnych bez konieczności ponoszenia ogromnych wydatków inwestycyjnych ani opóźnienia produkcji.
Kontrola materiałów i kontrola jakości przyjmowanych
Ustalanie jasnych standardów dla dostawców
Każdy producent okularów przeciwsłonecznych zależy od spójnej jakości materiałów dostarczanych przez dostawców. Półfabrykaty soczewek, materiały na oprawki, elementy metalowe oraz powłoki muszą spełniać ścisłe specyfikacje przed wprowadzeniem do produkcji. Opracowanie szczegółowego procesu kwalifikacji dostawców zmniejsza wady już na etapie źródłowym. Dokumentuj wszystkie specyfikacje materiałowe, ustal protokoły badania partii oraz utrzymuj ciągłą komunikację z dostawcami dotyczącą danych o odrzucanych partiach i trendów jakościowych. Fabryka okularów przeciwsłonecznych, która dokładnie kontroluje materiały przyjmowane, zapobiega wadom występującym w dalszych etapach produkcji – ich usunięcie w trakcie montażu jest wykładniczo droższe.
Wdrażanie planów statystycznego pobierania próbek
Ręczna kontrola każdego pojedynczego komponentu jest kosztowna i niewydajna, ale losowa kontrola bez zastosowania dyscypliny niesie ryzyko wysyłki partii zawierających wady. Plany statystycznego pobierania próbek zapewniają równowagę między kosztem a ryzykiem poprzez określenie wielkości próbek oraz kryteriów akceptacji na podstawie rozmiarów partii i dopuszczalnych poziomów jakości. Fabryka OEM okularów przeciwsłonecznych stosująca tabele pobierania próbek z normy ANSI/ASQ Z1.4 może wykryć wady jeszcze przed wprowadzeniem do produkcji 95% partii, jednocześnie utrzymując nakład pracy kontrolnej na znośnym poziomie. Przeprowadzaj testy soczewek pod kątem przejrzystości optycznej, przyczepności powłoki oraz twardości. Sprawdzaj oprawy pod kątem dokładności wymiarowej, wad materiału oraz spójności wykończenia. Dokumentuj wszystkie ustalenia, aby identyfikować wzorce i zmuszać dostawców do podjęcia działań naprawczych.
Kontrola jakości w trakcie montażu
Strategia kontroli oparta na punktach kontrolnych
Jakość nie może być sprawdzana w gotowych produktach; musi być wbudowana w każdy etap montażu. Producent okularów przeciwsłonecznych powinien ustalić punkty kontrolne jakości na kluczowych etapach: przygotowanie oprawki, wkładanie soczewek, montaż zawiasów, aplikacja podkładki nosowej oraz końcowy montaż. Na każdym z tych punktów kontrolnych należy przeszkolić techników montujących lub dedykowanych inspektorów jakości, aby sprawdzali, czy części spełniają określone wymagania przed przekazaniem ich do kolejnego etapu. Wykrycie wad na wczesnym etapie wiąże się z wyraźnie niższymi kosztami niż ich wykrycie podczas ostatecznej kontroli jakości lub po wysyłce. Fabryka okularów przeciwsłonecznych stosująca kontrolę na poszczególnych etapach redukuje koszty ponownego przetwarzania i minimalizuje liczbę wadliwych jednostek trafiających do magazynu.
Statystyczna kontrola procesu i monitorowanie w czasie rzeczywistym
Ponad poszczególne punkty kontrolne fabryka OEM okularów przeciwsłonecznych powinna monitorować kluczowe metryki procesu w czasie rzeczywistym za pomocą wykresów kontrolnych. Rejestruj pomiary, takie jak dopasowanie soczewek do oprawki, moment obrotowy zawiasów, szerokość mostka oraz kąt śródniczków, pobierając próbki losowe w trakcie całej zmiany produkcyjnej. Nanoszenie tych wartości na wykresy kontrolne pozwala zidentyfikować przypadki, w których wahania przekraczają dopuszczalne granice. Gdy punkty danych wykraczają poza granice kontrolne, należy zatrzymać linię produkcyjną, przeanalizować przyczynę pierwotną oraz dokonać korekty sprzętu lub procesów przed wyprodukowaniem kolejnych wadliwych jednostek. Takie podejście zapobiegawcze uniemożliwia produkcję partii wadliwych produktów i świadczy o ciągłym zaangażowaniu w doskonalenie jakości.
Końcowa inspekcja, testowanie oraz dokumentacja wad
Kompleksowe protokoły końcowej inspekcji
Producent okularów przeciwsłonecznych musi wprowadzić etap ostatecznej kontroli jakości, podczas którego wykwalifikowani inspektorzy badają 100% gotowych jednostek lub reprezentatywne próbki – w zależności od wielkości partii i przyjętego poziomu ryzyka. Kontrola powinna obejmować funkcjonalność optyczną, prawidłowe ustawienie oprawki, jakość wykończenia, czystość soczewek, stabilność zawiasów oraz stan opakowania. Należy stosować standaryzowane listy kontrolne oraz określone warunki oświetlenia, aby zapewnić spójność ocen. Inspektorów należy szkolić w zakresie rozpoznawania subtelnych wad, takich jak pęknięcia soczewek (crazing), pęcherzyki na powłokach, nieprawidłowe ustawienie skrzydełek lub luźne zawiasy. Należy organizować regularne szkolenia uzupełniające oraz przeprowadzać testy zgodności ocen między różnymi inspektorami (inter-rater reliability), aby potwierdzić, że wszyscy stosują kryteria w sposób jednolity. Fabryka okularów przeciwsłonecznych inwestująca w staranne ostateczne kontrole jakości chroni swoją reputację i ogranicza liczbę awarii w użytkowaniu.
Testowanie wykraczające poza kontrolę wizualną
Same sprawdzanie wizualne nie wykrywa wad wewnętrznych oraz problemów z wydajnością. Fabryka OEM okularów przeciwsłonecznych powinna przeprowadzać testy funkcjonalne na próbkach jednostek z każdej partii produkcyjnej. Moc optyczna soczewek powinna być mierzona za pomocą zautomatyzowanych lensmetrów, ochrona przed promieniowaniem UV – za pomocą spektrofotometrów, trwałość zawiasów – za pomocą testów cyklicznej obciążenia mechanicznego, a odporność ramki na naprężenia – za pomocą testów upuszczania lub testów gięcia. Te badania ujawniają ukryte wady, które mogą spowodować przedwczesny awaryjny stan użytkowania przez klienta. Wszystkie wyniki testów należy udokumentować, określić kryteria akceptacji/odrzucenia zgodne ze specyfikacjami klienta oraz zapewnić śledzalność, aby w razie potrzeby można było wycofać wadliwe partie. Przeprowadzanie testów wiąże się z dodatkowymi kosztami, ale zapobiega znacznie droższym roszczeniom gwarancyjnym oraz szkodom dla reputacji.
Śledzenie wad i analiza przyczyn podstawowych
Każdy defekt wykryty podczas inspekcji lub testów należy zarejestrować, sklasyfikować i przeanalizować. Producent okularów przeciwsłonecznych, który śledzi dane o defektach według typu, daty produkcji i linii montażowej, szybko identyfikuje problemy systemowe. Przeprowadź analizę pierwotnej przyczyny dla defektów występujących z wysoką częstotliwością, aby określić, czy problem wynika z kalibracji sprzętu, zmienności materiałów, błędów operatora czy słabości projektu. Wykorzystaj uzyskane wnioski do wprowadzania działań korygujących, takich jak konserwacja sprzętu, zmiana dostawców, przeprojektowanie procesu lub ponowne szkolenie operatorów. Fabryka okularów przeciwsłonecznych, która zamyka pętlę zwrotną między inspekcją a ulepszaniem procesów, systematycznie obniża wskaźnik defektów z miesiąca na miesiąc.
Często zadawane pytania
Jaki wskaźnik defektów jest akceptowalny w produkcji okularów przeciwsłonecznych?
Najlepsze praktyki branżowe zwykle zakładają wskaźnik wadliwości poniżej 2% dla słończek produkowanych masowo, choć marki premium dążą do wartości 0,5% lub niższej. Dopuszczalny wskaźnik zależy od specyfikacji klienta, segmentu rynku oraz struktury kosztów. Producent słończek powinien ustalić cel w zakresie wadliwości zgodny z oczekiwaniami klientów i nieustannie pracować nad jego poprawą. Nawet niewielkie zmniejszenie wskaźnika z 3% do 2% może przekładać się na znaczne oszczędności kosztów w skali produkcji.
Jak często fabryka słończek powinna przeprowadzać audyty dostawców?
Fabryka OEM wyrobów do ochrony oczu powinna przeprowadzać audyty kluczowych dostawców co najmniej raz w roku, a częściej – w przypadku dostawców, u których zaobserwowano tendencje jakościowe lub zmiany w metodach produkcji. Dostawców wysokiego ryzyka należy badać co sześć miesięcy. Audyt powinien obejmować inspekcję obiektu, obserwację procesów oraz przegląd dokumentacji jakościowej i danych testowych. Częstotliwość audytów należy zwiększyć w przypadku wzrostu wskaźnika wadliwości lub wprowadzenia przez dostawcę nowych materiałów lub sprzętu.
Czy kontrola jakości może obniżyć szybkość produkcji?
Kompleksowa kontrola jakości może wydłużyć produkcję, jeśli została źle zaprojektowana, ale dobrze skonstruowane punkty kontrolne oraz testowanie zautomatyzowane rzeczywiście zwiększają wydajność. Producent okularów przeciwsłonecznych, który wykrywa wady na wczesnym etapie, unika kosztownej poprawki i odrzucenia całej partii – czynności, które zajmują znacznie więcej czasu. Próbkowanie statystyczne, zautomatyzowane testy optyczne oraz monitorowanie w czasie rzeczywistym zapewniają ciągłość produkcji przy jednoczesnym utrzymaniu niskiego poziomu wad. Jakość i szybkość są wzajemnie uzupełniające się, gdy kontrola jakości jest integralną częścią procesu, a nie dodatkowym elementem wprowadzanym po jego zakończeniu.



