
 EN
Plastifikaatori sisaldus ja selle mõju atsetaadi prillide kvaliteedile: tootmisega seotud kaalutlused OEM/ODM-projektide jaoks
Miks on plastifikaatori tasakaalutegur nii oluline atsetaatseliste prillide vastupidavuse, kumerdumise ennetamise ja tootmisrendi tagamiseks. Oluline juhis OEM/ODM-tootjatele.
Plastifikaatori sisaldus on üks kriitilisemaid, kuid sageli tähelepanuta jäetavaid tegureid kõrgkvaliteediliste atsetaadi prillide puhul oEM- ja ODM-tootjate jaoks on oluline mõista, kuidas plastifikaatorid mõjutavad materjali molekulaarstruktuuri, paindlikkust ja pikaajalist toimivust, et täita klientide spetsifikatsioone ja tagada toote usaldusväärsus konkurentsivõimelises prillituru keskkonnas.
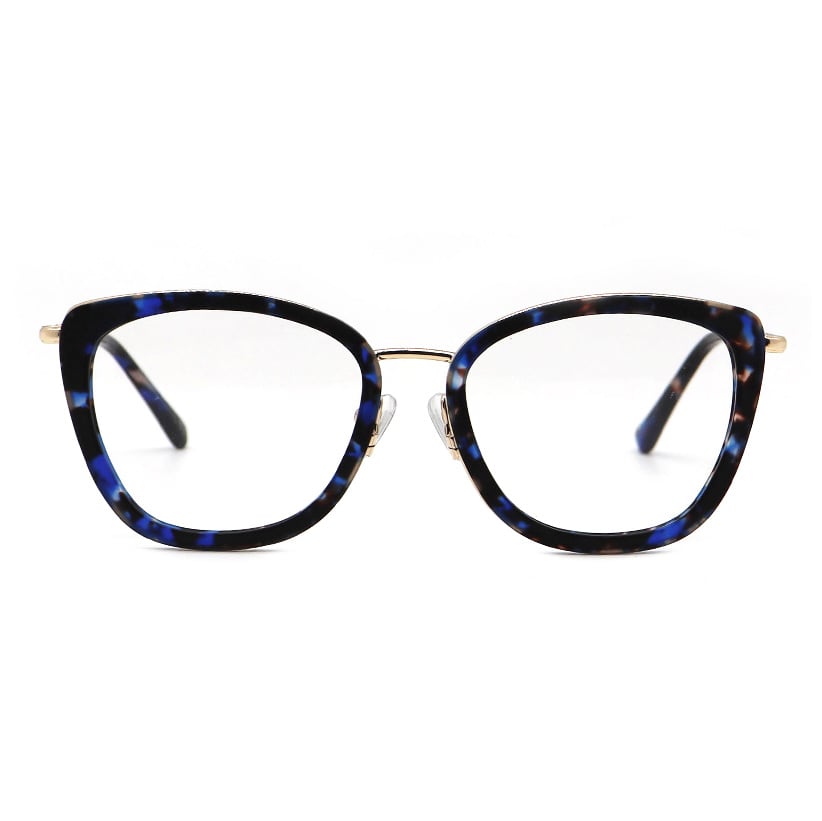
Atsetaadi raamid säilitavad oma au kõrgema tasemega silmalaugute tootmisel, kuna need pakuvad ületäituvat välimust, mugavust ja võimalust luua keerukaid disainilahendusi. Siiski sõltub atsetaadi silmalaugute kvaliteet otseselt plastifikaatorite täpsest tasakaalust tselluloosi atsetaadi polümeermaatriksis. Liiga vähe plastifikaatoreid teeb raamid rabedaks ja murdlikuks; liiga palju plastifikaatoreid põhjustab raamide kõverdumist, kiiret vananemist ja kuju kaotamist aeglaselt. Selles artiklis uuritakse olulisi tootmisnõudeid, mida OEM/ODM-tootmisvõimsused peavad täitma, et tagada atsetaadi raamide kvaliteedi stabiilsus kogu tootmissarja vältel.
Plastifikaatorite mõistmine atsetaadi materjali koostises
Plastifikaatorid on keemilised ühendid, mida lisatakse tselluloosiatsetaile tootmisel paindlikkuse ja töödeldavuse parandamiseks. Kliendispetsiifilises atsetaadi tootmises kasutatakse kõige sagedamini dibutüülfatlaati (DBP), dietüülfatlaati (DEP) ja kamfoori, millel kõigil on erinevad omadused, mis mõjutavad atsetaadi raamide käitumist koormuse ja keskkonnatingimuste mõjul. Plastifikaatori kontsentratsioon jääb tavaliselt 15–35 massiprotsendini, sõltuvalt soovitud lõppomadustest ja rakendusnõuetest.
Molekulaarne struktuur ja paindlikkus
Kui plastifikaatoreid lisatakse tselluloosiatsetaadi maatriksisse, vähendavad nad füüsiliselt polümeerahelate vahelisi molekulaarseid jõude. See füüsiline toime suurendab ahelate liikuvust, võimaldades materjalil painduda ja painduda ilma murdumata injektsioonvalu, lehtede soojenemisvormimise ja raamide kokkupaneku protsesside ajal. Käsitööna valmistatud atsetaatprillide puhul on sageli vaja kõrgemat plastifikaatorite suhet, et toetada keerukaid käsitöölikke lõpetusmeetodeid, samas kui massitootmises valmistatud atsetaatraamidel võivad kasutada veidi erinevaid koostiseid, mis on optimeeritud injektsioonvalu tõhususele.
Keemiline stabiilsus ja materjali lagunemine
Plastifikaatorite tüüp ja kontsentratsioon mõjutavad otseselt seda, kuidas atsetaadi prilliraamid vananevad ladustamise ja tarbijakasutuse ajal. Kõrgkvaliteedilised plastifikaatorid, mis on keemiliselt korralikult seotud polümeermaatriksiga, takistavad migreerumist – see tähendab plastifikaatorimolekulite aeglast lekkimist raami pinnale. Halbade plastifikaatorite valik või liialdatud kontsentratsioonid põhjustavad nähtavat õhukese valge kihina (bloom) teket, paindlikkuse kaotust ja struktuurilist nõrkust toote kasutusaja jooksul. OEM/ODM-tootjad peavad plastifikaatorite stabiilsust testima soojus-, niiskus- ja UV-kiirguse mõjul, et tagada vastavus rahvusvahelistele kvaliteedinormidele.
Tootmisprotsessi mõju plastifikaatorite töökindlusele
Atsetaatri raamide tootmisprotsessis on mitu etappi, kus plastifikaatori toimivust kas parandatakse või halvenetakse. Alates lähtematerjalide valikust kuni lõpliku kokkupanekuni mõjutavad temperatuuri reguleerimine, töötlemiskiirus ja materjalide käsitsemine seda, kas plastifikaator jääb raami kogu ulatuses ühtlaselt jaotatuks ning keemiliselt stabiilseks. Nende protsessisõltuvuste mõistmine on oluline OEM/ODM-tootmisüksustele, kes soovivad pakkuda maailmaturgudele ühtlast ja vastupidavat kohandatud atsetaatri toodet.
Töötlemise ajal temperatuuri reguleerimine
Atsetaadi materjali töötlemine nõuab täpset temperatuuri juhtimist, kuna liialdatud soojus põhjustab plastifikaatorite aurumise või lagunemise, samas kui ebapiisav soojus takistab ühtlast materjali voolu ja plastifikaatorite jaotumist. Atsetaadi raamide süstikujutamisel on tavaliselt toru temperatuur vahemikus 180 kuni 210 kraadi Celsiuse järgi; nende piiride ületamine võib põhjustada teatud plastifikaatorite lagunemise, mis loob nõrgad kohad ja värvimuutused. Käsitöölikult valmistatud atsetaadi tootmine hõlmab sageli lehtede lõikamist ja käsitsi kokkupanekut madalamal temperatuuril, mistõttu võib olla vajalikud erinevad plastifikaatorite koostised kui süstikujutatud alternatiividel. OEM/ODM-tootjad peavad dokumenteerima ja jälgima temperatuuri profiile, et tagada korduvus ja kvaliteedi järjepidevus tootmispartiide vahel.
Jahutamine ja pingete vähendamine
Pärast valamist või kujundamist peavad atsetaadi prilliraamid jahtuma aeglaselt, et plastifikaatorid saaksid ühtlaselt taaspaigutuda polümeermatriitsis. Kiire jahtumine teeb sisemise pinget, mis võib põhjustada kõverdumist, mikropragusi ja liiga varajast habrasust, isegi kui esialgne plastifikaatori koostis on õige. Paljud OEM/ODM-tootmisettevõtted kasutavad raamide stabiilsuse tagamiseks kontrollitud jahtumiskambreid ja töötlusprotsessi (anneerimist), enne kui raameid edasi töödeldakse, poleeritakse ja lõpetatakse. See oluline samm mõjutab otseselt lõpliku raami vastupidavust keskkonnatingimustele ja mehaanilisele rikkeni tarbijakasutusel.
Kvaliteedikontroll ja spetsifikatsioonihaldus OEM/ODM-projektide puhul
Püsiva atsetaatsälgade kvaliteedi tagamine suurte tootmismahude korral nõuab rangeid kvaliteedikontrolli protokolle, mis keskenduvad konkreetselt plastifikaatori sisule, jaotumisele ja toimimisele. OEM/ODM-partnerite puhul, kes töötavad mitme kliendiga ja kelle disaininõuded muutuvad, tagavad standardse testimeetodite kasutamine ja selgelt määratletud materjalispetsifikatsioonid eeldatavaid tulemusi ning vähendavad kulukate täiendavate tööde või kliendilt tagasitoodud kaupade riski. Plastifikaatoriga seotud puudused tuvastatakse sageli liiga hilja tootmisprotsessis, mistõttu on ennetav materjali ja protsessi kvalifitseerimine oluline.
Materjali sertifitseerimine ja tarnija kvalifitseerimine
OEM/ODM-tootjad peavad kehtestama rangeid tarnijate kvalifikatsiooniprotseduure atsetaadi granulite, lehtede ja eelnevalt töödeldud materjalide jaoks. Sertifitseeritud tarnijad esitavad üksikasjalikke tehnilisi andmelehti, milles on täpsustatud plastifikaatori tüüp, kontsentratsioon ja partii järjepidevus, mis võimaldab tootjatel ennustada töötlemise käitumist ja lõppsaaduse omadusi. Käsitööna valmistatud atsetaadi tootmine tugineb sageli premiumklassi materjalidel, millel on hoolikalt reguleeritud plastifikaatori profiil, sest käsitöötlus seab raamimaterjali pikaks ajaks soojuse ja mehaanilise koormuse alla. Regulaarsed sisenevad inspektorid, materjalide testimine ja jälgitavussüsteemid tagavad, et iga eriatsetaadi partii vastab spetsifikatsioonile enne töötlemise alustamist.
Plastifikaatori mõju testimeetodid
Standardsetestid atsetaatraamidele hõlmavad paindekindluse testi, mis mõõdab raami võimet painduda ilma murdumata, ja plastifikaatori migreerumise analüüsi, mis tuvastab soovimatut pinnale lekemist. Tõmbetugevuse test määrab materjali maksimaalse pingetalu, samas kui temperatuuri ja niiskusetsükli tingimustes läbi viidavad mõõtmete stabiilsuse testid näitavad, kas plastifikaatori koostis säilitab aeglaselt järjepidevat toimivust. OEM/ODM-tootmisettevõtted, kes rakendavad neid teste, saavad tuvastada plastifikaatoriga seotud probleeme enne seda, kui raamid jõuavad klientide juurde, vähendades garantiikohustusi ja kaitstes brändi mainet. Edasijõudnud tootjad teevad lisaks kiirendatud vananemise uuringuid, et prognoosida atsetaatprillide pikaajalist vastupidavust reaalmaailmas toimuvate keskkonnatingimuste mõjul.
KKK
Mis juhtub, kui atsetaatprillidel on liiga vähe plastifikaatorit?
Plastifikaatori puudumine põhjustab atsetaatri raamide kõvaks ja praktiliselt murdlikuks muutumise tootmis-, lõpetus- ja tarbijakasutusjärgses etapis. Materjalil puudub paindlikkus, et neelata mehaanilist koormust tavapärasest käsitsemisest, templede kokkupanekust või väikestest põrgetest. Raamid, millel on madal plastifikaatori sisaldus, näitavad ka halba vormimisvoolu tootmisprotsessis, mis viib täitmata osade, pinnakahjustuste ja mõõtmete ebakorrapärasuste tekkeni ning seega ka sobivuse ja esteetilise ilme halvenemiseni.
Kuidas liialdatud plastifikaator mõjutab kohandatud atsetaatri raamide toimivust?
Liialdatud plastifikaator põhjustab atsetaatri raamide kõverdumise, soojusel deformeerumise ja struktuurilise tugevuse aeglaselt kadumise. Materjal muutub liiga pehmeks, ei suuda säilitada täpseid mõõtmeid ja arendab püsivaid kortsusid või paindumisi, mis halvendavad valmistoote kvaliteeti. Liialdatud plastifikaator suurendab ka selle migreerumist pinnale, tekitades nähtava õhukese kihina (bloom) ning vähendades raami esteetilist atraktiivsust ja vastupidavust pikema kandmise ja hoiustamise ajal.
Miks on plastifikaatorite haldamine oluline OEM/ODM prillide tootmisel?
Plastifikaatorite sisaldus mõjutab otseselt tootmise tõhusust, esmakordset väljatootmist, toote vastupidavust ja klientide rahulolu. OEM/ODM tootjad peavad tasakaalustama töötlemisnõudeid ja pikaajalist tooraine jõudlust erinevate klientide spetsifikatsioonide ja turutingimustega. Õige plastifikaatorite haldamine vähendab vigade esinemissagedust, vähendab ületootmise kulusid ja tagab, et atsetaadi prillid vastavad rahvusvahelistele kvaliteedi- ja ohutusstandarditele, kaitstes seeläbi tootja mainet ja turukonkurentsivõimet.



