
 EN
Kandungan Plasticizer dan Pengaruhnya terhadap Kualitas Kacamata Asetat: Pertimbangan Manufaktur untuk Proyek OEM/ODM
Mengapa keseimbangan plastisizer sangat penting untuk ketahanan, pencegahan distorsi, dan hasil produksi kacamata asetat. Panduan esensial bagi produsen OEM/ODM.
Kandungan plastisizer merupakan salah satu faktor paling kritis namun sering diabaikan dalam pembuatan kacamata asetat . Bagi produsen OEM dan ODM, memahami pengaruh plastisizer terhadap struktur molekul, kelenturan, serta kinerja jangka panjang bahan sangatlah penting guna memenuhi spesifikasi pelanggan dan menjamin keandalan produk di pasar kacamata yang kompetitif.
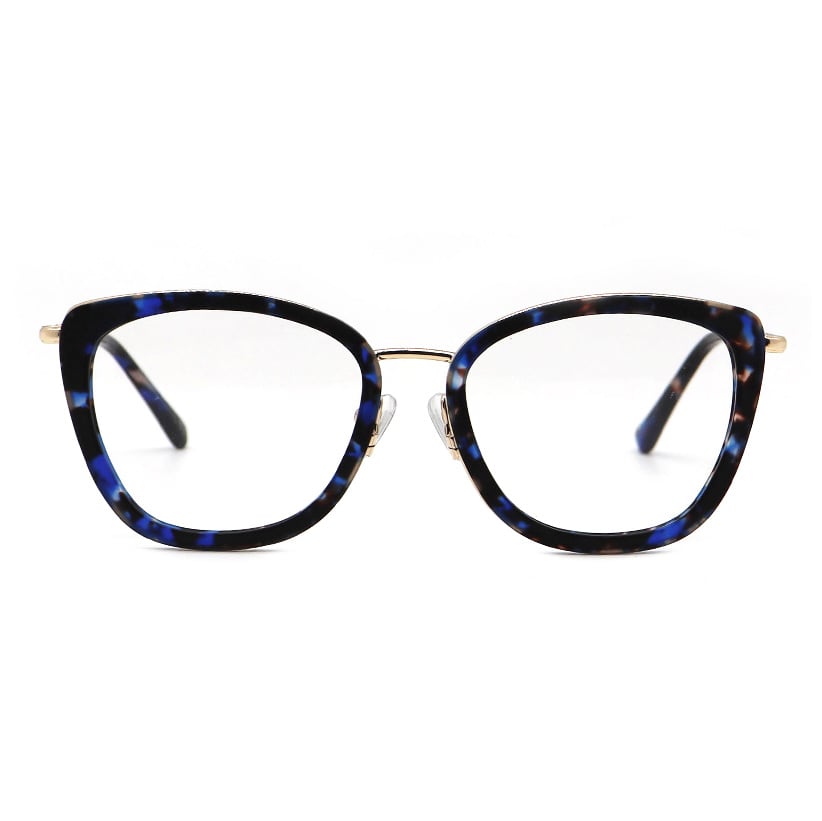
Bingkai asetat tetap menjadi standar emas dalam produksi kacamata premium karena estetika unggulannya, kenyamanan, serta kemampuan menahan desain rumit. Namun, kualitas kacamata asetat sangat bergantung pada keseimbangan tepat zat pelunak dalam matriks polimer selulosa asetat. Terlalu sedikit zat pelunak menghasilkan bingkai rapuh yang rentan retak; terlalu banyak menghasilkan bingkai yang melengkung, memburuk lebih cepat, dan kehilangan bentuk seiring waktu. Artikel ini membahas pertimbangan kritis dalam manufaktur yang harus diatasi oleh fasilitas OEM/ODM guna menjaga konsistensi kualitas bingkai asetat sepanjang proses produksi.
Memahami Zat Pelunak dalam Komposisi Bahan Asetat
Plastisizer adalah senyawa kimia yang ditambahkan ke asetat selulosa untuk meningkatkan fleksibilitas dan kemudahan pengolahannya selama proses manufaktur. Dalam produksi asetat khusus, plastisizer yang paling umum digunakan meliputi dibutil ftalat (DBP), dietil ftalat (DEP), dan kamfer, masing-masing memberikan sifat khas yang memengaruhi kinerja bingkai asetat di bawah tekanan dan kondisi lingkungan. Konsentrasi plastisizer biasanya berkisar antara 15 hingga 35 persen berdasarkan berat, tergantung pada karakteristik akhir dan kebutuhan aplikasi yang diinginkan.
Struktur Molekul dan Kelenturan
Ketika plasticizer dimasukkan ke dalam matriks selulosa asetat, plasticizer bekerja dengan mengurangi gaya antarmolekul antar rantai polimer. Tindakan fisik ini meningkatkan mobilitas rantai, sehingga memungkinkan bahan tersebut melengkung dan lentur tanpa patah selama proses pencetakan injeksi, pembentukan lembaran secara termal, dan perakitan rangka. Kacamata asetat buatan tangan umumnya memerlukan rasio plasticizer yang lebih tinggi selama proses manufaktur untuk mendukung teknik penyelesaian akhir secara manual yang kompleks, sedangkan rangka asetat produksi massal mungkin menggunakan formulasi yang sedikit berbeda yang dioptimalkan guna efisiensi pencetakan injeksi.
Stabilitas Kimia dan Degradasi Bahan
Jenis dan konsentrasi plasticizer secara langsung memengaruhi cara kacamata asetat menua selama penyimpanan dan penggunaan oleh konsumen. Plasticizer berkualitas tinggi yang terikat secara kimia dengan baik ke dalam matriks polimer mampu menahan migrasi—yakni pelarutan bertahap molekul plasticizer ke permukaan bingkai. Pemilihan plasticizer yang buruk atau konsentrasi berlebih menyebabkan munculnya bloom (residu putih), penurunan kelenturan, serta kelemahan struktural sepanjang masa pakai produk. Produsen OEM/ODM wajib menguji stabilitas plasticizer di bawah paparan panas, kelembapan, dan sinar UV guna memastikan kepatuhan terhadap standar kualitas internasional.
Dampak Proses Manufaktur terhadap Kinerja Plasticizer
Alur kerja manufaktur bingkai asetat melibatkan beberapa tahap di mana kinerja plasticizer dioptimalkan atau dikompromikan. Mulai dari pemilihan bahan baku hingga perakitan akhir, pengendalian suhu, kecepatan proses, dan penanganan bahan semuanya memengaruhi apakah plasticizer tetap terdistribusi merata dan stabil secara kimia di seluruh bingkai. Memahami ketergantungan proses ini sangat penting bagi fasilitas OEM/ODM yang bertujuan memberikan produk asetat khusus yang konsisten dan tahan lama ke pasar global.
Pengendalian Suhu Selama Proses
Pemrosesan bahan asetat memerlukan pengaturan suhu yang presisi karena panas berlebih menyebabkan pelarut plastik menguap atau terdegradasi, sedangkan panas yang tidak cukup menghambat aliran bahan yang seragam serta distribusi pelarut plastik. Selama pencetakan injeksi bingkai asetat, suhu laras umumnya berkisar antara 180 hingga 210 derajat Celsius; melebihi batas ini dapat menyebabkan dekomposisi sebagian pelarut plastik, sehingga muncul zona lemah dan perubahan warna. Produksi asetat secara kerajinan tangan sering melibatkan pemotongan lembaran dan perakitan manual pada suhu lebih rendah, yang mungkin memerlukan formulasi pelarut plastik berbeda dibandingkan varian cetak injeksi. Produsen OEM/ODM wajib mendokumentasikan dan memantau profil suhu guna menjamin pengulangan proses dan konsistensi kualitas di seluruh lot produksi.
Pendinginan dan relief tegangan
Setelah pencetakan atau pembentukan, kacamata asetat harus didinginkan secara bertahap agar plasticizer dapat mengendap kembali secara merata di dalam matriks polimer. Pendinginan cepat menimbulkan tegangan internal, yang dapat menyebabkan pelengkungan, retakan mikro, dan kegetasan dini—meskipun formulasi plasticizer awal sudah benar. Banyak fasilitas OEM/ODM menggunakan ruang pendingin terkendali dan proses anil untuk menstabilkan bingkai asetat khusus sebelum dilakukan pemesinan lanjutan, pemolesan, serta penyelesaian akhir. Langkah kritis ini secara langsung memengaruhi ketahanan bingkai akhir terhadap retak akibat tegangan lingkungan dan kegagalan mekanis selama penggunaan konsumen.
Pengendalian Mutu dan Manajemen Spesifikasi untuk Proyek OEM/ODM
Mempertahankan kualitas kacamata asetat yang konsisten dalam produksi bervolume tinggi memerlukan protokol pengendalian kualitas yang ketat, khususnya terkait kandungan, distribusi, dan kinerja plasticizer. Bagi mitra OEM/ODM yang bekerja dengan berbagai pelanggan serta spesifikasi desain yang sering berubah, metodologi pengujian standar dan spesifikasi material yang jelas menjamin hasil yang dapat diprediksi serta mengurangi risiko pembuatan ulang mahal atau pengembalian barang oleh pelanggan. Cacat terkait plasticizer sering kali baru terdeteksi pada tahap akhir siklus produksi, sehingga kualifikasi material dan proses secara proaktif menjadi sangat penting.
Sertifikasi Material dan Kualifikasi Pemasok
Produsen OEM/ODM harus menetapkan prosedur kualifikasi pemasok yang ketat untuk pelet asetat, lembaran asetat, dan bahan pra-olahan. Pemasok bersertifikat menyediakan lembar data teknis terperinci yang mencantumkan jenis pelunak, konsentrasi, serta konsistensi tiap lot, sehingga memungkinkan produsen memprediksi perilaku proses dan kinerja produk akhir. Produksi asetat buatan tangan sering mengandalkan bahan bermutu tinggi dengan profil pelunak yang dikendalikan secara cermat, karena proses penyelesaian manual mengekspos bahan rangka pada panas dan tekanan mekanis dalam durasi yang lebih lama. Pemeriksaan masuk berkala, pengujian bahan, serta sistem ketertelusuran menjamin setiap lot asetat khusus memenuhi spesifikasi sebelum proses dimulai.
Metode Pengujian Dampak Pelunak
Protokol pengujian standar untuk bingkai asetat mencakup pengujian kekuatan lentur, yang mengukur kemampuan bingkai untuk melengkung tanpa patah, serta analisis migrasi plastisizer, yang mendeteksi kebocoran tak diinginkan ke permukaan. Pengujian tarik menentukan toleransi tegangan maksimum bahan, sedangkan pengujian stabilitas dimensi di bawah siklus suhu dan kelembapan mengungkap apakah formulasi plastisizer mempertahankan kinerja konsisten seiring waktu. Fasilitas OEM/ODM yang menerapkan pengujian ini dapat mengidentifikasi masalah terkait plastisizer sebelum bingkai sampai ke pelanggan, sehingga mengurangi klaim garansi dan melindungi reputasi merek. Produsen canggih juga melakukan studi penuaan dipercepat untuk memprediksi daya tahan jangka panjang kacamata asetat berdasarkan paparan lingkungan dunia nyata.
Tanya Jawab
Apa yang terjadi jika kacamata asetat memiliki kandungan plastisizer yang tidak cukup?
Kurangnya plasticizer menyebabkan bingkai asetat menjadi rapuh dan rentan retak selama proses manufaktur, finishing, serta penggunaan oleh konsumen. Bahan ini kehilangan kelenturan untuk menyerap tekanan mekanis akibat penanganan normal, pelipatan temple, atau benturan ringan. Bingkai dengan kandungan plasticizer rendah juga menunjukkan aliran cetak yang buruk selama produksi, sehingga menghasilkan pengisian tidak sempurna, cacat permukaan, dan ketidaksesuaian dimensi yang merugikan kenyamanan pemakaian serta tampilan estetika.
Bagaimana plasticizer berlebih memengaruhi kinerja bingkai asetat khusus?
Plasticizer berlebih menyebabkan bingkai asetat melengkung, berubah bentuk saat terpapar panas, serta kehilangan integritas struktural seiring waktu. Bahan menjadi terlalu lunak, gagal mempertahankan dimensi presisi, dan mengembangkan lipatan permanen atau kelengkungan yang merusak kualitas produk jadi. Plasticizer berlebih juga meningkatkan migrasi ke permukaan, menimbulkan lapisan kabur (bloom) yang terlihat jelas serta mengurangi daya tarik estetika dan ketahanan bingkai selama pemakaian dan penyimpanan jangka panjang.
Mengapa manajemen plasticizer sangat penting dalam produksi kacamata OEM/ODM?
Kandungan plasticizer secara langsung memengaruhi efisiensi produksi, tingkat hasil pertama kali (first-pass yield), ketahanan produk, dan kepuasan pelanggan. Produsen OEM/ODM harus menyeimbangkan kebutuhan proses dengan harapan kinerja jangka panjang, sesuai berbagai spesifikasi pelanggan dan kondisi pasar. Manajemen plasticizer yang tepat mengurangi tingkat cacat, meminimalkan biaya pengerjaan ulang (rework), serta menjamin bahwa kacamata berbahan acetate memenuhi standar kualitas dan keamanan internasional—sehingga melindungi reputasi produsen dan daya saingnya di pasar.



