
 EN
Plastisoitteen pitoisuus ja sen vaikutus asetaattilasien laatuun: Valmistuksen näkökulma OEM-/ODM-hankkeissa
Miksi plastisoitteen tasapaino on ratkaisevan tärkeää asetaattilasien kestävyyden, vääntymisen estämisen ja valmistustuloksen kannalta. Oleellinen opas OEM- ja ODM-valmistajille.
Plastisoitteen pitoisuus on yksi tärkeimmistä, mutta usein huomiotta jäävistä tekijöistä korkealaatuisten asetaattilaseet . OEM- ja ODM-valmistajille on olennaista ymmärtää, miten plastisoitteet vaikuttavat materiaalin molekulaariseen rakenteeseen, joustavuuteen ja pitkäaikaiseen suorituskykyyn, jotta voidaan täyttää asiakkaan vaatimukset ja taata tuotteen luotettavuus kilpailuun altistetussa lasimarkkinassa.
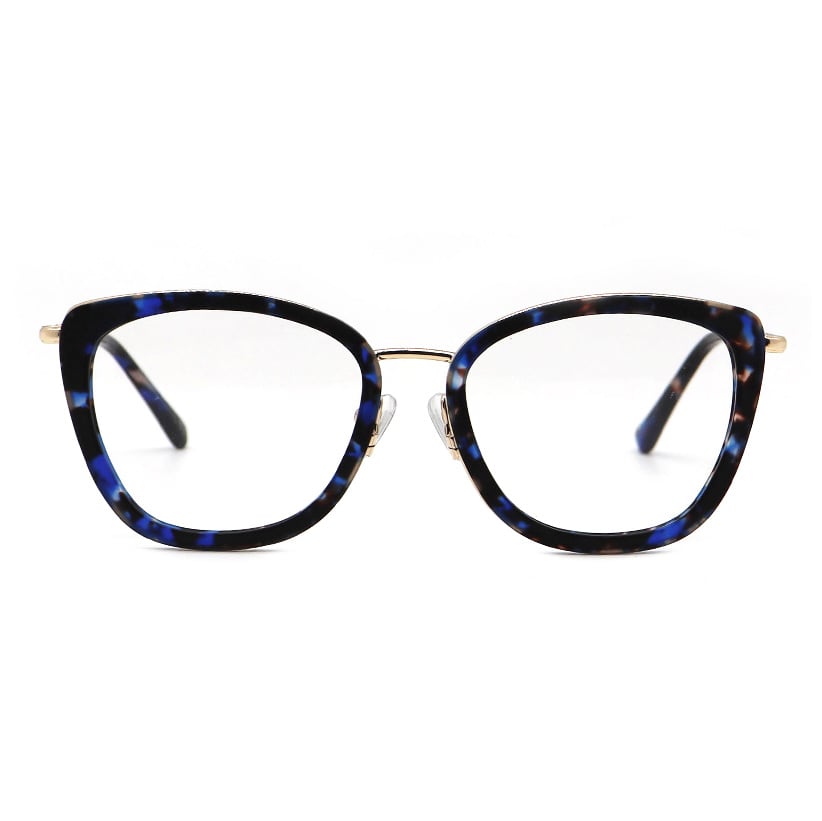
Asetaattikehykset ovat edelleen kultainen standardi premium-silmälasien valmistuksessa niiden erinomaisen ulkoasun, mukavuuden ja kyvyn pitää monimutkaisia suunnitelmia ansiosta. Kuitenkin asetaattisilmälasien laatu riippuu voimakkaasti muoviltaisten aineosien tarkasta tasapainosta selluloosa-asetaatin polymeerimatriisissa. Liian vähän muoviltaisia aineosia aiheuttaa hauraita kehyksiä, jotka halkeavat helposti; liian paljon muoviltaisia aineosia taas tuottaa kehyksiä, jotka vääntyvät, rappeutuvat ennenaikaisesti ja menettävät muotonsa ajan myötä. Tässä artikkelissa käsitellään kriittisiä valmistusnäkökohtia, joita OEM/ODM-tilat joutuvat huomioidakseen johdonmukaisen asetaattikehysten laadun koko tuotantosarjan ajan.
Muoviltaisten aineosien ymmärtäminen asetaattimateriaalin koostumuksessa
Plastisoitteet ovat kemiallisia yhdisteitä, joita lisätään selluloosaasetaattiin sen joustavuuden ja käsittelystä helpottamiseksi valmistuksen aikana. Erityisesti mukautetussa asetaattituotannossa käytetyimmät plastisoitteet ovat dibutyyliftalaatti (DBP), dietyyliftalaatti (DEP) ja kamferi, joilla kaikilla on erilaisia ominaisuuksia, jotka vaikuttavat asetaattikehyksien suorituskykyyn rasituksen ja ympäristöolosuhteiden alaisena. Plastisoitteen pitoisuus vaihtelee tyypillisesti 15–35 painoprosenttia riippuen halutuista lopputuloksen ominaisuuksista ja sovellustarpeista.
Molekyylinen rakenne ja joustavuus
Kun pehmitteitä lisätään selluloosa-asetaattimatriisiin, ne toimivat vähentämällä polymeeriketjujen välisiä molekyylienvälisiä voimia. Tämä fysikaalinen vaikutus lisää ketjujen liikkuvuutta, mikä mahdollistaa materiaalin taipumisen ja taipumisen rikkoutumatta puristusmuovauksessa, levyjen lämpömuovauksessa ja kehyksen kokoonpanoprosesseissa. Käsin valmistettuihin asetaattilaseihin tarvitaan yleensä korkeampia pehmitteiden osuuksia valmistuksen aikana, jotta voidaan tukea monimutkaisia käsin tehtäviä viimeistelymenetelmiä, kun taas sarjatuotannossa valmistettuihin asetaattikehyksiin voidaan käyttää hieman erilaisia, puristusmuovauksen tehokkuutta optimoivia koostumuksia.
Kemiallinen vakaus ja materiaalin hajoaminen
Muovittimien tyyppi ja pitoisuus vaikuttavat suoraan asetaattipohjaisten silmälasikehyksien ikääntymiseen varastoinnin ja kuluttajan käytön aikana. Korkealaatuiset muovittimet, jotka ovat kemiallisesti sidottuja polymeerimatriisiin, vastustavat migraatiota, joka tarkoittaa muovittimien molekyylien hitaata vuotamista kehyksen pinnalle. Huonon muovittimen valinta tai liiallinen pitoisuus johtavat näkyvään höyrynnäyttöön (valkoiseen jäännökseen), joustavuuden menetykseen ja rakenteelliseen heikkenemiseen tuotteen elinkaaren aikana. OEM- ja ODM-valmistajien on testattava muovittimien stabiiliutta kuumuuden, kosteuden ja UV-säteilyn vaikutuksesta varmistaakseen kansainvälisten laatuvaatimusten noudattamisen.
Valmistusprosessin vaikutukset muovittimien suorituskykyyn
Etikkatipohjaisten kehysten valmistusprosessi koostuu useista vaiheista, joissa pehmittimen suorituskykyä joko optimoidaan tai heikennetään. Raaka-ainevalinnasta lopulliseen kokoonpanoon saakka lämpötilan säätö, käsittelynopeus ja materiaalin käsittely vaikuttavat siihen, pysyykö pehmitin tasaisesti jakautuneena ja kemiallisesti vakiona koko kehyksessä. Näiden prosessiriippuvuuksien ymmärtäminen on ratkaisevan tärkeää OEM-/ODM-tehtaissa, jotka pyrkivät tarjoamaan johdonmukaisia ja kestäviä mukautettuja etikkatipohjaisia tuotteita maailmanmarkkinoille.
Lämpötilan säätö käsittelyn aikana
Asetaattimateriaalin käsittely vaatii tarkkaa lämpötilanhallintaa, koska liiallinen lämpö aiheuttaa pehmittimien haihtumista tai hajoamista, kun taas riittämätön lämpö estää yhtenäistä materiaalin virtausta ja pehmittimien tasaisen jakautumisen. Asetaattikehyksien ruiskutusmuovauksessa putken lämpötilat ovat yleensä 180–210 astetta Celsius-asteikolla; näiden rajojen ylittyminen voi hajottaa tiettyjä pehmittimiä, mikä johtaa heikkojen kohtien ja värinmuutosten syntymiseen. Käsin valmistettujen asetaattituotteiden tuotannossa käytetään usein levyjen leikkaamista ja käsiasennusta alhaisemmissa lämpötiloissa, mikä saattaa vaatia erilaisia pehmitinseoksia kuin ruiskutusmuovatut vaihtoehdot. OEM/ODM-valmistajien on dokumentoitava ja seurattava lämpötilaprofiileja varmistaakseen toistettavuuden ja laadun yhdenmukaisuuden tuotanteriippujen välillä.
Jäähdytys ja jännitysten poisto
Muovinmuokkauksen tai muotoilun jälkeen asetaattilasit on jäähdytettävä hitaasti, jotta pehmitteet voivat asettua tasaisesti polymeerimatriisin sisälle. Nopea jäähdytys aiheuttaa sisäistä jännitystä, mikä voi johtaa vääntymiseen, mikrosärkyihin ja ennenaikaiseen haurastumiseen, vaikka alkuperäinen pehmitteiden koostumus olisi oikea. Monet OEM-/ODM-yritykset käyttävät ohjattuja jäähdytyskameroita ja pehmitysprosesseja räätälöityjen asetaattikehyksien vakauttamiseen ennen lisäkoneistusta, hiomista ja viimeistelyä. Tämä ratkaiseva vaihe vaikuttaa suoraan lopullisen kehyksen vastustuskykyyn ympäristöjännitysrikkoontumista ja mekaanista vikaantumista vastaan kuluttajan käytön aikana.
Laatukontrolli ja eritelmien hallinta OEM-/ODM-hankkeissa
Yhtenäisen asetaattisilminauhan laadun ylläpitäminen suurten tuotantomäärien aikana vaatii tiukkoja laatuvalvontaprotokollia, jotka kohdistuvat erityisesti pehmitinaineen pitoisuuteen, jakautumiseen ja suorituskykyyn. OEM- ja ODM-kumppaneille, jotka työskentelevät useiden asiakkaiden kanssa ja joiden suunnitteluspesifikaatiot muuttuvat jatkuvasti, standardoidut testausmenetelmät ja selkeät materiaalispesifikaatiot varmistavat ennustettavat tulokset ja vähentävät kalliiden uudelleentyöntöjen tai asiakaspalautusten riskiä. Pehmitinaineeseen liittyvät viat havaitaan usein liian myöhään tuotantoprosessissa, mikä tekee ennaltaehkäisevästä materiaali- ja prosessikvalifiointista olennaisen tärkeän.
Materiaalin sertifiointi ja toimittajan kvalifiointi
OEM- ja ODM-valmistajien on luotava tiukat toimittajien kelpoisuutta koskevat menettelyt asetaattipellettejä, -levyjä ja esikäsiteltyjä materiaaleja varten. Sertifioidut toimittajat toimittavat yksityiskohtaisia teknisiä tietolehtiä, joissa määritellään pehmitinaineen tyyppi, pitoisuus ja erän yhdenmukaisuus, mikä mahdollistaa valmistajien prosessointikäyttäytymisen ja lopputuotteen suorituskyvyn ennustamisen. Käsintehty asetaattituotanto perustuu usein premium-luokan materiaaleihin, joiden pehmitinprofiilit on huolellisesti säädetty, koska käsityön viimeistely altistaa kehyksen materiaalin pitkäaikaiselle lämmölle ja mekaaniselle rasitukselle. Säännölliset saapuvien tavaroiden tarkastukset, materiaalitestit ja jäljitettävyysjärjestelmät varmistavat, että jokainen räätälöidyn asetaatin erä täyttää vaatimukset ennen käsittelyn aloittamista.
Pehmitinaineiden vaikutuksen testausmenetelmät
Standardit testausprotokollat etikkahappopohjaisille kehyksille sisältävät taivutuslujuustestin, joka mittaa kehyksen kykyä taipua rikkoutumatta, sekä pehmitinaineen siirtymäanalyysin, joka havaitsee epätoivottua pinnalle vuotamista. Vedostesti määrittää materiaalin suurimman sallitun jännityksen, kun taas mitallisen vakauden testit lämpötilan ja kosteuden vaihtelussa paljastavat, säilyttääkö pehmitinainekoostumus ajan myötä yhtenäistä suorituskykyä. OEM/ODM-tilat, jotka toteuttavat nämä testit, voivat tunnistaa pehmitinaineeseen liittyviä ongelmia ennen kuin kehykset saavuttavat asiakkaat, mikä vähentää takuuklameja ja suojaa brändin mainetta. Edistyneet valmistajat suorittavat myös kiihdytettyjä ikääntymistutkimuksia ennustamaan etikkahappopohjaisten silmälasien pitkäaikaista kestävyyttä todellisen ympäristön vaikutusten perusteella.
UKK
Mitä tapahtuu, jos etikkahappopohjaisissa silmälasissa ei ole riittävästi pehmitinainetta?
Liian vähäinen pehmitinaiheuttaa asetaattikehyksissä haurautta ja halkeilua valmistuksen, viimeistelyn ja kuluttajan käytön aikana. Materiaali ei ole riittävän joustavaa absorboimaan mekaanista rasitusta normaalista käsittelystä, templejen taittelusta tai pienistä törmäyksistä johtuen. KeHykset, joiden pehmitinpitoisuus on alhainen, näyttävät myös heikkoa muottivirtausta tuotannossa, mikä johtaa epätäydellisiin täytteisiin, pinnan virheisiin ja mitallisesti epäjohdonmukaisiin tuotteisiin, jotka heikentävät istuvuutta ja ulkonäköä.
Miten liiallinen pehmitin vaikuttaa räätälöityjen asetaattikehysten suorituskykyyn?
Liiallinen pehmitin aiheuttaa asetaattikehyksissä vääntymistä, muodonmuutoksia lämmön vaikutuksesta ja rakenteellisen eheyden heikkenemistä ajan myötä. Materiaali muuttuu liian pehmeäksi, ei säilytä tarkkoja mittojaan ja kehittää pysyviä taitteita tai taipumia, jotka heikentävät valmiin tuotteen laatua. Liiallinen pehmitin lisää myös sen siirtymistä pinnalle, mikä aiheuttaa näkyvän höyrynnän ja vähentää kehyksen ulkonäköä sekä kestävyyttä pitkäaikaisessa käytössä ja varastoinnissa.
Miksi pehmenninaineiden hallinta on kriittistä OEM/ODM-silmälasien valmistuksessa?
Pehmenninaineiden määrä vaikuttaa suoraan tuotannon tehokkuuteen, ensimmäisen läpimenon tuottoprosenttiin, tuotteen kestävyyteen ja asiakastyytyväisyyteen. OEM/ODM-valmistajien on tasapainotettava prosessointivaatimukset pitkän aikavälin suorituskykyodotusten kanssa erilaisten asiakasspesifikaatioiden ja markkinoiden olosuhteiden keskellä. Oikea pehmenninaineiden hallinta vähentää viallisten tuotteiden määrää, pienentää uudelleentyöskentelyn kustannuksia ja varmistaa, että asetaattisilmälasit täyttävät kansainväliset laatu- ja turvallisuusstandardit, mikä suojelee valmistajan mainetta ja markkinakilpailukykyä.



