
 EN
Pemotongan dan Penepian Kanta di dalam Pengilang Cermin Mata Hitam: Pertimbangan Pengeluaran untuk Projek OEM/ODM
Kuasai pemotongan khusus bahan, integrasi pemeriksaan kualiti (QC), dan pengoptimuman alur kerja untuk kejayaan OEM/ODM cermin mata hitam.
Pemotongan dan penghelaan kanta merupakan operasi kritikal dalam mana-mana pengilang kaca mata hitam fasiliti, terutamanya apabila melayani pelanggan OEM dan ODM yang menuntut konsistensi dan ketepatan. Proses-proses ini menentukan ketepatan pasangan akhir, kejelasan optik, dan kualiti estetik keseluruhan bagi alat penglihatan siap. Bagi pengilang kontrak dan pengeluar khusus, penguasaan dalam pemotongan dan penghujungan kanta secara langsung memberi kesan kepada kecekapan pengeluaran, kadar sisa, dan kepuasan pelanggan. Tuntutan teknikal operasi ini meluas jauh di luar pemotongan mekanikal biasa—ia memerlukan pemahaman tentang sifat bahan, keserasian rangka, keperluan preskripsi, dan piawaian kualiti yang berbeza mengikut pasaran.
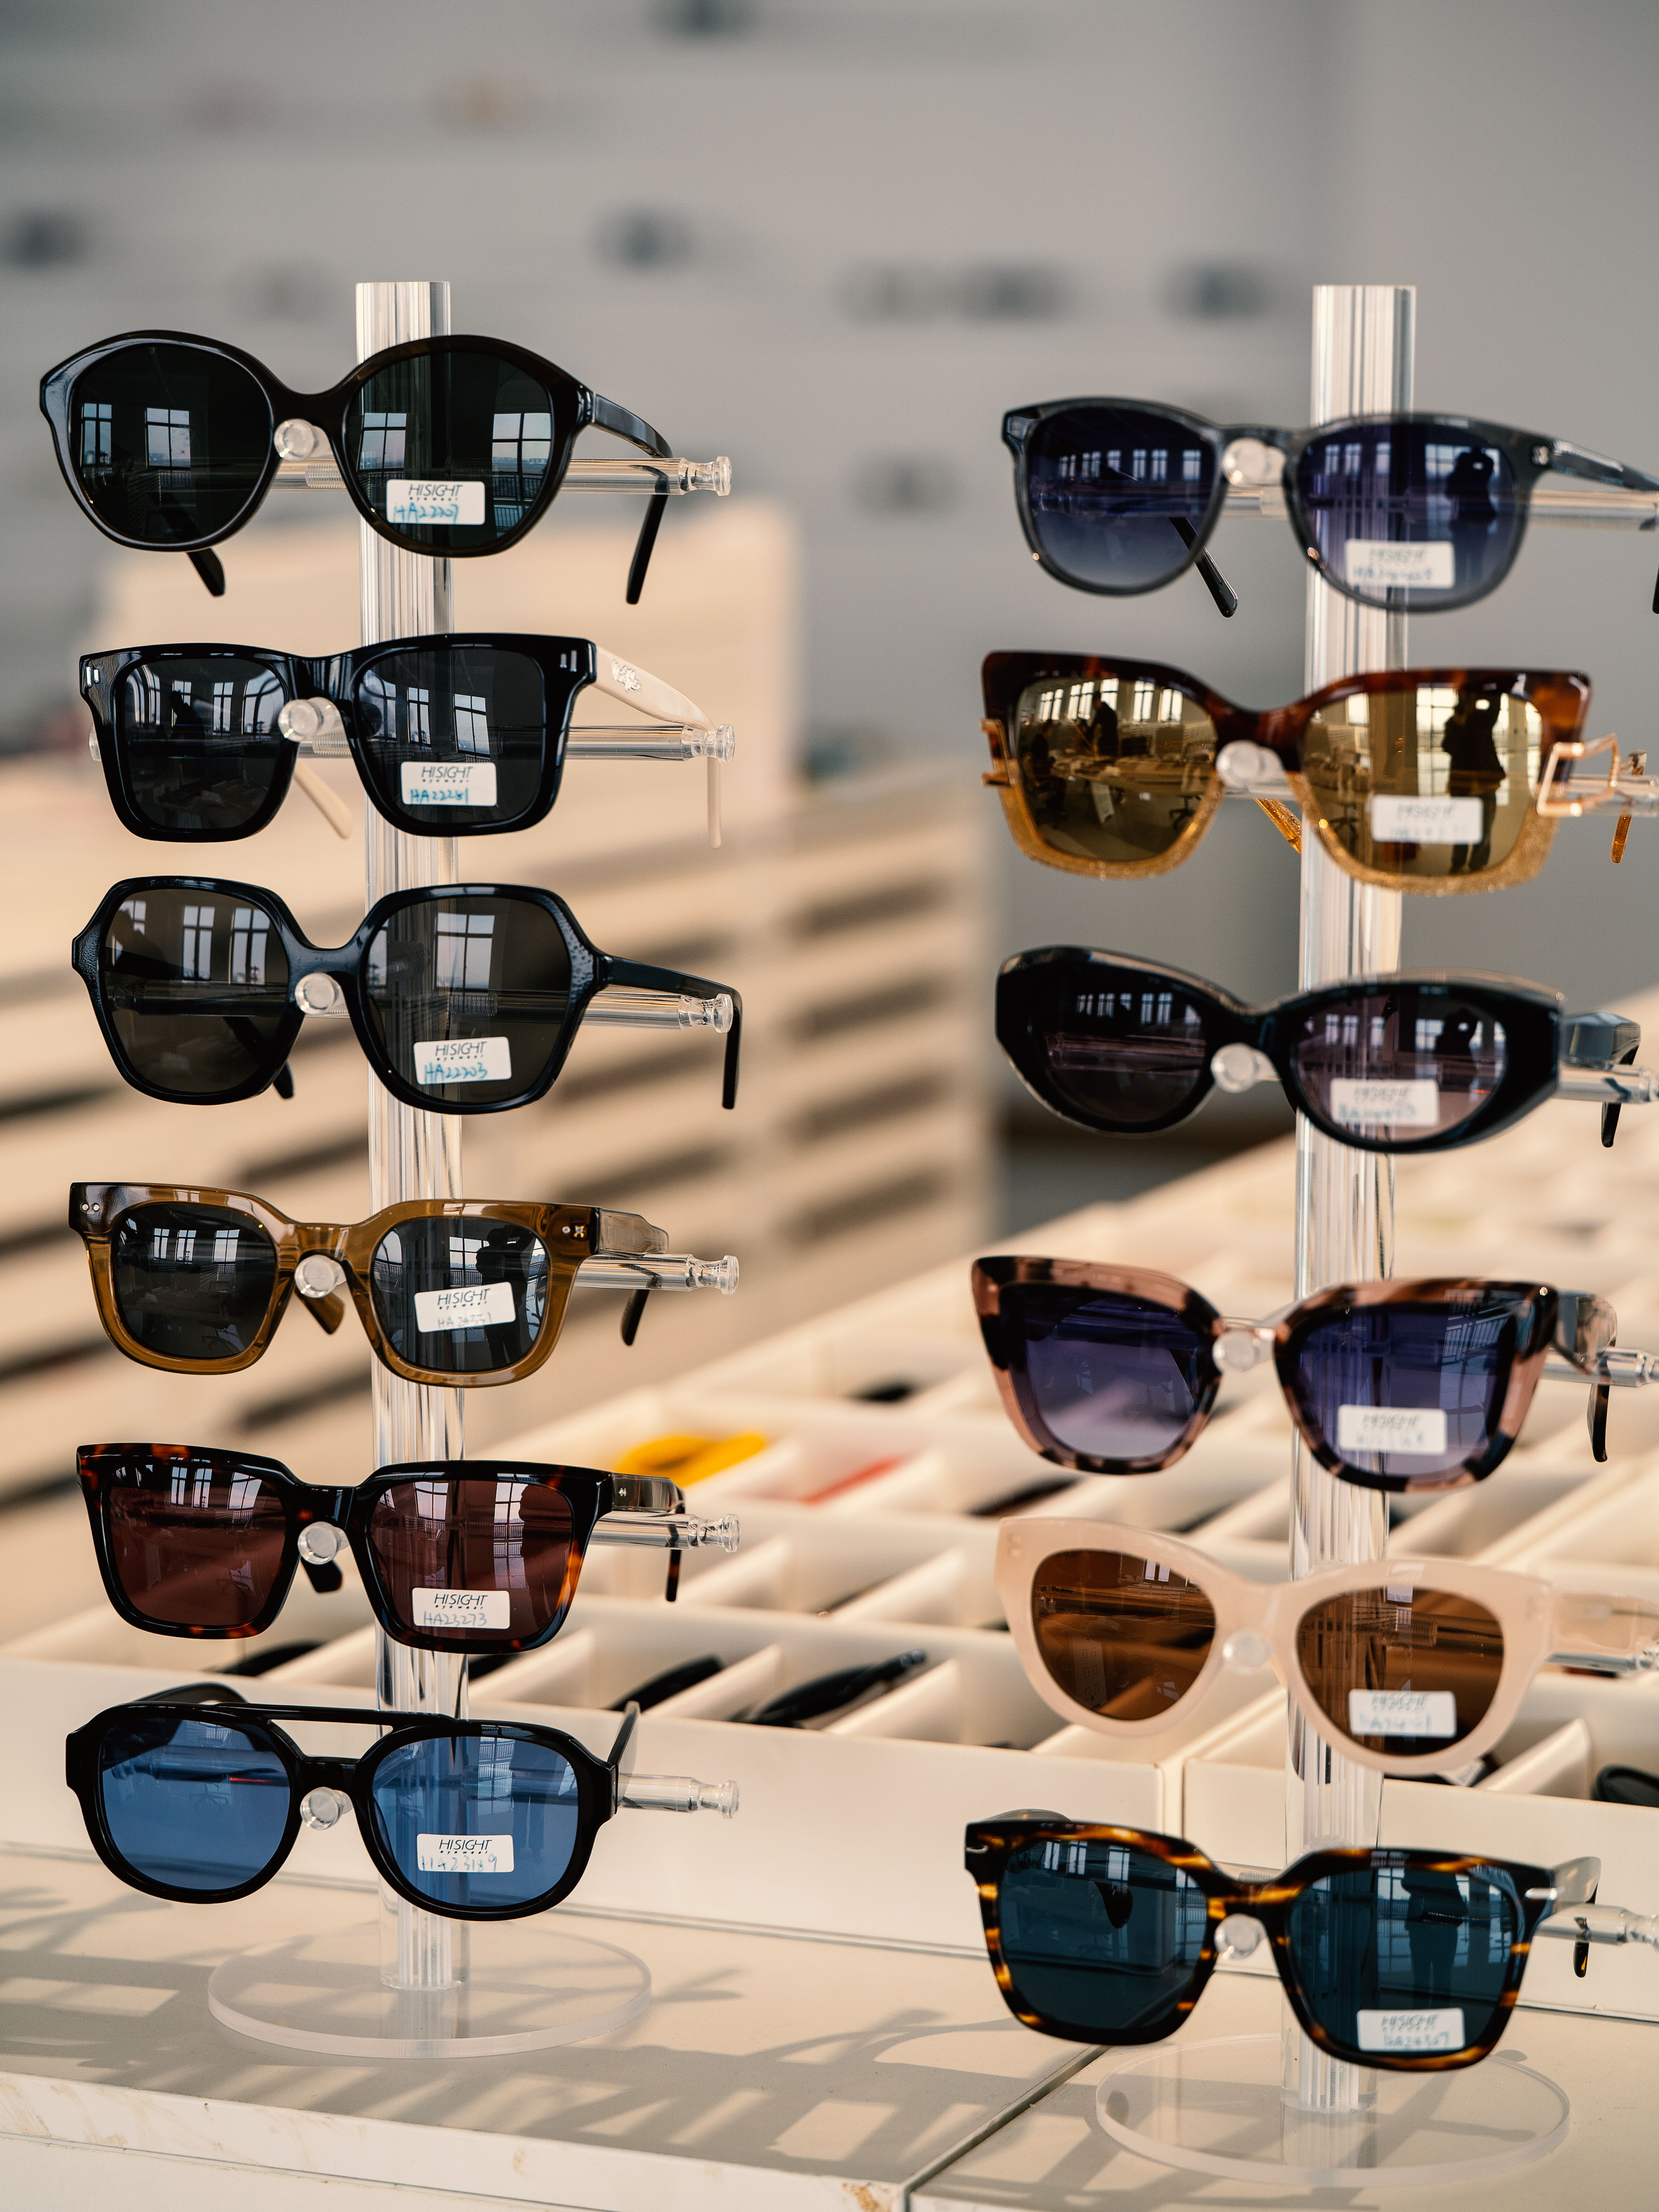
Sebuah kilang cermin mata gelap profesional mesti melabur dalam peralatan canggih dan tenaga kerja mahir untuk mengendalikan bahan kanta, dari plastik CR-39 hingga polikarbonat dan kaca mineral. Setiap bahan bertindak balas secara berbeza terhadap alat pemotong, haba, dan tekanan, menjadikan pengetahuan khusus bahan ini penting. Apabila rakan OEM dan ODM membuat pesanan, mereka mengharapkan jadual penghantaran yang menghargai kecemerlangan operasi serta metrik kualiti yang hanya membenarkan cacat minimum. Memahami bagaimana aliran kerja pemotongan dan penghujungan kanta terintegrasi dengan pemasangan rangka, pemeriksaan kualiti, dan logistik penghantaran menjadi faktor penentu antara lantai pengeluaran yang reaktif dan operasi pembuatan yang kompetitif.
Peralatan dan Teknologi Utama untuk Operasi Pemotongan Kanta
Mesin Pemotong Kanta Presisi
Pengilang kacamata moden bergantung pada sistem pemotongan kanta yang dikawal komputer, yang mampu mengesan bentuk rangka dengan ketepatan tahap mikrometer. Mesin pemotong kanta automatik yang dilengkapi dengan pelbagai cakera pengisar dan stesen pemoles memastikan kualiti tepi yang konsisten sambil meminimumkan pembaziran bahan. Mesin-mesin ini mampu menampung pelbagai geometri kanta, dari rangka bulat dan segi empat tepat tradisional hingga reka bentuk bersaiz besar dan tidak simetri yang sedang menjadi trend dalam kacamata kontemporari. Sebuah kilang kacamata yang melabur dalam peralatan ini memperoleh kelebihan persaingan melalui peningkatan kadar keluaran dan kadar penolakan yang lebih rendah, secara langsung meningkatkan margin bagi kontrak OEM berkelantangan tinggi.
Sistem Pengukuran Kawalan Kualiti
Peranti pengukuran optik termasuk tolok ketebalan kanta, sensor kelurusan tepi, dan penganalisis kuasa prisma adalah wajib untuk pengesahan kualiti. Ramai rakan kongsi ODM menghendaki sijil pemeriksaan pihak ketiga yang mengesahkan dimensi kanta, penyelarasan optik, dan piawaian siap kosmetik. Sebuah pengilang cermin mata hitam yang mengintegrasikan sistem pengukuran ke dalam talian pengeluaran—bukan hanya sebagai titik semakan akhir—boleh mengenal pasti penyimpangan lebih awal dan menyesuaikan parameter pemotongan secara masa nyata. Pendekatan proaktif ini mengurangkan kerja semula, mempercepatkan masa penghantaran, dan membina kepercayaan dengan pelanggan OEM yang ketat.
Pertimbangan dan Amalan Terbaik Berdasarkan Jenis Bahan untuk Pemotongan
Pemotongan Kanta Plastik dan Penyelesaian Tepi
Kanta CR-39 dan polikarbonat mendominasi pasaran kacamata hitam berkat sifat optiknya, rintangan terhadap impak, dan struktur kos. Kanta plastik CR-39 dipotong dengan bersih menggunakan kelajuan roda yang sesuai, tetapi menghasilkan haba yang boleh menyebabkan retakan mikro sekiranya sistem penyejukan gagal; manakala kanta polikarbonat memerlukan kadar suapan yang lebih perlahan untuk mengelakkan pecahan di tepi kanta. Sebuah kilang kacamata hitam mesti mengekalkan peralatan dan set parameter yang berasingan bagi setiap jenis plastik, kerana penggunaan semula tetapan yang direka khas untuk CR-39 ke atas polikarbonat biasanya menghasilkan kualiti tepi yang lebih rendah dan kadar sisa yang lebih tinggi. Bagi projek OEM dan ODM dengan komitmen isipadu besar, pelaburan dalam jentera khusus bagi setiap jenis bahan memberikan pulangan melalui masa kitaran yang dikurangkan dan ketekalan yang ditingkatkan.
Cabaran Kanta Kaca dan Fotokromik
Bahan kaca mineral dan bahan kanta fotokromik menimbulkan cabaran yang berbeza: kaca memerlukan kelajuan pemotongan yang lebih perlahan dan cakera berlian khas untuk mengelakkan pecahan, manakala substrat fotokromik berisiko mengalami perubahan prestasi jika haba dari proses pemotongan melebihi had toleransi bahan. Operasi kilang OEM sunwear yang menguruskan pesanan bahan bercampur mesti menyusun alur pengeluaran dengan teliti untuk mengelakkan kontaminasi silang serbuk pemotongan dan mencegah kekeliruan parameter antara stesen. Kawalan persekitaran—termasuk kelembapan, suhu, dan pengurusan habuk—menjadi lebih kritikal apabila mengendali pelbagai jenis kanta. Pelanggan ODM yang menetapkan bahan premium mengharapkan pengilang kacamata menunjukkan kepakaran bahan melalui dokumentasi, keputusan ujian, dan pengulangan proses yang konsisten.
Integrasi Pengilangan dan Optimumkan Jadual Masa
Saiz Kelompok dan Alur Pengeluaran
Operasi pemotongan kanta yang berkesan di dalam kilang cermin mata hitam menyeimbangkan ekonomi kelompok dengan kelenturan pengeluaran. Kelompok OEM kecil memerlukan pertukaran pantas dan dokumentasi parameter yang tepat, manakala pesanan ODM besar mendapat faedah daripada jangka masa pengeluaran yang lebih panjang untuk mengurangkan masa persediaan dan kos perkakasan. Seorang pengilang cermin mata hitam yang menjadualkan pemotongan kanta mesti menyelaraskan dengan bekalan kanta dari hulu, kesiapan pemasangan rangka, dan pembungkusan di hilir untuk mengelakkan kesesakan. Perisian perancangan pengeluaran yang melacak inventori kanta mengikut jenis, status pemotongan, dan rangka destinasi memudahkan logistik serta mengurangkan kos pecutan yang menghakis margin kontrak.
Titik Semakan Kualiti dan Pengurusan Kerja Semula
Menyisipkan pintu kualiti pada 25%, 50%, dan 100% penyelesaian pengeluaran membolehkan kilang cermin mata hitam mengenal pasti isu sistematik sebelum keseluruhan kelompok siap. Pemeriksaan visual terhadap ketepatan tepi, pengesahan dimensi, dan ujian optik untuk kejelasan kanta serta keseragaman warna perlu mengikut pelan pensampelan statistik yang selaras dengan piawaian industri. Apabila cacat berlaku, pengilang cermin mata hitam mesti membezakan antara kanta yang boleh dipulihkan untuk kerja semula dan bahan buangan yang mencetuskan siasatan punca asal. Kontrak OEM dan ODM biasanya mengenakan denda kewangan bagi kelengkapan lewat atau kegagalan kualiti, menjadikan pencegahan lebih diutamakan daripada pembaikan dan lebih cepat daripada penyelesaian masalah.
Pengurusan Spesifikasi dan Komunikasi dengan Pelanggan
Dokumentasi Teknikal dan Kawalan Lukisan
Pelanggan OEM sering menyediakan lukisan terperinci yang menentukan ketebalan tepi kanta, sudut bevel, gred pemolesan, dan keperluan siap siaga kosmetik yang berbeza secara ketara daripada pengeluaran cermin mata piawai. Kilang cermin mata hitam mesti menubuhkan prosedur kawalan perubahan untuk memastikan parameter pemotongan mencerminkan semakan yang diluluskan terkini, terutamanya apabila menguruskan beberapa projek pelanggan secara serentak. Sistem dokumentasi digital dengan penjejak versi, jejak audit, dan keterlacakan parameter melindungi kedua-dua pengilang dan pelanggan sekiranya berlaku pertikaian mengenai pematuhan spesifikasi. Bagi rakan ODM yang membangunkan gaya tersuai, ulasan rekabentuk kolaboratif pada peringkat awal perancangan pemotongan kanta dapat mengenal pasti had kebolehpembuatan sebelum pelaburan alat bermula.
Mengendali Geometri Tersuai dan Bingkai Berukuran Besar
Gaya cermin mata hitam kontemporari kini semakin menampilkan bentuk bingkai yang besar, heksagonal, atau tidak sekata—yang melampaui had kemampuan peralatan pemotongan dan memerlukan operator yang berpengalaman. Kilang cermin mata hitam yang menghasilkan kuantiti OEM dan ODM bagi geometri bukan piawai mesti melabur dalam kepakaran pengaturcaraan, ujian pemotongan, dan pengesahan spesifikasi untuk mengelakkan penolakan pada contoh pertama. Bingkai tersuai kerap memerlukan kelengkapan pemotongan tersuai juga, yang menambah kos awalan—dan komitmen isi padu pelanggan mesti dapat mengjustifikasikan tambahan ini. Komunikasi mengenai kompleksiti geometri, kesan terhadap harga, dan pelarasan tempoh penghantaran memastikan rakan OEM dan ODM membuat keputusan berinformasi tentang kelayakan reka bentuk sejak awal proses jualan.
Soalan Lazim
Apakah peralatan yang diperlukan oleh kilang cermin mata hitam profesional untuk operasi pemotongan kanta?
Sebuah pengilang kaca mata hitam memerlukan jentera pemotong kanta berkuasa komputer dengan pelbagai cakera pengisar dan pemoles, sistem pengukuran ketepatan, serta peralatan khas mengikut jenis bahan. Sistem automatik mengurangkan kerja manual, menekan kadar cacat, dan mengekalkan keseragaman dalam kelompok besar untuk pasaran OEM dan ODM. Peralatan sokongan termasuk sistem penyejukan, pengumpul habuk, peranti ujian optik, dan platform dokumentasi kualiti. Skala pelaburan bergantung kepada isipadu kontrak dan kepelbagaian bahan; operasi OEM kaca mata hitam berskala kecil mungkin mengupah luar atau menggunakan peralatan separa-automatik, manakala kilang kaca mata hitam berkeluaran tinggi layak menggunakan talian sepenuhnya automatik.
Bagaimanakah perbezaan bahan mempengaruhi pemotongan kanta bagi pengilang OEM kaca mata hitam?
Bahan CR-39 plastik, polikarbonat, kaca mineral, dan substrat fotochromik masing-masing memerlukan kelajuan roda yang berbeza, jenis penyejuk yang berbeza, dan tekanan pemotongan yang berbeza. Sebuah pengilang kaca mata hitam mesti mengekalkan inventori alat yang berasingan dan tetapan parameter yang berasingan untuk setiap bahan bagi mencapai kualiti tepi yang optimum serta meminimumkan bahan buangan. Menukar antara bahan tanpa penyesuaian semula yang betul biasanya meningkatkan kadar cacat dan masa kitaran. Pelanggan ODM dan OEM kerap menetapkan pilihan bahan, menjadikan kepakaran dalam bahan sebagai faktor pembezanya utama bagi kilang kaca mata hitam yang bersaing dari segi kualiti dan kos.
Standard kualiti apakah yang perlu dikuatkuasakan oleh pengilang kaca mata hitam OEM dan ODM semasa pemotongan lensa?
Sebuah pengilang kaca mata hitam perlu melaksanakan protokol pemeriksaan yang merangkumi keseragaman ketebalan tepi, kelicinan permukaan, ketepatan dimensi dan kejernihan optik. Pelan persampelan mengikut piawaian ISO, carta kawalan proses statistik, serta pemeriksaan artikel pertama bagi produk baharu membantu mengekalkan konsistensi kualiti. Ramai kontrak OEM dan ODM mensyaratkan pensijilan pihak ketiga atau pemeriksaan oleh pelanggan sebelum penghantaran. Ketransparan dokumen—termasuk rekod kelompok, data pengukuran dan log kerja semula—membolehkan kilang kaca mata hitam menunjukkan pematuhan dan menyiasat isu dengan cepat sekiranya berlaku pertikaian kualiti.



