
 EN
Linsskärning och kantbearbetning inom en solglasögonstillverkare: Tillverkningsöverväganden för OEM/ODM-projekt
Behärskning av materialspecifik skärning, integrering av kvalitetskontroll och optimering av arbetsflöden för framgång med OEM/ODM-solglasögon.
Linsskärning och kantbearbetning utgör kritiska operationer inom varje tillverkare av solglasögon anläggning, särskilt när man betjänar OEM- och ODM-kunder som kräver konsekvens och precision. Dessa processer avgör den slutgiltiga passformen, optiska klarheten och den totala estetiska kvaliteten på färdiga glasögon. För kontraktstillverkare och anpassade producenter påverkar behärskning av linsskärning och kantbearbetning direkt produktionseffektiviteten, utslagsgraden och kundnöjdheten. De tekniska kraven för denna operation sträcker sig långt bortom enkel mekanisk skärning – det kräver förståelse för materialens egenskaper, ramkompatibilitet, receptkrav och kvalitetsstandarder som varierar mellan marknader.
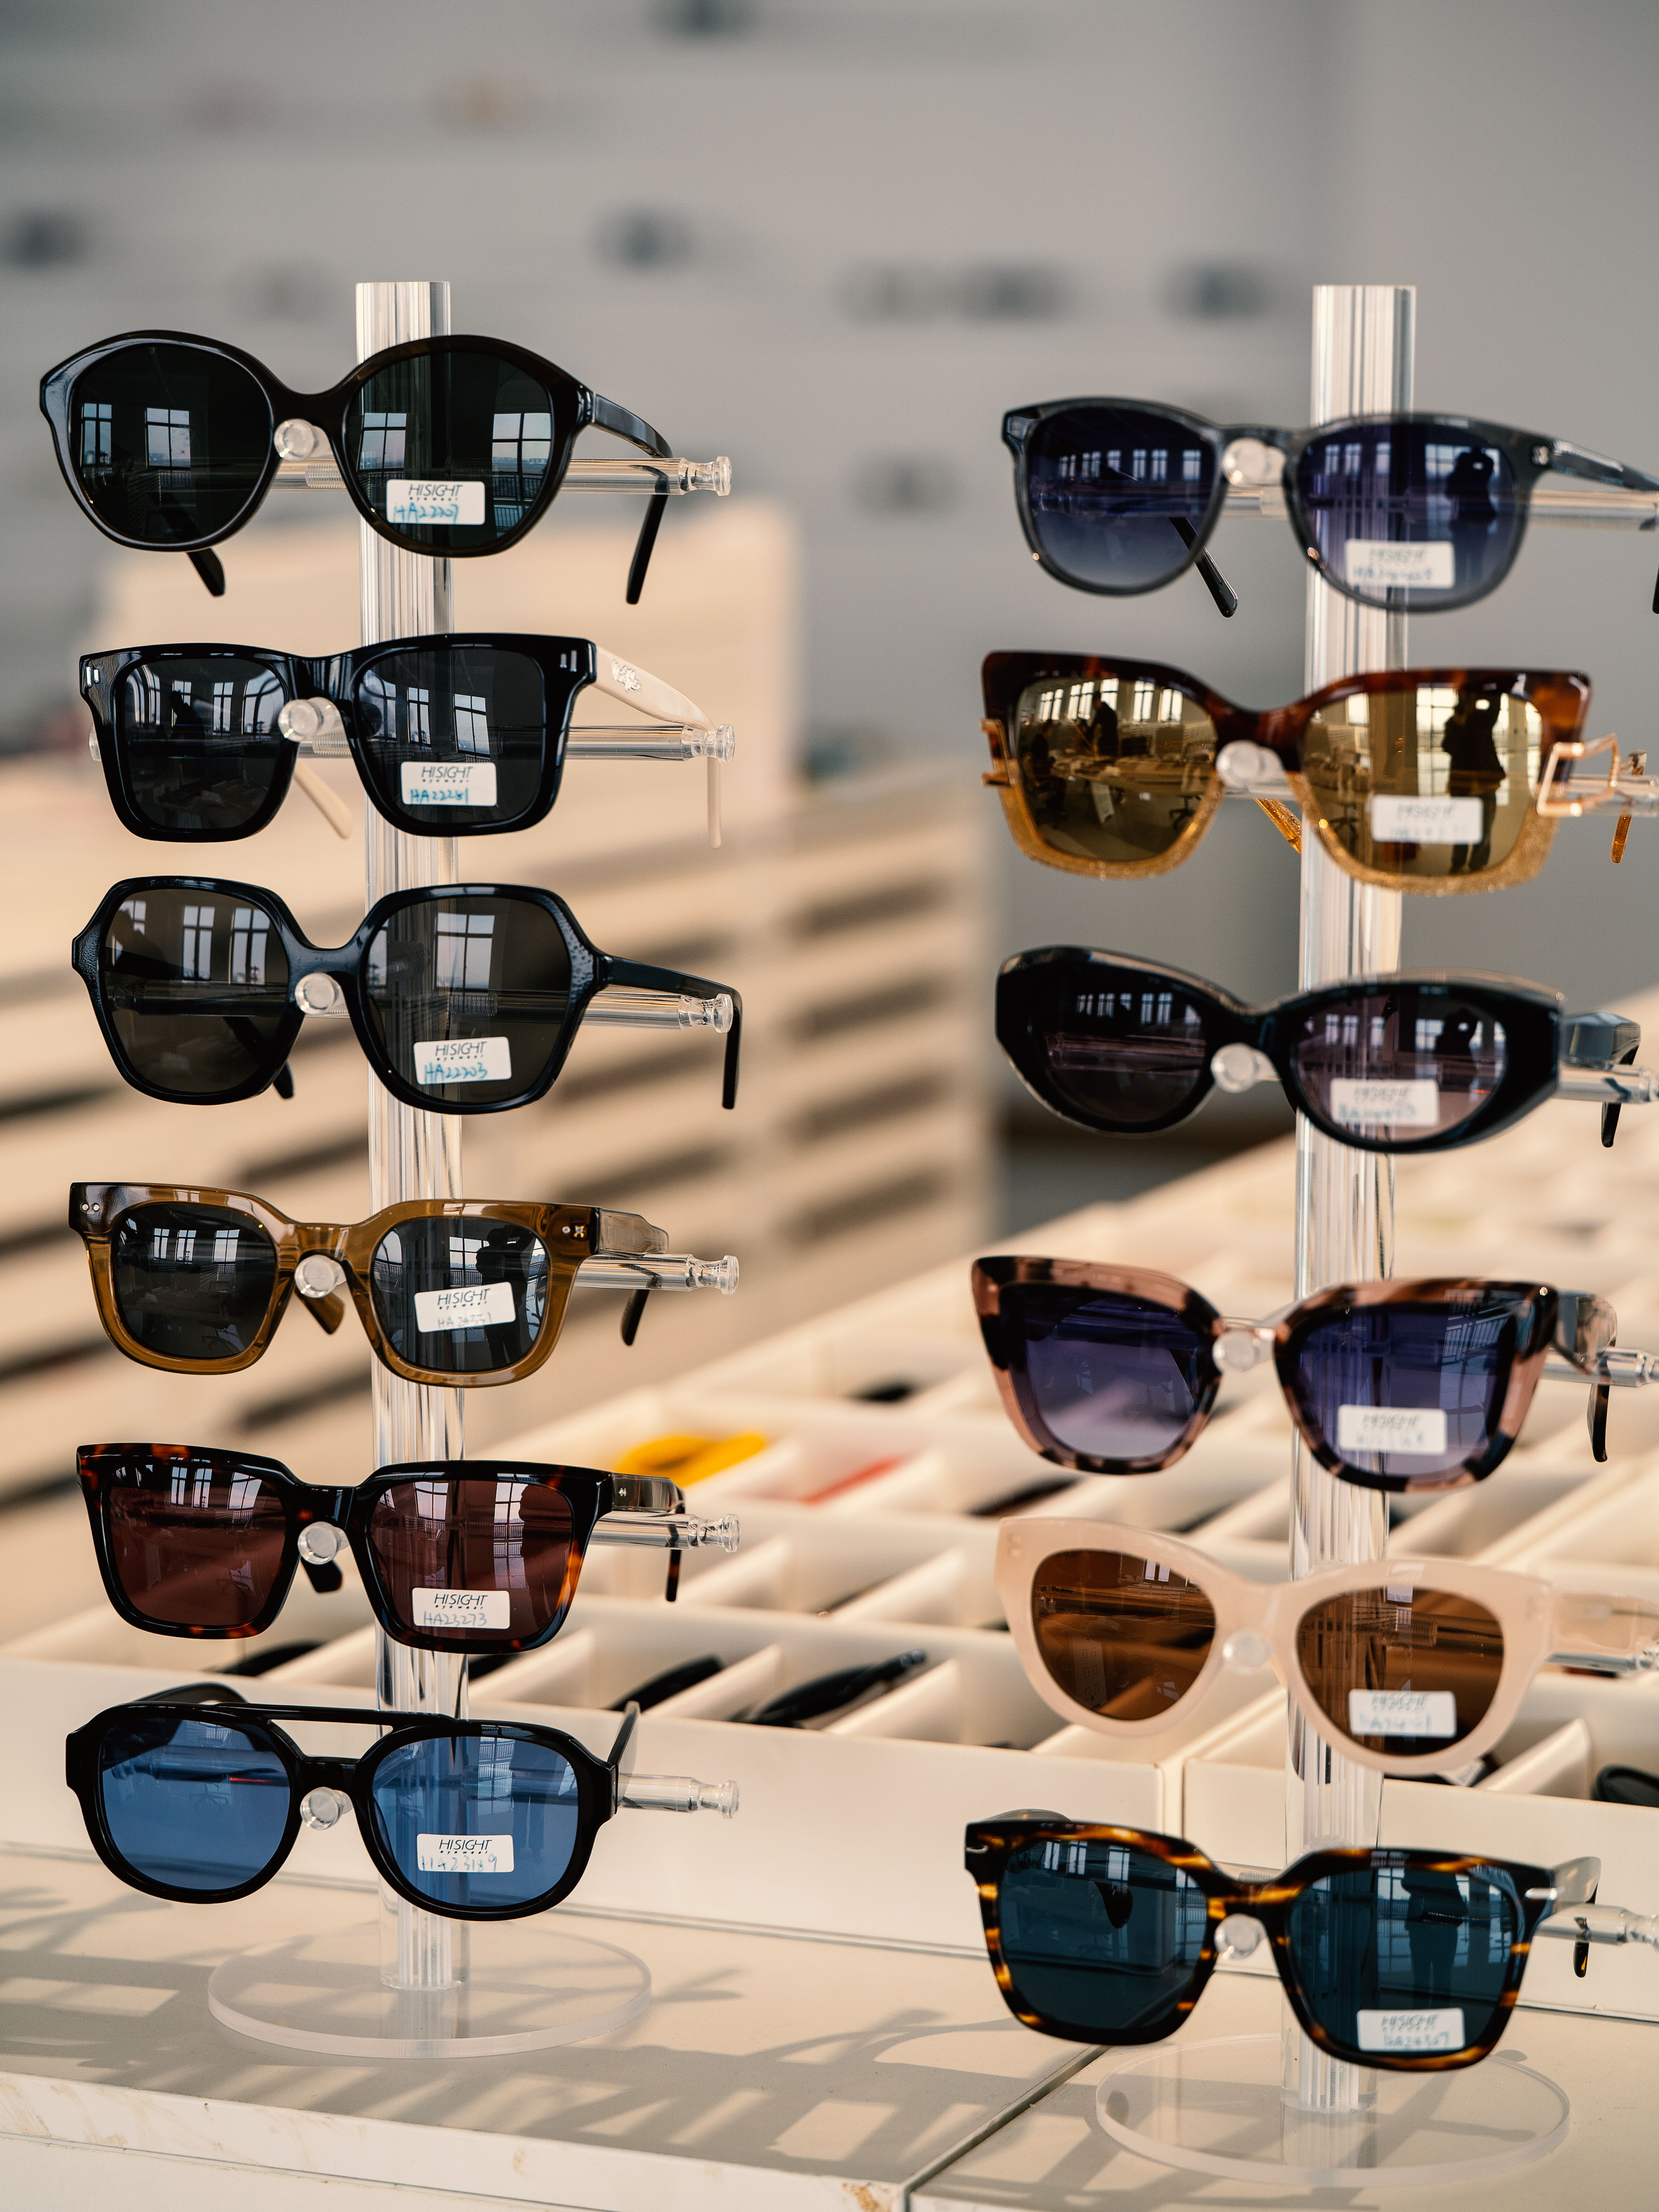
En professionell fabrik för solglasögon måste investera både i avancerad utrustning och skicklig personal för att hantera glasmaterial från CR-39-plast till polykarbonat och mineralglas. Varje material reagerar annorlunda på skärverktyg, värme och tryck, vilket gör materialspecifik kunskap avgörande. När OEM- och ODM-partner lämnar beställningar förväntar de sig leveranstider som belönar operativ excellens och kräver kvalitetsmått som tillåter minimala defekter. Att förstå hur arbetsflödena för glasbeskärning och glaskantning integreras med rammontering, kvalitetskontroll och fraktlogistik blir skillnaden mellan en reaktiv produktionsgolv och en konkurrenskraftig tillverkningsverksamhet.
Kärnutrustning och teknik för glasbeskärningsoperationer
Precisionsskärningsmaskiner för glas
Moderna solglasögonstillverkare använder datorstyrda linsskärningssystem som kan följa ramformerna med mikrometerprecision. Automatiserade linsslipmaskiner med flera sliphjul och poleringsstationer säkerställer konsekvent kvalitet på kanterna samtidigt som materialspill minimeras. Dessa maskiner kan hantera olika linshållningar, från traditionella runda och rektangulära ramar till stora och asymmetriska design som är populära i samtida solglasögon. En solglasögonfabrik som investerar i denna utrustning får ett konkurrensfördel genom högre kapacitet och lägre andel avvisade produkter, vilket direkt förbättrar marginalen på högvolyms-OEM-avtal.
Kvalitetskontrollmätningssystem
Optiska mätdon, inklusive linstjockleksmätare, kantrakhetssensorer och prismkraftsanalyserare, är oumbärliga för kvalitetsverifiering. Många ODM-partner kräver certifikat från tredje part som bekräftar linsernas mått, optiska justering och ytkvalitetsstandarder. En solglasögonstillverkare som integrerar mätsystem i produktionslinjen istället for att använda dem som en slutlig kontrollpunkt kan identifiera avvikelser tidigt och justera skärningsparametrar i realtid. Detta proaktiva tillvägagångssätt minskar omarbete, förkortar leveranstiden och bygger förtroende hos krävande OEM-kunder.
Skärningsspecifika överväganden och bästa praxis för olika material
Skärning och kantbearbetning av plastlinser
CR-39- och polykarbonatlinsar dominerar solglasögonmarknaden tack vare sina optiska egenskaper, slagfasthet och kostnadsstruktur. CR-39-plast skärs rent med rätt hjulhastigheter, men genererar värme som kan orsaka mikrospännrissningar om kylsystemen misslyckas; polykarbonat kräver långsammare fördjupningshastigheter för att förhindra avskavning vid linsernas kanter. En solglasögonfabrik måste ha separata verktyg och parameterinställningar för varje plasttyp, eftersom återanvändning av inställningar som är utformade för CR-39 på polykarbonat vanligtvis ger sämre kvalitet på kanterna och högre utslagsandel. För OEM- och ODM-projekt med stora volymåtaganden ger investeringar i specialiserad maskinutrustning för varje materialtyp avkastning genom kortare cykeltider och förbättrad konsekvens.
Utmaningar med glas- och fotokromatiska linser
Mineralglas och fotokromatiska linser utgör olika utmaningar: glas kräver långsammare skärhastigheter och specialiserade diamantskivor för att undvika sprickor, medan fotokromatiska substrat riskerar förändrad prestanda om värmen från skärningen överskrider materialets toleranser. Solglasögon-OEM-fabriker som hanterar beställningar med blandade material måste noggrant sekvensera produktionen för att undvika korskontaminering av skäravfall och förhindra förvirring kring inställningar mellan stationer. Miljökontroller – inklusive luftfuktighet, temperatur och dammhantering – blir ännu viktigare vid hantering av flera typer av linser. ODM-kunder som specificerar premiummaterial förväntar sig att en solglasögonstillverkare demonstrerar materialkunskap genom dokumentation, testresultat och återkommande processer.
Tillverkningsintegration och tidsplansoptimering
Partistorlek och produktionsflöde
Effektiva linsskärningsoperationer inom en solglasögonfabrik balanserar batchekonomi mot produktionsflexibilitet. Små OEM-batchar kräver snabba omställningar och exakt dokumentation av parametrar, medan stora ODM-beställningar drar nytta av längre produktionsserier som sprider ut installations- och verktygskostnader. En solglasögonstillverkare som planerar linsskärning måste samordna med första ledet av linssupply, färdigheten att montera glasögonbågar och nästa led i förpackning för att undvika flaskhalsar. Programvara för produktionsplanering som spårar lagerhållning av linser efter typ, skärstatus och destination för glasögonbåge förenklar logistik och minskar kostnader för akuta leveranser som underminerar avtalsmarginaler.
Kvalitetskontrollpunkter och hantering av omarbete
Att införliva kvalitetskontroller vid 25 %, 50 % och 100 % färdigställning av produktionen gör det möjligt for en solglasögonfabrik att identifiera systematiska problem innan hela partier är klara. Visuell inspektion av kanternas släthet, verifiering av mått och optisk testning av linsernas klarhet och färgens enhetlighet bör följa statistiska provtagningsplaner som är anpassade till branschstandarder. När fel uppstår måste en solglasögonproducent skilja mellan linser som går att rätta upp och som därför är lämpliga för omarbete, och skrot som utlöser en undersökning av orsaken till felet. OEM- och ODM-avtal föreskriver vanligtvis ekonomiska sanktioner vid sen leverans eller kvalitetsbrister, vilket gör förebyggande åtgärder att föredra framför reparation och snabbare än felsökning.
Specifikationshantering och kundkommunikation
Teknisk dokumentation och ritningskontroll
OEM-kunder ger ofta detaljerade ritningar som specificerar linsskivans kanttjocklek, avfasningsvinklar, poleringsklasser och krav på kosmetisk ytyta – krav som skiljer sig avsevärt från standardproduktionen av glasögon. En solglasögonfabrik måste införa ändringskontrollförfaranden som säkerställer att skärparametrarna återspeglar den aktuella godkända revisionen, särskilt när flera kundprojekt hanteras samtidigt. Digitala dokumentationssystem med versionshantering, granskningsprotokoll och spårbarhet för parametrar skyddar både tillverkaren och kunden vid eventuella tvister om efterlevnad av specifikationer. För ODM-partner som utvecklar anpassade modeller identifierar samarbetsbaserade designgranskningar tidigt i planeringsfasen för linsskivning tillverkningsbegränsningar innan investeringar i verktyg påbörjas.
Hantering av anpassade geometrier och extra stora glasögonramar
Samtidiga solglasögonstilar har allt oftare överdimensionerade, hexagonala eller oregelbundna ramformer som utmanar gränsen för skärutrustningens kapacitet och kräver erfarna operatörer. En solglasögonfabrik som tillverkar OEM- och ODM-mängder av icke-standardiserade geometrier måste investera i programmeringskompetens, provskärningar och specifikationsvalidering för att undvika att första prototypen avvisas. Anpassade ramar kräver ofta anpassade skärfixtur, vilket lägger till en första kostnad som kundens volymåtaganden måste motivera. Kommunikation om geometrisk komplexitet, prisimpact och justeringar av ledtider säkerställer att OEM- och ODM-partner fattar informerade beslut om designens genomförbarhet tidigt i försäljningsprocessen.
Vanliga frågor
Vilken utrustning behöver en professionell solglasögonfabrik för linsskärningsoperationer?
En tillverkare av solglasögon kräver datorstyrda linsslipmaskiner med flera slip- och polerhjul, precisionsmättsystem och materialspecifik verktygslinje. Automatiserade system minimerar manuellt arbete, minskar defekter och säkerställer konsekvens i stora OEM- och ODM-partier. Stödutrustning inkluderar kylsystem, dammsugningsanläggningar, optiska provningsenheter och plattformar för kvalitetsdokumentation. Investeringsnivån beror på kontraktets volym och materialdiversitet; mindre OEM-verkstäder för solglasögon kan utnyttja externa tjänster eller använda halvautomatisk utrustning, medan högvolymsfabriker för solglasögon motiverar fullt automatiserade produktionslinjer.
Hur påverkar materialskillnader linsskärningen för en OEM-tillverkare av solglasögon?
CR-39-plast, polykarbonat, mineralglas och fotochroma substrat kräver var och en olika hjulhastigheter, kylmedelstyper och skärtryck. En solglasögon-tillverkare måste ha separata verktygslager och parameterinställningar för varje material för att uppnå optimal kvalitet på kanterna och minimera spill. Att byta mellan material utan korrekt omkalibrering ökar vanligtvis defektsatsen och cykeltiderna. ODM- och OEM-kunder specificerar ofta vilka material som ska användas, vilket gör materialkunskap till en nyckelfaktor för solglasögonfabriker som tävlar om kvalitet och kostnad.
Vilka kvalitetsstandarder bör OEM- och ODM-solglasögon-tillverkare tillämpa under linsskärning?
En tillverkare av solglasögon bör införa inspektionsprotokoll som omfattar enhetlighet i kanttjocklek, ytytlighet, dimensionsnoggrannhet och optisk klarhet. Provtagningsplaner enligt ISO-standarder, statistisk processkontroll med diagram och första-artikel-inspektion för nya produkter skyddar kvalitetskonsekvensen. Många OEM- och ODM-avtal kräver tredjeparts-certifiering eller kundinspektion innan leverans. Dokumentationens spårbarhet – inklusive partirekord, mätdata och omarbetsloggar – gör det möjligt för en solglasögonfabrik att visa efterlevnad och snabbt undersöka eventuella problem om kvalitetsdiskrepanser uppstår.



