
 EN
Резка и обработка линз на заводе по производству солнцезащитных очков: технологические аспекты проектов OEM/ODM
Точная резка с учётом особенностей материала, интеграция контроля качества и оптимизация рабочих процессов — залог успеха проектов OEM/ODM в области солнцезащитных очков.
Резка и обработка линз являются критически важными операциями на любом производителем солнцезащитных очков производственное помещение, особенно при работе с клиентами OEM и ODM, которые требуют стабильности и точности. Эти процессы определяют окончательную посадку, оптическую чёткость и общий эстетический уровень готовых очков. Для контрактных производителей и изготовителей по индивидуальным заказам освоение резки и фаски линз напрямую влияет на эффективность производства, уровень брака и удовлетворённость клиентов. Технические требования к этой операции выходят далеко за рамки простой механической резки — они предполагают понимание свойств материалов, совместимости с оправами, требований рецепта и стандартов качества, которые различаются в зависимости от рынка.
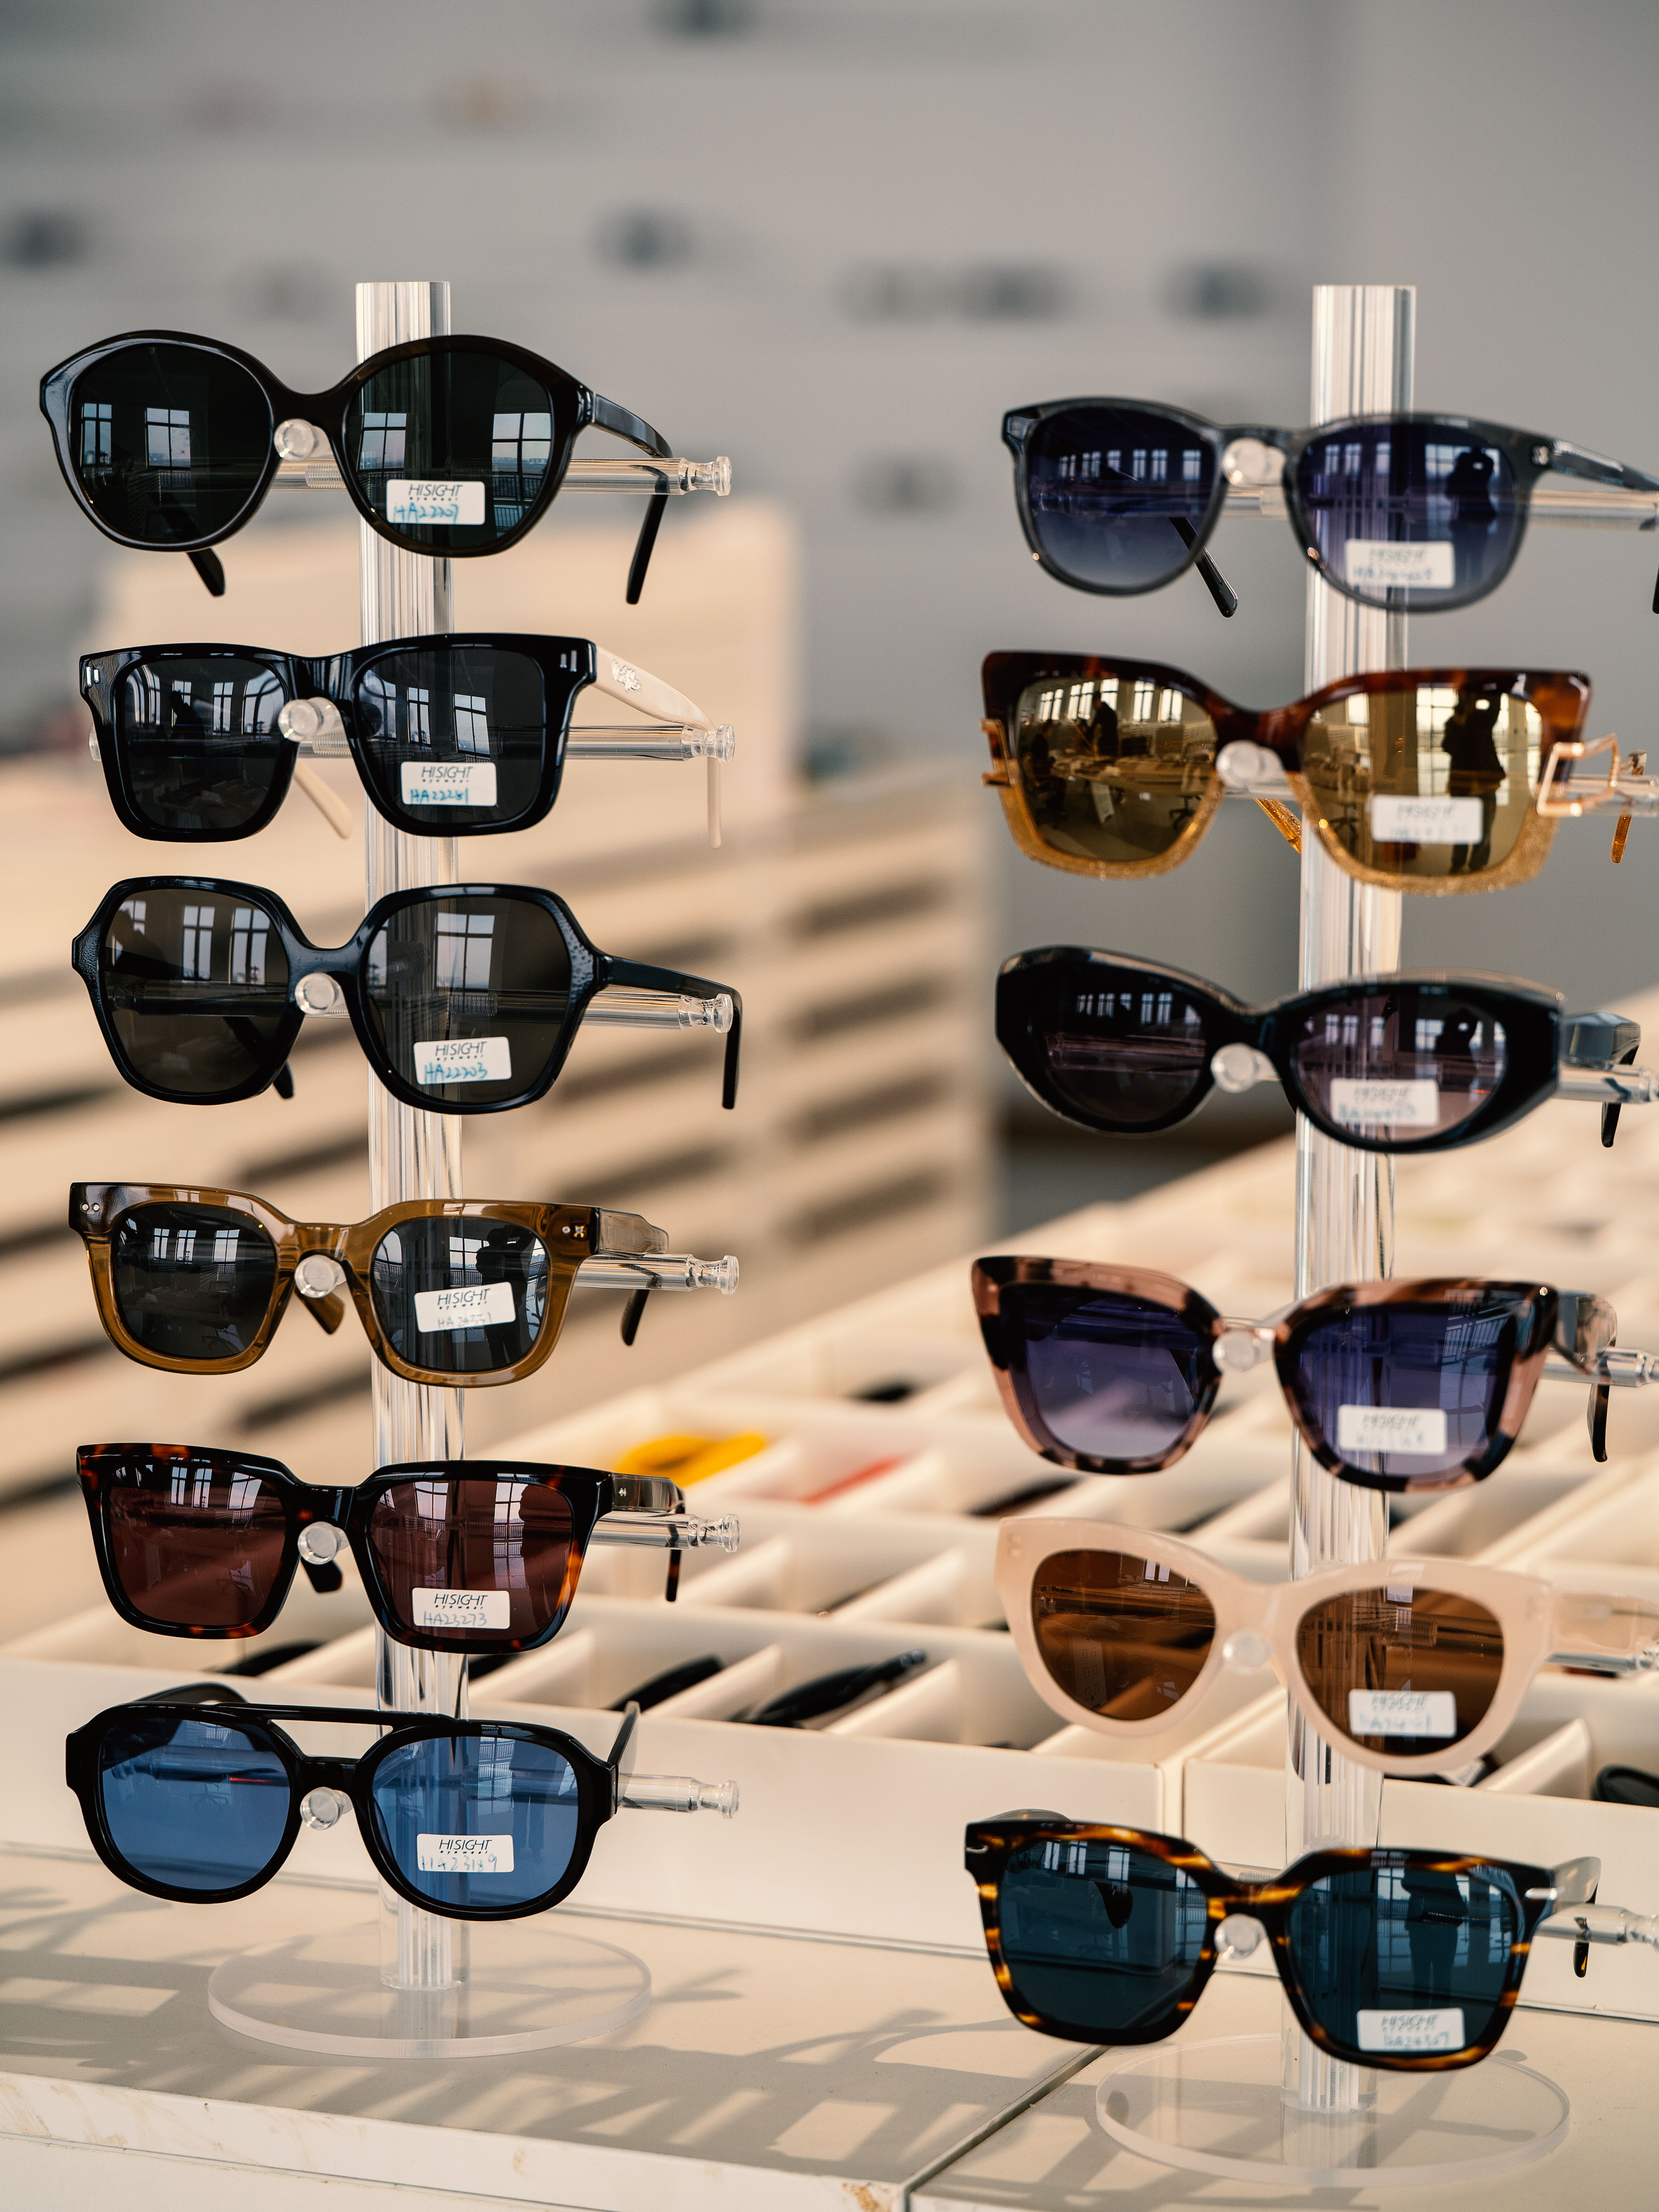
Профессиональный завод по производству солнцезащитных очков должен инвестировать как в передовое оборудование, так и в квалифицированный персонал для обработки линз из материалов — от пластика CR-39 до поликарбоната и минерального стекла. Каждый материал по-разному реагирует на режущие инструменты, тепло и давление, поэтому знание особенностей обработки конкретных материалов является обязательным. Когда партнёры OEM и ODM размещают заказы, они ожидают соблюдения сроков поставки, которые вознаграждают операционное превосходство, и требуют показателей качества, допускающих минимальное количество дефектов. Понимание того, как процессы резки и фаски линз интегрируются со сборкой оправ, контролем качества и логистикой отгрузки, определяет разницу между реактивным производственным цехом и конкурентоспособной производственной операцией.
Основное оборудование и технологии для операций резки линз
Точное оборудование для резки линз
Современные производители солнцезащитных очков используют компьютеризированные системы резки линз, способные точно воспроизводить форму оправы с точностью до микрометра. Автоматизированные станки для обработки краёв линз, оснащённые несколькими шлифовальными кругами и полировальными станциями, обеспечивают стабильное качество краёв и минимизируют отходы материала. Эти станки совместимы с различными геометриями линз — от традиционных круглых и прямоугольных оправ до крупногабаритных и асимметричных моделей, популярных в современной оптике. Завод по производству солнцезащитных очков, инвестирующий в такое оборудование, получает конкурентное преимущество за счёт более высокой пропускной способности и меньшего процента брака, что напрямую улучшает маржинальность при выполнении крупнообъёмных OEM-контрактов.
Системы измерений для контроля качества
Оптические измерительные устройства, включая измерители толщины линз, датчики прямолинейности кромок и анализаторы призматической силы, являются обязательными для подтверждения качества. Многие партнёры по производству на стороне требуют сертификатов независимых инспекций, подтверждающих габаритные размеры линз, оптическую юстировку и стандарты косметической отделки. Производитель солнцезащитных очков, который интегрирует измерительные системы непосредственно в производственную линию — а не использует их лишь как финальную контрольную точку — может выявлять отклонения на раннем этапе и оперативно корректировать параметры резки в режиме реального времени. Такой проактивный подход снижает объём переделок, сокращает сроки поставки и укрепляет доверие со стороны требовательных клиентов-производителей оригинального оборудования.
Особенности резки и рекомендации по применению в зависимости от материала
Резка линз из пластика и финишная обработка кромок
Линзы из CR-39 и поликарбоната доминируют на рынке солнцезащитных очков благодаря своим оптическим свойствам, стойкости к ударам и структуре себестоимости. Пластик CR-39 чисто режется при правильных скоростях вращения диска, но выделяет тепло, которое может вызывать микротрещины при отказе систем охлаждения; поликарбонат требует более низких подач для предотвращения сколов по краям линз. На заводе по производству солнцезащитных очков необходимо поддерживать отдельные комплекты инструментов и наборы параметров для каждого типа пластика, поскольку повторное использование настроек, разработанных для CR-39, при обработке поликарбоната обычно приводит к ухудшению качества кромок и росту брака. Для проектов OEM и ODM с крупными объёмами заказов инвестиции в специализированное оборудование для каждого типа материала окупаются за счёт сокращения циклов обработки и повышения стабильности качества.
Проблемы, связанные со стеклянными и фотохромными линзами
Минеральное стекло и фотохромные линзы создают разные технологические сложности: для обработки стекла требуются более низкие скорости резки и специализированные алмазные круги, чтобы избежать сколов; фотохромные заготовки могут утратить заданные свойства, если тепло от резки превысит допустимые пределы материала. На заводах OEM-производителей солнцезащитных очков, выполняющих заказы с различными материалами, необходимо тщательно планировать последовательность производства, чтобы исключить перекрёстное загрязнение остатками резки и предотвратить путаницу в настройках оборудования между станциями. Контроль окружающей среды — влажности, температуры и пыли — приобретает повышенную важность при работе с несколькими типами линз. Клиенты ODM, указывающие премиальные материалы, ожидают, что производитель солнцезащитных очков продемонстрирует глубокую экспертизу в обращении с материалами посредством документации, результатов испытаний и воспроизводимости технологических процессов.
Интеграция производства и оптимизация сроков
Размер партии и производственный поток
Эффективные операции по резке линз на заводе по производству солнцезащитных очков требуют баланса между экономикой партии и гибкостью производства. Небольшие OEM-партии требуют быстрой смены настроек оборудования и точного документирования параметров, тогда как крупные ODM-заказы выгодно выполнять длительными сериями, что позволяет распределить затраты на подготовку и инструменты. Производитель солнцезащитных очков, планирующий резку линз, должен координировать свои действия с поставками линз от поставщиков, готовностью к сборке оправ и упаковкой на последующих этапах, чтобы избежать узких мест. Программное обеспечение для производственного планирования, отслеживающее запасы линз по типу, статусу резки и целевой оправе, упрощает логистику и снижает расходы на срочные поставки, которые сокращают маржинальность контрактов.
Контрольные точки качества и управление переделкой
Внедрение контрольных точек качества на этапах завершения производства на 25 %, 50 % и 100 % позволяет фабрике по производству солнцезащитных очков выявлять системные проблемы до окончания изготовления целых партий. Визуальный осмотр на соответствие гладкости кромок, проверка размеров и оптические испытания на прозрачность линз и однородность их тонирования должны проводиться в соответствии со статистическими планами выборочного контроля, согласованными с отраслевыми стандартами. При обнаружении дефектов производитель солнцезащитных очков обязан различать пригодные для доработки линзы и брак, требующий проведения анализа первопричин. Контракты OEM и ODM, как правило, предусматривают финансовые штрафы за задержку поставки или несоответствие качества, поэтому профилактика предпочтительнее устранения дефектов, а также быстрее, чем диагностика проблем.
Управление спецификациями и взаимодействие с клиентами
Техническая документация и контроль чертежей
Клиенты OEM-производителей часто предоставляют подробные чертежи, в которых указаны толщина края линзы, углы фаски, классы полировки и требования к косметическому покрытию — параметры, значительно отличающиеся от стандартного производства очков. Завод по производству солнцезащитных очков должен внедрить процедуры контроля изменений, гарантирующие, что параметры резки соответствуют актуальной утверждённой редакции чертежей, особенно при одновременном управлении несколькими проектами клиентов. Цифровые системы документооборота с отслеживанием версий, журналами аудита и возможностью прослеживания параметров защищают как производителя, так и клиента в случае споров о соответствии спецификациям.
Обработка нестандартных геометрий и крупногабаритных оправ
Современные стили солнцезащитных очков всё чаще включают увеличенные, шестиугольные или неправильные формы оправ, которые выходят за пределы возможностей стандартного оборудования для резки и требуют высокой квалификации операторов. Завод по производству солнцезащитных очков, выпускающий OEM- и ODM-партии с нестандартной геометрией, должен инвестировать в развитие программных компетенций, проведение пробных резов и верификацию технических спецификаций, чтобы избежать отклонения первых образцов. Для изготовления нестандартных оправ зачастую требуются индивидуальные приспособления для резки, что увеличивает первоначальные затраты — их окупаемость должна подтверждаться объёмами заказов клиента. Чёткое информирование партнёров по OEM и ODM о степени геометрической сложности, влиянии на цену и корректировках сроков поставки позволяет принимать обоснованные решения относительно технологической осуществимости дизайна уже на ранних этапах продаж.
Часто задаваемые вопросы
Какое оборудование необходимо профессиональному заводу по производству солнцезащитных очков для операций резки линз?
Производителю солнцезащитных очков требуются компьютеризированные станки для обработки линз с несколькими шлифовальными и полировальными кругами, прецизионными измерительными системами и инструментами, специально разработанными для конкретных материалов. Автоматизированные системы минимизируют ручной труд, снижают количество брака и обеспечивают стабильное качество при выпуске крупных партий для OEM и ODM. Вспомогательное оборудование включает системы охлаждения, пылеуловители, оптические измерительные устройства и платформы для документирования качества. Масштаб инвестиций зависит от объёма контрактов и разнообразия используемых материалов: небольшие OEM-производства солнцезащитных очков могут передавать обработку линз на аутсорсинг или использовать полуавтоматическое оборудование, тогда как крупные фабрики по выпуску солнцезащитных очков оправдывают внедрение полностью автоматизированных линий.
Как различия в материалах влияют на резку линз для OEM-производителя солнцезащитных очков?
Для обработки пластиков CR-39, поликарбоната, минерального стекла и фотохромных материалов требуются разные скорости вращения кругов, типы охлаждающих жидкостей и давления резания. Производителю солнцезащитных очков необходимо поддерживать отдельные инвентарные запасы инструментов и настройки параметров для каждого материала, чтобы достичь оптимального качества кромок и свести к минимуму количество брака. Переключение между материалами без правильной повторной калибровки обычно приводит к росту доли дефектов и увеличению циклов обработки. Клиенты ODM и OEM зачастую задают выбор материалов, поэтому экспертиза в работе с материалами становится ключевым фактором дифференциации для фабрик по производству солнцезащитных очков, конкурирующих по качеству и стоимости.
Какие стандарты качества должны применять производители солнцезащитных очков по заказу OEM и ODM на этапе резки линз?
Производителю солнцезащитных очков следует внедрить протоколы контроля, охватывающие равномерность толщины кромки, гладкость поверхности, точность размеров и оптическую чёткость. Планы выборочного контроля в соответствии со стандартами ISO, статистический контроль технологических процессов с использованием контрольных карт, а также проверка первого образца при запуске новых изделий обеспечивают стабильность качества. Во многих контрактах с OEM- и ODM-заказчиками требуется сертификация независимой стороной или инспекция заказчиком до отгрузки. Следуемость документации — включая записи по партиям, измерительные данные и журналы переделок — позволяет фабрике по производству солнцезащитных очков подтверждать соответствие требованиям и оперативно расследовать возникающие вопросы в случае споров о качестве.



