
 EN
Различия в качестве между партиями очков: причины и корректирующие меры
Выявите коренные причины и проверенные корректирующие меры для контроля качества от партии к партии при производстве очков. Скачайте руководство.
Различия в качестве между партиями производимых очков являются одной из самых стойких проблем, с которыми сталкиваются современные производители очков. Независимо от того, выполняются ли заказы крупными объёмами или изготавливаются специализированные индивидуальные модели, даже самые опытные заводы по производству очков сталкиваются с нестабильностью, влияющей на точность установки оправы, посадку линз, однородность покрытий и долговечность материалов. Понимание причин таких различий имеет решающее значение для сохранения конкурентных преимуществ и удовлетворённости клиентов в оптической отрасли.
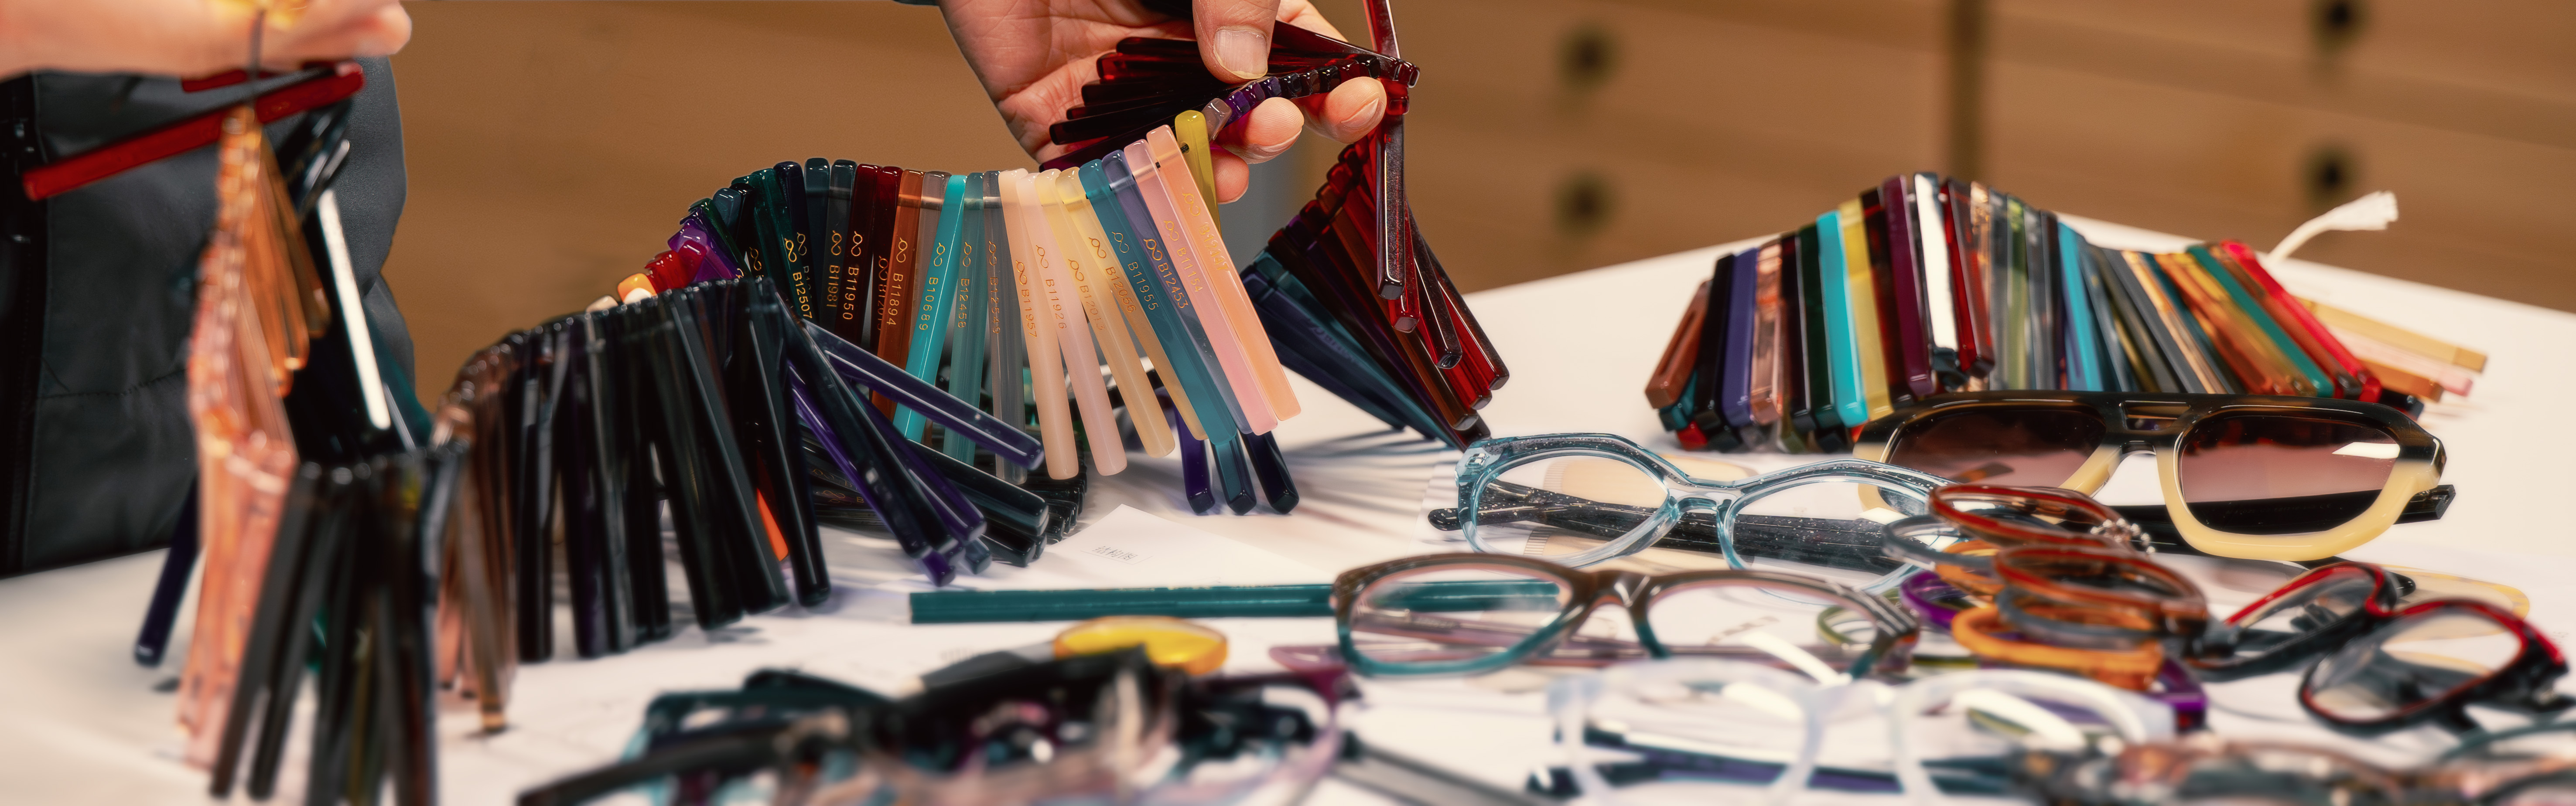
Для производителем очков контроль качества от партии к партии — не просто рекомендация: он напрямую влияет на репутацию бренда, долю возвратов и долгосрочную рентабельность. Когда OEM-завод по производству очков не обеспечивает стабильность параметров, производители вынуждены нести затраты на доработку изделий, получать жалобы от клиентов и рисковать потерей контрактов. В этом руководстве рассматриваются ключевые причины колебаний качества, их операционные последствия, а также проверенные корректирующие меры, применяемые ведущими производителями оптических оправ для обеспечения стабильности.
Основные причины колебаний качества партий
Источники материалов и нестабильность цепочки поставок
Качество сырья напрямую влияет на конечный продукт. Фабрика очков, закупающая титан, ацетат или полимеры у нескольких поставщиков, может получать партии с незначительно отличающимся составом материалов, характеристиками твёрдости или химическими свойствами. Эти микроскопические различия накапливаются в процессах литья под давлением, резки, полировки и сборки, приводя к заметным колебаниям массы оправы, гибкости, однородности цвета и качества поверхности между партиями.
Даже если поставщики предоставляют материалы, соответствующие техническим спецификациям, естественные отклонения в пределах допустимых допусков могут меняться от партии к партии. Изменения температуры при хранении, воздействие влажности при транспортировке и старение сырья — всё это вызывает незначительные, но систематические сдвиги качества, которые производитель оптических оправ обязан постоянно отслеживать и контролировать.
Смещение калибровки и технического состояния оборудования
Для оборудования, используемого в производстве, требуется периодическая повторная калибровка с целью поддержания точности. Если на заводе-изготовителе оптических изделий откладывается техническое обслуживание оборудования или не выполняется повторная калибровка прессов для литья под давлением, режущих инструментов и систем нанесения покрытий между циклами производства, то накопленный износ приводит к изменению геометрических параметров. Оправа, выпущенная в начале смены, может незначительно отличаться от оправы, выпущенной спустя восемь часов, если параметры оборудования вышли за пределы установленных допусков.
Например, прессы для литья под давлением зависят от точного контроля температуры, давления впрыска и времени охлаждения. Постепенные отклонения любого из этих параметров вызывают изменения геометрических размеров оправ, внешнего вида следов литников и плотности материала, которые накапливаются по мере выпуска изделий в пределах одной партии.
Различия в действиях операторов и недостаток квалификации
Даже на одном и том же заводе по производству очков разные операторы могут применять слегка отличающиеся методы при ручной сборке, контроле качества или отделке. Ручная сборка, подгонка оправы, установка шарниров дужек и вставка линз вносят зависимость от оператора. Малоопытный сотрудник может прилагать непостоянное усилие при сборке, что приводит к различиям в плотности прилегания оправы или её выравнивании даже у внешне идентичных изделий.
Несогласованность в обучении и высокая текучесть персонала усугубляют эту проблему. Если производитель очков не использует стандартизированные инструкции по выполнению работ или не проводит регулярную оценку квалификации сотрудников, качество меняется вместе с изменением состава рабочей силы.
Влияние вариаций качества на бизнес-показатели
Удовлетворённость клиентов и возвраты
Покупатели очков ожидают одинакового качества всех изделий в заказе. Когда производитель оптических оправ поставляет партию, в которой одни оправы идеально сидят, а другие имеют несоосность линз, плохое прилегание заушников или дефекты покрытия, уровень недовольства и количество возвратов резко возрастают. Высокий процент возвратов наносит ущерб репутации бренда и снижает пожизненную ценность клиента, особенно в оптовых и корпоративных поставках, где стабильное качество закреплено в контрактах.
Для завода по производству очков, обслуживающего несколько каналов дистрибуции, различия в качестве также усложняют управление запасами. Если 5–10 % партии не проходят контроль качества, производственные циклы удлиняются, а сроки поставок срываются — это вызывает раздражение у партнёров на последующих этапах цепочки поставок и подрывает конкурентоспособность на рынке.
Финансовые последствия и потери
Различия в качестве напрямую увеличивают производственные издержки. Завод-изготовитель очковых оправ, сталкивающийся с высоким уровнем брака, вынужден переделывать оправы, повторно наносить покрытие на линзы или списывать полностью готовые изделия, не соответствующие техническим требованиям. Циклы переделки требуют затрат труда, энергии и материалов, а также задерживают отгрузки. Для крупносерийного производства даже колебание уровня брака между партиями на 2–3 % означает ежемесячные потери в тысячи долларов.
Кроме того, складские запасы бракованных и переделываемых изделий создают давление на денежный поток и усложняют планирование производства. Производителю оптических оправ необходимо поддерживать страховой запас для компенсации потерь выхода годной продукции, что блокирует оборотные средства, которые могли бы быть инвестированы в другие направления бизнеса.
Проверенные корректирующие действия для обеспечения стабильности партий
Внедрение строгих программ контроля материалов
Ведущие производители очковых оправ создают программы квалификации поставщиков и требуют проверки входящих материалов для каждой партии. На заводе по производству очков необходимо точно указывать параметры материалов — диапазон твёрдости для ацетата, допуски по размерам для титановых заготовок, вязкость для составов покрытий — и проводить испытания образцов из каждой партии по этим стандартам до начала производства. Системы прослеживаемости материалов позволяют отслеживать партии на уровне отдельных единиц, что обеспечивает быстрое выявление источника проблем при обнаружении дефектов.
Завод-изготовитель очков по заказу клиента также должен выстраивать долгосрочные отношения с поставщиками, где стабильное качество материалов имеет приоритет над ценой как таковой. Регулярные аудиты поставщиков и совместное взаимодействие предотвращают неожиданности и дают поставщикам возможность поддерживать стабильные условия производства на своей стороне.
Профилактическое техническое обслуживание и калибровка оборудования
Внедрение графика профилактического технического обслуживания обеспечивает сохранение оборудования в пределах заданных спецификаций на протяжении всего производственного процесса. Производителю оптических оправ следует установить базовые измерения критически важных параметров оборудования — давления впрыска, температуры пресс-формы, времени охлаждения, зазора режущего лезвия — и проверять эти значения ежедневно или между запусками партий. Цифровые системы мониторинга позволяют отслеживать показатели работы оборудования в реальном времени и оповещать операторов о возникающих отклонениях до того, как они приведут к выпуску бракованных изделий.
Журналы калибровки должны вестись и регулярно анализироваться. На заводе по производству очков следует проводить профессиональные аудиты оборудования один раз в квартал, чтобы своевременно выявлять закономерности износа и планировать замену компонентов до того, как деградация оборудования скажется на качестве продукции.
Стандартизированные инструкции по выполнению работ и учебные программы
Производителю очков необходимо документировать каждый критический этап сборки и отделки с помощью четких визуальных инструкций по выполнению работ. Это обеспечивает единообразие независимо от уровня опыта оператора. Практические программы обучения с обязательной проверкой компетенций должны быть обязательными для всего производственного персонала, особенно для тех, кто выполняет сборку, регулировку и контроль качества. Регулярное повышение квалификации снижает отклонения в качестве, поскольку опытные операторы передают знания новым членам команды.
На заводе-изготовителе очков по заказу (OEM) также следует внедрить систему удостоверений или сертификатов квалификации операторов: сотрудники демонстрируют свою компетентность в конкретных процессах до того, как получат право работать самостоятельно. Такая структура подотчетности стимулирует сосредоточенность на качестве и устанавливает четкую ответственность за результаты каждой партии.
Статистический контроль процессов и анализ данных
Современные фабрики по производству очков используют статистический контроль процессов для выявления тенденций в качестве до того, как будут выпущены бракованные изделия. Измеряя ключевые параметры — вес оправы, усилие на петлях, габаритные размеры посадки линз — на выборках из каждой партии, производитель оптических оправ может определить, отклоняются ли станки от заданных спецификаций. Контрольные карты и анализ трендов выявляют закономерности, позволяющие проводить профилактическую корректировку вместо реактивного переделывания.
Производитель очков, использующий аналитику данных о качестве, может сопоставлять дефекты в партиях с конкретным оборудованием, партиями материалов, операторами или временными паттернами в течение суток, точно определяя первопричины. Такая информация обеспечивает целенаправленные корректирующие действия вместо всесторонних изменений по всему предприятию.
Часто задаваемые вопросы
Почему качество партий очков различается даже при производстве на одном заводе?
Различия в качестве партий очков обусловлены совокупностью факторов: неоднородность сырья у разных поставщиков, износ оборудования и смещение его калибровки, различия в квалификации операторов, а также условия окружающей среды. Как правило, ни один отдельный фактор не объясняет всю совокупность отклонений. Для обеспечения стабильности производитель очков должен одновременно решать задачи контроля сырья, технического обслуживания оборудования и обучения персонала. Даже незначительные отклонения по каждому из этих параметров накапливаются, вызывая различия между партиями и снижая удовлетворённость клиентов, а также эффективность производства.
Как завод-изготовитель очков на заказ (OEM) может систематически измерять и отслеживать качество партий?
Производитель оптических оправ должен внедрить статистическую выборку и протоколы измерений для каждой партии. Ключевые показатели включают точность геометрических размеров, массу оправы, функционирование петель, посадку линз, однородность покрытия и качество поверхности. Используя цифровые измерительные инструменты и автоматизированное контрольное оборудование, фабрика по производству очков документирует эти показатели и сопоставляет результаты с техническими спецификациями. Панели мониторинга качества и отчёты на уровне партий помогают выявлять тенденции. Обратная прослеживаемость материалов и журналы данных оборудования сопоставляются с результатами контроля качества для локализации первопричин при обнаружении дефектов, что позволяет принимать корректирующие действия на основе данных.
Какой объём инвестиций необходим производителю очков для устранения вариаций качества между партиями?
Сумма инвестиций зависит от размера предприятия и его текущих возможностей. Завод-изготовитель оптических очков по заказу должен в первую очередь сосредоточиться на недорогих улучшениях: графиках профилактического обслуживания, программах обучения операторов и контроле входящих материалов. Эти меры зачастую позволяют снизить количество брака на 20–30 % при минимальных капитальных затратах. Инвестиции среднего уровня включают услуги калибровки и программное обеспечение для статистического учёта. Продвинутые решения — автоматизированные системы контроля качества, системы регулирования окружающей среды, мониторинг оборудования в реальном времени — требуют более значительных капитальных вложений, однако обеспечивают существенную отдачу для крупных заводов по производству очков. Большинство производителей оправ для очков отмечают, что комплексные корректирующие мероприятия окупаются в течение 12–18 месяцев за счёт снижения объёмов брака и повышения общей эффективности.



