
 EN
Різноманітність якості між партіями окулярів: причини та коригувальні дії
Дізнайтеся про первинні причини та перевірені коригувальні дії щодо контролю якості між партіями у виробництві окулярів. Завантажте посібник.
Різноманітність якості між партіями окулярів є однією з найстійкіших проблем, з якими стикаються сучасні виробники окулярів. Незалежно від того, чи йдеться про замовлення великих обсягів, чи про спеціальні індивідуальні моделі, навіть найдосвідченіші виробничі потоки на фабриках окулярів стикаються з невідповідностями, що впливають на вирівнювання оправ, посадку лінз, рівномірність покриття та стійкість матеріалів. Розуміння цих відмінностей є ключовим для збереження конкурентних переваг і задоволення клієнтів у оптичній галузі.
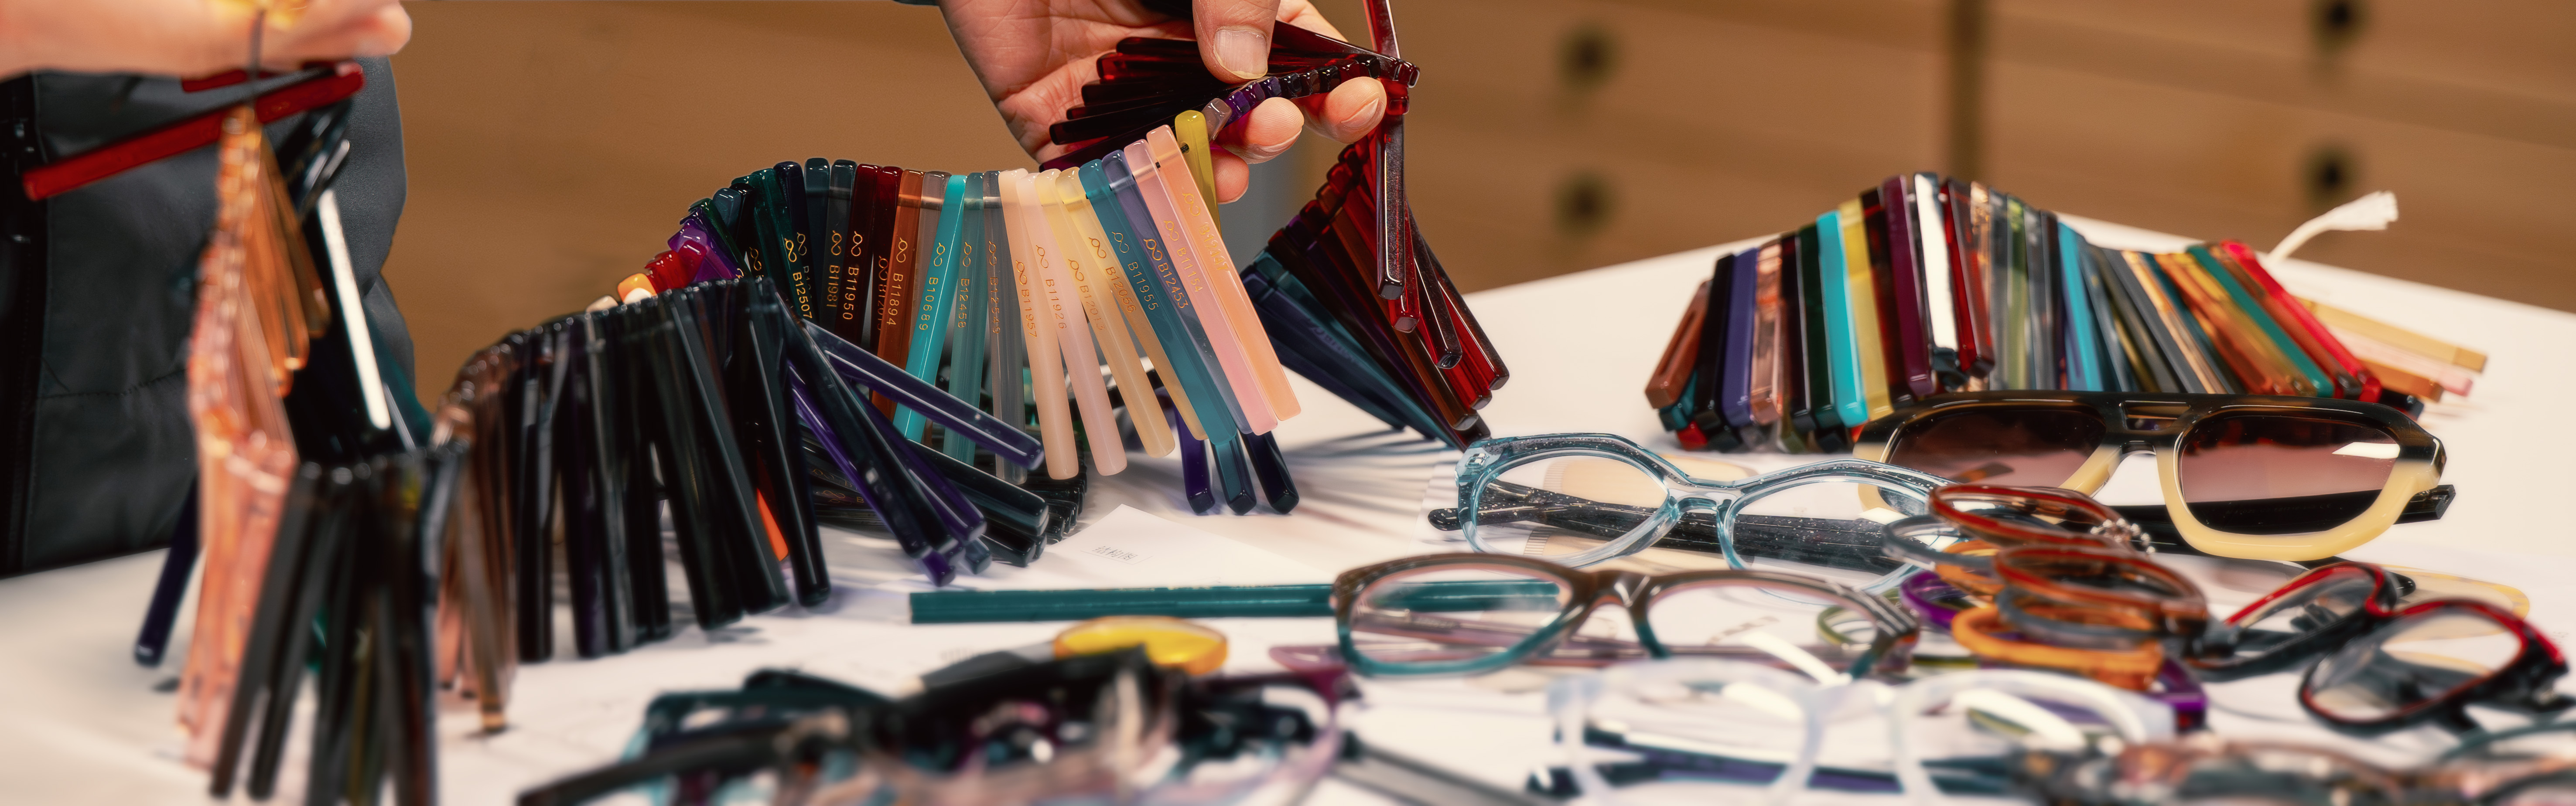
Для виробника окулярів контроль якості між партіями — це не добровільна опція, а обов’язкова умова, яка безпосередньо впливає на репутацію бренду, частоту повернень товару та довгострокову рентабельність. Коли OEM-фабрика окулярів не забезпечує стабільності, виробники стикаються з витратами на повторну обробку, скаргами клієнтів та потенційною втратою контрактів. У цьому посібнику розглядаються ключові причини коливань якості, їхні експлуатаційні наслідки та перевірені коригувальні заходи, які застосовують провідні виробники оптичних оправ для забезпечення стабільності.
Основні причини варіації якості партій
Джерела матеріалів та невизначеність у ланцюзі постачання
Якість сировини безпосередньо впливає на кінцевий продукт. Фабрика окулярних оправ, що закуповує титан, ацетат або полімери в кількох постачальників, може отримувати партії з трохи різним складом матеріалів, специфікаціями твердості чи хімічними властивостями. Ці мікрорізниці накопичуються під час процесів лиття під тиском, різання, полірування та збирання й призводять до помітних відмінностей у вазі оправ, їхній гнучкості, узгодженості кольору та якості поверхневого покриття між партіями.
Навіть коли постачальники надають матеріали, що відповідають технічним специфікаціям, природна варіація в межах допустимих допусків може змінюватися від партії до партії. Зміни температури під час зберігання, вплив вологості під час транспортування та старіння сировини — усе це призводить до незначного зсуву якості, який виробник окулярних оправ має активно контролювати й регулювати.
Зсув у калібруванні та технічному обслуговуванні обладнання
Обладнання для виробництва потребує періодичної рекалібрування, щоб зберігати точність. Коли завод-виробник окулярів затримує технічне обслуговування обладнання або не проводить рекалібрування пресів для лиття під тиском, інструментів для різання та систем нанесення покриттів між серіями виробництва, накопичене зношування призводить до розбіжностей у розмірах. Оправа, виготовлена на початку зміни, може трохи відрізнятися від оправи, виготовленої через вісім годин, якщо параметри обладнання вийшли за межі допустимих значень.
Наприклад, преси для лиття під тиском залежать від точного контролю температури, тиску впорскування та часу охолодження. Поступові зміни будь-якого з цих параметрів призводять до змін розмірів оправ, вигляду слідів від лиття (gate marks) та густини матеріалу, і ці відхилення накопичуються в межах однієї партії.
Змінність операторів та недоліки у кваліфікації
Навіть у межах одного заводу з виготовлення окулярів різні оператори можуть застосовувати трохи різні техніки під час ручної збірки, контролю якості або остаточної обробки. Процеси ручної збірки, регулювання оправи, підгонка шарнірів заушників та встановлення лінз усе це вносить варіації, залежні від оператора. Недосвідчений член команди може прикладати непостійний тиск під час збірки, що призводить до різної щільності оправи або її вирівнювання навіть у випадку ідентичних одиниць.
Несумісність у навчанні й висока текучість персоналу посилюють цю проблему. Коли виробник окулярів не має стандартизованих інструкцій з виконання робіт або не проводить регулярну оцінку кваліфікації працівників, якість змінюється разом із зміною складу персоналу.
Вплив варіацій якості на ефективність бізнесу
Задоволеність клієнтів та повернення товару
Клієнти, які купують окуляри, очікують однаковості між усіма одиницями в одному замовленні. Коли виробник оправ для окулярів відправляє партію, у якій деякі оправи ідеально сидять, а інші мають неправильне розташування лінз, погане закривання заушників або дефекти покриття, рівень невдоволення та кількість повернень різко зростають. Високий рівень повернень шкодить репутації бренду й зменшує загальну вартість клієнта протягом усього терміну співпраці, особливо в оптових та корпоративних поставках, де однаковість є обов’язковою умовою контракту.
Для фабрики окулярів, яка обслуговує кілька каналів розподілу, різноманіття якості також ускладнює управління запасами. Якщо 5–10 % партії не проходять контроль якості, виробничі цикли подовжуються, а строки поставки зміщуються, що викликає роздратування партнерів на наступних етапах ланцюга поставок і погіршує конкурентоспроможність на ринку.
Витрати та відходи
Різноманітність якості безпосередньо збільшує виробничі витрати. Завод-виробник окулярів, що стикається з високим рівнем браку, змушений повторно обробляти оправи, наносити нове покриття на лінзи або списувати цілі одиниці, які не відповідають технічним вимогам. Цикли повторної обробки споживають робочу силу, енергію та матеріали й затримують поставки. У високопродуктивних операціях навіть коливання рівня браку між партіями на 2–3 відсотки означає тисячі доларів щомісячних збитків.
Крім того, складські запаси бракованих і повторно оброблених виробів ускладнюють управління грошовими потоками й планування виробництва. Виробник окулярних оправ повинен підтримувати резервні запаси, щоб компенсувати втрати виходу продукції, що блокує оборотний капітал, який можна було б інвестувати в інші напрямки бізнесу.
Доведені коригувальні заходи для забезпечення узгодженості партій
Впровадження суворих програм контролю матеріалів
Ведучі виробники окулярів створюють програми кваліфікації постачальників і вимагають інспекцій вхідних матеріалів для кожної партії. Фабрика окулярів має точно визначати параметри матеріалів — діапазон твердості для ацетату, допуски розмірів для титанових заготовок, в’язкість для покривних сполук — й перевіряти зразки з кожної партії за цими стандартами до початку виробництва. Системи прослідковуваності матеріалів забезпечують відстеження на рівні партій, що дозволяє швидко виявити джерело проблем у разі виникнення дефектів.
Фабрика-виробник окулярів за замовленням також має домовлятися про довготривалі відносини з постачальниками, де сталість якості матеріалів має пріоритет над ціною. Регулярні аудити постачальників і співпраця в комунікації запобігають неочікуваним ситуаціям і дають постачальникам змогу підтримувати стабільні умови виробництва зі свого боку.
Профілактичне обслуговування та калібрування обладнання
Впровадження графіка профілактичного технічного обслуговування забезпечує, що обладнання залишається в межах заданих специфікацій протягом усього виробничого процесу. Виробник оптичних оправ має встановити базові вимірювання для ключових параметрів обладнання — тиску впорскування, температури форми, часу охолодження, зазору різального леза — та перевіряти ці показники щодня або між партіями. Цифрові системи моніторингу дозволяють відстежувати продуктивність обладнання в реальному часі й повідомляти операторів про відхилення до того, як вони призведуть до виготовлення бракованих виробів.
Записи калібрування мають зберігатися й регулярно перевірятися. На підприємстві з виробництва окулярів слід планувати професійні аудити обладнання раз на квартал, щоб якомога раніше виявити закономірності зносу й запланувати заміну компонентів до того, як деградація обладнання вплине на якість продукції.
Стандартизовані інструкції з виконання робіт та навчальні програми
Виробник окулярів має документувати кожен критичний етап збирання та остаточної обробки за допомогою чітких візуальних інструкцій щодо виконання робіт. Це забезпечує узгодженість незалежно від рівня досвіду оператора. Практичні навчальні програми з підтвердженням компетентності мають бути обов’язковими для всього виробничого персоналу, зокрема для тих, хто виконує завдання зі збирання, регулювання та інспекції. Регулярне оновлення навичок зменшує відхилення в продуктивності, оскільки досвідчені оператори передають знання новим членам команди.
Завод-виробник окулярів за замовленням також має впровадити картки кваліфікації операторів або сертифікати, згідно з якими співробітники демонструють свою компетентність у виконанні певних процесів до того, як почнуть працювати самостійно. Така структура підзвітності стимулює зосередженість на якості й забезпечує чітке розподілення відповідальності за результати кожної партії.
Статистичний контроль процесів та аналіз даних
Сучасні фабрики окулярів використовують статистичний контроль процесів для виявлення тенденцій у якості до того, як будуть виготовлені браковані одиниці. Вимірюючи ключові параметри — вагу оправи, натяг петель, розміри посадки лінз — у вибірках із кожної партії, виробник оптичних оправ може визначити, чи відхиляються станки від заданих специфікацій. Контрольні діаграми та аналіз тенденцій виявляють закономірності, що дозволяють вносити профілактичні корективи замість реактивного переделування.
Виробник окулярів, який використовує аналітику даних про якість, може співвіднести дефекти у партіях із конкретним обладнанням, партіями матеріалів, операторами або часовими патернами протягом доби, точно визначаючи первинні причини. Ця інформація сприяє цільовому вжиттю коригувальних заходів замість загальних змін у масштабах усього підприємства.
Часті запитання
Чому партії окулярів демонструють різницю у якості навіть при виробництві на одному й тому самому заводі окулярів?
Різноманітність якості в партіях окулярів виникає через кілька взаємопов’язаних чинників: неоднорідність сировини між постачальниками, знос обладнання та зміщення його калібрування, різниця в кваліфікації операторів та умови навколишнього середовища. Зазвичай жоден окремий чинник не пояснює всю різноманітність. Виробник окулярів має одночасно вирішувати питання контролю сировини, технічного обслуговування обладнання та підготовки персоналу, щоб забезпечити стабільність якості. Навіть незначні відхилення в кожному із цих чинників накопичуються й призводять до різниці між партіями, що впливає на задоволення клієнтів та ефективність виробництва.
Як завод-виробник окулярів для сторонніх брендів (OEM) може системно вимірювати й відстежувати якість партій?
Виробник оптичних оправ має впровадити статистичне відбір проб і вимірювальні протоколи для кожної партії. Ключові метрики включають точність розмірів, вагу оправи, функціональність шарнірів, посадку лінз, рівномірність покриття та якість поверхні. Використовуючи цифрові вимірювальні інструменти й автоматизоване обладнання для перевірки, підприємство з виробництва окулярів документує ці метрики й порівнює отримані результати з технічними специфікаціями. Панелі контролю якості та звіти на рівні партій допомагають виявляти тенденції. Трасування матеріалів і дані журналів обладнання зіставляються з результатами контролю якості, щоб виявити первинні причини дефектів і забезпечити коригувальні дії, засновані на даних.
Який рівень інвестицій потрібен виробнику окулярів, щоб повністю усунути варіації якості в партіях?
Інвестиції варіюються залежно від розміру підприємства та його поточних можливостей. Завод-виробник окулярів повинен спочатку зосередитися на недорогих покращеннях: графіках профілактичного обслуговування, програмах навчання операторів та інспекції вхідних матеріалів. Ці заходи часто забезпечують поліпшення показника браку на 20–30 відсотків при мінімальних капітальних витратах. Інвестиції середнього рівня включають послуги калібрування та програмне забезпечення для статистичного відстеження. До передових рішень належать автоматизовані системи інспекції, контроль навколишнього середовища та моніторинг роботи обладнання в реальному часі — вони вимагають більших капітальних вкладень, але забезпечують суттєвий прибуток для великих заводів з виробництва окулярів. Більшість виробників окулярних оправ встановлюють, що комплексні коригувальні заходи окуповуються протягом 12–18 місяців за рахунок зменшення відходів та підвищення ефективності.



