
 EN
Разлике у квалитету између серије производње наочара: узроци и корективне мере
Откријте коренске узроке и доказану коригирању за контролу квалитета у производњи наочара. Преузмите водич.
Разлика у квалитету између производних серија наочара представља један од најпостојанјих изазова са којима се суочавају модерни произвођачи наочара. Било да се ради о производњи великих порција или специјалних дизајнова на маштан, чак и најскупљи произвођачи стакла наилазе на несагласности које утичу на подељење оквира, уклапање сочива, униформитет премаза и издржљивост материјала. Разумевање ових варијација је од суштинског значаја за одржавање конкурентне предности и задовољства купца у оптичкој индустрији.
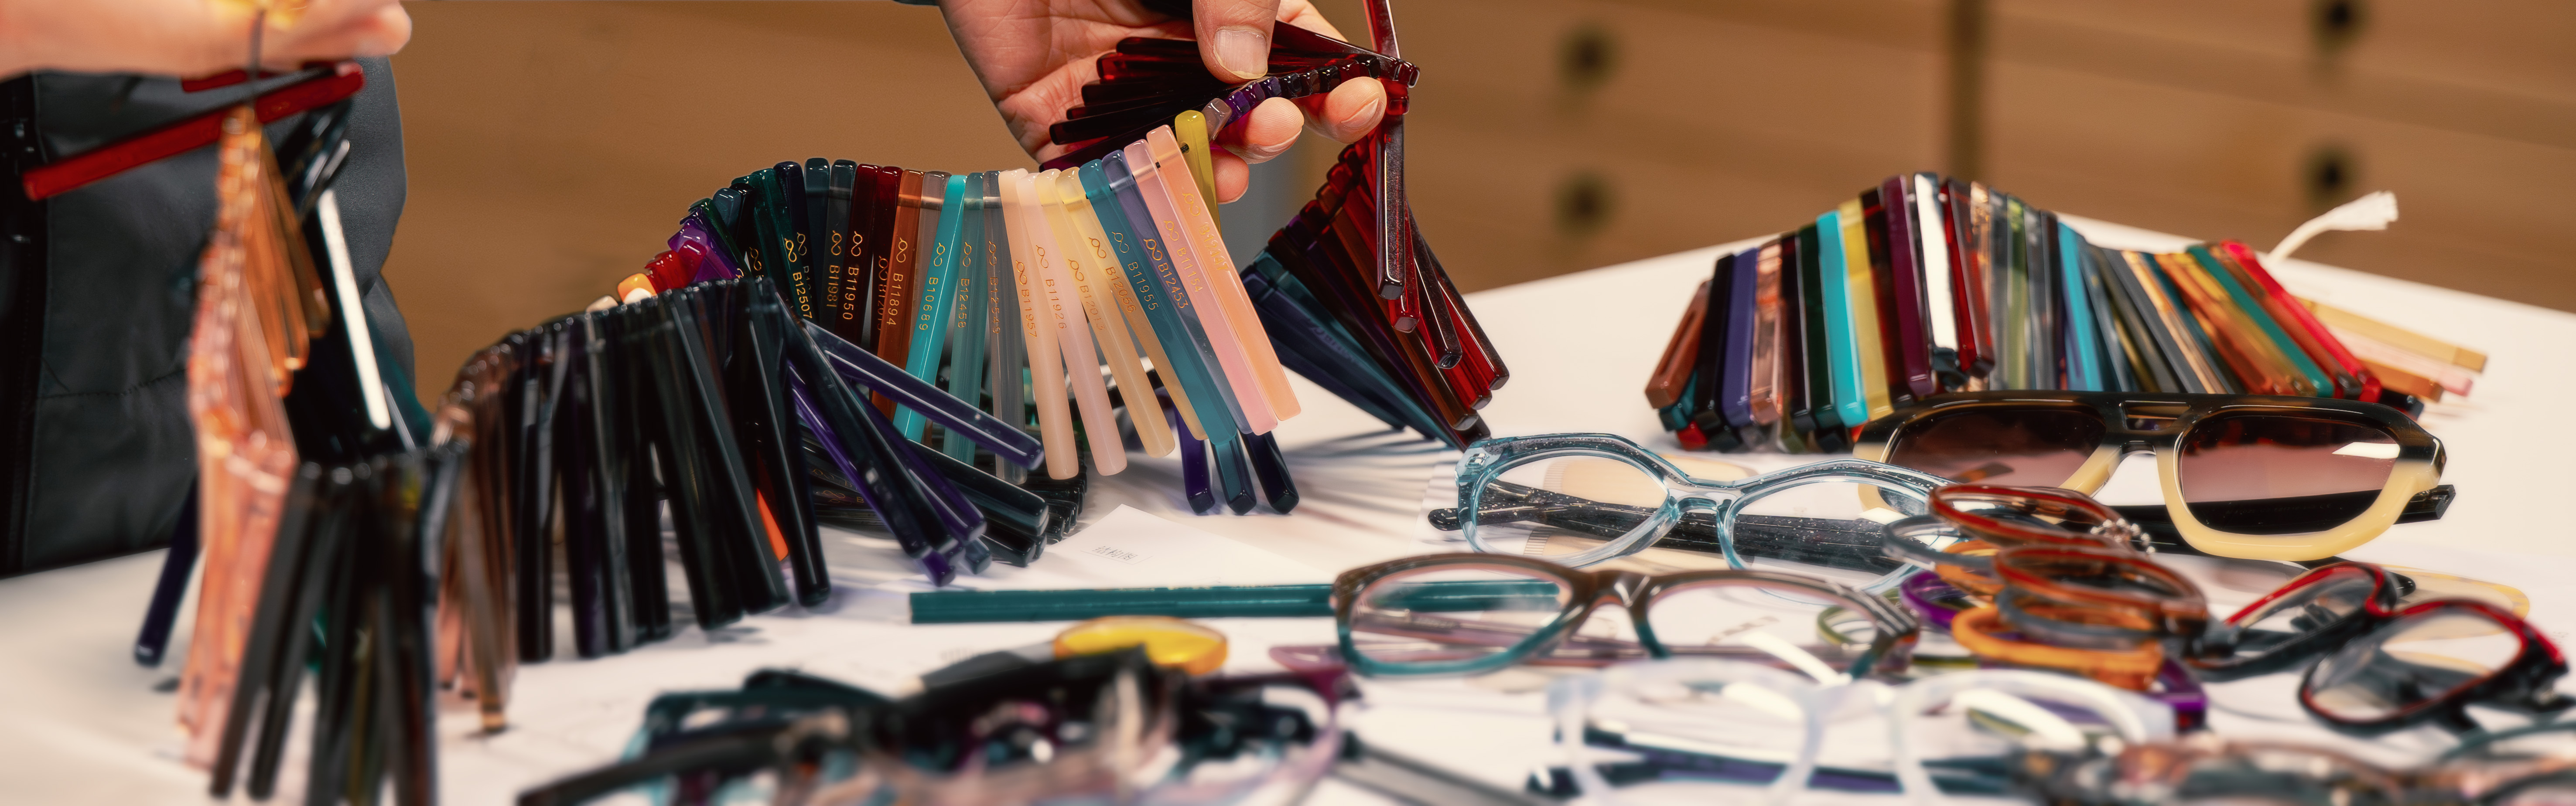
За произвођач наочара , контролу квалитета од партије до партије није опционалноу директном смислу утиче на репутацију бренда, стопе повратака и дугорочну профитабилност. Када фабрика производилаца наочара не успе да одржи конзистентност, произвођачи се суочавају са скупом прерадом, жалбама купаца и потенцијалним губитком уговора. Овај водич истражује критичне узроке варијација квалитета, њихове оперативне последице и докажене корективне акције које водећи произвођачи оптичких оквира користе да би се осигурала конзистентност.
Основни узроци варијација квалитета партије
Непостојанство у снабдевању материјалима и ланцу снабдевања
Квалитет сировине директно утиче на коначни производ. Фабрика за наочаре која купује титанијум, ацетат или полимер од више добавилаца може добити партије са мало другачијим саставним материјалима, спецификацијама тврдоће или хемијским својствима. Ове разлике на микрониволу акумулишу се током процеса лијечења, резања, полирања и монтажа, што резултира значајним варијацијама тежине оквира, флексибилности, конзистенције боје и завршног облика површине између серије.
Чак и када добављачи обезбеде материјале који испуњавају листове спецификација, природна варијација у оквиру прихватљивих толеранција може се померати у серији. Промене температуре током складиштења, излагање влажности током транспорта и старење сировина све доводе до нејасног одступања квалитета које произвођач оптичког оквира мора активно пратити и контролисати.
Калибрација опреме и бриз за одржавање
Производња машина захтева периодичну рекалибрацију како би се одржала прецизност. Када фабрика производилаца наочара одложи одржавање опреме или не успе да рекалибрише штампаче, алате за резање и системе за премазивање између производних радњи, акумулирано зношење уводе димензионално одлазак. Рам произведен рано у производњој смени може се мало разликовати од једног произведеног осам сати касније ако су параметри машине прешли спецификацију.
На пример, убризгавање штампача зависи од прецизне контроле температуре, притиска убризгавања и времена хлађења. Постепене варијације било ког параметра узрокују промене у димензији оквира, изгледу знака капије и густину материјала који се комбинују у јединицама унутар партије.
Варијабилност оператора и празнине у вештинама
Чак и у једној фабрици за наочаре, различити оператери могу применити мало различите технике током ручног монтажа, инспекције квалитета или завршних фаза. Процес ручног монтажа, прилагођавање оквира, монтажа панцира храма и уношење сочива све уводе варијанту зависну од оператера. Неискусни члан тима може примене неконзистентан притисак током монтажа, што резултира различитим чврстоће рамке или усклађивање преко иначе идентичне јединице.
Непостојанство обуке и висока ротација особља погоршавају овај изазов. Када произвођач наочара нема стандардизоване инструкције за рад или не спроводи редовне процене вештина, квалитет се одвија са променама у саставу радне снаге.
Утјецај варијације квалитета на пословне резултате
Задовољство клијената и повратак
Купаци који купују наочаре очекују конзистенцију између јединица у наређењу. Када произвођач оптичких оквира испоручи партију у којој неки оквири савршено одговарају, док други показују неправилно усклађивање сочива, лоше затварање храма или дефекте премаза, незадовољство и повратак драматично се повећавају. Високе стопе поврата штете репутацији бренда и смањују животну вредност клијента, посебно у општом и корпоративним односима снабдевања где је доследност уговорно очекивање.
За фабрику чаша која служи више дистрибутивних канала, варијације квалитета такође комплицирају управљање залихама. Ако 510 посто партије не успева да контролише квалитет, производњи циклуси се продуже и распореди испоруке се померају, што фрустрира партнере доле и штети конкурентности на тржишту.
Конечне последице и отпад
Разлике у квалитету директно повећавају производне трошкове. Фабрика производилаца наочара која доживљава високу стопу дефеката мора да прерађује оквире, поново покрива сочива или скида читаве јединице које не могу да испуне спецификације. Цикли прераде троше труд, енергију и материјале док одлагају испоруку. За операције са великим обимом, чак и 23 посто варијације у стопи дефекта између серије представља хиљаде долара месечних губитака.
Поред тога, залиха од скрапа и прераде ствара притисак на новчани проток и компликова планирање производње. Произвођач оптичких оквира мора одржавати буферске залихе како би компензовао губитке приноса, везујући радни капитал који би могао бити уложен на другом месту у бизнису.
Доказано коригирање за конзистенцију партије
Увеђење строгих програма контроле материјала
Водећи произвођачи наочара успостављају програме квалификације добављача и захтевају инспекције приступајућих материјала за сваку партију. Фабрика стакла треба да прецизно прецизира параметре материјалапромеђу тврдоће за ацетат, димензионалну толеранцију за титанијумску базу, вискозитет за једињења за премази пробне узорке из сваке партије према овим стандардима пре почетка производње. Системи тражебилности материјала омогућавају праћење на нивоу партије, омогућавајући брзо идентификовање проблема извора када се појаве дефекти.
Произвођач производње наочара такође би требао да преговара о дугорочним односима са добављачима у којима доследан квалитет материјала има приоритет над само ценом. Редовне ревизије добављача и заједничка комуникација спречавају изненађења и омогућавају добављачима да одржавају стабилне услове производње на својој страни.
Услуга за одржавање и калибрацију превентивне опреме
Увеђење распореда превентивног одржавања осигурава да машина остане у складу са спецификацијама током целе производње. Произвођач оптичког оквира треба да успостави излазна мерења за критичне параметре опремеприлични притисак, температура калупа, време хлађења, прозор резања ножеваи да проверава ова мерења свакодневно или између серија. Цифрови системи надзора омогућавају праћење перформанси опреме у реалном времену и упозоравају оператере да се одводе пре него што произведе дефектне јединице.
Упис о калибрацији треба одржавати и редовно прегледавати. Фабрика наочара треба да планира ревизије професионалне опреме сваке четвртине како би рано ухватила обрасце знојања и планирала замену пре него што деградација опреме утиче на квалитет.
Стандардизовани инструкције за рад и програми обуке
Произвођач наочара мора документовати сваки критичан корак монтаже и завршног деловања са јасним, визуелним инструкцијама за рад. Ово обезбеђује конзистенцију без обзира на ниво искуства оператера. Практични програми обуке са верификацијом компетенције треба да буду обавезни за све производно особље, посебно за оне који обављају задате монтаже, прилагођавања и инспекције. Редовно обучавање за поновно унапређење вештина смањује одлазак у перформансе јер искусни оператери преносе знање новијим члановима тима.
Фабрика огледала треба да примени и картице вештина оператера или сертификације, где чланови тима показују компетенцију у специфичним процесима пре него што раде самостално. Ова структура одговорности мотивише фокус на квалитет и ствара јасну одговорност за резултате партије.
Статистичка контрола процеса и анализа података
Савремене фабрике за стакло користе статистичку контролу процеса како би откриле трендове квалитета пре него што произведе дефектне јединице. Мерећи кључне параметретежина оквира, напетост завеза, димензије причвршћивања сочивана узорцима из сваке партије, произвођач оптичког оквира може идентификовати да ли се машине одводе од спецификације. Контролни табели и анализа тренда откривају обрасце који омогућавају превентивне прилагођавања уместо реактивне прераде.
Произвођач наочара који користи анализу података о квалитету може да корелише дефекте у серији са одређеном опремом, серијом материјала, операторима или временским обрасцем дана, прецизно идентификујући коренске узроке. Ова интелигенција покреће циљане корективне акције, а не промене у целом објекту.
Често постављене питања
Зашто се у количини наочара разликује чак и производња исте фабрике наочара?
Разлика у квалитету партија наочара је резултат вишеструких фактора: несагласности сировина између добављача, знојања опреме и калибрације, варијабилности вештина оператера и услова околине. Ниједан један узрок обично не објашњава све варијације. Произвођач наочара мора истовремено да се бави контролом материјала, одржавањем опреме и обуком радничких снага како би постигао доследност. Чак се и мале разлике у сваком фактору акумулишу, узрокујући варијације од партије до партије које утичу на задовољство купца и ефикасност производње.
Како фабрика производилаца наочара може систематски мерети и пратити квалитет партије?
Произвођач оптичког оквира треба да спроведе статистичке протоколе узорка и мерења за сваку партију. Кључне метрике укључују прецизност димензија, тежину оквира, функцију шаренице, монтажу сочива, униформитет премаза и завршну површину. Коришћењем дигиталних алата за мерење и аутоматизоване опреме за инспекцију, фабрика за наочаре документује ове метрике и упоређује резултате са спецификацијама. Какалитета контролне табле и извештаји на нивоу партије помажу у идентификовању трендова. Уколико се појаве дефекти, уследљивост материјала и подаци о часопису опреме се укрштавају са резултатима квалитета како би се изоловали коренски узроци, што омогућава коригирање засновано на подацима.
Који ниво инвестиција је потребан за произвођача наочара како би се елиминисале варијације квалитета партије?
Инвестиција варира у зависности од величине објекта и тренутног капацитета. Произвођач наочара треба да прво постави приоритет на евтино побољшање: графике превентивног одржавања, програме обуке оператера и инспекцију прилазних материјала. Они често доносију 20-30% побољшања стопе дефекта са минималним капиталом. Инвестиције средњег нивоа укључују услуге калибрације и софтвер за статистичко праћење. Напређена решењаавтоматизовани системи инспекције, контроле животне средине, праћење опреме у реалном времену захтевају већи капитал, али пружају значајне приходе за фабрике за стакло са великим количинама. Већина произвођача оптичких оквира сматра да се свеобухватна корективна акција исплаћује за 12-18 месеци кроз смањење остатака и побољшање ефикасности.



