
 EN
Musterfehlausrichtung zwischen Front und Tempeln bei Acetat-Brillen: Qualitätskontrolle in der Produktion
Erfahren Sie mehr über die Ursachen für Musterfehlausrichtungen zwischen Front und Tempeln bei Acetat-Brillen. Entdecken Sie Schnitt-, Montage- und Qualitätskontrollverfahren, um Fehler bei maßgeschneiderten optischen Acetat-Fassungen zu vermeiden.
Die Musterfehlausrichtung zwischen Front und Tempeln stellt eine der kritischsten Qualitäts-Herausforderungen in der Herstellung von Acetat-Brillen dar. Wenn die dekorativen Muster, Strukturen oder Farbverläufe an der Front nicht mit denen an den Tempeln übereinstimmen, wirkt das Endprodukt unvollständig und beeinträchtigt die Kundenzufriedenheit. Dieses Ausrichtungsproblem wirkt sich unmittelbar auf die Markenwahrnehmung, Rücklaufquoten und die Produktionseffizienz von Brillenherstellern und Anbietern maßgeschneiderter Fassungen aus.
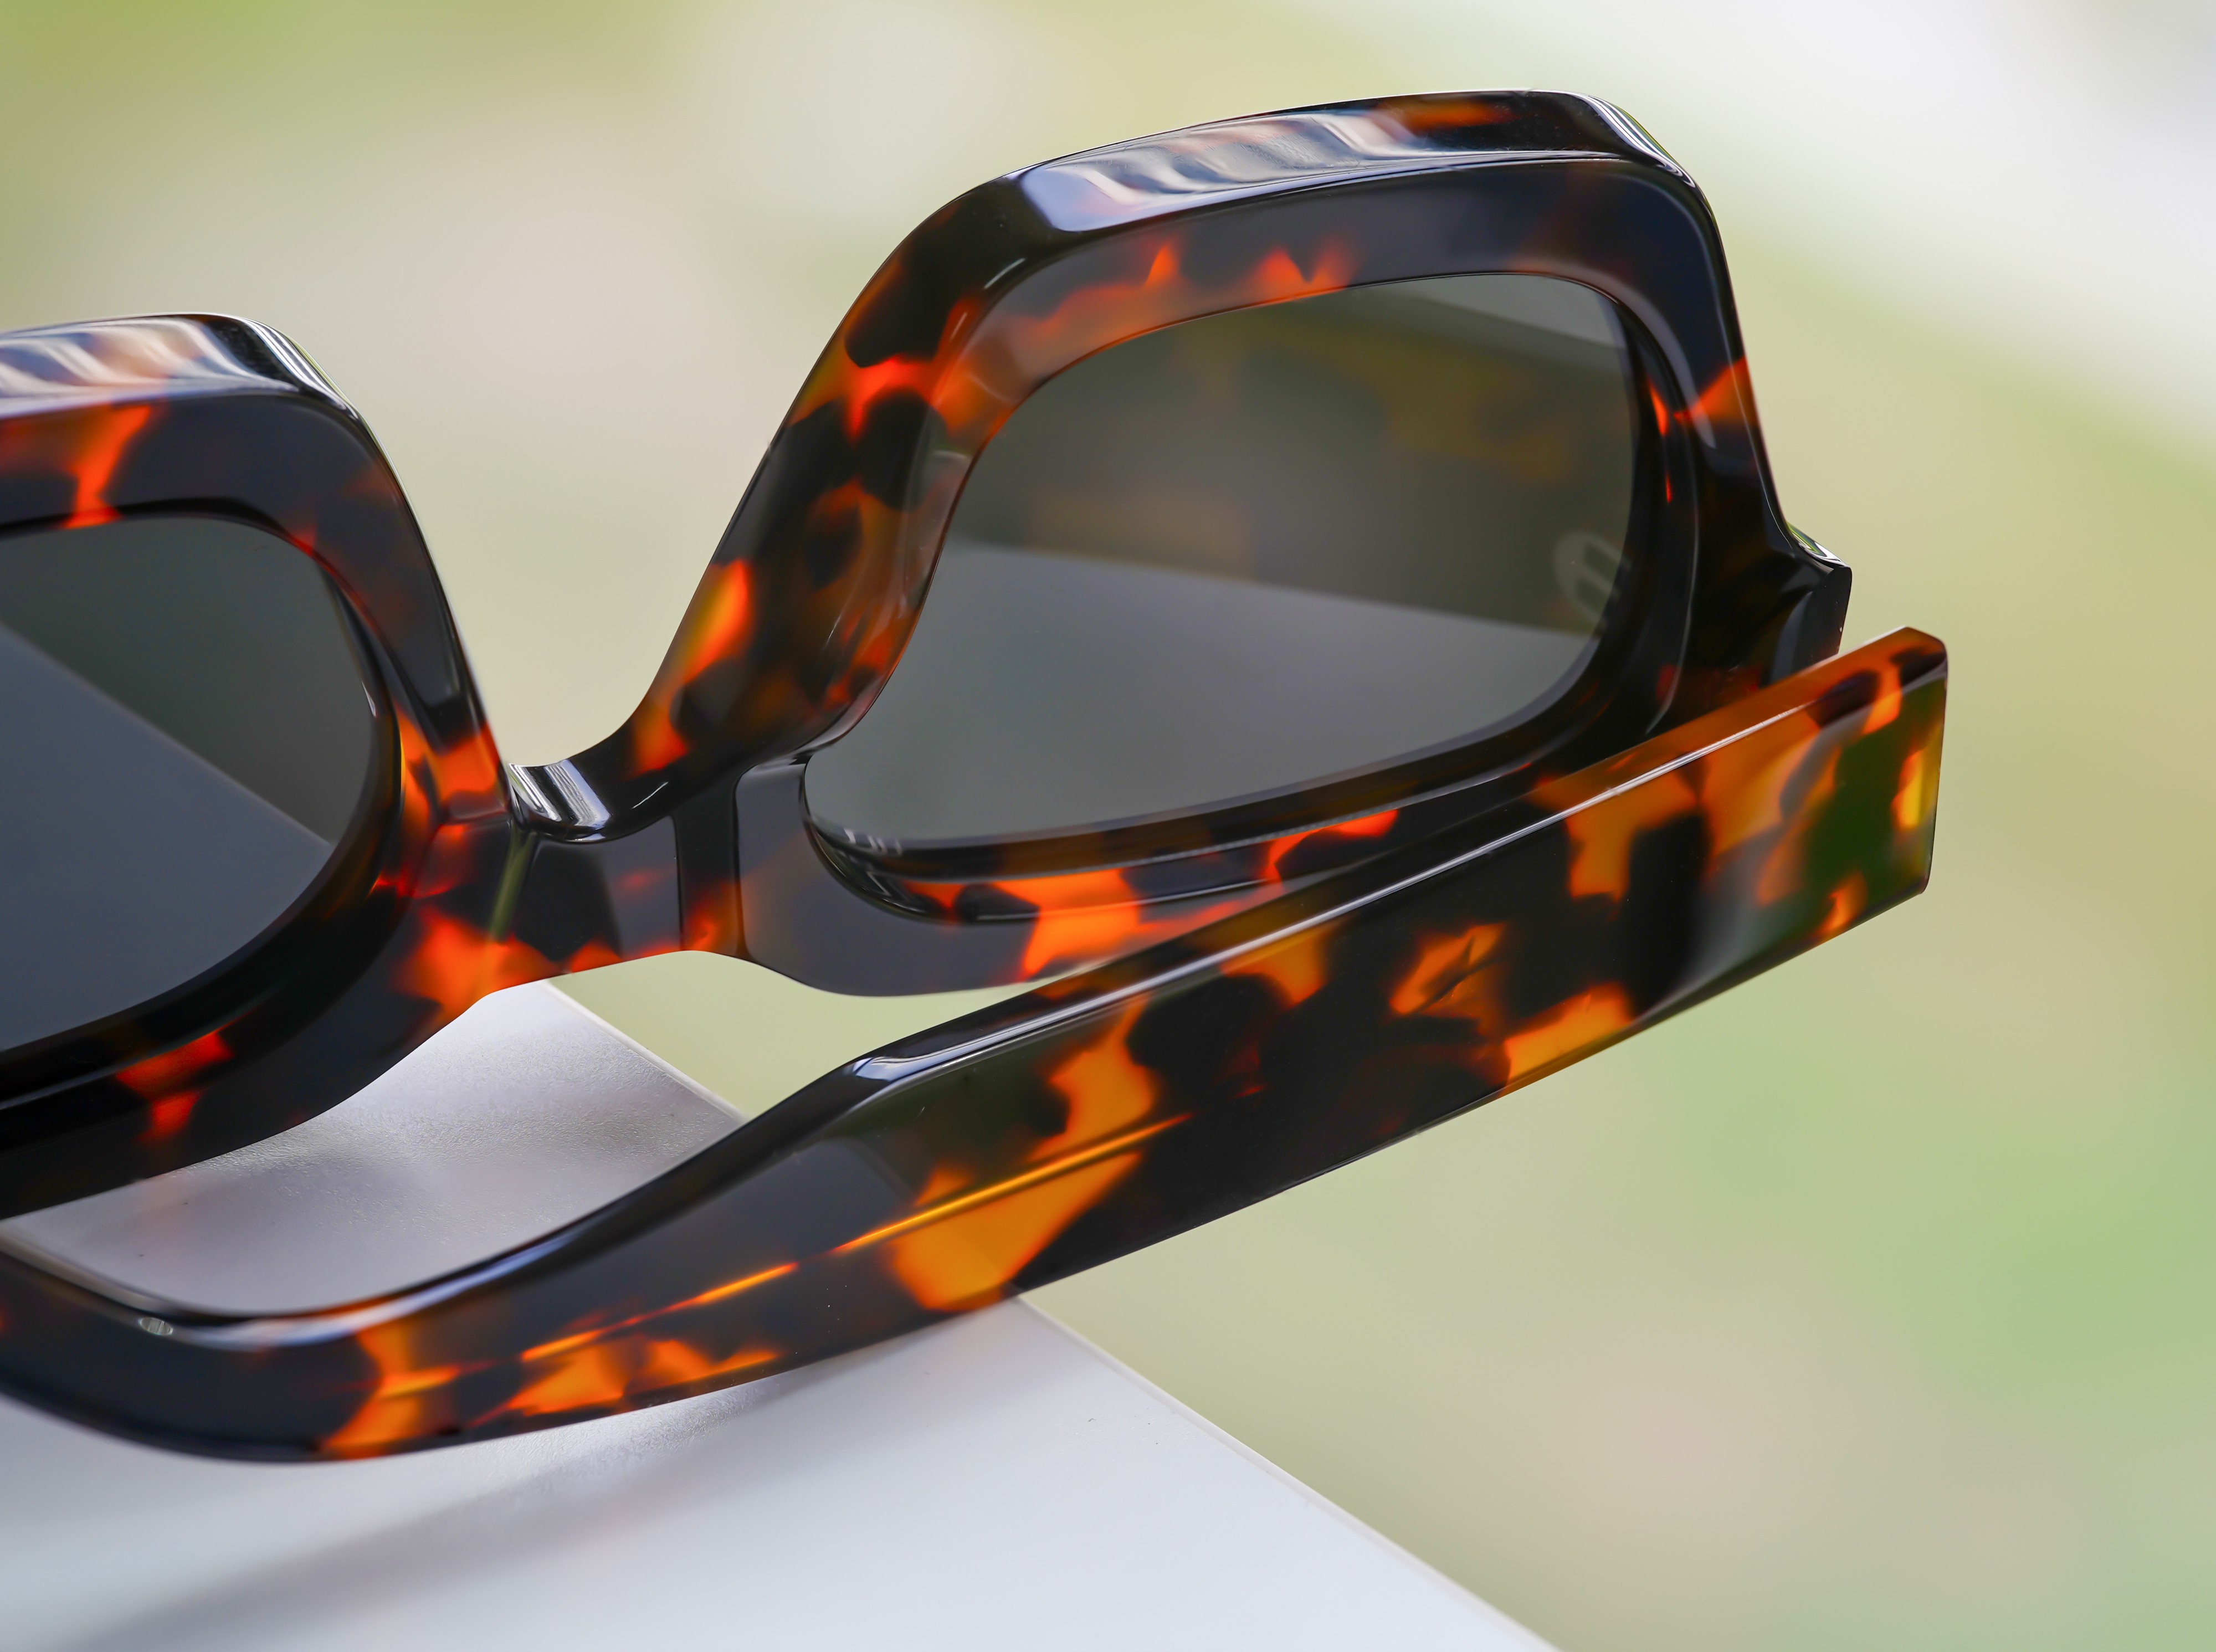
Handgefertigte Brillen aus Acetat erfordern in jeder Produktionsstufe Präzision – von der Auswahl der Rohstoffe bis zur endgültigen Montage. Die organische Beschaffenheit des Materials – kombiniert mit der Komplexität, Muster über mehrere Rahmenkomponenten hinweg auszurichten – stellt besondere Anforderungen an die Fertigung. Das Verständnis der Ursachen für Fehlausrichtungen und die Implementierung robuster Qualitätskontrollsysteme sind entscheidend, um acetat-Brillen herzustellen, die sowohl ästhetischen als auch funktionellen Standards genügen.
Muster-Fehlausrichtung bei optischen Acetatrahmen verstehen
Was verursacht Fehlausrichtungen während der Fertigung
Musterfehlausrichtung tritt auf, wenn die Acetatplatten geschnitten, geformt und zusammengebaut werden, ohne eine konsistente Orientierung beizubehalten. Acetat-Optikrahmen werden aus laminierten Platten hergestellt, bei denen mehrere Farben oder Muster übereinander geschichtet sind. Wenn die Frontplatte unter einem anderen Winkel oder an einer anderen Position geschnitten wird als die Bügel, bricht die visuelle Kontinuität. Materialschwund, Temperaturschwankungen während der Produktion sowie inkonsistente Schablonen für das Schneiden tragen alle zu diesem Fehler bei. Bei handgefertigten Acetatbrillen ist eine sorgfältige Verfolgung der Musterausrichtung jedes Rohlings vor Beginn jeglichen Schneidens erforderlich.
Visuelle und funktionale Folgen
Fehlausrichtung beeinflusst die Kundenwahrnehmung unmittelbar. Ein Gestell mit einer Schildpatt-Optik, deren Muster sich nahtlos über Front und Bügel erstreckt, wirkt hochwertig und durchdacht, während ein Gestell mit unterbrochenen oder versetzten Mustern defekt erscheint. Jenseits der Ästhetik können handgefertigte Acetat-Brillen mit Ausrichtungsproblemen zudem strukturelle Schwächen aufweisen. Die Fehlausrichtung kann auf tiefere Produktionsfehler hindeuten – etwa falsch positionierte Scharniere oder ungleichmäßige Bügelstärke –, die Passform und Haltbarkeit beeinträchtigen. Für Acetat-Brillengestelle, die für Luxusmärkte konzipiert sind, rechtfertigt bereits eine geringfügige visuelle Unstimmigkeit eine Ablehnung.
Ursachen und Qualitätskontrollpunkte
Materialvorbereitung und Präzision beim Schneiden
Die Grundlage für die Vermeidung von Musterverlagerungen bei Acetat-Brillen beginnt mit der Materialvorbereitung. Roh-Acetat-Platten müssen vor dem Schneiden auf Dicke-Konsistenz und Musterkontinuität überprüft werden. Schneidvorlagen müssen präzise kalibriert und regelmäßig neu kalibriert werden, um sicherzustellen, dass jedes Gestell- und Tempelteil identisch innerhalb des Musters positioniert ist. Hersteller handgefertigter Acetat-Brillen verwenden häufig digitale Schneidsysteme in Kombination mit manueller Überprüfung, um Vorlagendrift frühzeitig zu erkennen. Die Temperaturkontrolle während des Schneidens ist ebenso entscheidend, da sich Acetat leicht ausdehnen oder zusammenziehen kann und dadurch die Ausrichtungsmessungen beeinträchtigt werden.
Montage und Ausrichtungsprüfung
Bevor Acetat-Optikrahmen zusammengebaut werden, muss jedes Einzelteil visuell an einem Referenzstandard ausgerichtet werden. Qualitätsprüfer müssen überlagerte Schablonen oder digitale Bildgebung verwenden, um zu verifizieren, dass das Muster der Front mit den Bügeln übereinstimmt. Diese Prüfstelle verhindert, dass fehlerhafte Komponenten in die Montage gelangen. Handgefertigte Acetat-Brillen erfordern geschulte Augen, um subtile Fehlausrichtungen zu erkennen, die automatisierte Systeme möglicherweise übersehen. Die Einrichtung eines Zwischenbereichs, in dem alle Komponenten vor dem Einschrauben der Scharniere geprüft werden, reduziert Nacharbeit im weiteren Fertigungsprozess erheblich.
Qualitätsprüfung nach der Montage
Bei der Endkontrolle montierter Acetat-Brillenfassungen ist die Kontinuität des Musters an der Übergangsstelle zwischen Frontteil und Bügel zu prüfen. Viele Hersteller fotografieren jede Fassung und vergleichen das Bild mit einem Referenzbild, das in ihrer Qualitätsdatenbank gespeichert ist. Acetat-Brillen mit sichtbarer Fehlausrichtung – üblicherweise definiert als eine Verschiebung von mehr als 1–2 mm entlang von Farb- oder Musterverläufen – sind entweder zur Korrektur oder zum Ausschuss zu stellen. Dieses letzte Qualitäts-Tor verhindert, dass handgefertigte Acetat-Brillen mit Fehlausrichtung den Endkunden erreichen.
Bewährte Verfahren zur Minimierung von Fehlausrichtungen
Dokumentation und Standardisierung des Prozesses
Jeder Fertigungsschritt, der Acetat-Brillen umfasst, muss mit klaren visuellen Standards und Mess-Toleranzen dokumentiert werden. Die Erstellung von Fotogalerien mit akzeptablen gegenüber fehlerhaften Acetat-Optikrahmen hilft Montageteams und Inspektoren, konsistente Qualitätsbeurteilungen vorzunehmen. Handgefertigte Acetat-Brillen profitieren von schriftlichen Verfahrensanweisungen, die exakte Schnittwinkel, Scharnierpositionierung sowie Zielvorgaben für die Ausrichtung von Bügel und Front festlegen. Schulungen sollten regelmäßig durchgeführt werden, insbesondere bei der Einführung neuer Musterdesigns in die Acetat-Brillenkollektion.
Wartung und Kalibrierung von Ausrüstungen
Schneidemaschinen, Scharniere und Polierwerkzeuge müssen strikt nach Zeitplan gewartet werden, um die Präzision bei der Herstellung von Brillenfassungen aus Acetat zu gewährleisten. Schablonen und Schneidköpfe sind wöchentlich oder jeweils zu Beginn einer neuen Musterrate zu kalibrieren. Hersteller handgefertigter Acetatbrillen investieren häufig in redundante Messsysteme – beispielsweise digitale Messschieber und Überlagerungslehren –, um sicherzustellen, dass Schneide- und Montageausrüstung innerhalb der zulässigen Toleranzen bleiben. Dieser präventive Wartungsansatz reduziert Musterfehlausrichtungen deutlich über alle Produktlinien für Acetatbrillen hinweg.
Rückverfolgbarkeit und Ursachenanalyse
Wenn Fehlausrichtungsfehler bei Brillenrahmen aus Acetat erkannt werden, muss die betroffene Charge bis zu ihrer Quelle zurückverfolgt werden. Die Dokumentation, welche Schablonen zum Ausschneiden, welche Montagestationen und welche Qualitätsprüfer jeweils einzelne Rahmen bearbeitet haben, ermöglicht eine schnelle Identifizierung systemischer Probleme. Zeigen handgefertigte Acetatbrillen einer Produktions-Schicht konsistent Fehlausrichtungen, so führt die Untersuchung der Geräte, Materialien und Arbeitsabläufe dieser Schicht zur Aufdeckung der Ursache. Dieser datengestützte Ansatz wandelt die Qualitätskontrolle von reaktiver Aussortierung in proaktive Prävention um und verbessert die Gesamtkonsistenz der Acetatbrillen-Fertigung.
FAQ
Was verursacht eine Fehlausrichtung der Muster zwischen Front und Bügeln bei Acetatbrillen?
Musterfehlausrichtung bei Acetat-Brillen entsteht durch inkonsistente Schnittwinkel, Materialschwindung, Temperaturschwankungen und falsche Schablonenpositionierung während der Produktion. Handgefertigte Acetat-Brillen sind besonders anfällig, da mehrere manuelle Arbeitsschritte Variabilität einbringen. Wenn das Frontteil der Acetat-Optikrahmen aus einer anderen Position innerhalb der laminierten Platte geschnitten wird als die Bügelteile, stimmen die Muster am Scharnierpunkt nicht überein.
Wie können Hersteller eine Fehlausrichtung bei handgefertigten Acetat-Brillen erkennen?
Visuelle Inspektion in Kombination mit Überlagerungsschablonen und digitaler Bildgebung sind die effektivsten Erkennungsmethoden. Qualitätsprüfer vergleichen fertige Acetat-Optikrahmen mit Referenzstandards, indem sie diese fotografieren oder Überlagerungsmessgeräte an der Verbindungsstelle zwischen Frontteil und Bügel anlegen. Viele Hersteller von Acetatbrillen fotografieren jeden Rahmen und vergleichen das Bild mit einer Master-Bilddatenbank. Eine Fehlausrichtung von mehr als 1–2 mm führt bei handgefertigten Acetatbrillen typischerweise zur Ablehnung oder Nacharbeit.
Welche finanziellen Auswirkungen hat eine Musterfehlausrichtung auf die Produktion von Acetat-Optikrahmen?
Fehlausrichtung der Muster verursacht erhebliche Kosten durch Ausschussmaterial, Nacharbeit, Kundenrücksendungen und Markenschäden. Wenn handgefertigte Acetat-Brillen mit sichtbaren Fehlern bei den Kunden ankommen, steigen die Rücksendungsquoten stark an und der Ruf leidet. Die Vermeidung von Fehlausrichtung durch geeignete Qualitätskontrollsysteme ist deutlich kostengünstiger als der Ersatz fehlerhafter Acetat-Optikrahmen oder das Management von Kundenzufriedenheitsproblemen. Die Investition in Gerätekalibrierung, Mitarbeiterschulung und strenge Inspektionsverfahren senkt die Nacharbeitskosten in der Acetat-Brillenfertigung um bis zu 30 Prozent.



