
 EN
Несовпадение узоров между передней частью и дужками ацетатных очков: контроль качества в производстве
Изучите причины несовпадения узоров между передней частью и дужками ацетатных очков. Ознакомьтесь с методами резки, сборки и контроля качества, позволяющими предотвратить дефекты при изготовлении индивидуальных оптических оправ из ацетата.
Несовпадение узоров между передней частью и дужками является одной из наиболее критических проблем контроля качества при производстве ацетатных очков. Если декоративные узоры, текстуры или градиенты цвета на передней части не совпадают с аналогичными элементами на дужках, готовое изделие выглядит незавершённым и снижает удовлетворённость клиентов. Эта проблема совмещения напрямую влияет на восприятие бренда, уровень возвратов и производственную эффективность как у производителей очков, так и у компаний, выпускающих индивидуальные оправы.
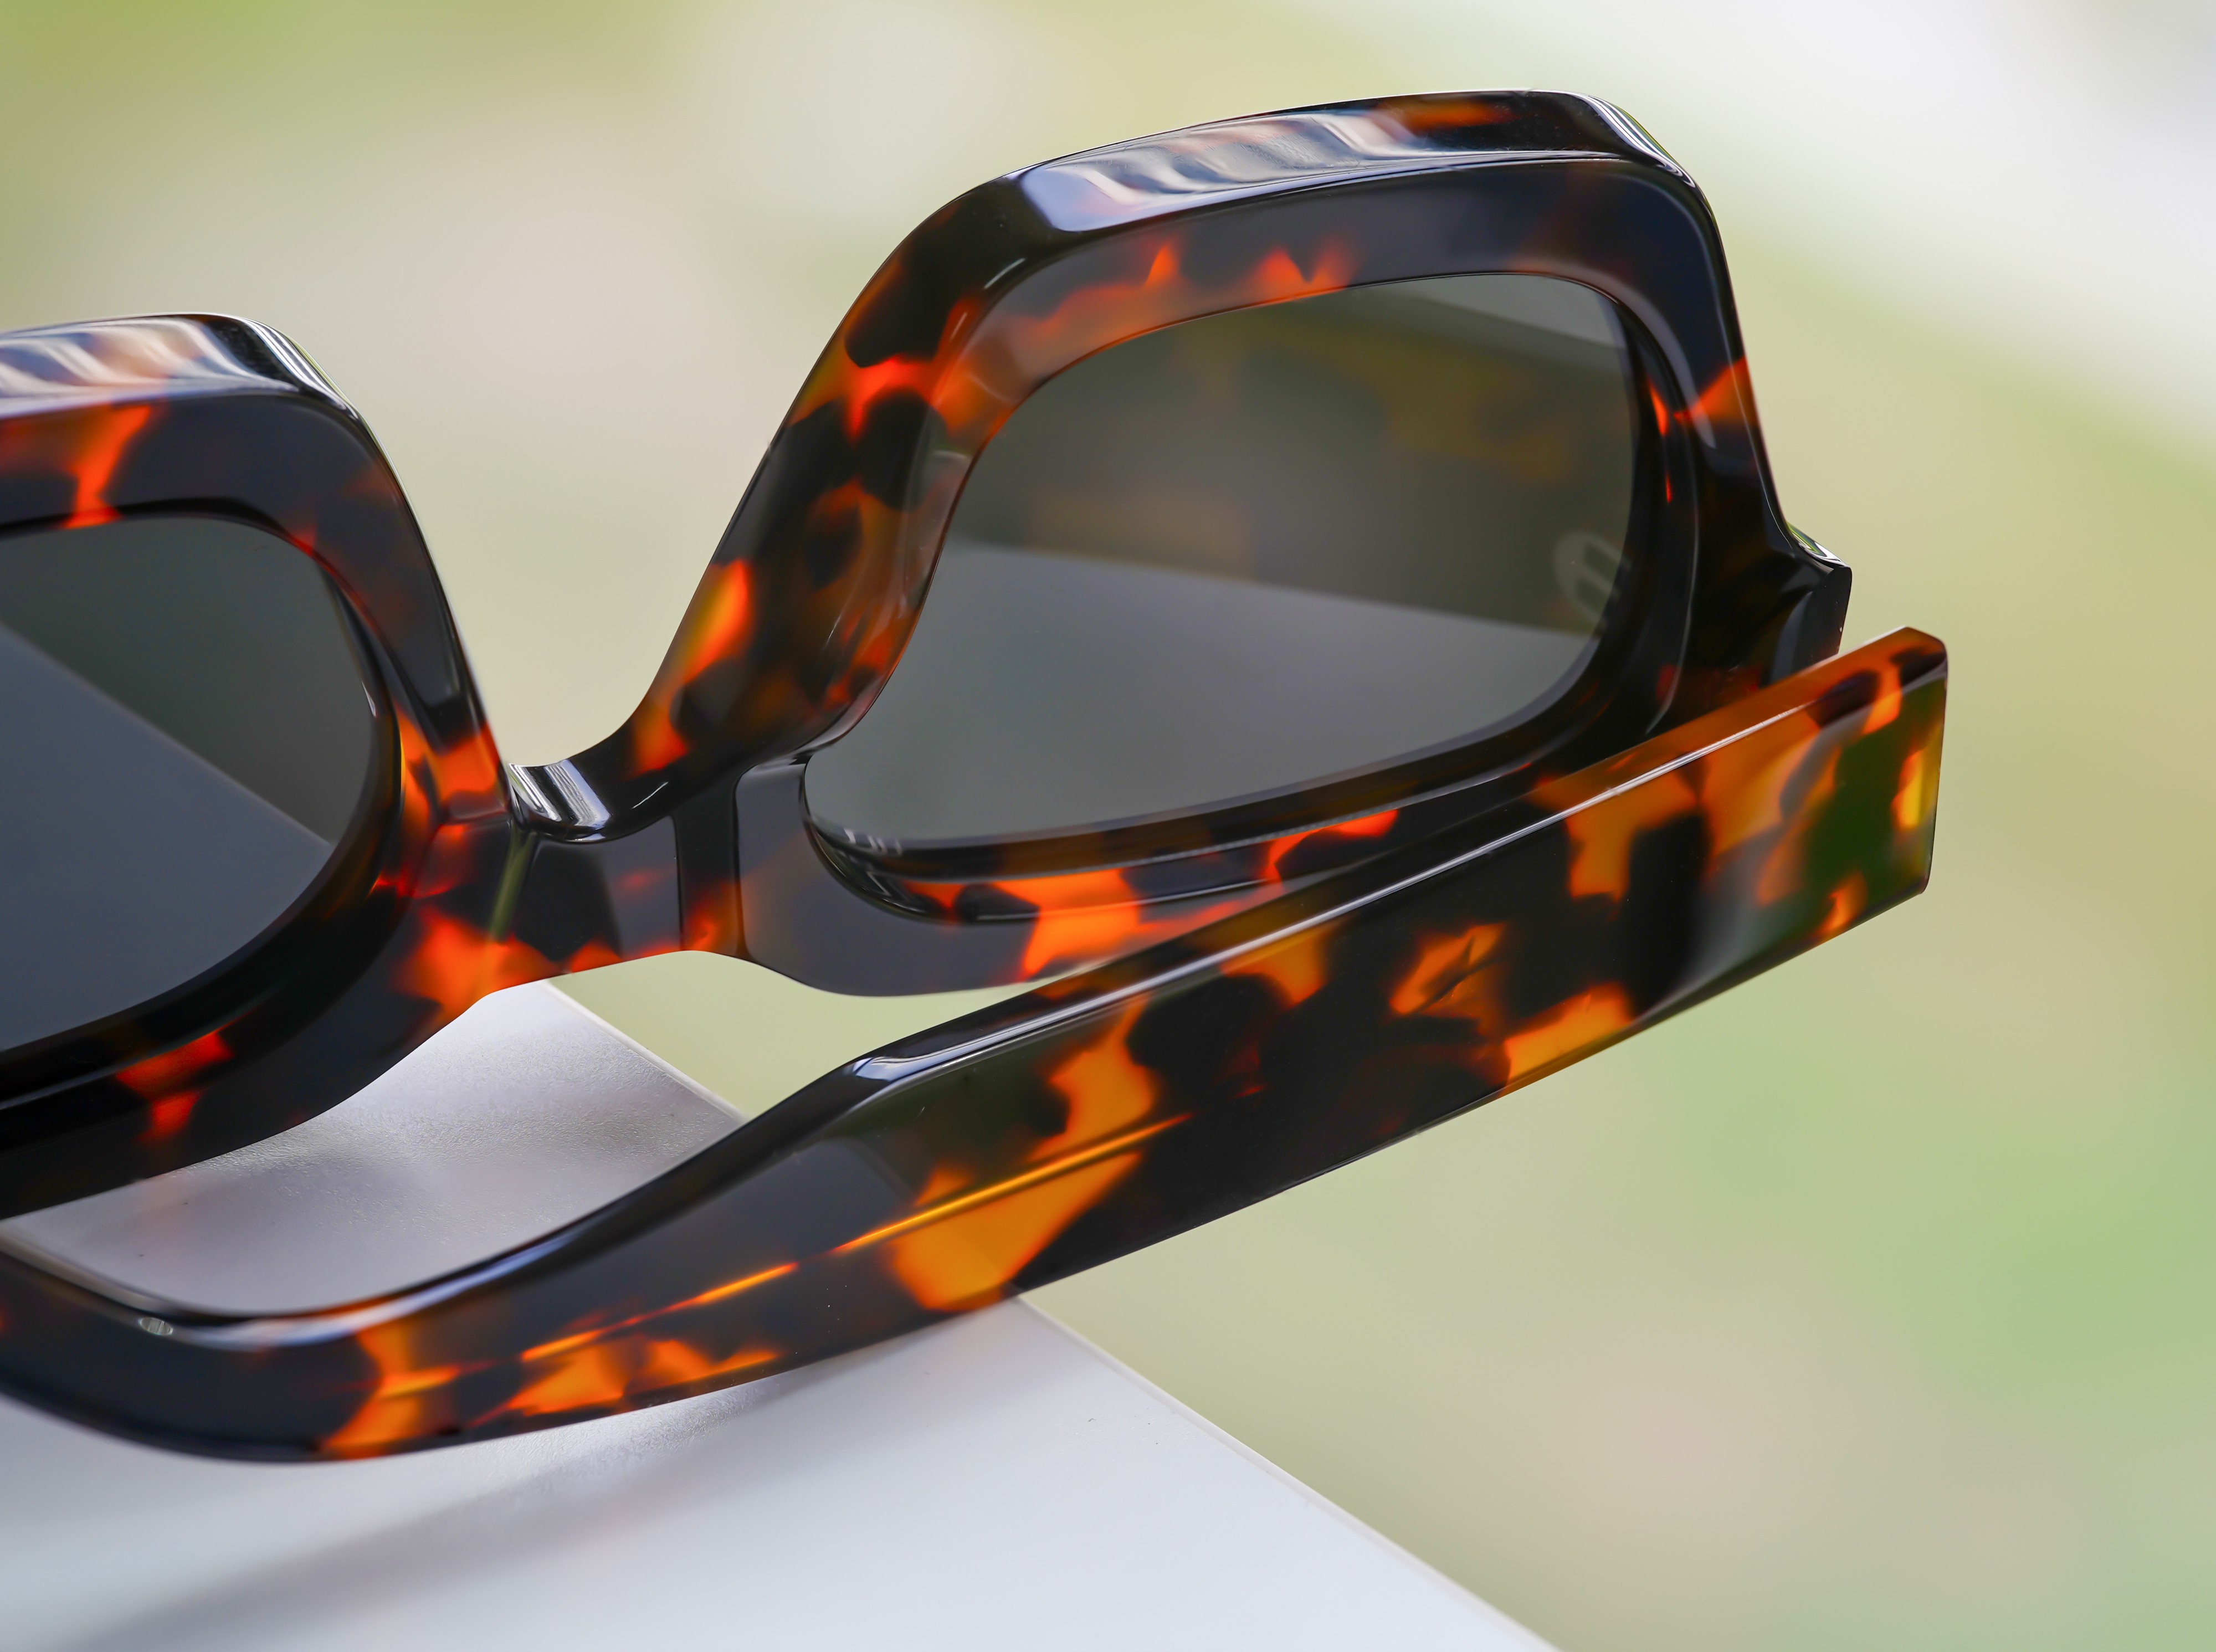
Ручная работа очковых оправ из ацетата требует точности на каждом этапе производства — от выбора сырья до окончательной сборки. Органическая природа материала в сочетании со сложностью совмещения узоров на различных компонентах оправы создаёт уникальные производственные требования. Понимание коренных причин несовмещения узоров и внедрение надёжных систем контроля качества являются обязательными для выпуска ацетатные очки которые соответствуют как эстетическим, так и функциональным стандартам.
Причины несовмещения узоров в оптических оправах из ацетата
Что вызывает несовмещение узоров в процессе производства
Несовпадение узоров возникает при резке, формировании и сборке ацетатных листов без соблюдения постоянной ориентации. Оптические оправы из ацетата производятся из ламинированных листов, в которых несколько цветов или узоров наносятся слоями друг на друга. Если передняя часть оправы вырезается под иным углом или в ином положении по сравнению с заушинами, визуальная целостность нарушается. Сжатие материала, колебания температуры в процессе производства и неоднородные шаблоны резки — всё это способствует возникновению данного дефекта. При ручном изготовлении ацетатных очков необходимо тщательно отслеживать положение узора на каждой заготовке до начала любой резки.
Визуальные и функциональные последствия
Несовпадение узоров напрямую влияет на восприятие клиента. Оправа с черепашьим узором, который плавно переходит с передней части на дужки, выглядит премиально и продуманно, тогда как оправа с разорванным или смещённым узором создаёт впечатление брака. Помимо эстетики, ручная работа из ацетата с несоответствием узоров может также вызывать конструктивные проблемы. Такое несоответствие может свидетельствовать о более серьёзных производственных ошибках — например, неправильном расположении шарниров или неравномерной толщине дужек — что ухудшает посадку и долговечность изделия. Для оптических ацетатных оправ, предназначенных для люксовых рынков, даже незначительные визуальные несоответствия являются основанием для отклонения.
Основные причины и контрольные точки качества
Подготовка материала и точность резки
Основой предотвращения несоответствия узоров в очках из ацетата является подготовка материала. Исходные листы ацетата необходимо проверять на соответствие толщины и непрерывность узора до резки. Шаблоны для резки должны быть точно откалиброваны и регулярно перекалиброваны, чтобы обеспечить идентичное положение каждой передней части и каждого заушника относительно узора. Производители ручной работы очков из ацетата часто используют цифровые системы резки в сочетании с ручной проверкой, чтобы своевременно выявлять смещение шаблонов. Контроль температуры во время резки также имеет решающее значение, поскольку ацетат может незначительно расширяться или сжиматься, что приводит к погрешностям в измерениях выравнивания.
Сборка и проверка правильности выравнивания
Перед сборкой очковых оправ из ацетата каждый компонент должен визуально совмещаться с эталонным образцом. Контролёры качества должны проверить соответствие узора передней части оправы узору заушников с помощью наложенных шаблонов или цифровой визуализации. Эта контрольная точка предотвращает попадание бракованных компонентов в процесс сборки. Для ручной сборки ацетатных очков требуются опытные специалисты, способные выявлять незначительные несоответствия, которые могут остаться незамеченными при автоматизированном контроле. Организация зоны предварительной проверки, где все компоненты проходят контроль до установки шарниров, значительно снижает объём доработок на последующих этапах.
Контроль качества после сборки
Окончательный контроль собранных оптических оправ из ацетата должен включать измерение непрерывности узора на стыке передней части и дужек. Многие производители фотографируют каждую оправу и сравнивают полученное изображение с эталонным изображением, хранящимся в их базе данных по качеству. Оправы из ацетата с любым заметным несоосным расположением элементов — как правило, смещением более чем на 1–2 мм относительно линий цвета или узора — подлежат карантину для последующей коррекции или утилизации. Этот заключительный контрольный этап предотвращает попадание несоосных ручной работы оправ из ацетата к конечным потребителям.
Рекомендуемые методы минимизации несоосного расположения элементов
Документирование процесса и стандартизация
Каждый этап производства ацетатных очков должен быть задокументирован с четкими визуальными стандартами и допусками измерений. Создание фотогалерей приемлемых и дефектных оптических оправ из ацетата помогает сборочным бригадам и контролерам поддерживать единообразные решения по качеству. Ручная обработка ацетатных очков требует письменных инструкций, в которых точно указаны углы резки, положение петель и целевые параметры выравнивания заушников относительно передней части оправы. Обучение следует проводить регулярно, особенно при внедрении новых дизайнов в линейку ацетатных очков.
Техническое обслуживание и калибровка оборудования
Оборудование для резки, петли и инструменты для полировки должны обслуживаться строго по графику, чтобы поддерживать точность при производстве оптических оправ из ацетата. Шаблоны и режущие головки следует калибровать еженедельно или каждый раз при запуске новой партии шаблонов. Производители ручной работы очков из ацетата часто инвестируют в резервные измерительные системы — например, цифровые штангенциркули и наложенные измерительные шаблоны — для проверки того, что оборудование для резки и сборки остаётся в пределах допусков. Такой профилактический подход к техническому обслуживанию значительно снижает количество дефектов, связанных с несоосностью шаблонов, во всех линейках очков из ацетата.
Полная прослеживаемость и анализ первопричин
При обнаружении дефектов несоосности в очковых оправах из ацетата необходимо проследить соответствующую партию до её источника. Фиксация информации о том, какой шаблон резки, какая станция сборки и какой инспектор по качеству работал с каждой оправой, позволяет быстро выявить системные проблемы. Если у ручных ацетатных очков, выпущенных в одну смену, наблюдается постоянная несоосность, анализ оборудования, материалов и методов работы персонала этой смены помогает установить корневую причину. Такой подход, основанный на данных, превращает контроль качества из реактивного отбраковывания в проактивное предотвращение, повышая общую стабильность производства ацетатных очков.
Часто задаваемые вопросы
Что вызывает несоосность узора между передней частью и дужками ацетатных очков?
Несовпадение узоров в очках из ацетата возникает из-за нестабильных углов резки, усадки материала, колебаний температуры и неправильного позиционирования шаблона в процессе производства. Ручная сборка очков из ацетата особенно подвержена этой проблеме, поскольку множество ручных операций вносит дополнительную изменчивость. Если передняя часть оптической оправы из ацетата вырезана из другого участка ламинированного листа, чем заушники, узоры не совпадут в области шарнира.
Как производители могут выявлять несовпадение узоров в ручных очках из ацетата?
Визуальный осмотр в сочетании с шаблонами-наложениями и цифровой обработкой изображений являются наиболее эффективными методами выявления дефектов. Контролёры качества сравнивают готовые оптические оправы из ацетата с эталонными образцами, фотографируя их или накладывая измерительные шаблоны на стык передней части оправы и дужек. Многие производители очков из ацетата фотографируют каждую оправу и сопоставляют полученное изображение с базой данных эталонных изображений. Несовпадение узоров более чем на 1–2 мм обычно приводит к браковке изделия или необходимости доработки в процессе ручного изготовления оптических оправ из ацетата.
Каково финансовое воздействие несоответствия узоров на производстве оптических оправ из ацетата?
Несовпадение узоров приводит к значительным затратам из-за отходов материала, трудозатрат на переделку, возвратов со стороны клиентов и ущерба для бренда. Когда ручная работа по изготовлению ацетатных очков с видимыми дефектами попадает к покупателям, уровень возвратов резко возрастает, а репутация страдает. Предотвращение несовпадения узоров с помощью надлежащих систем контроля качества обходится значительно дешевле, чем замена дефектных ацетатных оптических оправ или управление недовольством клиентов. Инвестиции в калибровку оборудования, обучение персонала и строгие процедуры инспекции снижают затраты на переделку до 30 процентов на предприятиях по производству ацетатных очков.



