
 EN
Pamje e papërshtatshme e motiveve midis syrave prej acetati të përparme dhe të tempullit: Kontrolli i cilësisë në prodhim
Mësoni shkaqet e pamjes së papërshtatshme të motiveve të syrave prej acetati midis pjesës së përparme dhe të tempullit. Zbuloni metodat e prerjes, montimit dhe të kontrollit të cilësisë për të shmangur defektet në syrat optike të personalizuara prej acetati.
Pamja e papërshtatshme e motiveve midis pjesës së përparme dhe të tempullit përfaqëson një nga sfidat më të rëndësishme të cilësisë në prodhimin e syrave prej acetati. Kur motive të dekoruara, teksturat ose gradimet e ngjyrave në pjesën e përparme nuk përputhen me ato në tempulla, produkti përfundimtar duket i papërfunduar dhe minon kënaqësinë e klientit. Ky problem i përshtatshmërisë ndikon drejtpërdrejt në perceptimin e markës, në normën e kthimeve dhe në efikasitetin e prodhimit te prodhuesit e syrave dhe prodhuesit e syrave të personalizuara.
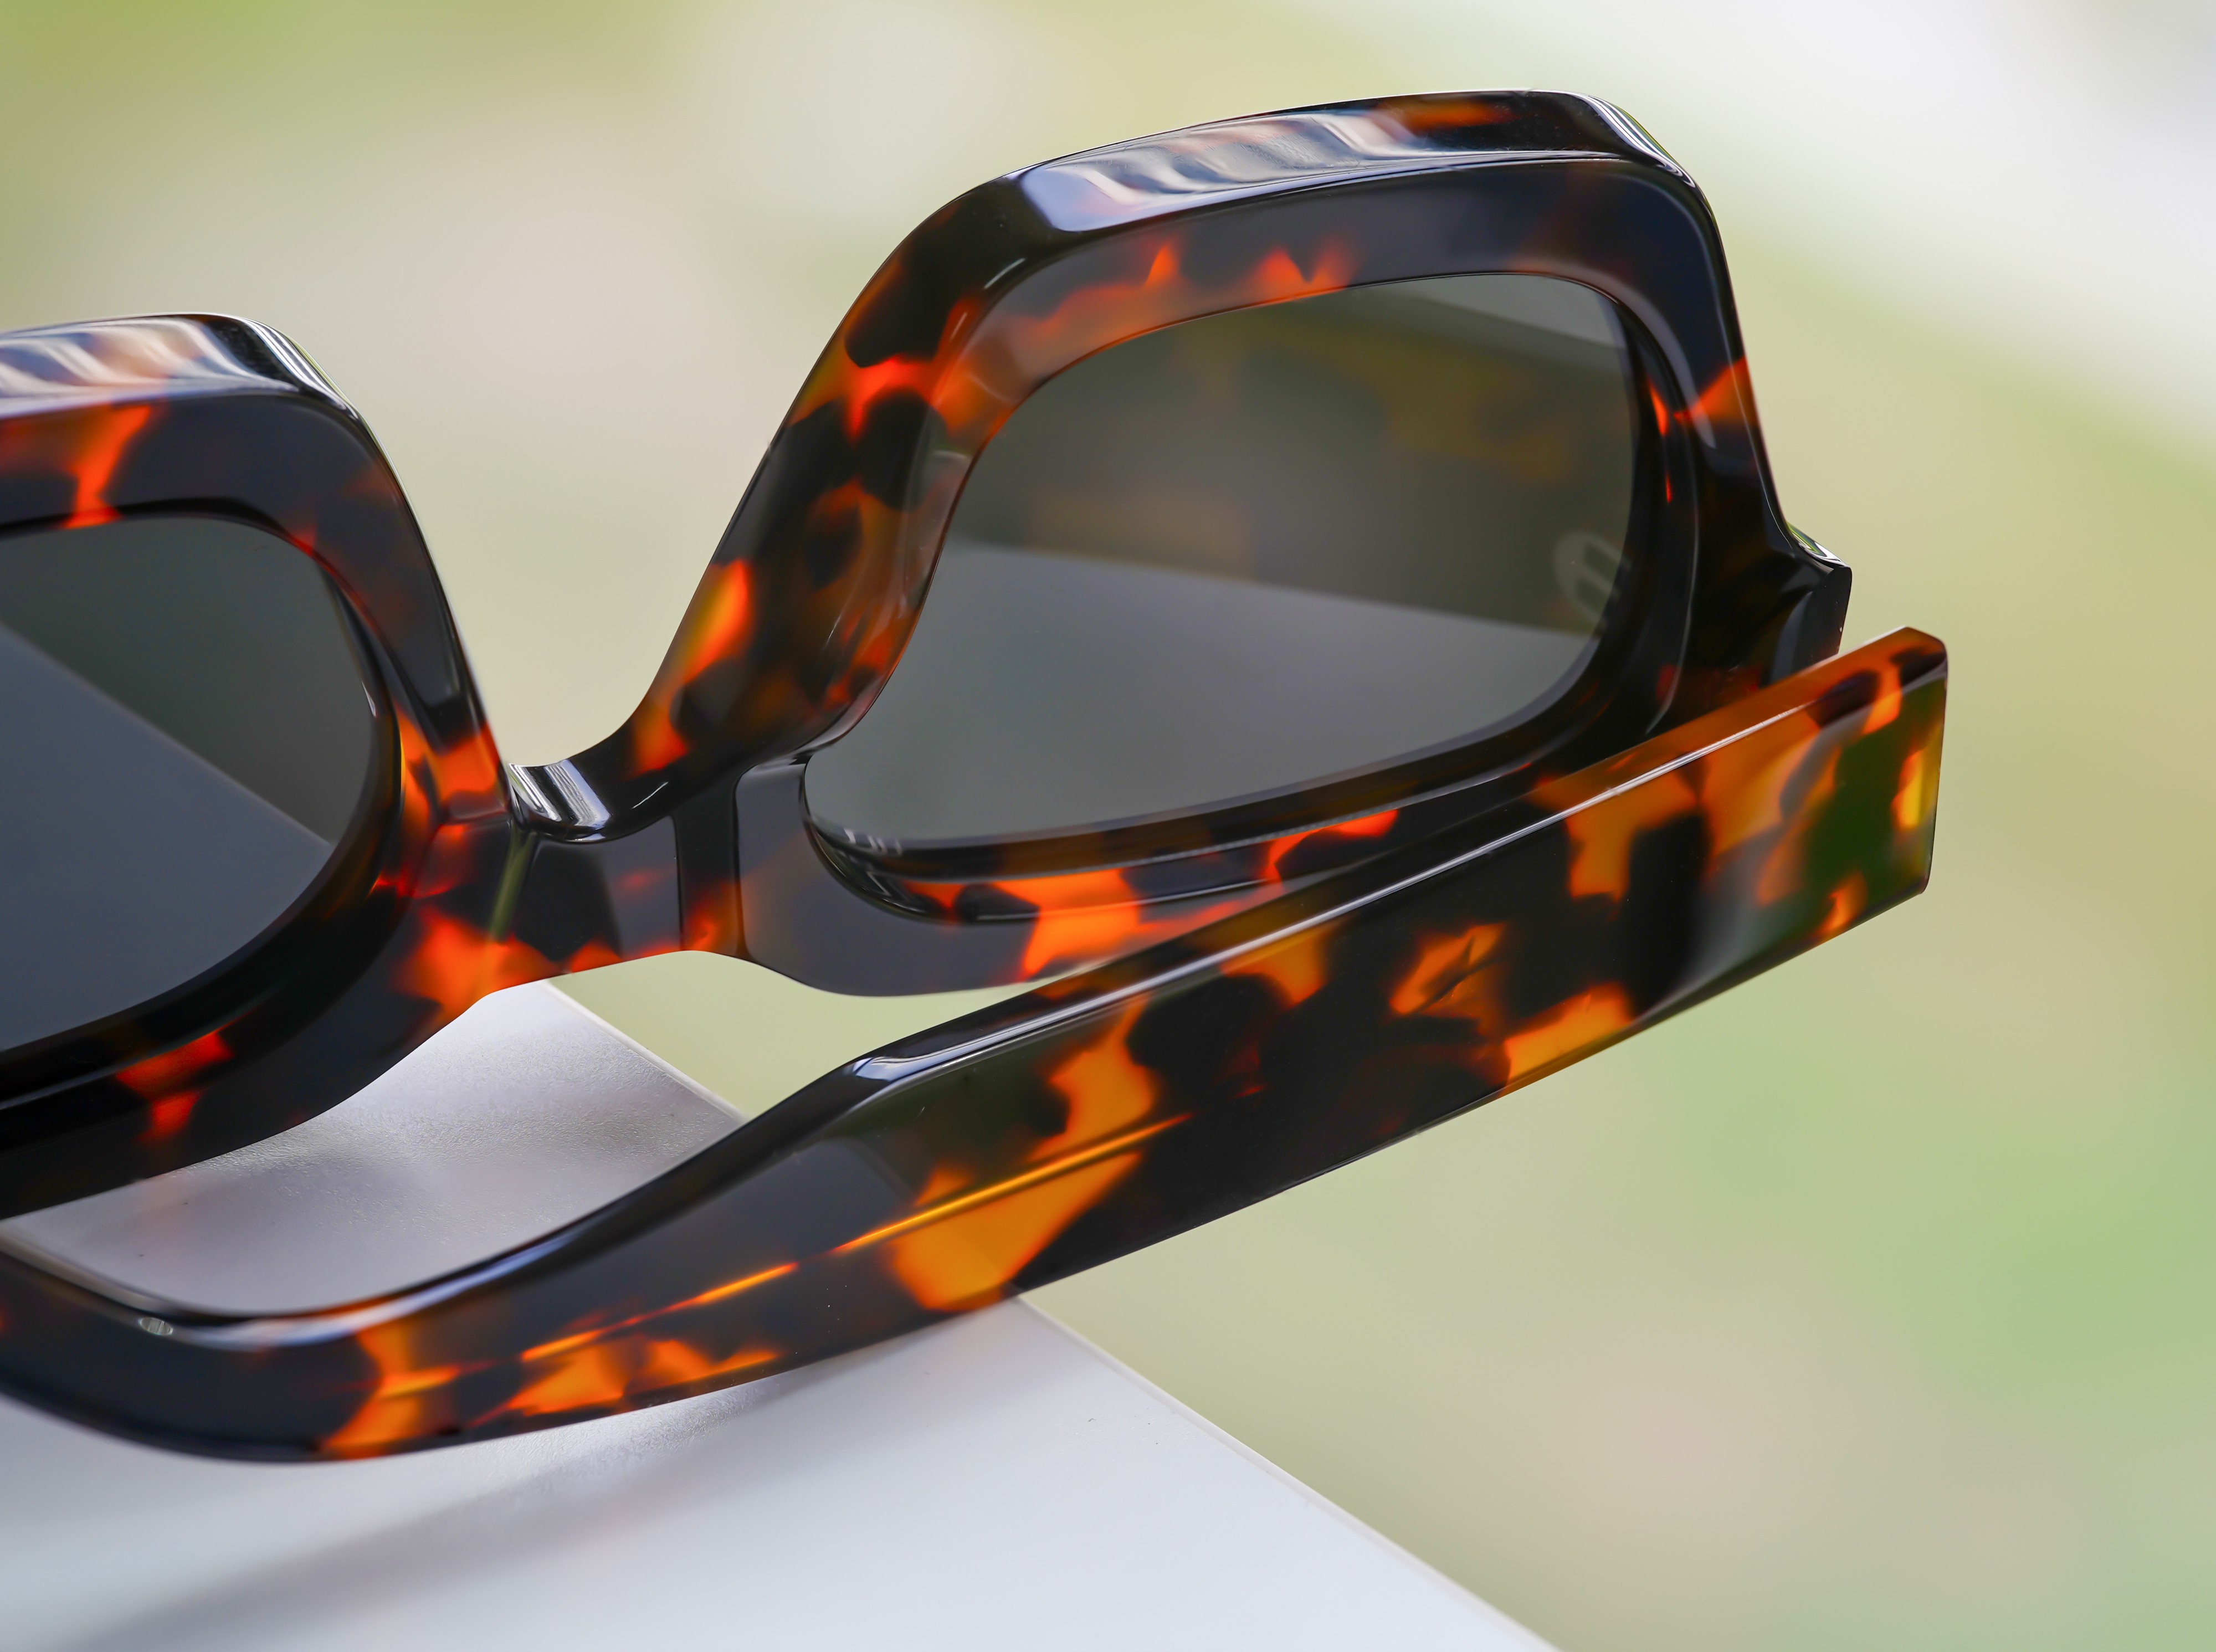
Ocçlatet e bëra me dorë nga acetati kërkojnë saktësi në çdo fazë të prodhimit, nga zgjedhja e materialeve të para deri te montimi përfundimtar. Natyra organike e materialit—së bashku me kompleksitetin e përputhjes së motiveve në komponentët e ndryshëm të kornizës—krijon kërkesa unike prodhimi. sytaret nga asetati që plotësojnë edhe standardet estetike edhe ato funksionale.
Kuptimi i Përputhjes së Gabuar të Motiveve në Kornizat Optike të Acetatit
Çfarë Shkakton Përputhjen e Gabuar Gjatë Prodhimit
Mosprapërshtatja e motiveve ndodh kur fletat e acetatit presen, formohen dhe montohen pa ruajtur orientimin e njëjtë. Rambat optike të acetatit prodhohen nga fleta të shtresuara ku shumë ngjyra ose motive janë vendosur njëra mbi tjetrën. Kur paneli i përparm preset në një kënd ose pozicion tjetër nga ato të tempullave, vazhdimësia vizuale shpërbëhet. Shkurtimi i materialit, ndryshimet e temperaturës gjatë prodhimit dhe stencat e papërsosura të prerjes kontribuojnë të gjitha në këtë defekt. Sytaret e bëra me dorë nga acetati kërkojnë një mbikëqyrje të hollësishme të pozicionit të motiveve të çdo blangi para se të fillojë çdo prerje.
Pasojat vizuale dhe funksionale
Mosprapërshtatja ndikon drejtpërdrejt në perceptimin e klientit. Një kornizë me model tartar që rrjedh pa ndërprerje nga pjesa e përparme deri te tempullat duket e shtrenjtë dhe e planifikuar, ndërsa një tjetër me modele të shkëputura ose të zhvendosura duket e metur. Përtej aspekteve estetike, sytaret e asetatit të bëra dorazi me probleme mosprapërshtatje mund të kenë edhe probleme strukturore. Mosprapërshtatja mund të tregojë gabime më të thella prodhimi – si pozicionimi i gabuar i bishtave ose trashësia e papërbashkueshme e tempullave – që komprometohen përshtatja dhe qëndrueshmëria. Për kornizat optike të asetatit të dizajnuara për tregun e luxit, edhe pak inconsistencat vizuale justifikojnë refuzimin.
Shkaqet themelore dhe pikat e kontrollit të cilësisë
Përgatitja e materialeve dhe saktësia e prerjes
Baza e parandalimit të paaftësisë së përputhjes së motiveve në sytë e asetatit fillon me përgatitjen e materialeve. Fletat e pastruara të asetatit duhet të inspektohen për konzistencën e trashësisë dhe vazhdimësinë e motiveve para se të presen. Stencilët e prerjes duhet të kalibrohen me saktësi dhe të rikalibrohen rregullisht për të siguruar që çdo pjesë e përparme dhe çdo pjesë e tempullit të vendoset identikisht brenda motivit. Prodhuesit e syve të asetatit me dorë shpesh përdorin sisteme digjitale prerjeje të kombinuara me verifikim manual për të zbuluar në mënyrë të hershme zhvendosjen e stencilit. Kontrolli i temperaturës gjatë prerjes është po aq i rëndësishëm, pasi asetati mund të zgjerohet ose të tkurrët pak, duke sjellë gabime në matjet e përputhjes.
Montimi dhe verifikimi i përputhjes
Paraqitja vizuale e secilës pjesë e rrameve optike prej acetati duhet të bëhet para montimit të tyre, duke i krahasuar me një standard referimi. Inspektoret e cilësisë duhet të verifikojnë që modeli i pjesës së përparme përputhet me pjesët e tempullit duke përdorur stencat për mbulim ose imazhe digitale. Ky pikëkontroll parandalon hyrjen e pjesëve të pasakta në fazën e montimit. Sytë e trajnuar janë të nevojshëm për sygjerimin e papërsosjeve të holla te sytaret e bëra dorëzisht prej acetati, të cilat mund të kalojnë pa u zbuluar nga sistemet automatizuar. Zbatimi i një zone të përgatitjes, ku verifikohen të gjitha pjesët para bashkimit me bishtet, redukton në mënyrë të konsiderueshme punën e përsëritur më vonë.
Inspektimi i cilësisë pas montimit
Inspektimi final i rameve optike të montuara nga acetati duhet të matë vazhdimësinë e modelit në vendin ku bashkohen pjesa e përparme me atë të tempullit. Shumë prodhues fotografonin secilën ramë dhe e krahasojnë me një imazh master që ruhet në bazën e të dhënave të cilësisë së tyre. Rame të gjlasit nga acetati me çdo mospërputhje të dukshme – zakonisht përcaktuar si një zhvendosje më e madhe se 1–2 mm nëpër vijat e ngjyrës ose të modelit – duhet të izolohen për korrigjim ose për shpërbërje. Kjo portë finale parandalon arritjen e rameve të gjlasit të bëra me dorë dhe të mospërputhura te konsumatorët përfundimtarë.
Praktikat më të mira për minimizimin e mospërputhjeve
Dokumentimi dhe standardizimi i procesit
Çdo hap i prodhimit që përfshin sytaret e acetatit duhet të dokumentohet me standarde vizuale të qarta dhe toleranca matëse. Krijimi i galerive foto të sytarëve optikë të acetatit të pranueshëm kundrejt atyre të pasaktë ndihmon ekipet e montimit dhe inspektorët të mbajnë vendime të konzistente rreth cilësisë. Sytaret e acetatit me dorë përdorin procedura të shkruara që specifikojnë këndet e saktë të prerjes, pozicionimin e bishtave dhe objektivat e aligjimit të tempullit me pjesën e përparme. Seancat e trajnimit duhet të zhvillohen rregullisht, veçanërisht kur paraqiten dizajne të reja të modeleve në koleksionin e sytarëve të acetatit.
Mirëmbajtja dhe Kalibrimi i Pajisjeve
Makinat e prerjes, bishtet dhe mjetet e polirimit duhet të mirëmbahen sipas një plani të rregullt për të ruajtur saktësinë në prodhimin e rrameve optike nga acetati. Stencilët dhe koka e prerjes duhet të kalibrohen çdo javë ose sa herë që fillon një partisë e re modele. Prodhuesit e syzeve me dorë nga acetati shpesh investojnë në sisteme redundante matjeje—si p.sh. kaliperët digitalë dhe matësit me mbulim—për të verifikuar se pajisjet e prerjes dhe montimit mbeten brenda tolerancës së lejuar. Ky qasje i mirëmbajtjes parandaluese zvogëlon dramatikisht defektet e papërputhshmërisë së modeleve në të gjitha vijat e produkteve të syzeve nga acetati.
Ecuria e gjurmëve dhe analiza e shkakut të rrënjës
Kur zbulohen defekte të papërshtatshmërisë në kornizat optike prej acetati, partia e prekur duhet të gjurmohet deri te burimi i saj. Regjistrimi i shabllonit të prerjes, stacionit të montimit dhe inspektuesit të cilësisë që ka trajtuar secilën kornizë lejon identifikimin e shpejtë të problemeve sistemi. Nëse sytaret prej acetati të bëra me dorë nga një shkallë prodhimi tregojnë papërshtatshmëri të vazhdueshme, hetimi i pajisjeve, materialeve dhe praktikave të personelit të asaj shkalle zbulon shkakun themelor. Ky qasja e bazuar në të dhëna transformon kontrollin e cilësisë nga refuzimi reaktiv në parandalimin proaktiv, duke përmirësuar përgjithësisht konzistencën e prodhimit të sytarëve prej acetati.
Pyetje të shpeshta
Çfarë shkakton papërshtatshmërinë e motiveve midis pjesës së përparme dhe krahëve të sytarëve prej acetati?
Papërshtatja e motiveve në sytë e asetatit rrjedh nga këndet e padisiplinuara të prerjes, zvogëlimi i materialit, ndryshimet e temperaturës dhe pozicionimi i pasaktë i stempave gjatë prodhimit. Sytë e asetatit me punim dorë janë veçanërisht të prekshëm, sepse hapat e shumtë manualë të përpunimit sjellin variabilitet. Nëse pjesa e përparme e syve optikë të asetatit pritet nga një pozicion tjetër brenda fletës së laminuar sesa pjesët e tempullit, motifet nuk do të përshtaten në pikën e bashkimit.
Si mund të zbulojnë prodhuesit papërshtatjen në sytë e asetatit me punim dorë?
Inspektimi vizual i kombinuar me stampa mbuluese dhe imazhe digjitale janë metodat më efektive zbulimi. Inspektoret e cilësisë krahasojnë rambat optike të përfunduara prej acetati me standarde referimi duke i fotografuar ato ose duke vendosur stampa mbuluese në lidhjen e përparme–me-krahun. Shumë prodhues të sytëve prej acetati fotografonin secilën rambë dhe i krahasojnë me një bazë të dhënash të imazheve të mostrës. Një zhvendosje më e madhe se 1–2 mm zakonisht shkakton refuzimin ose ripunimin e rambave prej acetati të bëra me dorë.
Cili është ndikimi financiar i zhvendosjes së modelit në prodhimin e rambave optike prej acetati?
Papërshtatja e modelit shkakton koste të konsiderueshme përmes materialeve të humbura, punës së rishqyrimit, kthimeve nga konsumatorët dhe dëmtimit të markës. Kur sytaret e asetatit të bëra me dorë me defekte të dukshme arrijnë tek konsumatorët, normat e kthimeve rriten drastikisht dhe reputacioni pësojë dëm. Paralajmërimi i papërshtatjes përmes sistemeve të sakta të kontrollit cilësor kushton shumë më pak se zëvendësimi i sytarëve optikë të asetatit të pasaktë ose menaxhimi i pakënaqësisë së konsumatorëve. Investimi në kalibrimin e pajisjeve, trajnimin e stafit dhe procedurat rigorozë të inspektimit zvogëlon kostot e rishqyrimit deri në 30 për qind në mjediset e prodhimit të sytarëve të asetatit.



