
 EN
アセテート眼鏡のフロントとテンプル間の柄のずれ:製造工程における品質管理
フロント部とテンプル部の柄のずれの原因を学びましょう。カスタム製アセテート眼鏡フレーム向けに、カット工程、組立工程、品質管理手法を通じて欠陥を防ぐ方法を解説します。
フロント部とテンプル部の柄のずれは、アセテート製メガネの製造において最も重要な品質課題の一つです。装飾柄、質感、または色調のグラデーションがフロント部とテンプル部で一致しない場合、完成品は未完成のように見え、顧客満足度を著しく損ないます。この位置ずれ問題は、ブランドイメージ、返品率、および眼鏡メーカー・カスタムフレーム製造業者の生産効率に直接影響を与えます。
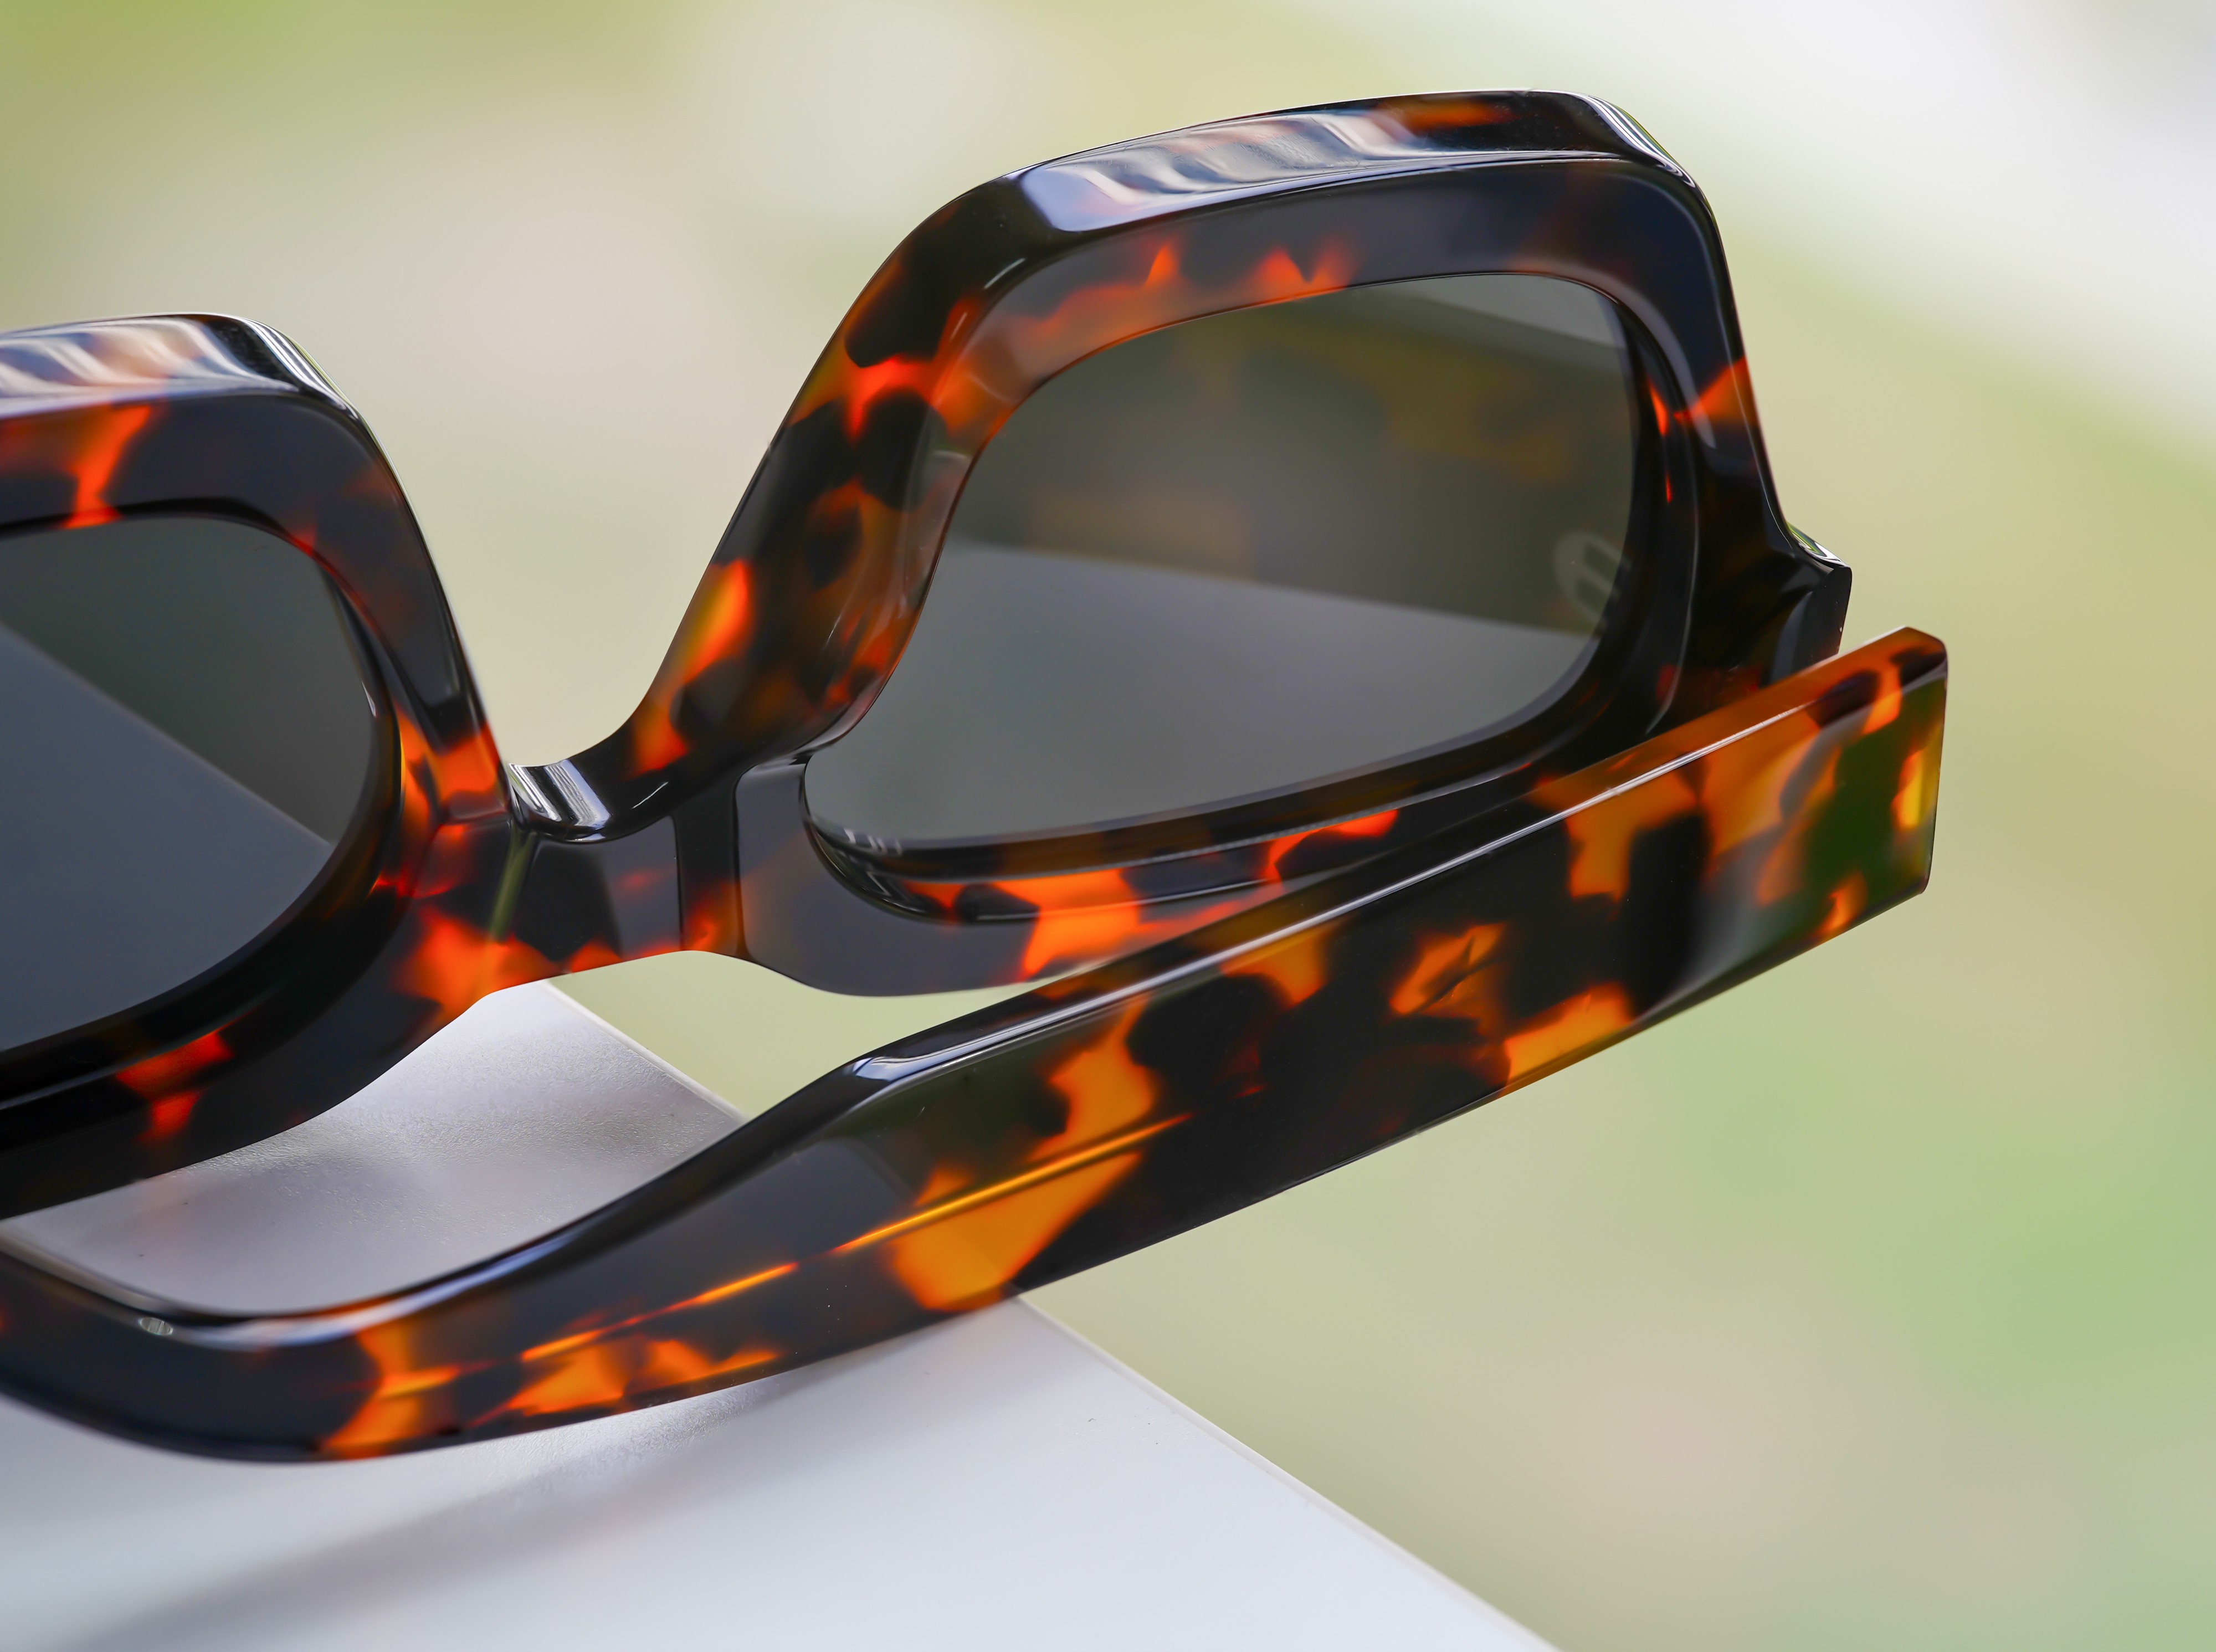
手作業で製造されるアセテート製メガネは、原材料の選定から最終組立に至るまでのすべての工程において、高い精度が求められます。アセテートという有機素材の性質と、フレームの複数部品間で柄を正確に合わせるという製造上の難しさが重なり、独特の生産要件が生じます。柄のずれの根本原因を理解し、堅牢な品質管理システムを導入することは、 アセテート眼鏡 が外観的・機能的な両面で基準を満たすために不可欠です。
アセテート製眼鏡フレームにおける柄のずれの原因解明
製造工程中に柄がずれる理由
アセテート板材を切断・成形・組立する際に、一定の方向性を維持しないと、パターンの位置ずれが生じます。アセテート製の眼鏡フレームは、複数の色や模様を重ね合わせた積層板材から作られます。フロント部とテンプル部を異なる角度や位置で切断すると、視覚的な連続性が失われます。また、素材の収縮、製造時の温度変化、切断用テンプレートのばらつきなども、この欠陥の原因となります。手作業で製作されるアセテート眼鏡では、切断を始める前に、各ブランクのパターン位置をきめ細かく管理する必要があります。
外観および機能への影響
ずれは、顧客の印象に直接影響します。フロントとテンプル全体で亀甲模様が滑らかに連続しているフレームは高級感と意図的なデザインを伝えますが、模様が途切れていたり、ずれていたりするものは不良品と見なされます。見た目以上の問題として、手作業で製造されたアセテート製メガネフレームでは、ずれが構造的な問題を引き起こす可能性もあります。このようなずれは、ヒンジの位置が不正確である、テンプルの厚みが均一でないなど、より根本的な製造ミスを示唆しており、装用感や耐久性を損なうおそれがあります。ラグジュアリーマーケット向けに設計されたアセテート製眼鏡フレームでは、わずかな視覚的不具合でも不合格と判断されます。
原因と品質管理のチェックポイント
素材の準備と切断精度
アセテート製メガネの柄のずれを防ぐための第一歩は、素材の準備にあります。カット前に、原料となるアセテートシートの厚みの均一性や柄の連続性を必ず確認します。カット用テンプレートは、フロント部とテンプル部の各パーツが柄に対して常に同一の位置でカットされるよう、正確にキャリブレーションし、定期的に再調整する必要があります。手作業でアセテート製メガネを製作するメーカーでは、デジタルカッティングシステムに加えて、人手による検品を併用して、テンプレートのズレを早期に発見しています。また、カット時の温度管理も極めて重要で、アセテートはわずかに熱膨張・収縮するため、これがずれの原因となることがあります。
組み立ておよびアライメントの確認
アセテート製眼鏡フレームの組立前に、各部品を基準となる規格と目視で位置合わせする必要があります。品質検査員は、フロントの柄模様とテンプル部が重ね合わせ用テンプレートまたはデジタル画像で正確に一致していることを確認しなければなりません。この工程により、不良部品が組立工程に流入することを防ぎます。手作業で製作されるアセテート製眼鏡では、自動検査装置では見落とされがちな微細な位置ずれを、熟練した目で確実に検出することが求められます。ヒンジ取り付け前の段階で、すべての部品を一括して検査・確認するためのステージングエリアを設けることで、後工程での手直し作業を大幅に削減できます。
組立後の品質検査
組み立て後のアセテート製メガネフレームの最終検査では、フロント部とテンプル部の接合部における柄の連続性を確認する必要があります。多くのメーカーでは、各フレームを撮影し、品質管理データベースに保存された基準画像と比較しています。色や柄の線が目視でずれているアセテート製メガネ(通常、色や柄の線が1~2mm以上ずれている場合)は、修正または廃棄のため隔離しなければなりません。この最終検査工程により、手作業で製造されたアセテート製メガネのずれが最終顧客へ届くのを防いでいます。
ずれを最小限に抑えるためのベストプラクティス
工程の文書化と標準化
アセテート眼鏡に関連するすべての製造工程は、明確な視覚基準および測定公差とともに文書化する必要があります。許容範囲内と外れ値のアセテート光学フレームを写真で比較したギャラリーを作成することで、組立作業者および検査員が品質判断の一貫性を保つことができます。手作業で製造されるアセテート眼鏡については、正確なカット角度、ヒンジの位置、テンプルとフロント部の整列目標などを明記した書面による手順書が有効です。特に新しいパターンデザインがアセテート眼鏡のラインナップに追加された際には、定期的な教育訓練を実施することが重要です。
装置の保守とキャリブレーション
アセテート製眼鏡フレームの製造において、切断機、ヒンジ、研磨工具は厳格なスケジュールで保守・点検を行う必要があります。テンプレートおよび切断ヘッドは、週1回、または新しいパターンロットを開始するたびにキャリブレーションを行ってください。手作業によるアセテート眼鏡の製造メーカーでは、デジタルノギスやオーバーレイゲージなどの冗長な計測システムを導入し、切断・組立装置が許容誤差範囲内であることを確認しています。このような予防保全の取り組みにより、すべてのアセテート眼鏡製品ラインにおけるパターンの位置ずれ不良を大幅に低減できます。
トレーサビリティと根本原因分析
アセテート製眼鏡フレームで位置ずれの欠陥が検出された場合、該当するロットをその発生源まで遡って追跡する必要があります。各フレームに対してどのカッティングテンプレート、組立工程、品質検査担当者が対応したかを記録しておくことで、系統的な問題を迅速に特定できます。例えば、ある生産シフトで手作業で製造されたアセテート眼鏡に一貫して位置ずれが見られる場合、そのシフトの設備・材料・作業方法を調査することで、根本原因を明らかにできます。このようなデータに基づくアプローチにより、品質管理は単なる不良品の後工程での排除から、事前の予防へと進化し、アセテート眼鏡全体の製造品質の安定性向上につながります。
よくある質問
アセテート眼鏡のフロント部とテンプル部の模様がずれる原因は何ですか?
アセテート製メガネの柄のずれは、切断角度の不均一、素材の収縮、温度変化、および生産時のテンプレート位置の不適切さなどによって引き起こされます。手作業で製造されるアセテート製メガネは、複数の手作業工程を経るため、こうしたばらつきが特に生じやすくなります。また、フレーム前面部とテンプル部を積層シートの異なる位置から切り出す場合、ヒンジ部で柄が合わなくなることがあります。
メーカーは、手作業で製造されたアセテート製メガネの柄のずれをどのように検出できますか?
目視検査に加え、オーバーレイテンプレートやデジタル画像解析を組み合わせた方法が、最も効果的な検出手段です。品質検査員は、完成したアセテート製眼鏡フレームを基準規格と比較する際、フレームを撮影したり、フロント部とテンプル部の接合部にオーバーレイゲージを当てたりします。多くのアセテート眼鏡メーカーでは、各フレームを撮影し、マスターアイmageデータベースと照合しています。手作業で製作されるアセテートフレームの場合、1~2mmを超える位置ずれが発生すると、通常は不合格または再加工の対象となります。
アセテート製眼鏡フレームのパターン位置ずれが生産に与える金銭的影響とは?
パターンのずれは、不良品による材料のロス、再作業に伴う人件費、顧客からの返品、ブランドイメージの損失など、多額のコストを引き起こします。目立つ欠陥がある手作りアセテート製メガネが顧客に届くと、返品率が急増し、企業の評判も傷つきます。適切な品質管理(QC)体制を導入してずれを未然に防ぐことは、不良のアセテート製眼鏡フレームを交換したり、顧客の不満に対応したりするよりもはるかに低コストです。機器のキャリブレーション、スタッフへの教育、厳格な検査手順への投資により、アセテート製メガネの製造現場における再作業コストを最大30%削減できます。



