
 EN
熱調整後のアセテート製メガネにおけるレンズ隙間:予防策と品質管理
実績のある予防策、精密な温度管理プロトコル、完璧なフレームを実現する品質管理基準をご紹介します。ガイドをダウンロードしてください。
レンズギャップは、特にアセテート素材を用いた眼鏡製造において、最も根強い品質課題の一つです。 アセテート眼鏡 熱調整工程を経るフレームです。レンズとフレームの端部の間に生じるこのような微小な隙間は、手作業で製造されたアセテート眼鏡の外観上の美しさを損なうだけでなく、構造的強度や装用時の快適性にも悪影響を及ぼします。こうした問題の根本原因を理解し、生産工程において確実な予防策を講じることは、高品質なアセテート眼鏡フレームを市場に提供することを使命とするメーカーにとって不可欠です。
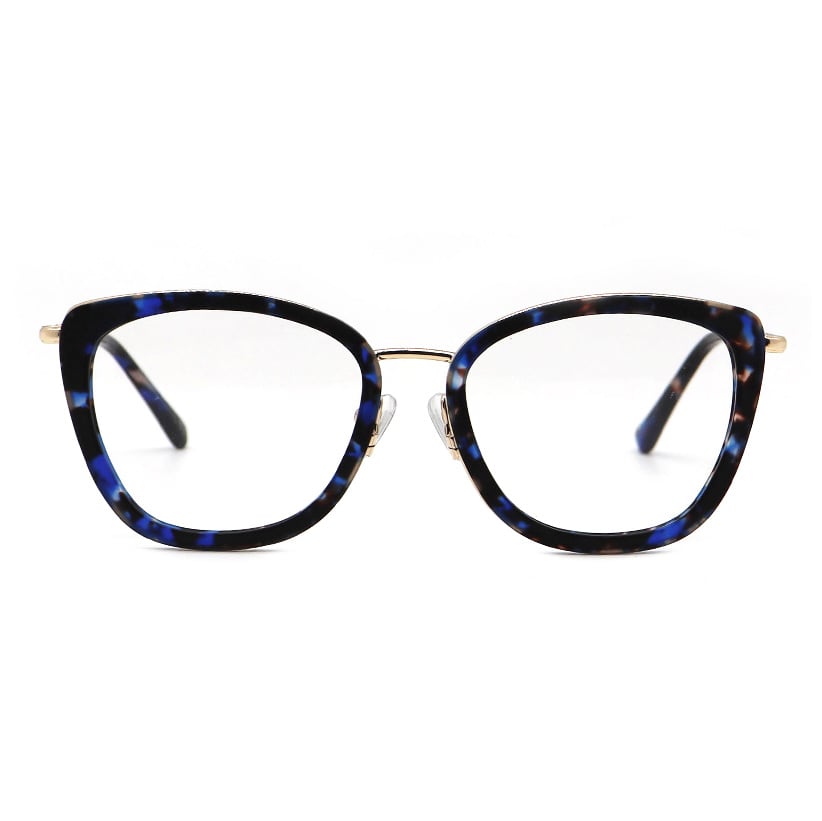
この問題は、アセテートフレームを所定のフィット感や外観に合わせて慎重に成形する重要な工程である熱調整段階でさらに顕著になります。この段階における熱応力、材料の収縮、あるいは不適切な取り扱いが、それ以前の工程では見られなかったレンズ隙間を引き起こすことが頻繁にあります。本稿では、レンズ隙間の発生メカニズム、実践的な予防手法、および製造・流通全工程にわたってアセテート眼鏡フレームの品質を確保するための包括的な品質管理プロトコルについて解説します。
アセテート眼鏡におけるレンズギャップ形成の理解
熱応力と材料の挙動
アセテートはセルロースを基にした高分子であり、熱に対する特有の性質を示します。この性質が、手作業で製造されたアセテート眼鏡の加熱時の反応に直接影響を与えます。調整工程中に温度が上昇すると、材料は膨張しますが、その膨張はフレーム全体で均一になることはほとんどありません。レンズ保持部の膨張率は、ブリッジ部やテンプル部とわずかに異なる場合があり、これにより内部に応力が生じ、最終的に目に見えるギャップとして現れます。
熱調整後の冷却工程が、このリスクをさらに高めます。アセテート製の眼鏡フレームは冷却時に収縮しますが、不均一な冷却により、フレーム構造内部に残留応力が残ってしまうことがあります。温めながら調整した際にレンズがわずかにきつめに装着されていた場合、収縮によって予期せぬ圧力が生じ、その後に隙間として解放されることがあります。逆に、装着がやや緩かった場合には、冷却工程でレンズの位置ずれが固定され、見た目と機能の両方を損なう永久的な隙間が生じてしまいます。
製造過程における寸法変動
アセテート製のメガネフレームでは、プラスチックや金属製のものと比べて、製造公差がそもそも厳しく設定されています。アセテート製フレームは手作業による製造が主流であるため、レンズの研磨精度、フレームのレンズ穴寸法、素材の物性など、わずかなばらつきが製造工程全体で積み重なりやすくなります。レンズの厚みやフレームの溝幅といったごく小さな偏差も、熱調整というフレームの形状を積極的に変化させる工程において、顕著に拡大されてしまうのです。
品質管理チームは、同一ロットから調達された手作業によるアセテート製メガネフレームを、同一の加熱調整プロトコルで処理した場合でも、ギャップ(隙間)の結果にばらつきが生じることをしばしば確認しています。このばらつきの原因は、材料の密度、樹脂組成、着色剤の分布など、ミクロレベルでのわずかな不均一性にあり、これらが熱伝導率や熱膨張率に影響を及ぼすためです。こうした変動要因を正確に理解することは、生産ライン全体で効果的な予防策を実施するうえで不可欠です。
加熱調整における予防策
温度管理に基づく処理プロトコル
最も効果的な予防策は、アセテート眼鏡の熱調整時の正確な温度管理から始まります。従来のようにフレーム全体に均一に熱を加えるのではなく、最先端のメーカーでは、アセテート製メガネフレームの特定部位を段階的に加熱する技術を採用しています。この段階的加熱方式により、素材の膨張が徐々に進行し、レンズが急激な機械的衝撃を受けることなく、最終的な位置に自然に収まる時間を確保できます。
赤外線温度計やサーモグラフィーカメラなどの温度監視機器を用いることで、技術者は調整サイクル全体にわたり正確な加熱温度を維持できます。高品質なアセテート製眼鏡フレームは、通常60~75℃で加熱した際に最も良好な成形性を示しますが、具体的な最適温度はアセテートの配合成分やフレームのデザインによって異なります。この温度範囲を超えると素材の変形リスクが高まり、逆に温度が不足すると十分な再成形が行えず、調整失敗につながります。その結果、再加熱を繰り返す必要が生じ、隙間(ギャップ)が生じるリスクがさらに高まります。
レンズの装着およびフレームの準備
加熱調整を開始する前に、手作りのアセテート眼鏡は、レンズのエッジがフレームの溝と完全に一致しているかどうかを徹底的に検査する必要があります。この準備段階では、フレームの内側(キャビティ)から異物を除去し、レンズの寸法をフレームの仕様と照合し、レンズの受け(シート)に障害物や損傷がないことを確認します。多くのメーカーでは、溝の深さや左右の位置精度を検査するための専用工具を用いて、アセテート製の眼科用フレームが無理なくレンズを装着できる状態であることを保証しています。
レンズの挿入方法は、隙間(ギャップ)の発生に大きく影響します。レンズをフレームの溝に直接押し込むのではなく、アセテート素材が自然に変形・収縮するよう、軽微な機械的圧力と最小限の加熱を組み合わせた手法が推奨されます。このような慎重な作業により、レンズとフレームの接合部に生じる微細な亀裂(マイクロクラック)を抑制でき、冷却時の応力緩和に伴ってそれが目立つ隙間に発展するリスクを低減します。
品質管理措置および試験
ギャップ検出および測定基準
許容されるギャップ寸法について測定可能な基準を定めることで、レンズギャップ管理は主観的な評価から再現性のある品質指標へと変わります。プロフェッショナルな眼鏡メーカーでは、フレームの形状や用途に応じて、通常は最大幅で0~0.3ミリメートルのギャップ許容範囲(トランスレランス)を設定しています。アセテート製眼鏡では、ダイヤルゲージ、ノギス、または光学検査システムなどを用いて、レンズ周辺の複数箇所で体系的に測定を行い、これらの許容範囲を超える偏差を自動的に検出・警告します。
最新の品質管理設備では、0.1ミリメートルという極めて微小な隙間まで検出可能な自動画像認識システムを採用しており、再加工が必要なフレームを早期に特定できます。生産ロット単位で隙間の測定値を統計的に追跡することで、工程改善の指針となる傾向が明らかになります。例えば、特定の勤務シフトや特定のアセテート素材ロットにおいて隙間の発生率が上昇していることがデータから示された場合、メーカーは直ちに原因を調査し、品質問題が在庫全体に広がる前に是正措置を講じることができます。
応力試験および耐久性検証
静的な測定を超えて、アセテート製眼鏡フレームの包括的な品質管理には、長期的な環境暴露を模擬した熱サイクル試験が含まれます。手作業で製作されたアセテート製眼鏡のサンプルを、繰り返し加熱・冷却するサイクルにさらした後、再び測定を行い、長時間の熱応力によってのみ現れる寸法ばらつきを特定します。この予防的試験により、単一時点での検査では見逃されがちな潜在的欠陥を明らかにし、眼鏡の寿命全期間にわたって寸法ばらつきの発生を防止する対策が実際に有効であるかどうかを検証します。
衝撃試験および柔軟性試験は、熱的検証を補完するものであり、アセテート製メガネが通常の取り扱いや装用者による調整においても新たな隙間が生じることなく耐えられることを保証します。フレームは実際の使用状況を想定して優しく曲げられた後、レンズのずれや新たな隙間の発生がないか再検査されます。こうした包括的な評価プロトコルにより、アセテート製眼鏡フレームが販売後の長期にわたって構造的完全性を維持できることが確認され、顧客満足度の向上と、競争の激しい眼鏡市場におけるブランド信頼性の確立が支えられます。
よくある質問
なぜ、熱調整後にアセテート製メガネでレンズの隙間が生じるのでしょうか? 最初のフィッティングでは完璧な状態に見えたにもかかわらず。
アセテート製メガネフレームでは、熱調整後の不均一な冷却により残留応力が生じ、それが時間とともに徐々に解放されることでレンズ隙間(ギャップ)が発生することがあります。冷却時の素材の収縮によって、加熱工程でフレーム構造内に固定された内部応力の影響でレンズの位置がずれる場合があります。さらに、手作業で製造されるアセテートフレームは、同一ロット内でも素材の密度にわずかなばらつきがあるため、同じ熱処理を施しても機械的挙動が異なり、一部のフレームには隙間が生じる一方、他のフレームでは隙間が見られないという現象が起こります。
アセテート製眼鏡フレームに生じたレンズ隙間(ギャップ)は、発生後に修復可能でしょうか? それとも、フレームを廃棄するしかないのでしょうか?
小さなレンズの隙間は、制御された再加熱と慎重な再位置調整によって対応できる場合がよくありますが、繰り返しの加熱サイクルは素材の疲労や永久的な変形リスクを高めます。多くのメーカーでは、保証期間内に隙間が生じたアセテート製メガネについて、品質管理データから導き出された高度な調整技術を用いた再加工サービスを提供しています。ただし、隙間が目立つようになってからの修理を試みるよりも、最初の調整段階で適切な対策を講じて予防するほうが、はるかにコスト効率が良く、信頼性も高いです。というのも、繰り返しの加熱はアセテート製眼鏡フレームの素材特性を段階的に劣化させるからです。
メーカーは、手作業で製造されるアセテート製メガネの大規模な生産ロットにおいて、どのようにして隙間の発生を一貫して防止しているのでしょうか?
一貫性は、各アセテート眼鏡フレームの設計に応じて、正確な温度目標値、加熱時間、冷却手順、レンズ装着技法を明記した標準化されたプロトコルによって確保されます。統計的工程管理(SPC)システムにより、すべての生産ロットにおけるギャップ寸法が追跡され、製造者は変動を早期に検出し、事前に工程を調整できます。また、どのアセテート原料ロット、生産日、作業員シフトがより低いギャップ発生率と関連しているかを詳細に記録・分析することで、メーカーは手作業によるアセテート眼鏡の製造工程を継続的に改善し、不良品を最小限に抑え、品質基準を常に維持しています。



