
 EN
Acetatiniai akiniai: lęšių tarpai po šiluminės reguliavimo – prevencija ir kokybės kontrolė
Sužinokite patikrintas prevencijos strategijas, tikslaus temperatūros režimo protokolus ir kokybės kontrolės standartus beklaidžiams rėmeliams. Parsisiųskite vadovą.
Lęšių tarpai yra viena iš pastovesnių kokybės problemų akinių gamyboje, ypač dirbant su acetatinėmis akinių rėmelėmis kuriems taikomos šilumos reguliavimo procedūros. Šie maži tarpai tarp lęšio ir rėmelio krašto ne tik pablogina rankomis gaminamų acetatinės medžiagos akinių estetinį vaizdą, bet taip pat įtakoja konstrukcinį stabilumą ir dėvėtojo komfortą. Suprantant šios problemos šaknis ir įdiegiant patikimus prevencijos būdus gamybos metu yra būtina kiekvienam gamintojui, kuris siekia rinkai tiekti aukštos kokybės acetatinius optinius rėmelius.
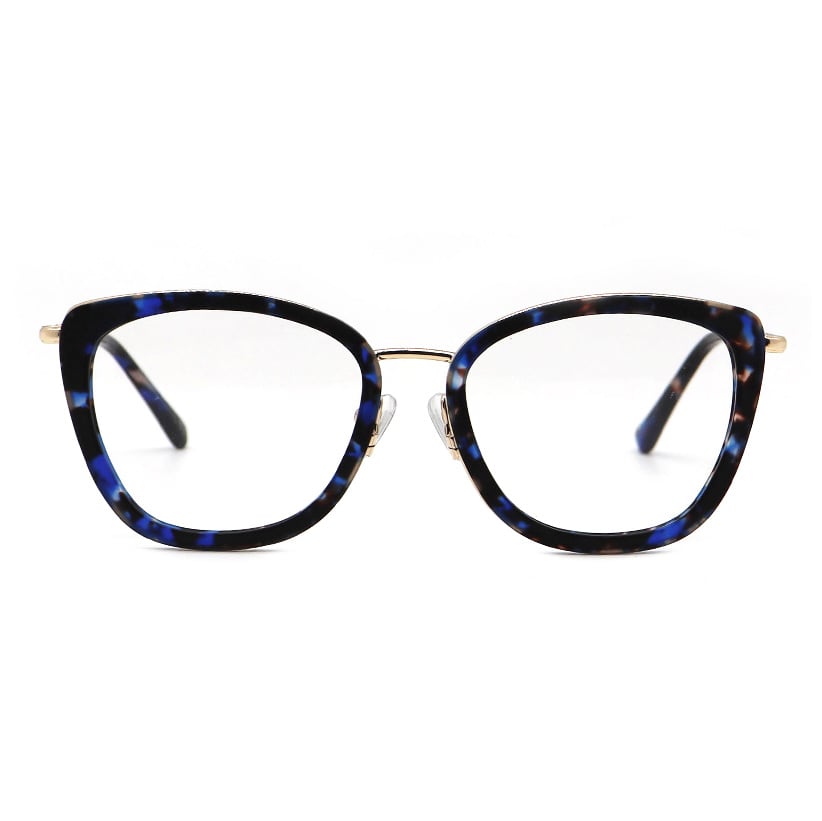
Ši problema dar labiau pasunkėja šilumos reguliavimo metu – svarbioje gamybos stadijoje, kai acetatiniai rėmeliai atsargiai formuojami norint pasiekti pageidaujamą prigludimą ir išvaizdą. Šioje fazėje dažnai atsiranda lęšių tarpai, kurių anksčiau gamybos etapuose nebuvo, dėl šiluminio krūvio, medžiagos susitraukimo ir netinkamo su rėmeliais elgesio. Šiame straipsnyje nagrinėjamos lęšių tarpų susidarymo mechanizmai, praktiniai prevencijos metodai bei išsamūs kokybės kontrolės protokolai, kurie apsaugo acetatinių optinių rėmelių vientisumą viso gamybos ir platinimo ciklo metu.
Akrylato stiklų lęšių tarpų susidarymo supratimas
Šiluminis įtempimas ir medžiagos elgsena
Akrylatas, celiuliozės pagrindu gautas polimeras, pasižymi unikaliomis šiluminėmis savybėmis, kurios tiesiogiai veikia rankomis gaminamų akrylato stiklų reakciją į šilumą. Kai temperatūra pakyla reguliavimo metu, medžiaga išsiplėčia, tačiau šis išsiplėtimas retai būna vienodas visame rėmelyje. Lęšių laikymo sritys gali išsiplėsti šiek tiek kitokiu greičiu nei tiltelis ar auskarų dalys, todėl susidaro vidiniai įtempimo taškai, kurie galiausiai pasireiškia matomais tarpais.
Aušinimo etapas po šilumos reguliavimo dar labiau padidina šį rizikos lygį. Kai acetatinės akinių rėmelės aušta, medžiaga susitraukia, tačiau netolygus aušinimas gali palikti likutinį įtempimą rėmelės konstrukcijoje. Jei lęšis buvo įdėta šiek tiek per stipriai šilumos reguliavimo metu, susitraukimas gali sukurti netikėtą spaudimą, kuris vėliau išsisklaido kaip tarpas. Atvirkščiai, jei lęšis buvo įdėta per laisvai, aušinimo procesas tiesiog „sušaldys“ neteisingą lęšio padėtį, sukeliant nuolatinį tarpą, kuris pažeidžia tiek išvaizdą, tiek funkcionalumą.
Matmenų svyravimai gamybos metu
Acetatinėse optinėse rėmelėse gamybos leistinieji nuokrypiai yra prigimtinai tikslūs nei plastikinėse ar metalinėse rėmelėse. Acetatinių akinių rankinis gamybos būdas reiškia, kad nedideliai nuokrypiai lęšių šlifavime, rėmelės lizdo matmenyse ir medžiagos savybėse gali kaupiatисi visais gamybos etapais. Net nedideli nuokrypiai lęšių storio ar rėmelės griovio pločio dydyje tampa akivaizdūs šilumos reguliavimo metu, kai rėmelės geometrija aktyviai keičiama.
Kokybės kontrolės komandos dažnai pastebi, kad vienodos rankomis gaminamos acetatinės akinių rėmelės, gautos iš tos pačios partijos, po vienodų šilumos reguliavimo protokolų duoda skirtingus tarpų rezultatus. Šis kintamumas kyla dėl mikrolygio medžiagos tankio, dervos sudėties ar dažiklių netolygumo, kurie veikia šilumos laidumą ir išsiplėtimo našumą. Šių kintamumo šaltinių supratimas yra pagrindinis veiksmingų prevencijos strategijų įdiegimui visose gamybos linijose.
Šilumos reguliavimo prevencijos strategijos
Kontroliuojami temperatūros protokolai
Veiksmingiausias profilaktinis požiūris prasideda tikslia temperatūros kontrolėmis acetato akinių šilumos reguliavimo metu. Vietoj to, kad būtų taikoma vienoda šiluma visai rėmelio daliai, lyderiai gamintojai dabar naudoja pakopinio kaitinimo technikas, kurios šildo acetato optinius rėmelius tik nustatytose zonose. Šis pakopinis kaitinimas leidžia medžiagai išsiplėsti palaipsniui, suteikdama lęšiui laiko įsitvirtinti galutinėje padėtyje be staigių mechaninių smūgių.
Temperatūros stebėjimo įranga, pvz., infraraudonųjų spindulių termometrai arba šiluminio vaizdo kameros, leidžia technikams palaikyti tikslų temperatūros lygį visą reguliavimo ciklo trukmę. Dauguma aukštos kokybės acetato akinių rėmeliai veikia optimaliai, kai juos šildoma iki 60–75 laipsnių Celsijaus temperatūros, nors konkrečios reikalavimų ribos gali skirtis priklausomai nuo acetato sudėties ir rėmelio konstrukcijos. Šių ribų viršijimas padidina medžiagos deformavimosi riziką, o nepakankama šiluma neleidžia tinkamai performuoti rėmelio, todėl reguliavimas nepavyksta ir tenka kartoti šildymo ciklus, kas dar labiau padidina plyšių susidarymo riziką.
Lęšių įdėjimas ir rėmelio paruošimas
Prieš pradedant bet kokius šilumos reguliavimus, rankomis gaminamos acetatinės akinių rėmelės turi būti išsamiai patikrintos, kad įsitikintume, jog lęšių kraštai tiksliai atitinka rėmelių griovelių kontūrus. Šio parengiamojo etapo metu reikia nuvalyti šiukšles iš rėmelio ertmės, patikrinti lęšių matmenis pagal rėmelio technines specifikacijas ir įsitikinti, kad lęšių įdėklas laisvas nuo kliūčių ar pažeidimų. Daugelis gamintojų naudoja specializuotus įrankius, kad tikrintų griovelio gylį ir šoninę lygiagretumą, užtikrindami, jog acetatiniai optiniai rėmeliai yra paruošti priimti lęšius be jokio priverstinio įdėjimo.
Lęšių įdėjimo technika labai paveikia tarpų susidarymą. Vietoj to, kad lęšiai būtų tiesiogiai spaudžiami į rėmelių griovelius, geriausios praktikos rekomenduoja naudoti švelnią mechaninę įtampą kartu su minimaliu šilumos kiekiu, kad acetatinė medžiaga galėtų natūraliai pasiduoti. Šis kantrus požiūris sumažina mikrotrūkčių tikimybę lęšių ir rėmelių sąlyčio vietoje, kurios vėliau, atpalaiduojant įtampą auštant, išsiplečia į matomus tarpus.
Kokybės kontrolės priemonės ir bandymai
Tarpų aptikimo ir matavimo standartai
Aiškių matuojamų standartų nustatymas leidžia paversti lęšių tarpų valdymą ne subjektyviu vertinimu, o atkuriamu kokybės rodikliu. Profesionalūs akinių gamintojai apibrėžia tarpų tolerancijos ribas, kurios paprastai svyruoja nuo nulio iki 0,3 milimetro platesnioje vietoje, priklausomai rėmelio stiliaus ir panaudojimo. Acetatiniai akiniai sistemingai matuojami keliuose taškuose aplink lęšio perimetrą naudojant rodyklinius matmenų matuoklius, šmėžtukus ar optinius tikrinimo sistemas, kurios įspėja apie nuokrypius, viršijančius šias ribas.
Šiuolaikinės kokybės kontrolės įrangos naudoja automatinę vaizdo sistemą, kuri geba aptikti plyšius mažiausiai 0,1 milimetro pločio, leisdama ankstyvai nustatyti rėmus, kuriems reikia pakartotinio apdorojimo. Statistinė plyšių matavimų stebėsena visose gamybos partijose atskleidžia tendencijas, kurios nukreipia procesų tobulinimą. Kai duomenys rodo, kad tam tikrose pamainose ar su konkrečiomis acetato medžiagos partijomis plyšių dažnis didėja, gamintojai gali nedelsdami ištirti šių problemų priežastis ir įdiegti taisomąsias priemones dar prieš tai, kol kokybės problemos paplitę visoje atsargų sistemoje.
Streso bandymai ir ištvermės patvirtinimas
Tik nejudančių matavimų viršijimas – išsami acetato akinių rėmelio kokybės kontrolė apima temperatūros ciklų bandymus, kurie imituoją ilgalaikį aplinkos poveikį. Pavyzdžiui, rankomis gaminamų acetato akinių pavyzdžiai yra veikiami pakartotinai kaitinant ir vėsinant, o po to vėl matuojami, kad būtų nustatyti plyšiai, kurie atsiranda tik po ilgalaikio šiluminio poveikio. Šis nuoseklus bandymas atskleidžia paslėptus defektus, kurių nepastebi vienkartiniai patikrinimai, ir patvirtina, ar prevencijos strategijos veiksmingai riboja plyšių susidarymą visą akinių naudojimo laikotarpį.
Smūgio ir lankstumo bandymai papildo šiluminį patvirtinimą, užtikrindami, kad acetatiniai akiniai gali atlaikyti įprastą apdorojimą ir dėvėtojo reguliavimą be naujų tarpų susidarymo. Rėmeliai švelniai lenkiami, kad būtų imituojamos įprastos naudojimo sąlygos, po to vėl tikrinami dėl bet kokio lęšių poslinkio ar naujų tarpų susidarymo požymių. Šie išsamūs protokolai suteikia pasitikėjimą, kad acetatiniai optiniai rėmeliai išlaikys savo struktūrinę vientisumą gerokai ilgiau nei po pardavimo, taip palaikydami tiek klientų patenkinamumą, tiek prekės ženklo reputaciją konkuruojančioje akinių rinkoje.
DUK
Kodėl lęšių tarpai atsiranda acetatiniuose akiniuose po šiluminio reguliavimo net tada, kai pradinis pasodinimas atrodė tobulybė?
Lęšių tarpai dažnai susidaro dėl to, kad acetatiniai akiniai po šilumos reguliavimo vėsta netolygiai, sukuriant likutinį įtempimą, kuris vėliau išsisklaido palaipsniui. Vėstant medžiaga susitraukia, todėl lęšių padėtis gali pasikeisti, jei šilumos kaitinimo metu į rėmelio struktūrą buvo „įstrigę“ vidiniai įtempimai. Be to, rankomis gaminamų acetatinių akinių vienoje partijoje esant nedidelėms medžiagos tankio nuokrypoms vienodos šiluminės apdorojimo sąlygos sukelia skirtingus mechaninius rezultatus: kai kurie rėmeliai įgauna tarpus, o kiti lieka be jokių tarpų.
Ar lęšių tarpai acetatiniuose optinėse akinių rėmeliuose gali būti pašalinti po jų susidarymo, ar rėmelis turi būti išmestas?
Maži lęšių tarpai dažnai gali būti pašalinti kontroliuojamai perkaitynant ir atsargiai perstatant, tačiau kartotiniai kaitinimo ciklai padidina medžiagos nuovargio ir nuolatinio išsivengimo riziką. Daugelis gamintojų teikia perdirbimo paslaugas acetatinėms akinių rėmelėms, kurioms tarpai susidaro per garantinį laikotarpį, taikydami tobulintas reguliavimo technikas, sukurtas remiantis jų kokybės kontrolės duomenimis. Tačiau prevencija – tinkamas pradinis reguliavimas – yra žymiai naudingiau ir patikimesnė nei bandymai taisyti po to, kai tarpai jau matomi, nes kartotinis kaitinimas palaipsniui blogina acetatinių optinių rėmelių medžiagų savybes.
Kaip gamintojai užtikrina nuoseklią tarpų prevenciją didelėse rankomis gaminamų acetatinių akinių serijose?
Nuoseklumas pasiekiamas naudojant standartizuotus protokolus, kurie tiksliai nurodo temperatūros reikšmes, šildymo trukmę, aušinimo procedūras ir lęšių įdėjimo technikas, specifines kiekvienam acetatiniam optiniam rėmelio dizainui. Statistinės gamybos kontrolės sistemos stebi tarpų matavimus kiekviename gamybos partijoje, leisdamos gamintojams laiku aptikti nuokrypius ir proaktyviai koreguoti procedūras. Vedinant išsamią dokumentaciją apie tai, kurios acetatinių medžiagų partijos, gamybos datos ir technikų pamainos susijusios su mažesniais tarpų rodikliais, gamintojai nuolat tobulina savo metodus, kad būtų sumažinti defektai ir užtikrinta aukštos kokybės standartų palaikymas visame rankomis gaminamų acetatinių akinių gamybos procese.



