
 EN
Prismade lüngad atsetaadi prillides pärast soojendusseadistust: ennetus ja kvaliteedikontroll
Avastage tõestatud ennetusstrateegiad, täpsed temperatuuriprotokollid ja kvaliteedikontrolli standardid puutumatute raamide saavutamiseks. Laadige juhend alla.
Läätsete tühimikud on üks jätkuvaime kvaliteediprobleeme prillide tootmisel, eriti atsetaadi kasutamisel atsetaatses prillid mis läbivad soojusreguleerimise protsesse. Need väikesed lõhed läätse ja raami ääre vahel ei riku mitte ainult käsitsi valmistatud atsetaadi prillide esteetilist muljet, vaid mõjutavad ka konstruktsiooni stabiilsust ja kandja mugavust. Probleemi põhjuste täpne mõistmine ning tugevate ennetusmeetmete rakendamine tootmisprotsessis on oluline iga tootja jaoks, kes püüab turule pakkuda kõrgkvaliteedilisi atsetaadi optilisi raame.
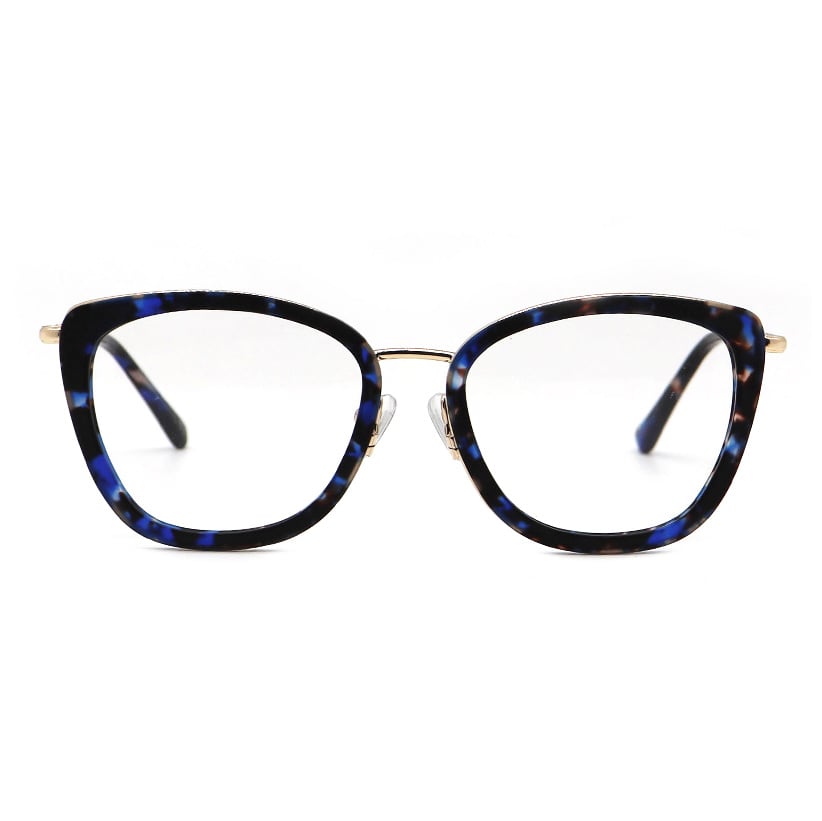
Probleem süveneb soojusreguleerimisel, mis on kriitiline etapp, kus atsetaadi raamid kujundatakse etteantud sobivuse ja välimuse saavutamiseks. Soojuspinge, materjali kokkutõmbumine ja selle etapi ajal vale käsitlus põhjustavad sageli läätsegaape, mida varasemates tootmisetappides ei olnud. Selles artiklis uuritakse läätsegaapi tekkimise mehhanisme, praktilisi ennetusviise ning üldist kvaliteedikontrolli protokolli, mis tagab atsetaadi optiliste raamide terviklikkuse kogu tootmis- ja jaotusprotsessis.
Läätsete avauste teke acetüülglasides
Soojuspinge ja materjali käitumine
Acetüül, mis on tselluloosipõhine polümeer, omab erilisi soojusomadusi, mis mõjutavad otseselt käsitsi valmistatud acetüülprillide reageerimist soojusele. Kui temperatuur tõuseb seadistamise ajal, toimub materjalis laienemine, kuid see laienemine ei ole sageli ühtlane kogu raami ulatuses. Läätseid hoivad osad võivad laieneda veidi erineva kiirusega kui sild või templeosad, mis loob sisemisi pingepunkte, mis lõpuks ilmnevad nähtavana avaustena.
Järgnev jahtumisfaas pärast soojusreguleerimist suurendab seda riski. Kui atsetaatklaasid jahtuvad, kokkutõmbub materjal, kuid ebavõrdne jahtumine võib jätta raami struktuuri sees jäävpinge. Kui läätse paigutati sooja reguleerimisfaasis veidi liiga tugevalt, võib kokkutõmbumine tekitada ootamatut rõhku, mis hiljem vabaneb praktiliselt lüngana. Vastupidi, kui läätse paigutati liiga lahtiselt, lihtsalt jäätub jahtumisprotsessis valesti joondunud läätse asend, mille tulemusena tekib püsiv lünka, mis kahjustab nii välimust kui ka funktsionaalsust.
Mõõtmete muutlikkus tootmisel
Atsetaatsetes optilistes raamides on tootmistäpsus loomupäraselt kõrgem kui plast- või metallalternatiivides. Atsetaatklaaside käsitööline tootmisviis tähendab, et väikesed kõrvalekalded läätsete poliitumises, raami avade mõõtudes ja materjali omadustes võivad koguneda tootmisetappide jooksul. Isegi väga pisikesed kõrvalekalded läätse paksuses või raami sooni laiuses suurenevad soojusreguleerimise ajal, kui raami geomeetria aktiivselt muudetakse.
Kvaliteedikontrolli meeskonnad avastavad sageli, et ühest ja samast partii käsitööna valmistatud atsetaatsilindid annavad sama soojusreguleerimise protokolli korral erinevaid tühiku tulemusi. See muutlikkus tuleneb mikrotasemel materjali tiheduse, rešiini koostise või värvaine sisalduse ebakorrapärasustest, mis mõjutavad soojusjuhtivust ja paisumiskiirust. Nende muutuvuste allika mõistmine on oluline tootmisliinide tõhusate ennetusstrateegiate rakendamiseks.
Soojusreguleerimise ennetusstrateegiad
Kontrollitud temperatuuriprotokollid
Tõhusaim ennetusviis algab täpse temperatuuri reguleerimisega atsetaadi pruunide läätsede soojendamisel. Selle asemel, et kogu raamile rakendada ühtlast soojust, kasutavad tänase päeva juhtivad tootjad astmelisi soojendusmeetodeid, millega soojendatakse atsetaadi optilisi raame sihitud tsooni. See etappide kaupa soojendamise lähenemisviis võimaldab materjali paisumist toimuda järk-järgult, andes läätsele aega paigutuda lõplikku asendisse ilma äkknäolise mehaanilise löögita.
Temperatuuri jälgimise seadmed, näiteks infrapunatermomeetrid või soojuspildistuskaamerad, võimaldavad tehnikatel säilitada täpseid soojusniveaus kogu kohandusprotsessi vältel. Enamik kõrgkvaliteedilisi atsetüültselluloosist prillilaade toimib optimaalselt 60–75 kraadi Celsiuse juures soojendatuna, kuigi täpsed nõuded võivad erineda atsetüültselluloosi koostuse ja raami disaini järgi. Nende piiride ületamine suurendab materjali kõverdumise riski, samas kui liiga madal temperatuur takistab õiget ümberkujundamist ja põhjustab ebaõnnestunud kohandusi, mille tõttu on vajalikud korduvad soojendusetsükli, mis suurendab lõhe tekkimise riski.
Läätsede paigutamine ja raami ettevalmistamine
Enne soojusreguleerimise alustamist tuleb käsitsi valmistatud atsetaadi prillide läätsi servad põhjalikult kontrollida, et need sobiksid täpselt raami soonidesse. Selle ettevalmistusfaasi hõlmab raami kavendi puhtaks puhastamine, läätsede mõõtude võrdlemine raami spetsifikatsioonidega ning läätsede istmiku kontrollimine takistuste ja kahjustuste suhtes. Paljud tootjad kasutavad raami soonide sügavuse ja külgsuunas paigaldamise kontrollimiseks erispecialiseeritud tööriistu, tagades, et atsetaadi optilised raamid oleksid valmis läätsede paigaldamiseks ilma neid sunnima.
Läätsede paigaldamise tehnika mõjutab oluliselt tühjade ruumide tekke tulemusi. Läätsi ei tohi lihtsalt rõhutada raami soonidesse, vaid parimate tavade kohaselt tuleb kasutada kergelt mehaanilist rõhku koos minimaalse soojusega, et atsetaadi materjal saaks loomulikult venida. See kannatlik lähenemisviis vähendab mikropragu tekke tõenäosust läätse ja raami piiril, mis hiljem laienevad nähtavateks tühjadeks ruumideks, kui stress vabaneb jahtumistsüklite ajal.
Kvaliteedikontrolli meetmed ja testid
Lõhe avastamise ja mõõtmise standardid
Mõõtmete põhjal määratletud standardite kehtestamine lubatavate lõhe suuruste kohta muudab läätsete lõhe haldamise subjektiivsest hindamisest korduvalt saavutatava kvaliteedimäära. Professionaalsed prillide tootjad määravad lõhe tolerantsipiirid, mis tavaliselt jäävad nullist kuni 0,3 millimeetrini laimaimas kohas, sõltuvalt raami stiilist ja kasutusvaldkonnast. Atsetaadi prillide puhul viiakse läätsete ümbermitmes kohas süstemaatiliselt läbi mõõtmine näiteks dialmõõturite, kalliperite või optiliste inspektsioonisüsteemide abil, mis tuvastavad kõrvalekalded nendest piiridest.
Kaasaegsed kvaliteedikontrolli seadmed kasutavad automaatselt toimivaid visioonisüsteeme, mis suudavad tuvastada tühimikke, mille suurus on väiksem kui 0,1 millimeetrit, võimaldades varajast identifitseerimist raamidest, mida tuleb üle teha. Tühimike mõõtmiste statistiline jälgimine tootmispartiide kaupa paljastab mustreid, mis juhivad protsessi täiustamist. Kui andmed näitavad tühimike arvu kasvu kindlate töövahetuste ajal või kindlate atsetaadi materjalipartiide puhul, saavad tootjad kohe uurida probleemi põhjust ja rakendada parandusmeetmeid enne kui kvaliteediprobleemid levivad laos olevasse varusse.
Pinge testimine ja vastupidavuse kinnitamine
Statiliste mõõtmiste ületamiseks hõlmab atsetaatsed optilised raamid täielikku kvaliteedikontrolli, sealhulgas soojuslikke tsükleid, mis simuleerivad pikaajalist keskkonnakatset. Näidisena käsitsi valmistatud atsetaatsed prilliraamid läbivad korduvalt soojenemis- ja jahutusprotsesse ning mõõdetakse seejärel uuesti, et tuvastada õõnsused, mis ilmnevad ainult pikaajalise soojuskoormuse järel. See ennetav katse avastab varjatud puudused, mida ühepunktiga inspektsioonid ei tuvasta, ja kinnitab, kas ennetusmeetmed on tõhusalt suutelised takistama õõnsuste teket prillide eluiga pärast.
Mõju- ja paindlikkustestid täiendavad soojusvalideerimist, tagades, et atsetaadi pruunid suudavad taluda tavapärast käsitsemist ja kandja kohandusi ilma uute tühikute tekkeata. Raamid venitatakse ettevaatlikult, et simuleerida tavapäraseid kasutussituatsioone, ning seejärel kontrollitakse uuesti, kas objektiiv on liikunud või kas on tekkinud uusi tühikuid. Need põhjalikud protokollid tagavad usalduse, et atsetaadi optilised raamid säilitavad oma struktuurilise terviklikkuse kaugel müügipunktist kaugemal, toetades nii klientide rahulolu kui ka brändi mainet konkurentsivõimelistes pruunide turundustes.
KKK
Miks tekivad atsetaadi pruunides objektiivide vahel tühikud pärast soojusreguleerimist, isegi kui esialgne istumine tundus täiuslik?
Läätselõhed tekkivad sageli seetõttu, et atsetaatprillide läätseid jahutatakse soojendamise järel ebavõrdselt, mis teeb materjalis jäägpinge, mis vabaneb hiljem aeglaselt. Materjali kokkutõmbumine jahutamisel võib muuta läätse asukohta, kui sisemised pinged olid soojendusfaasis raami konstruktsiooni lukustunud. Lisaks põhjustavad väikesed materjali tiheduse erinevused ühes ja samas käsitöö atsetaatprillide partii sees, et identne soojustöötlemine annab erinevaid mehaanilisi tulemusi – mõnedes raamides tekivad lõhed, teistes aga mitte.
Kas atsetaatsetes optilistes raamides tekkida võinud läätselõhed saab pärast nende teket parandada või tuleb raam ära visata?
Väikesi läätsete tühimikke saab sageli kõrvaldada kontrollitud ülekuumutamise ja ettevaatliku uuesti paigutamisega, kuigi korduvad soojendusetsükli suurendavad materjali väsimuse ja püsiva kõverdumise riski. Paljud tootjad pakuvad garantiiaegses perioodis läätsete tühimike tekkimisega seotud atsetaatses prillide parandusteenuseid, kasutades oma kvaliteedikontrolli andmetest arendatud täpsustatud kohandustehnikaid. Siiski on ennetamine õige esialgse kohandusega palju kuluefektiivsem ja usaldusväärsem kui püüda parandada tühimikke pärast nende nähtavaks saamist, sest korduv soojendamine halvendab järk-järgult atsetaatses optiliste raamade materjalomadusi.
Kuidas tagavad tootjad suurtes käsitsi valmistatud atsetaatses prillide tootmispartiides pideva tühimike ennetamise?
Kooskõla saavutatakse standardiseeritud protokollide abil, mis dokumenteerivad täpselt temperatuuri sihtväärtusi, kuumutamise kestust, jahutusprotseduure ja läätsete paigaldustehnikat iga atsetaadi optilise raami disaini puhul. Statistilise protsessikontrolli süsteemid jälgivad igas tootmispartiis õhukese vahe mõõtmisi, võimaldades tootjatel tuvastada kõrvalekaldumisi ja kohandada protseduure ennetavalt. Hoides üksikasjalikke salvestusi selle kohta, milliste atsetaadi materjalipartiid, tootmisajad ja tehnikute vahetused on seotud väiksemate õhukese vahe näitajatega, täiendavad tootjad pidevalt oma lähenemist, et vähendada vigu ja säilitada kvaliteedinorme käsitsi valmistatud atsetaadi prillide tootmisel.



