
 EN
Зазори між лінзами й оправою в ацетатних окулярах після термообробки: запобігання та контроль якості
Дізнайтеся про перевірені стратегії запобігання, точні температурні протоколи та стандарти контролю якості для бездоганних оправ. Завантажте посібник.
Зазори між лінзами є однією з найстійкіших проблем якості у виробництві окулярів, особливо під час роботи з окуляри із ацетату які піддаються процесам термічної корекції. Ці невеликі проміжки між лінзою та краєм оправи не лише погіршують естетичний вигляд ручно виготовлених оцтових окулярів, а й впливають на структурну цілісність та комфорт користувача. Розуміння кореневих причин та реалізація надійних стратегій запобігання під час виробництва є обов’язковими для будь-якого виробника, який прагне надавати ринку високоякісні оцтові оптичні оправи.
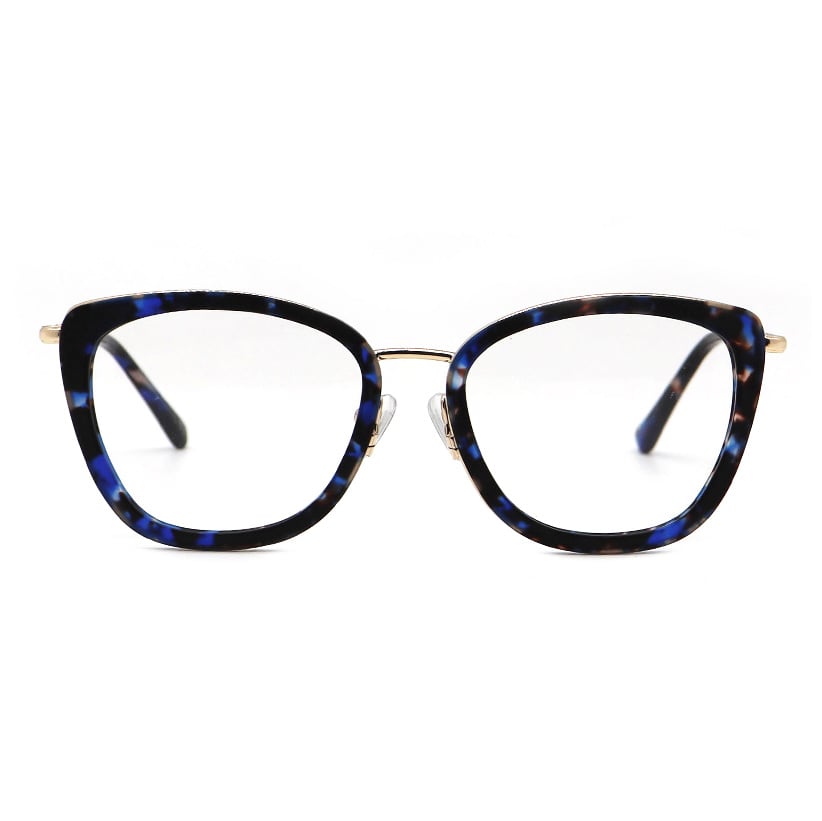
Проблема посилюється під час термічної обробки — критичного етапу, на якому ацетатні оправи уважно формують, щоб досягти бажаного прилягання та зовнішнього вигляду. Теплове навантаження, стискання матеріалу та неправильне поводження з оправами на цьому етапі часто призводять до утворення зазорів між лінзами, яких не було на попередніх етапах виробництва. У цій статті розглядаються механізми виникнення зазорів між лінзами, практичні методи їх запобігання та комплексні протоколи контролю якості, що забезпечують цілісність ацетатних окулярних оправ на всіх етапах виробництва й дистрибуції.
Розуміння механізмів утворення зазорів між лінзами в ацетатних окулярах
Теплове навантаження та поведінка матеріалу
Ацетат, полімер на основі целюлози, має унікальні термічні властивості, які безпосередньо впливають на те, як ручно виготовлені окуляри з ацетату реагують на нагрівання. Коли температура підвищується під час коригування, матеріал розширюється, проте це розширення рідко буває рівномірним по всій оправі. Ділянки, що тримають лінзи, можуть розширюватися трохи швидше або повільніше, ніж місток або заушні частини, утворюючи внутрішні точки напруження, які згодом проявляються у вигляді помітних зазорів.
Фаза охолодження після теплового коригування ще більше підвищує цей ризик. Під час охолодження ацетатних окулярів матеріал стискається, але нерівномірне охолодження може залишити залишкове напруження, «запечатане» всередині конструкції оправи. Якщо лінзу встановлено трохи занадто щільно під час теплового коригування, стискання під час охолодження може спричинити неочікуваний тиск, який згодом вивільняється у вигляді зазору. Навпаки, якщо лінзу встановлено занадто вільно, процес охолодження просто «закріплює» її неправильне положення, утворюючи постійний зазор, що порушує як естетичний вигляд, так і функціональність.
Зміна розмірів під час виробництва
Технологічні допуски для окулярних рамок із ацетату за своєю природою є суворішими, ніж для пластикових або металевих аналогів. Ручне виготовлення окулярів із ацетату означає, що незначні відхилення у шліфуванні лінз, розмірах посадкових гнізд рамок та властивостях матеріалу можуть накопичуватися на різних етапах виробництва. Навіть незначні відхилення у товщині лінз або ширині пазів у рамці посилюються під час термічної корекції, коли геометрія рамки активно змінюється.
Команди контролю якості часто виявляють, що ідентичні ручним способом виготовлені окуляри із ацетату, отримані з однієї партії, дають різні результати щодо величини зазорів під час застосування однакових протоколів термічної корекції. Ця змінність походить із мікрорівневих невідповідностей у щільності матеріалу, складі смоли або пігментів, які впливають на теплопровідність та коефіцієнти теплового розширення. Розуміння цих джерел змінності є основою для реалізації ефективних стратегій запобігання на всіх виробничих лініях.
Стратегії запобігання деформації під час термообробки
Протоколи контрольованої температури
Найефективніший підхід до запобігання починається з точного контролю температури під час термообробки ацетатних оправ. Замість рівномірного нагрівання всієї оправи провідні виробники зараз застосовують поступові методи нагрівання, які нагрівають ацетатні окулярні оправи у спеціально визначених зонах. Такий ступінчастий підхід до нагрівання дозволяє матеріалу розширюватися поступово, надаючи лінзі час для стабілізації в кінцевому положенні без раптового механічного удару.
Обладнання для моніторингу температури, наприклад інфрачервоні термометри або тепловізійні камери, дозволяє технікам підтримувати точні рівні нагріву протягом циклу регулювання. Більшість високоякісних окулярів із ацетату працюють оптимально при нагріванні до температур у діапазоні від 60 до 75 градусів Цельсія, хоча конкретні вимоги залежать від складу ацетату та конструкції оправи. Перевищення цих порогових значень підвищує ризик деформації матеріалу, тоді як недостатній нагрів перешкоджає правильному формуванню й призводить до невдалих регулювань, що вимагають повторних циклів нагріву й посилюють ризик утворення зазорів.
Розташування лінз та підготовка оправи
Перед початком будь-якої корекції температури ручно виготовлені окуляри з ацетату мають бути ретельно перевірені, щоб забезпечити ідеальне прилягання країв лінз до пазів оправи. На цьому етапі підготовки необхідно очистити порожнину оправи від забруднень, перевірити розміри лінз у відповідності до специфікацій оправи та переконатися, що посадкове місце для лінзи не має перешкод чи пошкоджень. Багато виробників використовують спеціалізовані інструменти для перевірки глибини пазів і бічного вирівнювання, щоб гарантувати, що ацетатні оптичні оправи готові до встановлення лінз без застосування зусиль.
Техніка встановлення лінз суттєво впливає на утворення зазорів. Замість того щоб впресовувати лінзи безпосередньо в пази оправи, найкраща практика передбачає використання ніжного механічного тиску в поєднанні з мінімальним нагріванням, щоб ацетатний матеріал міг природним чином деформуватися. Такий терплячий підхід зменшує ймовірність виникнення мікротріщин на межі лінза–оправа, які згодом розширюються в помітні зазори під час звільнення напружень у циклах охолодження.
Засоби контролю якості та випробування
Стандарти виявлення та вимірювання зазорів
Встановлення вимірюваних стандартів для припустимих розмірів зазорів перетворює управління зазорами лінз із суб’єктивної оцінки на відтворюваний показник якості. Професійні виробники окулярів визначають порогові значення допусків зазорів, як правило, у діапазоні від нуля до 0,3 міліметра в найширшій точці, залежно від стилю оправи та сфери застосування. Окуляри з ацетату піддають систематичному вимірюванню в кількох точках по периметру лінзи за допомогою індикаторних годинникових мікрометрів, штангенциркулів або оптичних систем контролю, які виявляють відхилення, що перевищують ці порогові значення.
Сучасні засоби контролю якості використовують автоматизовані системи технічного зору, здатні виявляти зазори розміром до 0.1 міліметра, що дозволяє на ранніх етапах ідентифікувати рамки, які потребують доопрацювання. Статистичне відстеження вимірювань зазорів у середині партій продукції виявляє закономірності, що спрямовують удосконалення процесів. Коли дані вказують на зростання частоти зазорів під час певних змін або з конкретними партіями ацетатного матеріалу, виробники можуть негайно встановити кореневі причини та запровадити коригувальні заходи, перш ніж проблеми з якістю поширяться серед запасів.
Випробування на стійкість та перевірка довговічності
Крім статичного вимірювання, комплексний контроль якості окулярних рамок із ацетату включає тести термічного циклювання, що імітують тривале вплив навколишнього середовища. Зразки ручно виготовлених окулярних оправ із ацетату піддають повторним циклам нагрівання й охолодження, а потім знову вимірюють, щоб виявити зазори, які виникають лише після тривалого термічного навантаження. Це проактивне тестування виявляє приховані дефекти, які пропускають одноразові перевірки, і підтверджує, чи ефективно стратегії запобігання усувають утворення зазорів протягом усього терміну експлуатації окулярів.
Тести на вплив і гнучкість доповнюють термальну валідацію, забезпечуючи, що окуляри з ацетату можуть витримувати звичайне поводження та коригування носієм без утворення нових зазорів. Оправи обережно згинають, щоб імітувати типові сценарії використання, після чого їх знову перевіряють на наявність зміщення лінз або утворення нових зазорів. Ці комплексні протоколи дають впевненість у тому, що ацетатні оптичні оправи зберігатимуть свою структурну цілісність значно довше, ніж до моменту продажу, що сприяє задоволеності клієнтів і репутації бренду на конкурентних ринках окулярів.
Часті запитання
Чому зазори між лінзами виникають у ацетатних окулярах після теплової корекції, навіть якщо початкове прилягання здавалося ідеальним?
Проміжки між лінзами часто виникають через нерівномірне охолодження окулярів із ацетату після термічної корекції, що призводить до залишкових напружень, які згодом поступово звільняються. Зсув положення лінзи під час охолодження може відбутися через стиск матеріалу, якщо внутрішні напруження були «закриті» в конструкції оправи під час нагрівання. Крім того, незначні відмінності у щільності матеріалу в межах однієї партії ручно виготовлених ацетатних окулярів означають, що однакові термічні обробки дають різні механічні результати: проміжки виникають у деяких оправах, тоді як інші залишаються без проміжків.
Чи можна усунути проміжки між лінзами в ацетатних окулярних оправах після їхнього виникнення, чи потрібно таку оправу відкинути?
Невеликі зазори в лінзах часто можна усунути за допомогою контрольного повторного нагрівання та обережного перефокусування, хоча багаторазове нагрівання підвищує ризик втоми матеріалу й постійного деформування. Багато виробників надають послуги повторної обробки окулярів із ацетату, у яких утворилися зазори протягом гарантійного терміну, застосовуючи удосконалені методи регулювання, розроблені на основі даних їхнього контролю якості. Проте запобігання зазорам шляхом правильного первинного регулювання залишається значно економнішим і надійнішим, ніж спроби ремонту після того, як зазори стануть помітними, оскільки багаторазове нагрівання поступово погіршує властивості матеріалу ацетатних окулярів.
Як виробники забезпечують стабільне запобігання зазорам у великих серіях ручно виготовлених окулярів із ацетату?
Узгодженість досягається за допомогою стандартизованих протоколів, які детально описують точні цільові температури, тривалість нагрівання, процедури охолодження та методи встановлення лінз, спеціально розроблені для кожної моделі окулярних оправ із ацетату. Системи статистичного контролю процесів відстежують вимірювання зазорів у кожній партії продукції, що дозволяє виробникам вчасно виявляти відхилення та проактивно коригувати технологічні процеси. Ведення детальних записів про те, які партії ацетатного матеріалу, дати виробництва та зміни техніків пов’язані з нижчими показниками зазорів, дає змогу виробникам постійно удосконалювати свої підходи, мінімізувати дефекти й забезпечувати високі стандарти якості на всіх етапах ручного виробництва окулярних оправ із ацетату.



