
 EN
Зазоры между линзами и ацетатными очками после термической коррекции: профилактика и контроль качества
Узнайте о проверенных стратегиях профилактики, точных температурных протоколах и стандартах контроля качества для безупречных оправ. Скачайте руководство.
Зазоры между линзами остаются одной из самых стойких проблем контроля качества при производстве очков, особенно при работе с ацетатные очки которые подвергаются термической обработке. Эти небольшие зазоры между линзой и краем оправы не только ухудшают эстетическую привлекательность ручной работы из ацетата, но и влияют на структурную целостность и комфорт при ношении. Понимание коренных причин и внедрение надёжных мер профилактики на этапе производства крайне важно для любого производителя, стремящегося поставлять на рынок высококачественные оптические оправы из ацетата.
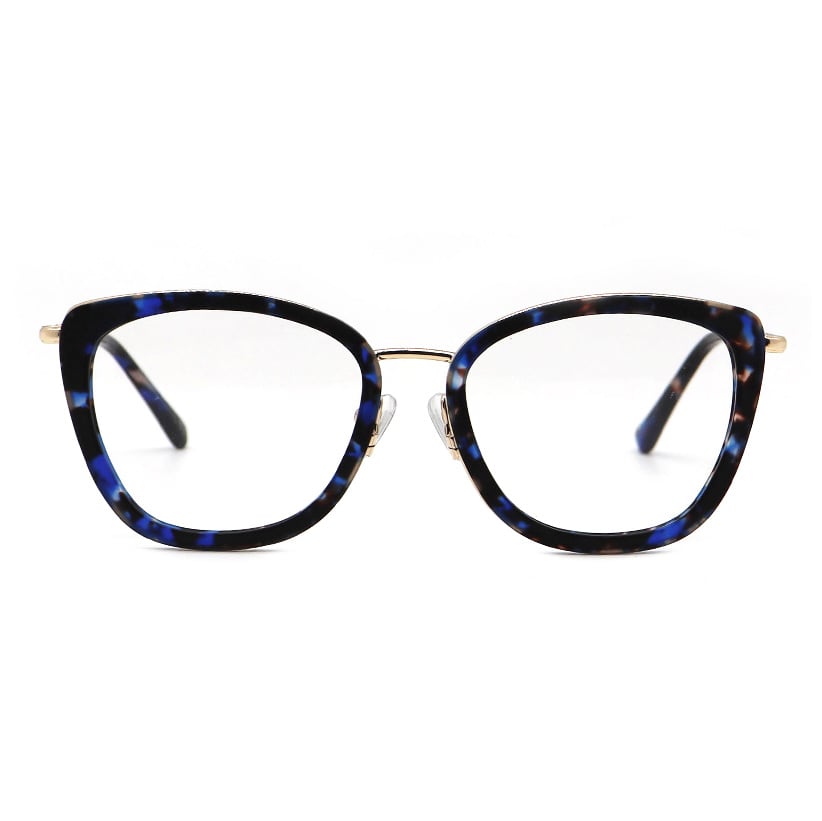
Проблема усугубляется на этапе термической обработки — критическом шаге, когда ацетатные оправы аккуратно формируют для достижения требуемой посадки и внешнего вида. Тепловое напряжение, сжатие материала и неправильное обращение на этом этапе часто вызывают появление зазоров вокруг линз, которых не было на предыдущих стадиях производства. В этой статье рассматриваются механизмы возникновения таких зазоров, практические методы их предотвращения, а также комплексные протоколы контроля качества, обеспечивающие сохранение целостности ацетатных оптических оправ на всех этапах производства и дистрибуции.
Понимание образования зазоров между линзами в очках из ацетата
Термическое напряжение и поведение материала
Ацетат — это полимер на основе целлюлозы, обладающий уникальными термическими свойствами, которые напрямую влияют на реакцию ручной работы очков из ацетата при нагревании. При повышении температуры в процессе подгонки материал расширяется, однако это расширение редко бывает равномерным по всей оправе. Участки, удерживающие линзы, могут расширяться с несколько иной скоростью, чем мостик или дужки, что создаёт внутренние точки напряжения, проявляющиеся впоследствии в виде видимых зазоров.
Охлаждающая фаза после термической коррекции усиливает этот риск. По мере охлаждения ацетатных очков материал сжимается, однако неравномерное охлаждение может оставить в конструкции оправы остаточные напряжения. Если линза была установлена слегка слишком плотно на этапе тёплой коррекции, сжатие при охлаждении может вызвать неожиданное давление, которое позже проявится в виде зазора. Напротив, если линза была установлена слишком свободно, процесс охлаждения просто зафиксирует её неправильное положение, что приведёт к постоянному зазору, нарушающему как внешний вид, так и функциональность.
Изменение геометрических размеров в ходе производства
Технологические допуски при изготовлении оптических оправ из ацетата изначально строже, чем у пластиковых или металлических аналогов. Ручной характер производства ацетатных очков означает, что незначительные отклонения при шлифовке линз, в габаритах посадочных гнёзд оправы и в свойствах материала могут накапливаться на разных стадиях производства. Даже небольшие отклонения в толщине линзы или ширине паза оправы усиливаются в ходе термической коррекции, когда геометрия оправы активно изменяется.
Команды контроля качества зачастую обнаруживают, что одинаковые ручной работы ацетатные очки, поступившие из одной и той же партии, дают разные результаты по величине зазора при применении идентичных протоколов термической коррекции. Такая изменчивость обусловлена микроскопическими неоднородностями плотности материала, состава смолы или пигментации, влияющими на теплопроводность и коэффициенты расширения. Понимание этих источников вариаций является основополагающим для внедрения эффективных стратегий предотвращения на производственных линиях.
Стратегии предотвращения при термической коррекции
Протоколы регулируемой температуры
Самый эффективный способ профилактики начинается с точного контроля температуры при термообработке ацетатных оправ. Вместо равномерного нагрева всей оправы ведущие производители сегодня применяют поэтапные методы нагрева, при которых ацетатные оптические оправы нагреваются локально, в заданных зонах. Такой ступенчатый нагрев позволяет материалу расширяться постепенно, давая линзе время занять окончательное положение без резких механических нагрузок.
Оборудование для контроля температуры, например инфракрасные термометры или тепловизионные камеры, позволяет техникам поддерживать точные температурные режимы в течение всего цикла коррекции. Большинство высококачественных ацетатных очков работают оптимально при нагреве до температур в диапазоне от 60 до 75 градусов Цельсия, хотя конкретные требования зависят от состава ацетата и конструкции оправы. Превышение этих пороговых значений повышает риск деформации материала, тогда как недостаточное нагревание препятствует правильному изменению формы и приводит к неудачным коррекциям, требующим повторных циклов нагрева и увеличивающим вероятность образования зазоров.
Установка линз и подготовка оправы
Перед началом регулировки температуры ручной работы очковые оправы из ацетата тщательно проверяют, чтобы убедиться в идеальном совпадении краёв линз с пазами оправы. На этом подготовительном этапе удаляют загрязнения из полости оправы, сверяют габариты линз с техническими параметрами оправы и подтверждают отсутствие препятствий или повреждений в посадочном месте линзы. Многие производители используют специализированные инструменты для измерения глубины пазов и контроля бокового выравнивания, гарантируя, что оптические ацетатные оправы готовы к установке линз без принудительного вдавливания.
Техника вставки линз существенно влияет на образование зазоров. Вместо прямого вдавливания линз в пазы оправы рекомендуется применять мягкое механическое давление в сочетании с минимальным нагревом, позволяющим ацетатному материалу естественным образом деформироваться. Такой выдержанный подход снижает вероятность возникновения микротрещин на границе «линза–оправа», которые впоследствии расширяются в заметные зазоры при снятии напряжения в циклах охлаждения.
Меры контроля качества и испытания
Стандарты обнаружения и измерения зазоров
Установление измеримых стандартов допустимых размеров зазоров превращает управление зазорами в линзах из субъективной оценки в воспроизводимый показатель качества. Профессиональные производители очковых оправ определяют пороговые значения допусков зазоров, как правило, в диапазоне от нуля до 0,3 миллиметра в самой широкой точке, в зависимости от стиля оправы и области применения. Для ацетатных очков проводятся систематические измерения в нескольких точках по периметру линзы с помощью индикаторных нутромеров, штангенциркулей или оптических систем контроля, которые выявляют отклонения, превышающие эти пороговые значения.
Современные объекты контроля качества используют автоматизированные системы технического зрения, способные обнаруживать зазоры размером всего 0,1 мм, что позволяет на ранней стадии выявлять оправы, требующие доработки. Статистический учёт измерений зазоров по производственным партиям выявляет закономерности, которые направляют усовершенствование технологических процессов. Когда данные указывают на рост частоты зазоров в течение определённых смен или при использовании конкретных партий ацетатного материала, производители могут немедленно провести анализ первопричин и внедрить корректирующие меры до того, как проблемы с качеством распространятся по складским запасам.
Испытания на напряжение и проверка долговечности
Помимо статических измерений, комплексный контроль качества ацетатных оправ включает термоциклирование — испытания, имитирующие длительное воздействие окружающей среды. Образцы ручной работы из ацетата подвергаются многократным циклам нагрева и охлаждения, после чего проводятся повторные измерения для выявления зазоров, возникающих исключительно под действием продолжительного теплового напряжения. Такое проактивное тестирование выявляет скрытые дефекты, упускаемые при однократных проверках, и подтверждает эффективность стратегий предотвращения образования зазоров на протяжении всего срока службы очков.
Испытания на ударную стойкость и гибкость дополняют термальную валидацию, гарантируя, что ацетатные оправы способны выдерживать обычное обращение и корректировку при примерке без образования новых зазоров. Оправы аккуратно изгибаются для имитации типичных условий эксплуатации, после чего их повторно осматривают на предмет смещения линз или появления новых зазоров. Эти комплексные протоколы обеспечивают уверенность в том, что ацетатные оптические оправы сохранят свою структурную целостность значительно дольше, чем до момента продажи, поддерживая как удовлетворённость клиентов, так и репутацию бренда на конкурентных рынках очков.
Часто задаваемые вопросы
Почему зазоры между линзами и оправой возникают в ацетатных очках после термической коррекции, даже если первоначальная посадка казалась идеальной?
Зазоры между линзами и оправой часто возникают из-за неравномерного охлаждения ацетатных оправ после термообработки, что приводит к образованию остаточных напряжений, постепенно снимающихся со временем. Сжатие материала при охлаждении может сместить положение линзы, если внутренние напряжения были «заперты» в конструкции оправы на этапе нагрева. Кроме того, незначительные различия в плотности материала в пределах одной партии ручной ацетатной оправы означают, что одинаковые термические режимы дают разные механические результаты: у одних оправ зазоры появляются, а у других — нет.
Можно ли устранить зазоры между линзами и оправой в ацетатных очковых оправах после их появления, или оправу необходимо заменить?
Незначительные зазоры в линзах часто можно устранить с помощью контролируемого повторного нагрева и аккуратного переустановки, однако многократные циклы нагрева повышают риск усталости материала и необратимой деформации. Многие производители предлагают услуги по доработке очков из ацетата, у которых образовались зазоры в пределах гарантийного срока, применяя усовершенствованные методы регулировки, разработанные на основе данных их систем контроля качества. Тем не менее профилактика — правильная первоначальная регулировка — остаётся значительно более экономичным и надёжным решением, чем попытки ремонта после появления видимых зазоров, поскольку повторный нагрев постепенно ухудшает эксплуатационные свойства ацетатных оправ для очков.
Как производители обеспечивают стабильное предотвращение зазоров при серийном выпуске ручной работы очков из ацетата?
Согласованность достигается за счёт стандартизированных протоколов, в которых чётко прописаны целевые температуры, продолжительность нагрева, процедуры охлаждения и методы вставки линз, специфичные для каждой модели очковых оправ из ацетата. Системы статистического контроля технологических процессов отслеживают измерения зазоров в каждой производственной партии, что позволяет производителям выявлять отклонения и заблаговременно корректировать процессы. Ведя подробные записи о том, какие партии ацетатного материала, даты производства и смены техников связаны с более низким уровнем зазоров, производители постоянно совершенствуют свои методы, чтобы свести к минимуму брак и обеспечить соблюдение стандартов качества на всём протяжении ручного изготовления очковых оправ из ацетата.



