
 EN
Lencse-rés az acetát szemüvegekben hőkiegyenlítés után: megelőzés és minőségellenőrzés
Fedezze fel a bevált megelőzési stratégiákat, a pontos hőmérsékletprotokollokat és a minőségellenőrzési szabványokat tökéletes keretekért. Töltse le az útmutatót.
A lencse-részek az egyik legállhatatosebb minőségi kihívás az üvegszemüveg-gyártásban, különösen akkor, ha acetáttal dolgoznak acetát szemüveg amelyek hőkezelési folyamatokon mennek keresztül. Ezek a kis részek a lencse és a keret széle között nemcsak csökkentik a kézzel készített acetát szemüvegek esztétikai vonzerejét, hanem befolyásolják a szerkezeti integritást és a viselő kényelmét is. A gyökér okok megértése és hatékony megelőzési stratégiák bevezetése a gyártás során elengedhetetlen bármely gyártó számára, aki minőségi acetát optikai kereteket kíván piacra dobni.
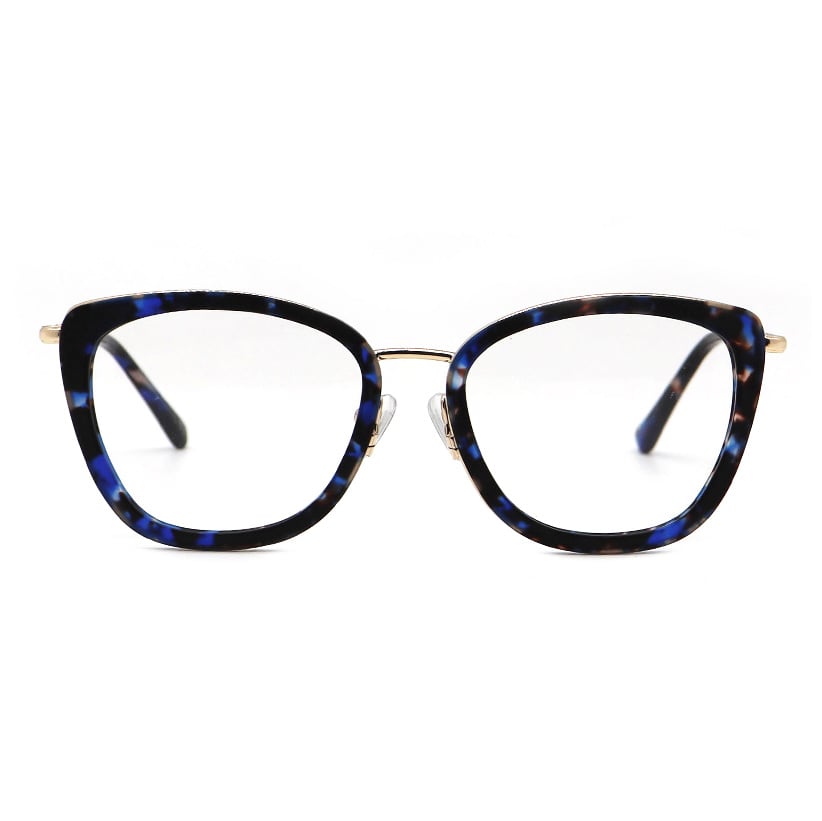
A probléma a hőkezelés során éri el csúcsát, amely egy kritikus szakasz, ahol az acetát kereteket gondosan alakítják, hogy elérjék a kívánt illeszkedést és megjelenést. A hőfeszültség, az anyag összehúzódása és a kezelés során elkövetett hibák gyakran olyan lencserészeket okoznak, amelyek korábbi gyártási szakaszokban nem voltak jelen. Ez a cikk a lencserés kialakulásának mechanizmusait, gyakorlati megelőzési módszereit, valamint átfogó minőségellenőrzési protokollokat vizsgálja, amelyek biztosítják az acetát optikai keretek integritását a gyártás és a forgalmazás egész folyamata során.
A lencse-rés képződésének megértése az acetát szemüvegekben
Hőmérsékleti feszültség és anyagviselkedés
Az acetát, egy cellulózalapú polimer, egyedi hőtulajdonságokkal rendelkezik, amelyek közvetlenül befolyásolják, hogyan reagálnak a kézzel készített acetát szemüvegek a hőre. Amikor a hőmérséklet emelkedik a beállítási folyamat során, az anyag kitágul, de ez a kitágulás ritkán egyenletes az egész keret mentén. A lencsét tartó részek kissé eltérő ütemben tágulhatnak, mint a hídszerkezet vagy a szárak, így belső feszültségpontok keletkeznek, amelyek végül látható rések formájában jelennek meg.
A hőmérséklet-beállítást követő hűtési fázis tovább növeli ezt a kockázatot. Amikor az acetát szemüvegek lehűlnek, az anyag összehúzódik, de egyenetlen hűtés esetén maradékfeszültség rögzülhet a keret szerkezetében. Ha a lencse a melegítéses beállítási fázisban kissé túl szorosan került beillesztésre, az összehúzódás váratlan nyomást eredményezhet, amely később réssel oldódik fel. Fordítva: ha túl lazán helyezték el, a hűtési folyamat egyszerűen megmerevíti a torzulásos lencsepozíciót, állandó rést okozva, amely mind az esztétikai, mind a funkcionális teljesítményt károsítja.
Méretbeli ingadozás gyártás közben
Az acetát optikai keretek gyártási tűrései természetüknél fogva szigorúbbak, mint a műanyag vagy fém alternatíváké. Az acetát szemüvegek kézműves gyártása miatt apró eltérések merülhetnek fel a lencsecsiszolásban, a keret üregméretekben és az anyagtulajdonságokban, amelyek a gyártási folyamat során összeadódnak. Még a lencse vastagságában vagy a keret horpadásának szélességében is előforduló apró eltérések is felerősödnek a hőmérséklet-beállítási fázisban, amikor a keret geometriáját aktívan módosítják.
A minőségellenőrző csapatok gyakran felfedezik, hogy azonos, kézzel készített acetát szemüvegek – amelyek ugyanabból a tételből származnak – eltérő résnyitási eredményt produkálnak azonos hőmérséklet-korrekciós protokoll alkalmazása esetén. Ez az ingadozás a mikroszintű anyagsűrűség-, gyantaösszetétel- vagy pigmentációs eltérésekből ered, amelyek befolyásolják a hővezetőképességet és a hőtágulási arányokat. Ezeknek az ingadozási forrásoknak a megértése alapvető fontosságú a hatékony megelőzési stratégiák bevezetéséhez a gyártósorokon.
Hőmérséklet-korrekciós megelőzési stratégiák
Szabályozott hőmérsékleti protokollok
A leghatékonyabb megelőzési módszer a szemüvegkeretek hőmérséklet-vezérelt alakításánál kezdődik. Ahelyett, hogy az egész keretet egyenletesen melegítenék, a vezető gyártók ma már fokozatos melegítési technikákat alkalmaznak, amelyek célzottan melegítik az acetát optikai kereteket. Ez a szakaszos melegítés lehetővé teszi, hogy az anyag fokozatosan táguljon, így a lencséknek elegendő idő áll rendelkezésre, hogy stabil helyzetükbe kerüljenek mechanikai sokk nélkül.
Hőmérséklet-ellenőrző eszközök, például infravörös hőmérők vagy hőképalkotó kamerák segítségével a szakemberek pontosan szabályozhatják a hőmérsékletet az átalakítási ciklus során. A legtöbb nagy minőségű acetát szemüvegkeret optimális teljesítményt nyújt 60–75 °C-os hőmérsékleten, bár a pontos követelmények az acetát összetételétől és a keret tervezésétől függően változhatnak. A felső határ túllépése anyagtorzulást eredményezhet, míg a megfelelő hő hiánya akadályozza a megfelelő újraformázást, és sikertelen beállításhoz vezet, amely ismételt fűtési ciklusokat igényel, növelve ezzel a rések kialakulásának kockázatát.
Lencse elhelyezése és keret előkészítése
A hőkezelés megkezdése előtt a kézzel készített acetát szemüvegeket alaposan ellenőrizni kell, hogy a lencsék szélei tökéletesen illeszkedjenek a keret horpadásaihoz. Ez az előkészítő fázis a keret üregéből származó szennyeződések eltávolítását, a lencsék méretének ellenőrzését a keret specifikációi szerint, valamint annak megerősítését foglalja magában, hogy a lencseülés mentes akadályoktól és sérülésektől. Számos gyártó speciális eszközöket használ a horpadások mélységének és oldalirányú igazításának ellenőrzésére, így biztosítva, hogy az acetát optikai keretek készen álljanak a lencsék befogadására erőltetés nélkül.
A lencsék behelyezésének technikája jelentősen befolyásolja a rések kialakulását. Ahelyett, hogy közvetlenül nyomnánk a lencséket a keret horpadásaiba, a legjobb gyakorlat szerint enyhe mechanikai nyomást és minimális hőt kell alkalmazni, hogy az acetát anyag természetes módon rugalmasan adjon utat. Ez a türelmes megközelítés csökkenti a mikrotörések kialakulásának valószínűségét a lencse–keret határfelületén, amelyek később a hűtési ciklusok során a feszültség feloldódásával látható résekké bővülnek.
Minőségellenőrzési intézkedések és vizsgálatok
Rések észlelése és mérése szabványok szerint
A megengedhető résméretek mérhető szabványainak meghatározása a lencserés-kezelést szubjektív értékelésből reprodukálható minőségi mutatóvá alakítja. A szakmai szemüveggyártók rés-tűréshatárokat határoznak meg, amelyek általában a keret stílusától és felhasználásától függően 0–0,3 milliméter közöttiek a legnagyobb szélességű ponton. Az acetát szemüvegeket rendszeresen mérik a lencse kerületén több ponton is digitális mérőórákkal, tolómérőkkel vagy optikai ellenőrzőrendszerekkel, amelyek figyelmeztetnek a fenti határokon túli eltérésekről.
A modern minőségellenőrzési berendezések automatizált látási rendszereket alkalmaznak, amelyek képesek 0,1 milliméteres réseket is észlelni, így lehetővé teszik a javításra szoruló keretek korai azonosítását. A rések méretének statisztikai nyomon követése a gyártási tételcsoportokon belül mintázatokat tár fel, amelyek iránymutatást adnak a folyamatfinomításokhoz. Amikor az adatok növekvő résarányt jeleznek egyes műszakok alatt vagy bizonyos acetát anyagkötegek esetén, a gyártók azonnal kivizsgálhatják az okokat, és megelőzhetik a minőségi problémák raktárkészleten keresztüli terjedését a megfelelő korrekciós intézkedések bevezetésével.
Feszültségvizsgálat és tartósság-ellenőrzés
A statikus mérések túlmutatva az acetát szemüvegkeretek teljes körű minőségellenőrzése hőciklusos vizsgálatokat is tartalmaz, amelyek hosszú távú környezeti hatásokat szimulálnak. A minta kézzel készített acetát szemüvegeket ismételt fűtési és hűtési ciklusoknak vetik alá, majd újra megmérik őket, hogy azonosítsák a hosszabb idejű hőterhelés után csak akkor jelentkező hézagokat. Ez a proaktív vizsgálat felszínre hozza a rejtett hiányosságokat, amelyeket az egyetlen mérési ponton végzett ellenőrzések nem tudnának észlelni, és igazolja, hogy a megelőzési stratégiák valóban hatékonyan korlátozzák-e a hézagképződést a szemüveg teljes élettartama során.
Az ütés- és rugalmassági tesztek kiegészítik a hőmérsékleti érvényesítést, így biztosítva, hogy az acetát szemüvegkeretek ellenálljanak a normál kezelésnek és a viselő általi beállításoknak anélkül, hogy új rések alakulnának ki bennük. A kereteket óvatosan meghajlítják, hogy szimulálják a tipikus használati forgatókönyveket, majd újra megvizsgálják, hogy van-e lencse elmozdulás vagy új rés képződése. Ezek a komplex protokollok bizalmat adnak abban, hogy az acetát optikai keretek szerkezeti integritásukat jól megtartják a forgalmazási ponton túl is, támogatva ezzel a vásárlói elégedettséget és a márkanevet a versengő szemüvegpiacokon.
GYIK
Miért jelennek meg lencserések az acetát szemüvegeken a hőmérsékleti beállítás után, még akkor is, ha a kezdeti illeszkedés tökéletesnek tűnt?
A lencserészek gyakran azért alakulnak ki, mert az acetát szemüvegek hőkezelés után egyenetlenül hűlnek le, ami maradékfeszültséget eredményez, és ezt a feszültséget később fokozatosan feloldódik. A hűlés során bekövetkező anyagösszehúzódás elmozdíthatja a lencsét, ha a melegítési fázisban belső feszültségek rögzültek a keret szerkezetében. Emellett a kézművesen készült acetát szemüvegek egyetlen tételében is előfordulhatnak apró sűrűségkülönbségek, így azonos hőkezelés különböző mechanikai eredményeket adhat, aminek következtében egyes kereteknél rések keletkeznek, míg másoknál nem.
Javíthatók-e az acetát optikai keretek lencserészei miután kialakultak, vagy el kell dobni a keretet?
A kisebb lencsehézagokat gyakran kezelni lehet a szabályozott újrahevítéssel és óvatos újraigazítással, bár a többszöri hőciklus növeli az anyagfáradás és a maradandó deformáció kockázatát. Számos gyártó garanciális időszakon belül javítási szolgáltatást kínál acetát szemüvegekhez, amelyeknél hézagok alakultak ki, és finomított igazítási technikákat alkalmaz, amelyeket a minőségellenőrzési adatokból fejlesztettek ki. Azonban a megfelelő kezdeti beállítással történő megelőzés sokkal költséghatékonyabb és megbízhatóbb, mint a láthatóvá vált hézagok javításának megkísérlése, mivel a többszöri fűtés fokozatosan rombolja az acetát optikai keretek anyagtulajdonságait.
Hogyan biztosítják a gyártók a hézagok megelőzésének egyenletes voltát nagy mennyiségű, kézzel készített acetát szemüveg sorozatgyártása során?
A konzisztencia szabványosított protokollokkal érhető el, amelyek pontos hőmérséklet-célok, fűtési időtartamok, hűtési eljárások és lencsebefűzési technikák leírását tartalmazzák az egyes acetát szemüvegkeretekre vonatkozóan. A statisztikai folyamatszabályozási rendszerek minden gyártási tételben nyomon követik a rések méretét, így a gyártók képesek az eltérések azonosítására és az eljárások proaktív módosítására. A résarány csökkenésével összefüggő acetát anyagkötegek, gyártási dátumok és műszaki személyzet műszakainak részletes nyilvántartása lehetővé teszi a gyártók számára, hogy folyamatosan finomítsák megközelítésüket a hibák minimalizálása és a minőségi szabványok fenntartása érdekében a kézzel készített acetát szemüvegek gyártása során.



