
 EN
Linssivälit etikkatyyppisissä silmälasissa lämmön säätämisen jälkeen: estäminen ja laadunvalvonta
Tutustu todistettuihin ehkäisystrategioihin, tarkkoihin lämpötilaprotokolliin ja laadunvalvontastandardeihin virheettömien kehysten saavuttamiseksi. Lataa opas.
Linssivälit edustavat yhtä kestävimmin pysyviä laatuhaasteita silmälasiteollisuudessa, erityisesti kun käsitellään asetaattilasit joita kuumennuksen säätöprosesseja käytetään. Nämä pienet tilat linssin ja kehyksen reunan välissä heikentävät ei ainoastaan käsintehtyjen asetaattisten silmälasejen esteettistä ulkoasua, vaan vaikuttavat myös rakenteelliseen kestävyyteen ja käyttäjän mukavuuteen. Juurisyiden ymmärtäminen ja tuotannossa tehokkaiden estämisstrategioiden toteuttaminen ovat välttämättömiä kaikille valmistajille, jotka pyrkivät tarjoamaan markkinoille korkealaatuisia asetaattisia optisia kehyksiä.
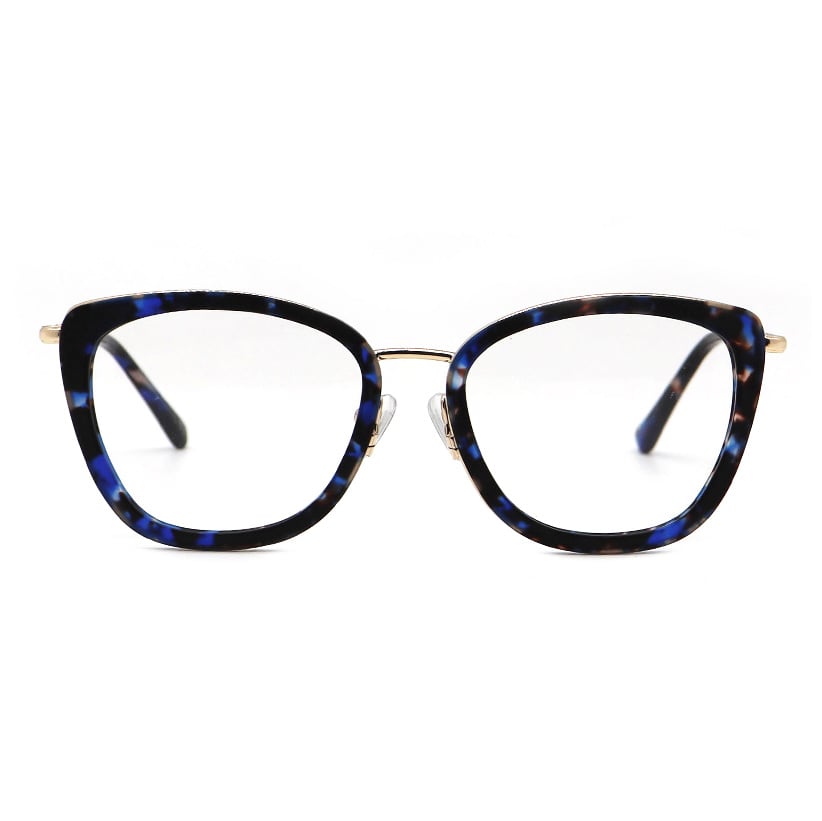
Ongelma pahenee kuumennuksen säädön aikana, joka on ratkaiseva vaihe, jossa asetaattiset kehykset muotoillaan huolellisesti saavuttamaan haluttu istuvuus ja ulkoasu. Lämpöjännitys, materiaalin kutistuminen ja epäasianmukainen käsittely tässä vaiheessa aiheuttavat usein linssivälejä, joita ei ollut aiemmissa tuotantovaiheissa. Tässä artikkelissa tarkastellaan linssivälien muodostumisen mekanismeja, käytännöllisiä estämismenetelmiä sekä kattavia laadunvalvontaprotokollia, jotka turvaavat asetaattisten optisten kehyksien eheyden koko valmistus- ja jakeluprosessin ajan.
Linssivälin muodostumisen ymmärtäminen asetaattilaseissa
Lämpöjännitys ja materiaalin käyttäytyminen
Asetaatti, joka on selluloosapohjainen polymeeri, osoittaa ainutlaatuisia lämpöominaisuuksia, jotka vaikuttavat suoraan siihen, kuinka käsintehtyjä asetaattilaseja reagoi lämpöön. Kun lämpötila nousee säätöprosessin aikana, materiaali laajenee, mutta tämä laajeneminen ei juurikaan ole tasaisesti jakautunut koko kehyksen yli. Linssien pitopaikoissa laajenemisnopeus voi poiketa hieman sillan tai templeosien laajenemisnopeudesta, mikä aiheuttaa sisäisiä jännityskohtia, jotka lopulta ilmenevät näkyvinä väleinä.
Jäähdytysvaihe lämmön säätämisen jälkeen lisää tätä riskiä. Kun etikkahappopohjaiset lasit jäähtyvät, materiaali kutistuu, mutta epätasainen jäähdytys voi jättää jäljelle jännitystä kehyksen rakenteeseen. Jos linssi asennettiin hieman liian tiukalle lämpötilan säätövaiheessa, kutistuminen voi aiheuttaa odottamatonta painetta, joka myöhemmin vapautuu aukkona. Toisaalta, jos linssi asetettiin liian löyhälle, jäähdytysprosessi vain kovettaa väärässä asennossa olevan linssin paikan, mikä johtaa pysyvään aukkoon, joka heikentää sekä muotoa että toimintaa.
Mittojen vaihtelu tuotannossa
Etikkahappopohjaisten optisten kehysten valmistustoleranssit ovat luonnostaan tiukemmat kuin muovista tai metallista valmistettujen vaihtoehtojen. Etikkahappopohjaisten lasien käsinteollinen valmistus tarkoittaa, että pienet erot linssien hionnassa, kehyksen kammion mitoissa ja materiaalin ominaisuuksissa voivat kertyä tuotantovaiheiden aikana. Jopa vähäiset poikkeamat linssin paksuudessa tai kehyksen uran leveydessä tulevat esiin lämpösäädön aikana, kun kehyksen geometriaa muokataan aktiivisesti.
Laatutarkastusryhmät huomaavat usein, että samasta erästä peräisin olevat identtiset käsinteollisesti valmistetut asetaattilasit tuottavat erilaisia välystuloksia, kun niitä käsitellään samoilla lämmön säätöprotokollilla. Tämä vaihtelu johtuu mikrotasoisista epäyhtenäisyyksistä materiaalin tiukkuudessa, hartsin koostumuksessa tai värjäyksessä, mikä vaikuttaa lämmönjohtavuuteen ja laajenemisnopeuksiin. Näiden vaihtelun lähteiden ymmärtäminen on perustavanlaatuista tehokkaiden estämisstrategioiden toteuttamiseksi tuotantolinjoilla.
Lämmön säädön estämisstrategiat
Hallitut lämpötilaprotokollat
Tehokkain ehkäisystrategia alkaa tarkasta lämpötilanhallinnasta etikettilasien kuumennuksen aikana. Sen sijaan, että koko kehys kuumennettaisiin yhtenäisesti, johtavat valmistajat käyttävät nykyään vaiheittaista kuumennusmenetelmää, jolla etikettilasikehykset kuumennetaan tarkoituksellisesti valituissa alueissa. Tämä vaiheittainen kuumennus mahdollistaa materiaalin laajenemisen asteikollisesti, mikä antaa linssille aikaa asettua lopulliseen asemaansa ilman äkillistä mekaanista iskua.
Lämpötilan seurantalaitteet, kuten infrapunathermometrit tai lämpökuvakamerat, mahdollistavat teknikoiden tarkan lämpötilan säädön säätöjakson aikana. Useimmat korkealaatuiset asetaattilasit toimivat parhaiten, kun niitä lämmitetään 60–75 asteikoon Celsius-asteikolla, vaikka tarkat vaatimukset vaihtelevat asetaattiseoksen ja kehyksen suunnittelun mukaan. Näiden lämpötilarajojen ylittyminen lisää materiaalin vääntymisriskiä, kun taas riittämätön lämpö estää oikean muotoilun ja johtaa epäonnistuneisiin säätöihin, jotka vaativat toistettuja lämmitysjaksoja ja lisäävät aukkojen muodostumisriskiä.
Linssien asennus ja kehyksen valmistelu
Ennen kuin lämmön säätöä aloitetaan, käsityönä valmistetut asetaattilasit on tarkastettava huolellisesti varmistaakseen, että linssien reunat ovat täysin kohdalla kehyksen uria. Tämä valmisteluvaihe sisältää kehyksen ontelon puhdistamisen lika-aineista, linssien mittojen tarkistamisen kehyksen määrittelyjen mukaisesti sekä linssin istumapaikan tarkistamisen esteiden tai vaurioiden varalta. Monet valmistajat käyttävät erityisiä työkaluja urien syvyyden ja sivusuuntaisen kohdantamisen tarkistamiseen varmistaakseen, että asetaattiset optiset kehykset ovat valmiita vastaanottamaan linssejä ilman pakottamista.
Linssien asennustekniikalla on merkittävä vaikutus välisten muodostumiseen. Sen sijaan, että linssit painettaisiin suoraan kehyksen uriin, parhaat käytännöt suosittelevat kepeän mekaanisen paineen käyttöä yhdessä vähäisen lämmön kanssa, jotta asetaattimateriaali voi antautua luonnollisesti. Tämä kärsivällinen lähestymistapa vähentää mikrohalkeamien todennäköisyyttä linssin ja kehyksen rajapinnassa, mikä myöhemmin voisi laajentua näkyviksi väliksi stressin vapautuessa jäähdytysjaksojen aikana.
Laatutarkastukset ja testaus
Aukkojen tunnistaminen ja mittausstandardit
Mittattavien aukkojen mittojen määrittäminen muuttaa linssiaukkojen hallinnan subjektiivisesta arviosta toistettavaksi laatuksi. Ammattimaiset silmälasivalmistajat määrittelevät aukkojen sallitut toleranssirajat, jotka yleensä vaihtelevat nollasta 0,3 millimetriin levinneimmässä kohdassa riippuen kehyksen tyypistä ja käyttötarkoituksesta. Asetiittilasit mitataan järjestelmällisesti useissa kohdissa linssin kehän ympärillä käyttäen mittapyöröjä, tulkkuja tai optisia tarkastusjärjestelmiä, jotka merkitsevät poikkeamia, jotka ylittävät nämä rajat.
Nykyajan laadunvalvontalaitokset käyttävät automatisoituja näköjärjestelmiä, jotka pystyvät havaitsemaan aukkoja, joiden koko on pienempi kuin 0,1 millimetriä, mikä mahdollistaa aikaisen tunnistamisen kehyksistä, joita on korjattava uudelleen. Tilastollinen seuranta aukkojen mitoista tuotannonerien aikana paljastaa mallit, jotka ohjaavat prosessiparannuksia. Kun tiedot osoittavat aukkojen määrän kasvavan tietyillä työvuoroilla tai tiettyjen asetaattimateriaalien erillä, valmistajat voivat välittömästi tutkia ongelmien juurisyitä ja toteuttaa korjaavia toimenpiteitä ennen kuin laatuongelmat leviävät varastoon.
Jännitystestaus ja kestävyystestaus
Staattisen mittauksen yli menevän laadunvarmistuksen lisäksi asetaattisille silmälasikehyksille suoritetaan lämpökyklistestejä, joilla simuloidaan pitkäaikaista ympäristöaltistusta. Näytteeksi valitut käsinteollisesti valmistetut asetaattiset silmälasit altistetaan toistuvasti lämmön ja viiläyksen vaihteluille, jonka jälkeen niitä mitataan uudelleen havaitakseen aukot, jotka ilmenevät vasta pitkäaikaisen lämpöstressin jälkeen. Tämä ennakoiva testaus paljastaa piilotettuja vikoja, joita yksittäinen tarkastus ei havaitse, ja varmistaa, että estävät toimet todella estävät aukkojen muodostumista silmälasien koko elinkaaren ajan.
Iskun ja joustavuuden testit täydentävät lämpövalidointia ja varmistavat, että asetaattilasit kestävät normaalia käsittelyä ja käyttäjän tekemiä säätöjä ilman uusien välisten muodostumista. Kehyksiä taivutetaan kevyesti simuloidakseen tyypillisiä käyttötilanteita, minkä jälkeen ne tarkastetaan uudelleen mahdollisten linssien siirtymien tai uusien välien muodostumisen varalta. Nämä kattavat protokollat antavat luottamusta siihen, että asetaattioptiset kehykset säilyttävät rakenteellisen eheytensä hyvin myös kaupan ulkopuolella, mikä tukee sekä asiakastyytyväisyyttä että brändin mainetta kilpailullisilla silmälasimarkkinoilla.
UKK
Miksi linssivälit ilmenevät asetaattilaseissa lämpösäädön jälkeen, vaikka alussa sovitus vaikutti täydelliseltä?
Linssivälit syntyvät usein siksi, että asetaattilasit jäähtyvät epätasaisesti lämpökäsittelyn jälkeen, mikä aiheuttaa jäännösjännityksen, joka purkautuu myöhemmin vähitellen. Jäähtymisen aikana tapahtuva materiaalin kutistuminen voi siirtää linssin paikkaa, jos sisäisiä jännityksiä oli lukittu kehyksen rakenteeseen lämmitysvaiheessa. Lisäksi pienet materiaalin tiukkuuserot yhden erän käsintehtyissä asetaattilaseissa tarkoittavat, että identtiset lämpökäsittelyt tuottavat erilaisia mekaanisia tuloksia, mikä saa joissakin kehyksissä syntymään välejä, kun taas muut kehykset pysyvät ilman välejä.
Voiko asetaattilasien optisten kehyksien linssivälejä korjata niiden syntyessä, vai onko kehys hylättävä?
Pieniä linssien välistä aukkoja voidaan usein korjata ohjatulla uudelleenkuumennuksella ja varovaisella uudelleenasennuksella, vaikka toistuvat kuumennuskierrat lisäävätkin materiaalin väsymisen ja pysyvän vääntymisen riskiä. Monet valmistajat tarjoavat korjauspalveluita takuuaikana ilmeneville aukkoille acetattilaseissa, käyttäen tarkennettuja säätömenetelmiä, joita on kehitetty niiden laadunvalvontatietojen perusteella. Ehkäisy oikealla alustavalla säädöllä on kuitenkin huomattavasti kustannustehokkaampaa ja luotettavampaa kuin yrittää korjata aukkoja näkyvien muodostuttua, sillä toistuva kuumennus heikentää acetattilasien materiaaliominaisuuksia edistyneesti.
Miten valmistajat varmistavat johdonmukaisen aukkojen ehkäisyn suurilla tuotantosarjoilla käsintehtyjä acetattilaseja?
Yhtenäisyys saavutetaan standardoituja protokollia käyttäen, joissa dokumentoidaan tarkat lämpötilatavoitteet, kuumennusajat, jäähdytysmenettelyt ja linssien asennustekniikat jokaista asetaattista silmälasekehykset suunnittelua varten. Tilastollisen prosessin ohjausjärjestelmät seuraavat kuilujen mittauksia jokaisessa tuotantoseriassa, mikä mahdollistaa valmistajien poikkeamien tunnistamisen ja menettelyjen ennakoivan säätämisen. Yksityiskohtaisten tallenteiden säilyttäminen siitä, mitkä asetaattimateriaalierät, tuotantopäivämäärät ja teknikoiden vuorot liittyvät alhaisempiin kuiluprosentteihin, mahdollistaa valmistajien jatkuvan lähestymistavan tarkentamisen virheiden minimoimiseksi ja laatuvaatimusten ylläpitämiseksi käsintehtyjen asetaattisilmainen tuotannossa.



