
 EN
Isıl ayarlama sonrası asetat gözlüklerde lens aralıkları: Önleme ve kalite kontrol
Kusursuz çerçeveler için kanıtlanmış önleme stratejilerini, hassas sıcaklık protokollerini ve kalite kontrol standartlarını keşfedin. Kılavuzu indirin.
Lens aralıkları, özellikle asetat malzemeyle çalışıldığında, gözlük üretiminde en yaygın kalite zorluklarından birini temsil eder. asetat gözlükler ısı ayarlama işlemlerine tabi tutulan ürünlerdir. Lens ile çerçeve kenarı arasındaki bu küçük boşluklar, el yapımı asetat gözlüklerin estetik görünümünü yalnızca bozmakla kalmaz, aynı zamanda yapısal bütünlüğü ve kullanıcı konforunu da olumsuz etkiler. Kök nedenleri hakkında bilgi sahibi olmak ve üretim sürecinde sağlam önleme stratejileri uygulamak, yüksek kaliteli asetat optik çerçevelerini pazara sunmaya kararlı her üretici için hayati öneme sahiptir.
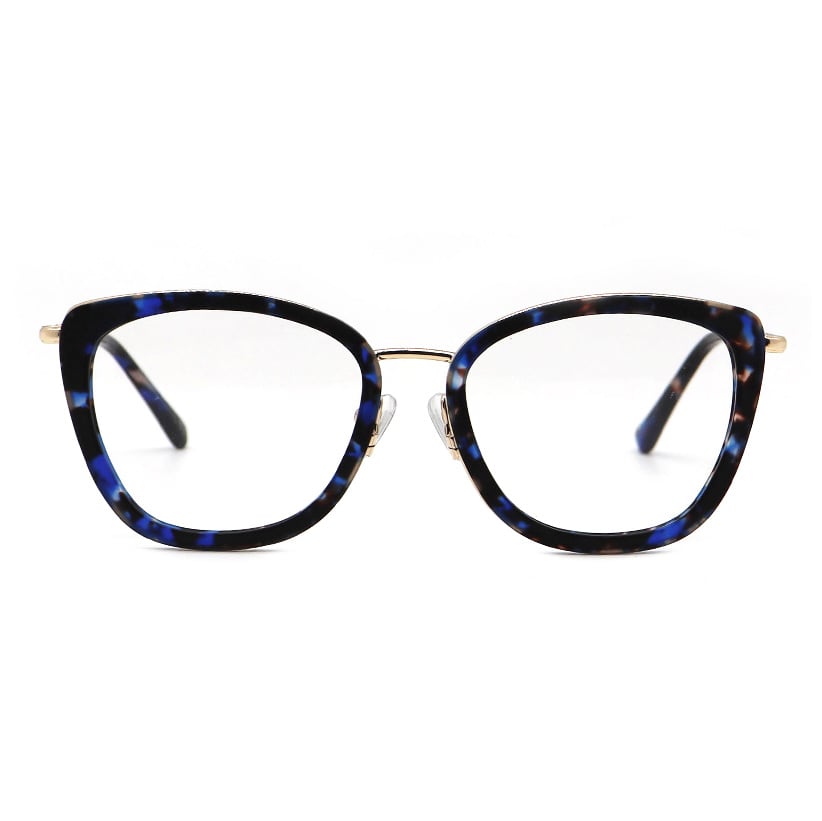
Sorun, asetat çerçevelerin istenen oturma hissini ve görünümünü kazanması amacıyla dikkatle şekillendirildiği ısı ayarlama aşamasında daha da şiddetlenir. Bu süreçte termal gerilim, malzeme büzülmesi ve uygun olmayan işlem teknikleri, daha önceki üretim aşamalarında bulunmayan lens aralıklarına neden olur. Bu makale, lens aralığı oluşumunun mekanizmalarını, pratik önleme yöntemlerini ve asetat optik çerçevelerin üretiminden dağıtımına kadar bütüncül kalite kontrol protokollerini ele alır.
Asetat Camlarda Lens Aralığı Oluşumunu Anlamak
Termal Gerilim ve Malzeme Davranışı
Asetat, selüloz tabanlı bir polimerdir ve ısıya tepkisi doğrudan el yapımı asetat camların ısıya nasıl tepki verdiğini etkiler. Ayarlama işlemi sırasında sıcaklık yükseldiğinde malzeme genleşir; ancak bu genleşme, çerçeve boyunca nadiren eşit şekilde gerçekleşir. Lens tutma bölgeleri, köprü veya sap bölümüyle kıyaslandığında hafifçe farklı oranlarda genleşebilir; bu da sonunda görünür aralıklar olarak ortaya çıkan iç gerilim noktaları oluşturur.
Isı ayarlamasından sonra gelen soğuma aşaması bu riski artırır. Asetat gözlükler soğurken malzeme daralır; ancak eşit olmayan soğuma, çerçevenin yapısı içinde kalıcı gerilim bırakabilir. Lens, sıcak ayarlama aşamasında biraz fazla sıkı yerleştirilmişse, daralma beklenmedik bir basınç yaratabilir ve bu basınç daha sonra bir aralık olarak ortaya çıkabilir. Tersine, lens çok gevşek yerleştirilmişse soğuma işlemi sadece hizalanmamış bir lens konumunu sabitler; bu da hem görünümü hem de işlevi olumsuz etkileyen kalıcı bir aralığa neden olur.
Üretim Sürecinde Boyutsal Değişim
Asetat optik çerçevelerdeki üretim toleransları, plastik veya metal alternatiflere kıyasla doğası gereği daha dardır. Asetat gözlüklerin el yapımı olması, lens taşlamasında, çerçeve boşluğundaki boyutlarda ve malzeme özelliklerindeki küçük farklılıkların üretim aşamaları boyunca birikmesine neden olur. Lens kalınlığındaki veya çerçeve oluk genişliğindeki bile en küçük sapmalar, çerçevenin geometrisinin aktif olarak değiştirildiği ısı ayarlama aşamasında büyüyebilir.
Kalite kontrol ekipleri, aynı partiden temin edilen özdeş el yapımı asetat gözlüklerin, aynı ısı ayarlama protokolleri uygulandığında farklı boşluk sonuçları ürettiğini sıklıkla tespit eder. Bu değişkenlik, termal iletkenlik ve genleşme oranlarını etkileyen malzeme yoğunluğundaki, reçine bileşiminin veya pigmentasyonun mikro düzeydeki tutarsızlıklarından kaynaklanır. Bu varyasyon kaynaklarını anlama, üretim hatları boyunca etkili önleme stratejileri uygulamak için temel bir gereksinimdir.
Isı Ayarlama Önleme Stratejileri
Kontrollü Sıcaklık Protokolleri
En etkili önleme yaklaşımı, asetat gözlüklerin ısı ayarlaması sırasında hassas sıcaklık kontrolüyle başlar. Tüm çerçeveye eşit ısı uygulamak yerine, önde gelen üreticiler artık asetat optik çerçeveleri hedeflenmiş bölgelerde ısıtan kademeli ısıtma teknikleri kullanmaktadır. Bu aşamalı ısıtma yaklaşımı, malzemenin genişlemesinin kademeli olarak gerçekleşmesine olanak tanır ve lensin ani mekanik şoka uğramadan nihai konumuna yerleşmesi için zaman kazandırır.
Isı ölçüm ekipmanları, örneğin kızılötesi termometreler veya termal görüntüleme kameraları, teknisyenlerin ayarlama döngüsü boyunca tam ısı seviyelerini korumasını sağlar. Çoğu yüksek kaliteli asetat gözlük, 60 ila 75 derece Celsius arasında ısıtıldığında en iyi performansı gösterir; ancak belirli gereksinimler, asetat formülasyonuna ve çerçeve tasarımına göre değişebilir. Bu eşiklerin aşılması malzemenin bükülme riskini artırırken, yetersiz ısı, doğru yeniden şekillendirilmesini engeller ve tekrarlanan ısıtma döngüleri gerektiren başarısız ayarlamalara yol açar; bu da boşluk oluşumu riskini artırır.
Lens Oturumu ve Çerçeve Hazırlığı
Isı ayarı başlamadan önce, el yapımı asetat gözlükler, lens kenarlarının çerçeve oluklarıyla tam olarak hizalanmasını sağlamak için dikkatle incelenmelidir. Bu hazırlık aşaması, çerçevenin iç boşluğundan kalıntının temizlenmesini, lens boyutlarının çerçeve spesifikasyonlarına göre doğrulanmasını ve lens yuvasının tıkanıklık veya hasar açısından kontrol edilmesini içerir. Birçok üretici, oluk derinliklerini ve yan yönlü hizalamayı incelemek için özel araçlar kullanır; böylece asetat optik çerçeveler, lensleri zorlamadan kabul etmeye hazır hale gelir.
Lens takma tekniği, aralık oluşum sonuçlarını önemli ölçüde etkiler. Lensleri doğrudan çerçeve oluklarına bastırmak yerine, en iyi uygulamalar, asetat malzemenin doğal olarak esneyebilmesi için hafif mekanik basınç ile minimum ısı birleşimini önerir. Bu sabırlı yaklaşım, soğuma döngülerinde gerilimin salınmasıyla daha sonra görünür aralıklara dönüşebilecek mikro çatlakların lens-çerçeve arayüzünde oluşma olasılığını azaltır.
Kalite Kontrol Önlemleri ve Testler
Aralık Tespiti ve Ölçüm Standartları
Kabul edilebilir aralık boyutları için ölçülebilir standartlar belirlemek, lens aralığı yönetimini öznel bir değerlendirme sürecinden tekrarlanabilir bir kalite ölçütüne dönüştürür. Profesyonel gözlük üreticileri, çerçeve tarzına ve uygulamaya bağlı olarak genellikle en geniş noktada sıfır ile 0,3 milimetre arasında değişen aralık tolerans eşiği tanımlar. Asetat gözlükler, bu eşikleri aşan sapmaları tespit eden saatli ölçüm aletleri, kumpaslar veya optik inceleme sistemleri kullanılarak lens çevresindeki çok sayıda noktada sistematik olarak ölçülür.
Modern kalite kontrol tesisleri, 0,1 milimetrelik aralıkları algılayabilen otomatik görsel sistemler kullanır; bu da yeniden işlenmesi gereken çerçevelerin erken tanımlanmasını sağlar. Üretim partileri boyunca aralık ölçümlerinin istatistiksel izlenmesi, süreç iyileştirmelerini yönlendiren desenleri ortaya çıkarır. Veriler, belirli vardiyalarda veya özel asetat malzeme partilerinde artan aralık oranlarını gösterdiğinde, üreticiler kök nedenleri hemen araştırabilir ve kalite sorunlarının stok içinde yayılmasından önce düzeltici önlemler alabilir.
Gerilme Testi ve Dayanıklılık Doğrulaması
Sabit ölçümün ötesinde, asetat gözlük çerçeveleri için kapsamlı kalite kontrolü, uzun vadeli çevresel etkilere benzetim yapan termal döngü testlerini de içerir. Örnek el yapımı asetat gözlükler, tekrarlayan ısıtma ve soğutma döngülerine maruz bırakılır; ardından, uzun süreli termal stres sonrasında ortaya çıkan boşlukları belirlemek amacıyla yeniden ölçülür. Bu proaktif test yöntemi, tek noktalı denetimlerle kaçırılan gizli kusurları ortaya çıkarır ve önleme stratejilerinin, gözlüğün kullanım ömrü boyunca boşluk oluşumunu etkili bir şekilde sınırlandırıp sınırlandırmadığını doğrular.
Darbe ve esneklik testleri, asetat gözlüklerin normal kullanım ve kullanıcı ayarları sırasında yeni boşluklar oluşmadan dayanabileceğini garanti eden termal doğrulamayı tamamlar. Çerçeveler, tipik kullanım senaryolarını taklit etmek için hafifçe bükülür; ardından lens kaymaları veya yeni boşluk oluşumu açısından yeniden incelenir. Bu kapsamlı protokoller, asetat optik çerçevelerin satış noktasını çok aşan süre boyunca yapısal bütünlüğünü koruyacağını göstererek hem müşteri memnuniyetini hem de rekabetçi gözlük pazarlarında marka itibarını destekler.
SSS
Neden başlangıçta mükemmel görünen uyumdan sonra ısı ayarı sonrasında asetat gözlüklerde lens boşlukları oluşur?
Lens aralıkları, asetat gözlüklerin ısı ayarlamasından sonra eşit olmayan şekilde soğuması nedeniyle sıkça oluşur; bu durum, daha sonra kademeli olarak serbest kalan gerilimlere yol açar. Soğuma sırasında malzemenin daralması, ısınma aşamasında çerçevenin yapısına hapsolmuş iç gerilimler varsa lens konumunu kaydırabilir. Ayrıca, el yapımı asetat gözlüklerin tek bir partisyonunda malzeme yoğunluğundaki küçük farklılıklar, aynı termal işlemlerin farklı mekanik sonuçlar üretmesine neden olur; bu da bazı çerçevelerde aralıkların ortaya çıkmasına, diğerlerinde ise aralıksız kalmasına yol açar.
Asetat optik çerçevelerde oluşan lens aralıkları, bir kez oluştuğunda onarılabilir mi yoksa çerçeve atılmalı mıdır?
Küçük lens aralıkları, genellikle kontrollü yeniden ısıtma ve hafif tekrar konumlandırma ile giderilebilir; ancak tekrarlayan ısı döngüleri malzeme yorgunluğunu ve kalıcı bükülme riskini artırır. Birçok üretici, garanti süresi içinde aralık oluşumu gösteren asetat gözlükler için yeniden işleme hizmetleri sunar ve bu hizmetlerde kalite kontrol verilerinden geliştirilen hassas ayarlama tekniklerini uygular. Ancak, aralıklar görünür hâle geldikten sonra onarım girişimlerine kıyasla, başlangıçta doğru ayar yaparak önleme yaklaşımı, maliyet açısından çok daha verimli ve güvenilirdir; çünkü tekrarlayan ısıtma, asetat optik çerçevelerin malzeme özelliklerini giderek bozar.
Üreticiler, el yapımı asetat gözlüklerin büyük üretim partilerinde tutarlı aralık önleme nasıl sağlar?
Tutarlılık, her asetat gözlük çerçevesi tasarımına özel olarak belirlenen tam sıcaklık hedeflerini, ısıtma süresini, soğutma prosedürlerini ve lens takma tekniklerini dokümante eden standartlaştırılmış protokoller aracılığıyla sağlanır. İstatistiksel süreç kontrol sistemleri, her üretim partisindeki boşluk ölçümlerini izler; bu da üreticilerin sapmaları tespit etmesine ve prosedürleri önceden ayarlamasına olanak tanır. Hangi asetat malzeme partilerinin, üretim tarihlerinin ve teknisyen vardiyalarının daha düşük boşluk oranlarıyla ilişkili olduğunu ayrıntılı olarak kaydederek üreticiler, kusurları en aza indirmek ve el yapımı asetat gözlüklerin üretim süreci boyunca kalite standartlarını korumak amacıyla yaklaşımlarını sürekli geliştirir.



