
 EN
ช่องว่างระหว่างเลนส์กับกรอบแว่นทำจากอะซิเตทหลังปรับอุณหภูมิ: วิธีป้องกันและการควบคุมคุณภาพ
เรียนรู้กลยุทธ์การป้องกันที่ได้รับการพิสูจน์แล้ว โปรโตคอลการควบคุมอุณหภูมิอย่างแม่นยำ และมาตรฐานการควบคุมคุณภาพสำหรับกรอบแว่นที่สมบูรณ์แบบ ดาวน์โหลดคู่มือได้ทันที
ช่องว่างของเลนส์ถือเป็นหนึ่งในปัญหาด้านคุณภาพที่เกิดขึ้นซ้ำๆ บ่อยที่สุดในการผลิตแว่นตา โดยเฉพาะเมื่อใช้วัสดุอะซิเตต แว่นตาทำจากอะซิเตท ที่ผ่านกระบวนการปรับอุณหภูมิ ช่องว่างเล็กๆ เหล่านี้ระหว่างเลนส์กับขอบกรอบไม่เพียงแต่ลดคุณค่าเชิงความงามของแว่นตาอะซิเตตที่ผลิตด้วยฝีมือเท่านั้น แต่ยังส่งผลต่อความแข็งแรงของโครงสร้างและระดับความสบายขณะสวมใส่ด้วย การเข้าใจสาเหตุพื้นฐานและนำกลยุทธ์การป้องกันที่มีประสิทธิภาพมาใช้ในขั้นตอนการผลิตจึงเป็นสิ่งจำเป็นอย่างยิ่งสำหรับผู้ผลิตทุกรายที่มุ่งมั่นจะส่งมอบกรอบแว่นตาอะซิเตตคุณภาพสูงสู่ตลาด
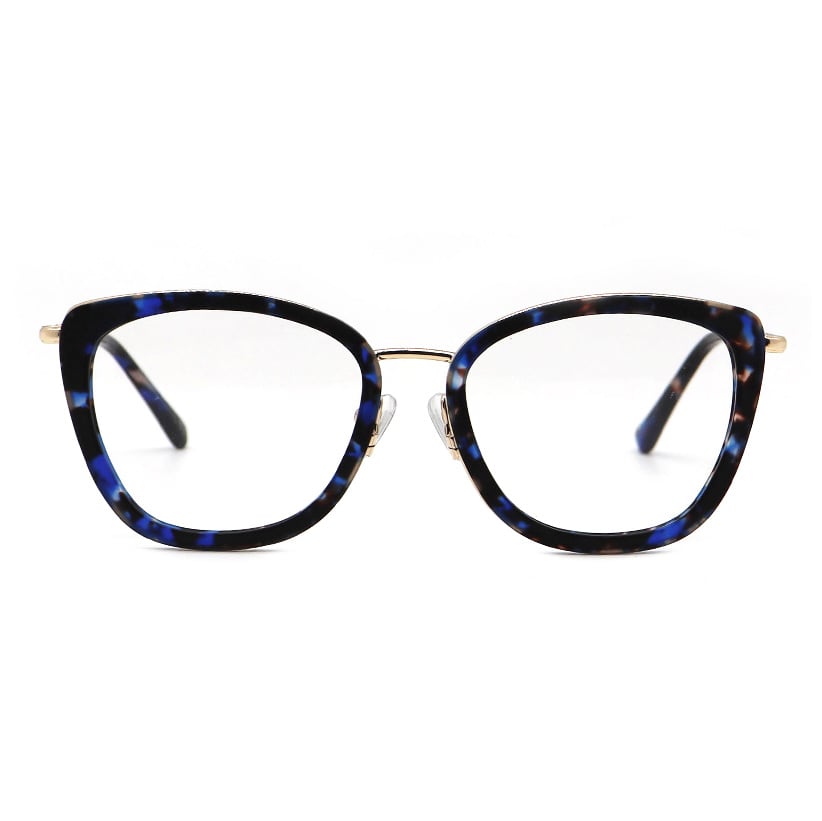
ปัญหานี้รุนแรงขึ้นโดยเฉพาะในขั้นตอนการปรับอุณหภูมิ ซึ่งเป็นขั้นตอนสำคัญที่กรอบอะซิเตตถูกขึ้นรูปอย่างระมัดระวังเพื่อให้ได้รูปลักษณ์และขนาดที่เหมาะสมกับผู้สวมใส่ ความเครียดจากความร้อน การหดตัวของวัสดุ และการจัดการที่ไม่เหมาะสมในขั้นตอนนี้ มักก่อให้เกิดช่องว่างระหว่างเลนส์ซึ่งไม่ปรากฏในขั้นตอนการผลิตก่อนหน้า บทความนี้จะสำรวจกลไกที่ทำให้เกิดช่องว่างระหว่างเลนส์ วิธีการป้องกันที่ใช้งานได้จริง และมาตรการควบคุมคุณภาพอย่างรอบด้าน ซึ่งช่วยรักษาความสมบูรณ์ของกรอบแว่นตาอะซิเตตตลอดทั้งกระบวนการผลิตและการจัดจำหน่าย
การเข้าใจการเกิดช่องว่างระหว่างเลนส์ในแว่นตาทำจากอะซิเตต
ความเค้นจากความร้อนและพฤติกรรมของวัสดุ
อะซิเตต ซึ่งเป็นพอลิเมอร์ที่มีเซลลูโลสเป็นส่วนประกอบ แสดงคุณสมบัติทางความร้อนที่ไม่เหมือนใคร ซึ่งส่งผลโดยตรงต่อการตอบสนองของแว่นตาทำด้วยมือจากวัสดุอะซิเตตต่อความร้อน เมื่ออุณหภูมิเพิ่มขึ้นระหว่างกระบวนการปรับแต่ง วัสดุจะขยายตัว แต่การขยายตัวนี้มักไม่สม่ำเสมอทั่วทั้งโครงสร้างอย่างแท้จริง พื้นที่ที่ยึดจับเลนส์อาจขยายตัวด้วยอัตราที่ต่างออกไปเล็กน้อยเมื่อเทียบกับส่วนสะพานหรือส่วนขา จึงก่อให้เกิดจุดความเค้นภายในที่ในที่สุดจะปรากฏเป็นช่องว่างที่มองเห็นได้
ระยะที่กระจกเย็นตัวหลังการปรับอุณหภูมิจะเพิ่มความเสี่ยงนี้ให้รุนแรงยิ่งขึ้น ขณะที่กรอบแว่นอะซิเตตเย็นตัว วัสดุจะหดตัว แต่หากกระบวนการเย็นตัวไม่สม่ำเสมอ ความเครียดที่เหลืออยู่อาจถูกเก็บไว้ภายในโครงสร้างของกรอบ ถ้าเลนส์ถูกติดตั้งแน่นเกินไปเล็กน้อยในช่วงที่ปรับอุณหภูมิให้อบอุ่น แรงหดตัวอาจก่อให้เกิดแรงกดที่ไม่คาดคิด ซึ่งต่อมาอาจปล่อยออกมาในรูปแบบของช่องว่าง ตรงกันข้าม หากเลนส์ถูกจัดวางหลวมเกินไป การเย็นตัวจะทำให้ตำแหน่งเลนส์ที่ไม่อยู่แนวเดียวกันคงที่อย่างถาวร ส่งผลให้เกิดช่องว่างถาวรที่กระทบต่อทั้งรูปลักษณ์และการใช้งาน
ความแปรผันของขนาดระหว่างการผลิต
ความคลาดเคลื่อนที่ยอมรับได้ในการผลิตกรอบแว่นออปติคัลจากอะซิเตตมีความเข้มงวดกว่ากรอบพลาสติกหรือโลหะโดยธรรมชาติ ลักษณะการผลิตด้วยมือของกรอบแว่นอะซิเตตหมายความว่า ความแตกต่างเล็กน้อยในการเจียรเลนส์ ขนาดของช่องใส่เลนส์ในกรอบ และคุณสมบัติของวัสดุ อาจสะสมกันไปเรื่อยๆ ตลอดขั้นตอนการผลิต แม้ความเบี่ยงเบนเล็กน้อยของความหนาเลนส์หรือความกว้างของร่องกรอบ ก็อาจขยายตัวมากขึ้นในระหว่างการปรับอุณหภูมิ เมื่อรูปทรงเรขาคณิตของกรอบกำลังถูกเปลี่ยนแปลงโดยตรง
ทีมควบคุมคุณภาพมักพบว่า แว่นตาอะซิเตทที่ทำด้วยมือแบบเดียวกันซึ่งนำเข้าจากล็อตเดียวกัน ให้ผลช่องว่างที่แตกต่างกันเมื่อผ่านกระบวนการปรับรูปด้วยความร้อนตามมาตรฐานเดียวกัน ความแปรผันนี้เกิดจากความไม่สม่ำเสมอในระดับจุลภาคของความหนาแน่นของวัสดุ องค์ประกอบเรซิน หรือส่วนผสมของสี ซึ่งส่งผลต่อการนำความร้อนและอัตราการขยายตัวเมื่อได้รับความร้อน การเข้าใจแหล่งที่มาของความแปรผันเหล่านี้เป็นพื้นฐานสำคัญในการดำเนินกลยุทธ์ป้องกันที่มีประสิทธิภาพทั่วทั้งสายการผลิต
กลยุทธ์ป้องกันสำหรับการปรับรูปด้วยความร้อน
ขั้นตอนการควบคุมอุณหภูมิ
แนวทางการป้องกันที่มีประสิทธิภาพมากที่สุดเริ่มต้นจากการควบคุมอุณหภูมิอย่างแม่นยำระหว่างขั้นตอนการปรับความร้อนของกรอบแว่นทำจากอะซิเตต แทนที่จะใช้ความร้อนแบบสม่ำเสมอทั่วทั้งกรอบ ผู้ผลิตชั้นนำในปัจจุบันใช้เทคนิคการให้ความร้อนแบบค่อยเป็นค่อยไป โดยให้ความร้อนแก่กรอบแว่นออปติคัลที่ทำจากอะซิเตตเฉพาะบริเวณที่กำหนดไว้เท่านั้น วิธีการให้ความร้อนแบบมีขั้นตอนนี้ช่วยให้วัสดุขยายตัวทีละน้อย ทำให้เลนส์มีเวลาปรับตัวเข้าสู่ตำแหน่งสุดท้ายอย่างราบรื่น โดยไม่เกิดแรงกระแทกเชิงกลอย่างฉับพลัน
อุปกรณ์ตรวจสอบอุณหภูมิ เช่น เครื่องวัดอุณหภูมิด้วยรังสีอินฟราเรด หรือกล้องถ่ายภาพความร้อน ช่วยให้ช่างเทคนิคสามารถควบคุมระดับความร้อนได้อย่างแม่นยำตลอดวงจรการปรับแต่ง แว่นตาที่ทำจากอะซิเตตคุณภาพสูงส่วนใหญ่จะให้ผลลัพธ์ดีที่สุดเมื่อให้ความร้อนที่อุณหภูมิระหว่าง ๖๐ ถึง ๗๕ องศาเซลเซียส อย่างไรก็ตาม ข้อกำหนดเฉพาะอาจแตกต่างกันไปตามสูตรของอะซิเตตและแบบของกรอบ ถ้าให้ความร้อนเกินเกณฑ์ที่ระบุ จะเพิ่มความเสี่ยงต่อการบิดเบี้ยวของวัสดุ ในขณะที่ความร้อนไม่เพียงพอจะทำให้ไม่สามารถปรับรูปร่างได้อย่างเหมาะสม ส่งผลให้การปรับแต่งล้มเหลว และจำเป็นต้องให้ความร้อนซ้ำหลายรอบ ซึ่งจะยิ่งเพิ่มความเสี่ยงต่อการเกิดช่องว่าง
การจัดวางเลนส์และการเตรียมกรอบ
ก่อนเริ่มปรับอุณหภูมิใด ๆ แว่นตาที่ทำจากอะซิเตตแบบฝีมือต้องได้รับการตรวจสอบอย่างละเอียดเพื่อให้มั่นใจว่าขอบเลนส์จัดแนวพอดีกับร่องของกรอบอย่างสมบูรณ์ ขั้นตอนการเตรียมนี้รวมถึงการกำจัดสิ่งสกปรกออกจากช่องภายในกรอบ การตรวจสอบขนาดเลนส์เทียบกับข้อกำหนดของกรอบ และการยืนยันว่าบริเวณที่รองรับเลนส์ไม่มีสิ่งกีดขวางหรือความเสียหาย ผู้ผลิตหลายรายใช้เครื่องมือเฉพาะทางในการตรวจสอบความลึกของร่องและการจัดแนวในแนวนอน เพื่อให้มั่นใจว่ากรอบออปติคอลที่ทำจากอะซิเตตพร้อมรับเลนส์โดยไม่ต้องใช้แรงกด
เทคนิคการใส่เลนส์มีผลอย่างมากต่อการเกิดช่องว่าง แทนที่จะกดเลนส์เข้าไปในร่องของกรอบโดยตรง แนวทางปฏิบัติที่ดีที่สุดคือใช้แรงกดเชิงกลอย่างเบามือร่วมกับความร้อนน้อยที่สุด เพื่อให้วัสดุอะซิเตตสามารถยืดหยุ่นตามธรรมชาติ วิธีการที่เน้นความรอบคอบนี้ช่วยลดโอกาสการเกิดรอยแตกร้าวจุลภาคบริเวณรอยต่อระหว่างเลนส์กับกรอบ ซึ่งอาจขยายตัวกลายเป็นช่องว่างที่มองเห็นได้เมื่อความเครียดคลายตัวระหว่างวงจรการเย็นตัว
มาตรการควบคุมคุณภาพและการทดสอบ
มาตรฐานการตรวจจับและวัดช่องว่าง
การกำหนดมาตรฐานที่วัดค่าได้สำหรับขนาดช่องว่างที่ยอมรับได้ ทำให้การจัดการช่องว่างของเลนส์เปลี่ยนจากประเมินเชิงวิจารณ์แบบไม่เป็นทางการ ไปเป็นตัวชี้วัดคุณภาพที่สามารถทำซ้ำได้ ผู้ผลิตแว่นตาแบบมืออาชีพจะกำหนดเกณฑ์ความคลาดเคลื่อนสูงสุดของช่องว่าง โดยทั่วไปอยู่ในช่วงศูนย์ถึง 0.3 มิลลิเมตร ที่จุดกว้างที่สุด ขึ้นอยู่กับรูปแบบกรอบและวัตถุประสงค์การใช้งาน แว่นตาที่ทำจากอะซิเตตจะผ่านการวัดอย่างเป็นระบบบริเวณขอบเลนส์หลายจุด โดยใช้เครื่องวัดแบบเข็มชี้ (dial gauge) เครื่องวัดแบบเวอร์เนียร์ (caliper) หรือระบบตรวจสอบด้วยแสง ซึ่งจะแจ้งเตือนเมื่อพบความเบี่ยงเบนเกินเกณฑ์ที่กำหนด
สถานที่ควบคุมคุณภาพสมัยใหม่ใช้ระบบการมองเห็นอัตโนมัติที่สามารถตรวจจับช่องว่างได้เล็กสุดถึง 0.1 มิลลิเมตร ซึ่งช่วยให้ระบุกรอบที่ต้องปรับปรุงได้ตั้งแต่เนิ่นๆ การติดตามค่าช่องว่างอย่างเป็นสถิติในแต่ละชุดการผลิตจะเผยให้เห็นรูปแบบที่นำไปสู่การปรับปรุงกระบวนการ เมื่อข้อมูลบ่งชี้ว่าอัตราช่องว่างเพิ่มขึ้นในกะการผลิตบางช่วงหรือกับชุดวัสดุอะซิเตทบางชุด ผู้ผลิตสามารถสอบสวนหาสาเหตุหลักได้ทันทีและดำเนินการแก้ไขก่อนที่ปัญหาด้านคุณภาพจะแพร่กระจายไปยังสินค้าคงคลัง
การทดสอบแรงเครียดและการยืนยันความทนทาน
นอกเหนือจากการวัดแบบคงที่แล้ว การควบคุมคุณภาพอย่างรอบด้านสำหรับกรอบแว่นตาทำจากอะซิเตตยังรวมถึงการทดสอบการเปลี่ยนแปลงอุณหภูมิ ซึ่งจำลองสภาพแวดล้อมในระยะยาว ตัวอย่างแว่นตาอะซิเตตที่ผลิตด้วยฝีมือจะถูกนำเข้าสู่วงจรการให้ความร้อนและทำความเย็นซ้ำ ๆ แล้วจึงวัดค่าใหม่เพื่อระบุช่องว่างที่ปรากฏขึ้นเฉพาะหลังจากได้รับความเครียดจากอุณหภูมิเป็นเวลานาน การทดสอบเชิงรุกนี้ช่วยเปิดเผยข้อบกพร่องที่ซ่อนเร้น ซึ่งการตรวจสอบจุดเดียวไม่สามารถตรวจพบได้ และยังยืนยันว่ากลยุทธ์การป้องกันนั้นมีประสิทธิภาพเพียงใดในการจำกัดการเกิดช่องว่างตลอดอายุการใช้งานของแว่นตา
การทดสอบผลกระทบและความยืดหยุ่นเสริมการตรวจสอบความทนทานต่อความร้อน เพื่อให้มั่นใจว่าแว่นตากรอบอะซิเตทสามารถทนต่อการจัดการตามปกติและการปรับแต่งโดยผู้สวมใส่ได้โดยไม่เกิดช่องว่างใหม่ขึ้น กรอบจะถูกดัดอย่างเบามือเพื่อเลียนแบบสถานการณ์การใช้งานทั่วไป จากนั้นจึงตรวจสอบซ้ำเพื่อหาหลักฐานของการเคลื่อนตัวของเลนส์หรือการเกิดช่องว่างใหม่ แนวทางปฏิบัติแบบครอบคลุมเหล่านี้สร้างความมั่นใจว่ากรอบแว่นตาออปติคัลจากอะซิเตทจะคงความแข็งแรงของโครงสร้างไว้ได้นานเกินกว่าจุดขาย ซึ่งสนับสนุนทั้งความพึงพอใจของลูกค้าและชื่อเสียงของแบรนด์ในตลาดแว่นตาที่มีการแข่งขันสูง
คำถามที่พบบ่อย
เหตุใดจึงเกิดช่องว่างระหว่างเลนส์กับกรอบในแว่นตาอะซิเตทหลังการปรับด้วยความร้อน แม้ว่าการสวมใส่ครั้งแรกจะดูพอดีเป๊ะ?
ช่องว่างรอบเลนส์มักเกิดขึ้นเนื่องจากแว่นกรอบอะซิเตทเย็นตัวไม่สม่ำเสมอหลังการปรับอุณหภูมิ ทำให้เกิดแรงเครียดค้างภายในซึ่งค่อยๆ คลายตัวออกในเวลาต่อมา การหดตัวของวัสดุขณะเย็นตัวอาจทำให้ตำแหน่งเลนส์เปลี่ยนไปได้ หากแรงเครียดภายในถูกตรึงไว้ในโครงสร้างกรอบระหว่างขั้นตอนให้ความร้อน นอกจากนี้ ความแปรผันเล็กน้อยของความหนาแน่นวัสดุภายในชุดผลิตกรอบอะซิเตทแบบฝีมือเดียวกัน หมายความว่าการให้ความร้อนแบบเดียวกันอาจให้ผลทางกลที่ต่างกัน ส่งผลให้บางกรอบเกิดช่องว่างรอบเลนส์ ในขณะที่กรอบอื่นๆ ยังคงไม่มีช่องว่างเลย
สามารถซ่อมแซมช่องว่างรอบเลนส์ในกรอบแว่นสายตาอะซิเตทได้หลังจากเกิดขึ้นแล้ว หรือจำเป็นต้องทิ้งกรอบทั้งชิ้นไปเลย
ช่องว่างเล็กน้อยระหว่างเลนส์มักสามารถแก้ไขได้ด้วยการให้ความร้อนซ้ำอย่างควบคุมและจัดตำแหน่งใหม่อย่างเบามือ แม้กระนั้น การให้ความร้อนซ้ำหลายครั้งจะเพิ่มความเสี่ยงต่อการเหนื่อยล้าของวัสดุและเกิดการบิดตัวถาวร ผู้ผลิตหลายรายเสนอให้บริการปรับแต่งใหม่สำหรับแว่นตาทำจากอะซิเทตที่แสดงอาการเกิดช่องว่างภายในระยะเวลารับประกัน โดยใช้เทคนิคการปรับแต่งที่พัฒนาขึ้นอย่างละเอียดจากข้อมูลการควบคุมคุณภาพของตน อย่างไรก็ตาม การป้องกันล่วงหน้าผ่านการปรับแต่งเริ่มต้นที่เหมาะสมยังคงมีประสิทธิภาพด้านต้นทุนและความน่าเชื่อถือสูงกว่าการพยายามซ่อมแซมหลังจากที่ช่องว่างปรากฏชัดเจน เพราะการให้ความร้อนซ้ำๆ จะทำให้คุณสมบัติของวัสดุกรอบแว่นตาแบบอะซิเทตเสื่อมลงอย่างค่อยเป็นค่อยไป
ผู้ผลิตใช้วิธีใดในการรับรองว่าจะไม่เกิดช่องว่างอย่างสม่ำเสมอในกระบวนการผลิตแว่นตาทำจากอะซิเทตแบบฝีมือประณีตจำนวนมาก
ความสม่ำเสมอเกิดขึ้นผ่านโปรโตคอลที่ได้รับการมาตรฐาน ซึ่งบันทึกเป้าหมายอุณหภูมิที่แน่นอน ระยะเวลาในการให้ความร้อน วิธีการระบายความร้อน และเทคนิคการใส่เลนส์ที่เฉพาะเจาะจงสำหรับการออกแบบกรอบแว่นตาอะซิเตทแต่ละแบบ ระบบควบคุมกระบวนการเชิงสถิติใช้วัดขนาดช่องว่างในทุกชุดการผลิต ทำให้ผู้ผลิตสามารถตรวจจับแนวโน้มที่ผิดเพี้ยนและปรับปรุงขั้นตอนการผลิตล่วงหน้าได้ โดยการจัดเก็บบันทึกอย่างละเอียดเกี่ยวกับชุดวัสดุอะซิเตท วันที่ผลิต และกะของช่างที่สัมพันธ์กับอัตราช่องว่างต่ำ ผู้ผลิตจึงสามารถปรับปรุงวิธีการอย่างต่อเนื่อง เพื่อลดข้อบกพร่องและรักษาคุณภาพตามมาตรฐานตลอดกระบวนการผลิตแว่นตาอะซิเตทแบบงานฝีมือ



